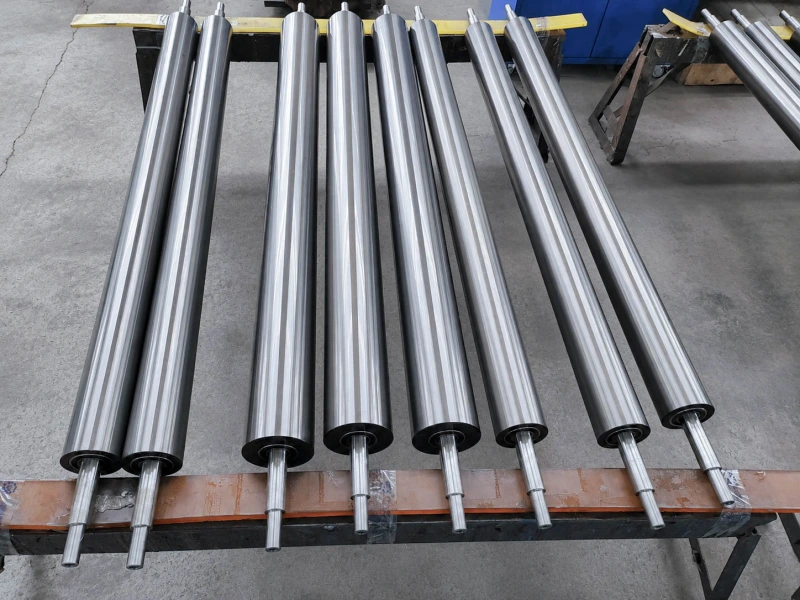
なぜ最初の引取部は異なる接触が必要なのか
最初の引取部は、校正・冷却区間からシートを引き出します。プロファイルが完全な剛性を得る前に接触することがあります。
例えば、全体厚さが同じ2種類の中空板を考えます。一方はリブ間隔が狭く、外皮も比較的厚い。もう一方は空洞が広く、壁が薄い。この場合、似たロール圧力でも後者の方が局所的なへこみを生じやすく、特に温かい状態ではその傾向が強くなります。
そのため、交換被覆を選ぶときは実際の断面形状が重要です。全体厚さだけでは、内部構造がロール荷重をどのように支えるかは分かりません。
PP中空板設備によっては、最初の引取部に複数のゴム被覆ロール対を使います。適切な接触と駆動同期があれば、複数対で引張り仕事を分担し、一つの接触部に集中する荷重を減らせます。これはプロファイルがまだ柔らかい段階で特に重要です。
後段の引取部では、追加工程と冷却を経てシート剛性が上がっていることがあります。そのため、後段ロールは、その位置のシート状態に合わせるべきで、最初の引取ロール仕様を自動的にコピーすべきではありません。
より広い用途要件については、プラスチックシート・ボード加工用ローラーを参照してください。 樹脂シート・板材加工用ローラー.
どの引取位置を交換するのか
最初の引取部 — シートがまだ温かく、比較的柔らかいことがある。
中空断面と、現在の接触で空洞潰れが起きていないかを確認します。被覆は内部構造を傷めずに十分なグリップを出す必要があります。
後段の引取部 — 追加工程と冷却でシート剛性が上がっていることがある。
元の被覆仕様と、この位置でのシート状態を確認します。設備側では、上流引取部との接触と速度協調も確認する必要があります。
完全冷却後 — プロファイルが冷却後の状態になっている。
ここに別のゴム被覆引取・搬送ロールがある場合は、実際の役割と元構造を確認してから交換を発注します。
ロール対の数と配置は機械によって異なります。発注前に実際の組立構成を確認してください。
グリップを増やした結果、中空部が潰れ始める場合
ニップ圧を増やすと滑りは減ったが、中空部が平たくなる場合は、疑わしいロール対の直前と直後でシートを比較します。
中空断面を確認します。外皮に浅い圧痕があることと、中空部の高さ自体が失われることは別です。後者は内部プロファイルが圧縮されたことを示します。
損傷位置は原因を絞る手掛かりになります。
例えば、あるロール対に入る前は中空部が正常なのに、出た直後に片側の複数チャンネルが潰れている場合、ロール面の対応位置を確認します。
同じ幅位置に被覆の摩耗帯があり、さらに運転記録でも圧力を上げると同じ空洞がより平たくなるなら、ロール接触の関与を疑う根拠が強くなります。
次に、被覆がどのように接触しているかを確認します。
摩耗または鏡面化した表面は、元のグリップを一部失っている可能性があります。それを補うために圧力を上げると、中空構造への荷重が増えます。ロール面方向の接触ムラがあると、その荷重がシートの一部に集中することもあります。
交換仕様では、表面状態、硬度、被覆厚さ、圧縮挙動を一緒に確認します。必要なグリップは、シートが許容できる圧縮範囲内で得る必要があります。
より軟らかい被覆にすれば接触面積や変形は変わりますが、軟らかさだけで内部リブを保護できるとは限りません。表面グリップと実際の相手接触も重要です。
ゴム被覆ロールが制御ニップを形成する位置については、 加圧ローラー.
損傷パターンがロール以外を示す場合もあります。
引取部へ入る前から中空部が変形しているなら、成形または冷却工程を確認します。新しいシート仕様で広範囲に潰れが出るが、対応する局所ロール摩耗がない場合は、被覆を変える前に壁厚と冷却状態を確認します。