
PP 중공 시트 인취 롤 피복: 눌러 찌그러뜨리지 않고 그립 확보
고무 피복에는 중공 구조를 파손하지 않으면서 시트를 끌어갈 수 있는 충분한 그립이 필요합니다.
이 시트는 두 개의 외피를 내부 리브가 연결하는 구조입니다. 압축 저항은 외피와 리브 두께, 공동 형상, 냉각 상태에 따라 달라집니다. 첫 번째 인취부에서는 형상은 잡혔지만 아직 비교적 부드러운 프로파일을 받을 수 있습니다.
PP 중공 시트 인취 고무 롤러를 교체할 때는 실제 롤러 쌍과 해당 위치의 시트 상태부터 확인합니다. 검증된 기존 사양은 조건이 바뀌지 않은 용도에서 실용적인 출발점입니다. 현재 접촉이 공동을 손상시키고 있다면 교체 전에 피복을 더 자세히 검토해야 합니다.
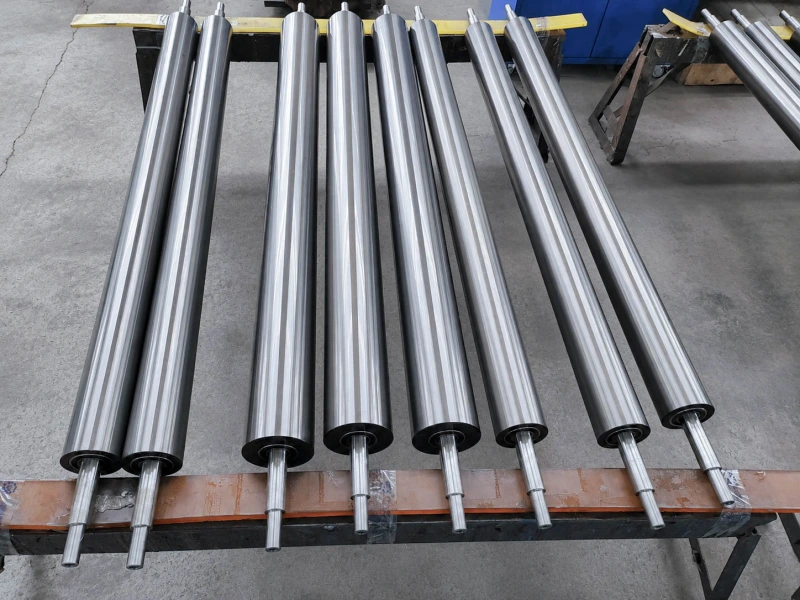
첫 번째 인취부가 다른 접촉을 필요로 하는 이유
첫 번째 인취부는 보정·냉각 구간에서 시트를 끌어오며, 프로파일이 충분한 강성을 얻기 전에 접촉할 수 있습니다.
전체 두께가 같은 두 중공 시트를 예로 들어 보겠습니다. 하나는 리브 간격이 좁고 외피가 비교적 두껍습니다. 다른 하나는 공동이 더 넓고 벽이 얇습니다. 비슷한 롤러 압력에서도 두 번째 프로파일이 특히 따뜻한 상태에서는 국부 함몰이 더 쉽게 발생할 수 있습니다.
따라서 교체 피복을 선정할 때 실제 단면 형상이 중요합니다. 전체 두께만으로 내부 구조가 롤러 하중을 어떻게 지지하는지 알 수 없습니다.
일부 PP 중공 시트 장비는 첫 번째 인취부에 여러 개의 고무 피복 롤러 쌍을 사용합니다. 접촉과 구동 동기화가 적절하면 여러 롤 쌍이 인취 하중을 나누어 한 접촉점에 집중되는 하중을 줄일 수 있습니다. 프로파일이 아직 부드러운 단계에서 특히 중요합니다.
후단 인취부는 추가 공정과 냉각을 거쳐 시트가 더 강해진 상태일 수 있습니다. 따라서 이 위치의 피복은 첫 번째 인취 롤 사양을 자동으로 복사하지 말고 실제 시트 상태에 맞춰야 합니다.
더 넓은 적용 요구 사항은 다음 페이지를 참고하십시오. 플라스틱 시트·보드 가공용 롤러.
어느 인취 위치를 교체합니까?
첫 번째 인취부 — 시트가 아직 따뜻하고 비교적 부드러울 수 있습니다.
중공 단면과 기존 접촉이 공동 붕괴를 일으키는지 확인합니다. 피복은 내부 구조를 손상시키지 않으면서 충분한 그립을 제공해야 합니다.
후단 인취부 — 추가 가공과 냉각으로 시트 강성이 높아졌을 수 있습니다.
원래 피복 사양과 이 위치의 시트 상태를 확인합니다. 장비 측에서는 상류 인취부와의 접촉 및 속도 동기화도 확인해야 합니다.
완전 냉각 후 — 프로파일이 냉각된 상태에 도달합니다.
여기에 또 다른 고무 피복 인취 또는 핸들링 롤러가 있다면 실제 역할과 원래 구조를 확인한 뒤 주문합니다.
롤러 쌍의 수와 배치는 기계마다 다릅니다. 교체 주문 전 실제 어셈블리를 확인합니다.
더 많은 그립이 공동을 찌그러뜨리기 시작할 때
닙 압력을 높이면 미끄러짐은 줄지만 내부 채널 높이가 낮아진다면 의심되는 롤 쌍 직전과 직후의 시트를 비교합니다.
중공 단면을 확인합니다. 외피의 얕은 압흔과 공동 자체의 높이가 줄어든 상태는 다릅니다. 후자는 내부 프로파일이 압축되었다는 의미입니다.
손상 위치는 원인을 좁히는 데 도움이 됩니다.
예를 들어 시트가 한 롤 쌍에 들어갈 때는 공동이 멀쩡한데 빠져나온 직후 한쪽의 여러 채널이 납작해진다면 롤러 면의 대응 위치를 확인합니다.
같은 폭 위치에 피복 마모 띠가 있고, 운전 기록에서도 압력을 올릴수록 같은 공동이 더 납작해진다면 롤러 접촉이 원인에 기여했다는 증거가 강해집니다.
다음 단계는 피복이 어떻게 접촉하는지 확인하는 것입니다.
마모되거나 유리처럼 매끈해진 표면은 원래 그립의 일부를 잃었을 수 있습니다. 이를 보상하려고 압력을 높이면 중공 구조에 더 큰 하중이 가해집니다. 롤러 폭 방향 접촉이 불균일하면 그 하중이 시트의 한 부분에 집중될 수 있습니다.
교체 사양에서는 피복의 표면 상태, 경도, 두께, 압축 거동을 함께 검토합니다. 필요한 그립은 시트가 견딜 수 있는 압축 범위 내에서 확보해야 합니다.
더 부드러운 피복은 접촉 면적과 하중 변형을 바꿀 수 있지만, 부드럽다는 이유만으로 중공 리브 보호를 보장할 수는 없습니다. 표면 그립과 실제 상대 접촉도 중요합니다.
고무 피복 롤러가 제어 닙을 형성하는 위치는 다음 페이지를 참고하십시오. 압력 롤러.
손상 패턴이 롤러가 아닌 다른 원인을 가리킬 수도 있습니다.
공동이 인취부에 들어오기 전부터 변형되어 있다면 성형 또는 냉각 공정을 확인합니다. 새 시트 사양에서 넓은 영역에 붕괴가 생기지만 국부 롤러 마모 패턴과 대응하지 않는다면 피복을 바꾸기 전에 벽 두께와 냉각 상태를 확인합니다.
기존 롤러 쌍이 보여 주는 것
여러 쌍의 인취부에서는 모든 롤러가 같은 속도로 마모됐다고 가정하지 말고 서로 비교합니다.
다른 롤러는 정상인데 하나의 피복만 손상되었다면 개별 교체로 해결될 수 있습니다. 상부와 하부 롤러도 따로 확인해야 하며, 상대 롤러나 불균일 하중이 관련될 수 있습니다.
여러 쌍에서 비정상 마모가 보인다면 더 넓은 접촉 또는 운전 문제를 의심합니다. 구동되는 쌍 사이에서 시트가 끌린다면 장비 측에서 표면 속도와 접촉 조건을 확인해야 합니다.
새 고무 피복으로 잘못된 구동 관계를 보정할 수는 없습니다. 롤러 사양을 바꾸기 전에 기계 측에서 수정해야 합니다.
확인된 고무 피복 인취 위치의 더 넓은 기능 요구 사항은 다음 페이지를 참고하십시오. 트랙션 롤러.
원래 피복 사양을 유지하는 경우
기존 롤러가 잘 작동했고 정상 사용으로 피복만 마모되었다면 동일 사양 교체가 가장 단순한 방법입니다.
원래 도면이나 확인된 사양에서 시작합니다. 롤러 쌍에서 고무 피복 부품을 식별하고 완성 외경, 면장, 피복 두께, 코어 구조, 축단 상세를 확인합니다.
심하게 마모된 롤러는 외경을 잃었을 수 있습니다. 교체품을 만들기 전에 현재 측정값을 기존 사양과 비교합니다.
작업 조건이 바뀌었거나 기존 문제가 반복되면 피복을 다시 검토해야 합니다.
예를 들어 더 얇은 외피나 더 넓은 공동을 가진 중공 시트로 변경했다고 가정합니다. 기존 롤러 치수는 기계에 맞더라도 새 프로파일은 압축 허용도가 낮을 수 있습니다.
첫 번째 인취부의 냉각 조건이 바뀌어도 비슷한 효과가 생깁니다. 기존 피복이 시트를 손상시키는 수준의 압력에서만 그립을 유지할 수 있다면 기존 경도와 표면 마감을 그대로 복사할 경우 문제를 다시 만들 수 있습니다.
확인된 장착 치수는 유지하되 고무 컴파운드 방향, 피복 두께, 경도, 표면 마감을 새 접촉 요구에 맞춰 검토합니다.
일반 교체는 도면, 샘플, 명확한 사양에서 맞춤 제작, 견적, 생산 확인으로 진행할 수 있습니다. 적용 조건이 바뀐 경우 시트 단면, 실제 롤러 위치, 기존 피복 상태가 수정해야 할 항목을 정하는 데 도움이 됩니다.
관련 페이지
도면, 치수, 샘플 또는 확인된 사양이 있다면 롤러 위치와 접촉 매체를 함께 보내주십시오. 정보가 없다면 기존 롤러 사진, 중공 시트 단면, 미끄러짐 또는 공동 손상에 대한 간단한 설명만으로도 시작할 수 있습니다.