Стабильность подачи
Проскальзывание, кратковременная нестабильность входа и повторяемость передачи материала

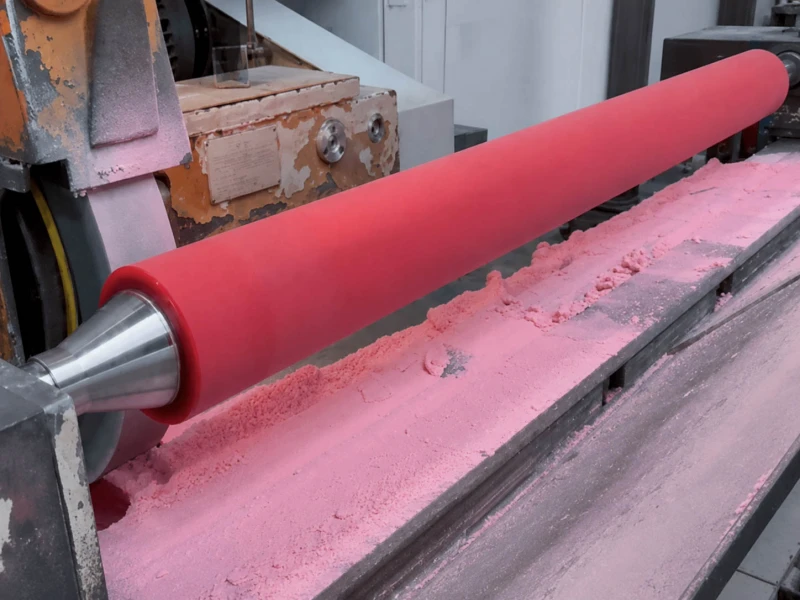
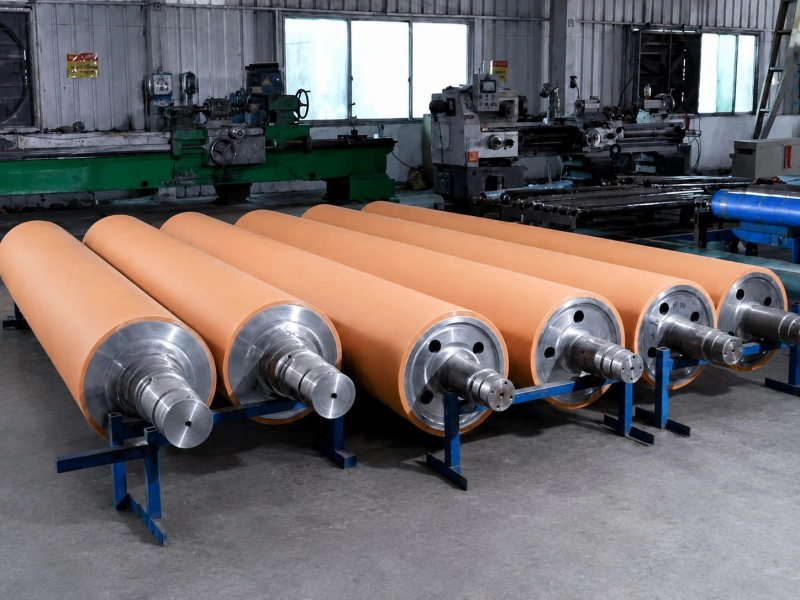
Зажимные подающие валы применяются там, где материал необходимо удерживать, подавать и направлять через контролируемую точку контакта.
Обычно они работают в паре с другим валом, образуя контролируемую зону зажима и помогая пленке, бумаге, этикеточным материалам, упаковочной пленке, печатным материалам и другим полотнам стабильнее входить в следующую секцию линии.
В производстве основная задача такого вала — удерживать материал в нужной точке контакта, подавать его в секцию или через нее и поддерживать синхронное движение, уменьшая риск проскальзывания, вмятин, нарушения траектории и следов на поверхности.
Если у вас уже есть размеры существующего вала, чертеж, образец или спецификация, отправьте их нам напрямую.
Если материал, твердость или поверхность пока не определены, можно начать с позиции вала и проблемы, которую необходимо решить.
Pinch roller, также называемый nip roller или pinch feed roller, обеспечивает контролируемое удержание и подачу материала при входе в секцию машины, прохождении через нее или выходе.
Типичные позиции:
Входные и выходные секции
До или после секций печати, нанесения покрытия или ламинирования
В районе секций продольной резки и перемотки
Траектории этикеточных материалов, пленки, бумаги и гибкой упаковки
Короткие участки подачи, где требуется стабильное удержание
Такой вал может быть не самым заметным на линии, но он напрямую влияет на стабильность материала перед входом в ключевую технологическую секцию.
При нестабильном контакте в зоне зажима могут появляться проскальзывание, неравномерная подача, складки, вмятины или нарушение траектории полотна.
Требования такого типа обычно сначала рассматриваются с точки зрения функции вала. Если проект также тесно связан с более широкими условиями проводки и обработки полотна, имеет смысл дополнительно рассмотреть Валы для переработки пленки. Валы для переработки пленки.
Один и тот же принцип работы зажимного вала по-разному проявляется в разных позициях.
Основной вопрос — можно ли стабильно захватить материал до того, как на него начнет влиять следующая секция.
Типичные проблемы:
нестабильный вход
кратковременное проскальзывание при запуске
полотно входит не прямо
одна сторона подается раньше другой
Контакт должен быть стабильным, но одновременно достаточно деликатным.
Типичные проблемы:
нестабильный вход влияет на качество следующего процесса
локальные следы на чувствительной поверхности
разница давления по ширине
несогласованная подача перед следующей секцией
Здесь часто требуется более жесткий контроль подачи, но простое увеличение давления может вызвать дополнительные проблемы.
Типичные проблемы:
проскальзывание после увеличения скорости
узкие материалы движутся менее стабильно
следы на тонких или мягких материалах
нестабильная передача материала перед намоткой
В таких позициях повторяемое восстановление сцепления после остановки важнее, чем часто предполагают.
Типичные проблемы:
локальное проскальзывание при повторном запуске
нестабильная длина подачи
повторяющиеся следы в одной и той же точке контакта
нестабильный захват после многократных циклов
Увеличение давления не всегда является правильным решением: чрезмерное давление может вызвать вмятины или деформацию материала.
Если главный симптом — повреждение поверхности, следует совместно проверить распределение давления, шероховатость поверхности и равномерность контакта.
Если зажимной подающий вал не стабилизирует материал перед следующей секцией, это может повлиять на печать, нанесение покрытия, ламинирование, продольную резку или перемотку.
Такую проблему следует проверять вместе с условиями тяги, натяжения и направления полотна дальше по линии.
В такой ситуации одного анализа материала недостаточно. Необходимо также проверить механическую выверку и равномерность контакта.
Обычно такой вал должен одновременно контролировать четыре аспекта:
Проскальзывание, кратковременная нестабильность входа и повторяемость передачи материала
Следы, вмятины, растяжение и повреждение поверхности
Сцепление, отделение, склонность к загрязнению и защита материала
Перетяжка одной стороны, локальная разница давления и неравномерный захват по рабочей поверхности
Хороший зажимной подающий вал — не тот, у которого максимальное давление, а тот, который обеспечивает достаточное удерживающее усилие при стабильном и безопасном для материала контакте.
Зажимные подающие валы обычно требуют баланса между сцеплением, деформацией и защитой поверхности.
Для многих промышленных позиций с зажимным / прижимным контактом твердость резинового покрытия обычно выбирают в диапазоне 40–90 по Шору A.
| Цель применения | Типичный диапазон твердости |
|---|---|
| Более мягкое удержание и меньший риск следов | Около 40–60 по Шору A |
| Обычная подача упаковки, печатных, этикеточных и рулонных материалов | Около 60–80 по Шору A |
| Более высокое сцепление, износ или тяжелая контактная нагрузка | Около 80–95 по Шору A |
| Нагрев, отделение или антиадгезионный контакт | Зависит от смеси и обработки поверхности |
Около 40–60 по Шору A
Около 60–80 по Шору A
Около 80–95 по Шору A
Зависит от смеси и обработки поверхности
Эти диапазоны являются только исходными ориентирами.
Одна и та же твердость по Шору A может вести себя по-разному в зависимости от давления в зоне зажима, толщины покрытия, диаметра вала, скорости линии и поверхности материала.
При проектировании или замене зажимного подающего вала обычно необходимо совместно проверить:
Копирования старого вала обычно достаточно, если прежний контакт был стабильным и условия линии не изменились.
Если изменились скорость линии, поверхность или толщина материала, настройка натяжения либо состояние сопряженного вала, старую спецификацию следует использовать как ориентир, а не как окончательное решение.
В таких случаях размеры вала по-прежнему можно использовать как исходную точку, но перед производством необходимо заново проверить материал, твердость, поверхность и условия контакта.
Материал следует выбирать исходя из требований позиции, а не по привычке.
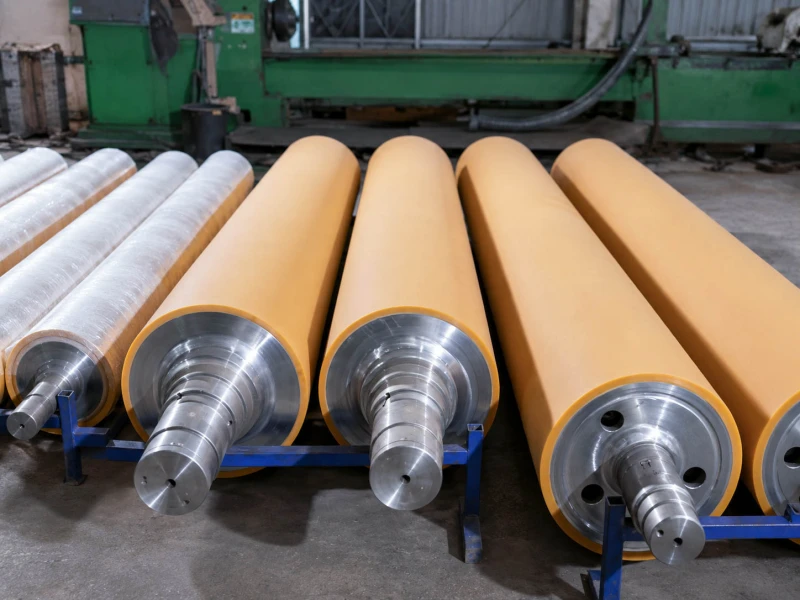
полиуретановые резиновые ролики Чаще всего их рассматривают в первую очередь, если важны более высокое сцепление с поверхностью, устойчивость к порезам и более длительный срок службы.
Валы NBR / из нитрильной резины Часто такие случаи рассматриваются в тех, где речь идет о воздействии масла, чернил, клея или об общих условиях промышленного производства.
Валы из твердой силиконовой резины Часто такие характеристики рассматриваются в тех случаях, когда свойства отрыва, термостойкость или меньшая агрессивность поверхности становятся важнее, чем максимальное сцепление.
EPDM можно рассматривать, когда важнее стойкость к влаге, озону или открытым условиям.
FKM, HNBR, CSM, бутилкаучук или другие смеси следует выбирать по фактическим условиям эксплуатации, а не по стандартной привычке.
Материал остается лишь одной частью решения. Для зажимных подающих валов твердость, обработка поверхности, конструкция покрытия, состояние сопряженного вала и фактическая работа позиции нередко влияют на результат не меньше.
Не каждую проблему подачи следует сразу считать проблемой зажимного подающего вала.
проблема начинается в короткой локальной точке удержания
материал нестабильно входит в следующую секцию
проскальзывание возникает непосредственно в зоне зажима
следы появляются именно в месте парного контакта
материал плохо захватывается, передается или повторно запускается
Основная проблема заключается в непрерывном натяжении и синхронизации скорости → тянущие валы
Основная проблема заключается в более широком распределении давления или защите поверхности на большей площади контакта → прижимные валы
точка зажима — лишь видимый симптом, а реальная нестабильность начинается в другом месте линии
Данная должность является частью более широкого процесса обработки тонкопленочных материалов, который также требует анализа на уровне приложений → Валы для переработки пленки
Замена только зажимного подающего вала не решит проблему полностью, если ее реальная причина связана с тягой, распределением давления или выходит за пределы локальной контактной точки.
Проскальзывание может быть связано с поверхностным трением, твердостью, давлением в зоне зазора, состоянием поверхности материала или синхронизацией скорости.
Увеличение давления не всегда является правильным решением: чрезмерное давление может вызвать вмятины или деформацию материала.
Эти проблемы могут быть вызваны неподходящей твердостью, чрезмерным давлением, шероховатой поверхностью ролика, локальными колебаниями давления или чувствительной поверхностью материала.
Если главный симптом — повреждение поверхности, следует совместно проверить распределение давления, шероховатость поверхности и равномерность контакта.
Если зажимной подающий вал не стабилизирует материал перед следующей секцией, это может повлиять на печать, нанесение покрытия, ламинирование, продольную резку или перемотку.
Такую проблему следует проверять вместе с условиями тяги, натяжения и направления полотна дальше по линии.
Это может быть связано с параллельностью роликов, давлением при монтаже, состоянием крышки, профилем коронки или точностью роликов.
В такой ситуации одного анализа материала недостаточно. Необходимо также проверить механическую выверку и равномерность контакта.
Часто пересматривается, когда требуется более прочное сцепление, высокая прочность и износостойкость.
Валы NBR / из нитрильной резиныЧасто проверяется на предмет контакта с продуктами общего промышленного применения, маслами, чернилами или клеями.
Валы из твердой силиконовой резиныЧасто пересматривается в случаях, когда более щадящий контакт или меньшая склонность к образованию меток имеют большее значение.
Прижимные валыЭто полезно, когда главный вопрос заключается в более широком распределении давления, а не в локальном удержании зажима.
Тянущие валыПолезно, когда проблема с линией связана скорее с непрерывным протягиванием и синхронизацией скорости.
Валы для переработки пленкиЭто полезно, когда точка зажима является частью более широкого процесса обработки тонких полотен.
Валы для гибкой упаковкиЭто полезно, когда процессы печати, ламинирования, подачи и перемотки влияют друг на друга на одной и той же линии.
Валы для линий продольной резки и перемоткиЭто полезно, когда основная проблема возникает на этапе прорезки или при перемотке готовой продукции.
Надежная работа резинового вала зависит не только от совпадения размеров. На результат влияют рецептура смеси, стабильность твердости, толщина покрытия, обработка поверхности, конструкция вала и точность вращения.
Wolorin выполняет как обычные проекты замены, так и более требовательные проекты промышленных резиновых валов на заказ, используя накопленный производственный опыт, производственное и контрольное оборудование, доступные сертификаты и документированные проверки качества. Система рецептур резиновых смесей позволяет подбирать состав под различные условия эксплуатации.
Перед отгрузкой по требованиям проекта могут проверяться твердость покрытия, параметры концов вала, состояние поверхности и точность вращения.
Ниже можно ознакомиться с нашими производственными возможностями, процессом контроля качества и информацией о компании.
Wolorin может изготовить зажимные подающие валы на заказ по размерам существующего вала, чертежам, образцам или фактическим требованиям позиции.
Если текущий вал проскальзывает, оставляет следы или нестабильно подает материал, отправьте его данные или информацию о применении, чтобы мы могли уточнить материал, твердость, поверхность и направление замены.