
不織布の熱接着不良:接着不足、過剰接着、硬い風合い、ピンホール
接着不足、硬い風合い、光沢のある接着点、ピンホール、小さな損傷部などは、通常、熱接着またはカレンダーボンディング工程の直後に現れます。機械設定を変更する前に、不具合がどこに発生しているかを記録することが、最も早く役立つ確認方法です。
全幅での接着不足、片側だけの接着不足、特定の硬い帯状部分、ランダムなピンホール、周期的に発生するピンホールでは、確認すべき箇所が異なります。不具合の分布が明確になったら、供給されるウェブ、繊維配合、熱、圧力、ライン速度、カレンダーパターン、冷却、ローラーの接触状態の順に確認します。
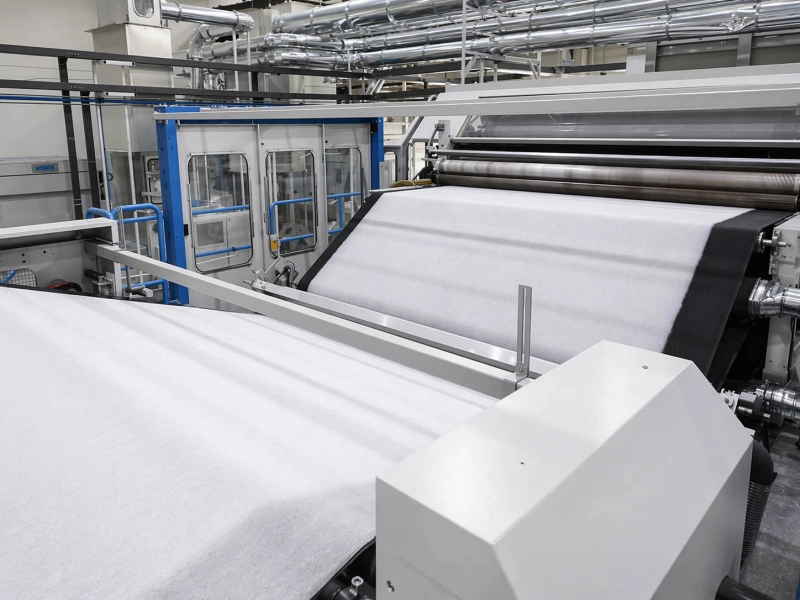
不具合が現れる位置から確認する
熱接着では、熱と圧力によって不織布ウェブを固定します。ポイントボンディングでは、パターン部の接触によって小さな接着点が形成されます。これらの接着点は、強度、柔軟性、厚さ、通気性、表面の風合いに影響します。
まず、製品上に現れた不具合パターンを分類します。
| 不具合のパターン | 最初に確認する項目 |
|---|---|
| 全幅で接着が弱い | 加熱レベル、ライン速度、繊維配合、全体の圧力設定 |
| 片側で接着が弱い | 幅方向の温度差または圧力差 |
| 特定の帯状部分だけ接着が弱い、または硬い | 局部的な接触、局部的なウェブ厚さ、パターン面積、ロール表面の状態 |
| 全幅で風合いが硬い | 接着作用の過多、高温接触時間の長さ、高い圧力、冷却条件の変化 |
| ランダムなピンホール | ウェブの薄い部分、繊維塊、粉じん、異物 |
| 周期的なピンホールまたは硬い点状部 | パターン部、ロール表面の局部異常、周期的な接触痕 |
この簡単な分類によって、接着が弱く見える部分すべてに対して温度を上げるという、よくある生産上の誤調整を防ぐことができます。全幅で接着が弱い場合は、より十分な接着作用が必要な可能性があります。特定の帯状部分だけ弱い場合は、接触ムラが原因かもしれません。ランダムなピンホールは供給ウェブに起因することがあり、周期的なピンホールはパターン部に起因する可能性があります。
接着工程以外の幅広い不織布ローラー位置については、Wolorinの 不織布加工用ローラー ページで、ガイド、牽引、加圧接触、スリット、巻き取り、その他のウェブ搬送工程をご確認いただけます。
接着不足:繊維同士が十分に結合できる条件だったか確認する
接着不足は、繊維のほつれ、低い剥離強度、低い引張強度、接着の弱い帯状部分、後工程での剥離などとして現れます。最初は問題なく見えても、巻き取り、スリット、搬送、使用時にウェブが開いたり剥離したりすることがあります。
接着不足は、幅方向の分布から判断します。
全幅で接着が弱い場合は、多くの場合、接着条件全体に原因があります。繊維に、より十分な熱、安定した圧力、長い接触時間、または異なる接着条件が必要な可能性があります。目付、原料ロット、複合繊維の配合比、繊維配合を変更した直後であれば、以前の設定では構造を十分に固定できなくなっている可能性があります。
片側だけ接着が弱い場合は、幅方向の条件差が疑われます。端部に加わる熱や圧力が低い、または接触が不安定な可能性があります。左側、中央、右側の接着強度を比較し、同じ照明条件で接着点の外観を確認します。接着が弱い側は、正常な側よりも接着点がやや開いて見える、輪郭が不明瞭である、または十分に押圧されていないように見えることがあります。
特定の帯状部分だけ接着が弱い場合は、その部分を詳しく確認する必要があります。接着工程に入る前から、その帯状部分が薄い、緩い、粉じんが多い、または不均一ではなかったかを確認します。その後、その位置をカレンダーパターンおよびロール表面の位置と比較します。
接着不足の確認に役立つ項目:
- 速度変更前後の製品強度。
- 左側、中央、右側の接着点の外観。
- 供給ウェブの厚さおよび薄い帯状部分。
- 繊維配合または複合繊維の変更。
- 記録がある場合は、加熱部の幅方向温度データ。
- 記録がある場合は、圧力またはロールギャップのデータ。
- 接着不足部が一定の間隔で繰り返し発生しているか。
過剰接着と硬い風合い:構造が固定されすぎていないか確認する
過剰接着は、必ずしも明らかな損傷として現れるわけではありません。製品が平らすぎる、光沢が強すぎる、密度が高すぎる、または風合いが硬すぎる状態として現れることがよくあります。強度試験には合格していても、風合いが変化したことで顧客の受入基準を満たせない場合があります。
全幅で風合いが硬い場合は、通常、現在の材料に対して接着作用が強すぎることを示します。ウェブが高温接触部に長く留まっている、過大な圧力を受けている、または冷却によって硬い構造が固定されている可能性があります。
特定の帯状部分だけ硬い場合は、局部的な接触が疑われます。その位置をカレンダーパターン、圧力領域、表面への付着物と比較します。圧力調整やロール清掃後に硬い帯状部分が発生し始めた場合は、接触状態を重点的に確認します。
過剰接着は、次のような状況で発生しやすくなります:
- 低速運転。
- 立ち上げ時および試運転時。
- 停止と再起動を頻繁に繰り返す運転。
- 温度設定を上げた場合。
- 圧力設定を上げた場合。
- より軽量、または熱に敏感なウェブへ変更した場合。
- パターンロールの交換またはメンテナンス後。
風合いの硬さは、厚さおよび接着点の外観と併せて比較します。接着後にウェブが薄く、硬くなっている場合は、有効圧縮量が大きすぎた可能性があります。厚さは維持されているものの風合いが硬い場合は、熱、冷却、または繊維の熱感受性による影響が大きい可能性があります。
ピンホールと局部損傷:ランダムな点と周期的な点を分けて確認する
ピンホールについては、発生位置を記録する必要があります。位置を記録しなければ、同じ「ピンホール」という言葉で、原因の異なる二つの問題を表すことになります。
ランダムなピンホールは、供給ウェブに起因することがよくあります。薄い部分、繊維が開いた部分、繊維塊、粉じん、油汚れ、硬い異物などが、高温・加圧接触部に入った後、小さな穴になることがあります。この場合、同じ不具合が一定の間隔を持たず、異なる位置に現れます。
周期的なピンホールは、周期的な接触に起因する可能性が高くなります。ピンホール間の距離を測定し、ロール周長、パターン配置、幅方向の発生位置と比較します。損傷したパターン部、局部的な付着物、硬い部分、小さな表面欠陥などが、ロールの一回転ごとにウェブへ痕を付ける可能性があります。
局部的に焼けたように見える部分については、熱と異物の両方を確認します。ポリマー残留物、粉じんの堆積、洗浄剤の残留、油、局部的な高温接触などによって、小さな損傷部が生じることがあります。清掃、メンテナンス、材料変更後に発生した場合は、不具合が発生し始めた位置の直前にある最初のロール接触部を比較します。
簡単なピンホール確認方法:
- 周期的な穴の間にある機械方向の距離を記録する。
- 幅方向の発生位置を記録する。
- 接着前の供給ウェブを光に透かして確認する。
- 不具合の発生間隔をロール周長と比較する。
- 該当位置にあるパターン部および平滑ロール表面を確認する。
- 接触部付近に粉じん、繊維塊、油、残留物、洗浄剤が残っていないか確認する。
生産条件の変化から熱、圧力、速度、冷却の影響を判断する
ウェブに影響するのは、接触中に実際に受けた熱と圧力です。操作画面には設定値が表示されますが、実際の結果は製品に現れます。
見落とされやすい要因の一つがライン速度です。速度を上げると接触時間が短くなり、速度を下げると高温接触部に留まる時間が長くなります。立ち上げ時、低速運転時、停止と再起動を繰り返す運転では、同じ温度設定でもウェブに対してより強く作用することがあります。
直近の変更内容から、確認範囲を絞り込みます。
| 直近の変更 | 確認すべき製品の変化 |
|---|---|
| 速度を上げた | 接着不足、繊維のほつれ、剥離強度の低下 |
| 速度を下げた | 硬い風合い、光沢のある接着点、過剰接着 |
| 温度を上げた | 風合いの硬化、収縮、ピンホール、局部損傷 |
| 圧力を上げた | 扁平化、硬い帯状部分、かさ高性の低下 |
| 冷却条件を変更した | カール、風合いムラ、収縮、エッジ状態の変化 |
| 繊維配合を変更した | 同じ設定でも強度または柔軟性が変化する |
| ウェブの目付を変更した | 薄い部分が損傷しやすくなり、厚い部分で接着ムラが発生する |
製品が高温部を出た後に変化する場合は、冷却条件が重要です。ニップ出口では問題なく見えても、その後の工程でカール、収縮、風合いムラが発生することがあります。冷却エア、チルロールとの接触、接着後のウェブ経路、高温部以降の張力を確認します。
ローラーの接触状態を確認すべき状況
熱接着およびカレンダーボンディング工程では、加熱スチールロール、彫刻カレンダーロール、平滑ロール、ゴム被覆された加圧ロールまたは接触ロール、ガイドロール、テンションロール、冷却側の接触ロールなどが使用されることがあります。
不具合に明確な接触パターンが現れている場合は、ローラーの接触状態が原因である可能性が高くなります:
- 不具合が一定の間隔で繰り返し発生する。
- 特定の帯状部分だけが常に弱い、硬い、光沢がある、または損傷している。
- 左側、中央、右側で接着状態が異なる。
- 圧力調整後に不具合が明確に変化する。
- ロールの清掃、研磨、磨き、交換、またはパターンロールのメンテナンス後に不具合が発生した。
- 接着部付近のゴム被覆ロールに、光沢化、硬化、膨潤、べたつき、付着物、不均一摩耗、熱損傷が見られる。
- ローラー位置付近でウェブが滑る、横ずれする、しわになる、または不均一な状態で接着部へ進入する。
For rubber-covered rolls near heated or loaded contact points, Rubber Rollers for Heat and Pressure Contact may help when heat, compression, release, and surface protection are part of the issue. If the concern is mainly controlled pressure contact, Pressure Rollers is the more relevant direction. If web entry is unstable before bonding, upstream Guide Rollers and Tension Control Rollers may be involved.
接着品質に明確な変化がないものの、扁平な帯状痕や繊維の圧縮痕が発生している場合は、次のページをご参照ください: 不織布の圧力痕と繊維圧縮|原因と確認方法.
ローラーに関する問い合わせで記録すべき情報
接着不良について確認する場合、製品に現れた症状とローラー位置、接触条件を関連付けられる情報が役立ちます。長い工程報告書よりも、鮮明な写真と正確なローラー情報の方が有効な場合が多くあります。
手元にある情報をご用意ください:
- ゴム被覆ロールの図面または寸法。
- 旧ローラーの写真。特にロール表面、端部、摩耗部、軸端部の写真。
- 生産ライン内でのローラー位置。
- ロール外径、面長、軸部の詳細、分かる場合は現在のゴム被覆厚さ。
- 分かる場合は、現在の硬度または以前のローラー仕様。
- 接触媒体。高温のウェブ、繊維粉じん、ポリマー残留物、洗浄液、油、冷却時の水分、その他ローラーに接触する材料。
- ローラー付近の運転条件。分かる場合は、温度、圧力または接触荷重、速度、洗浄方法。
- 現在発生しているゴムローラーの問題。硬化、軟化、膨潤、べたつき、表面への付着、不均一摩耗、滑り、痕の発生、離型不良、熱損傷など。
- ローラー位置の前後で撮影した不具合の写真。
- 不具合が一定の間隔で繰り返すか、特定の帯状部分に固定されているか。
- 直近に行ったロールの清掃、研磨、交換、または設定変更。
図面、寸法、サンプル、明確な仕様がある場合は、そのまま Wolorinへ資料を送信してください。ご提供いただいた資料に基づき、特注製作の検討、見積もり、製作可否の確認ができます。
情報がまだ不完全な場合は、ローラー位置、旧ローラーの写真、主要寸法、接触媒体、現在発生しているゴムローラー関連の問題から始めてください。通常、これらの情報があれば、最初の製作確認を開始できます。