Проблемы продольной резки аккумуляторных электродов: заусенцы, сколы кромки и образование частиц

Аккумуляторный электрод после нанесения покрытия и каландрирования может выглядеть нормально на исходном рулоне, а после продольной резки иметь приподнятый металлический заусенец, разрушенное покрытие или свободные частицы. Эти дефекты часто находятся рядом, но возникают в разных частях электрода.

Металлические заусенцы образуются на алюминиевом или медном токосъемнике. Сколы покрытия начинаются на вновь сформированной кромке активного слоя. Частицы резки могут происходить из токосъемника, покрытия или обоих слоев, а затем перемещаться вместе с отходящей кромкой, потоком вытяжки, под действием статического заряда или при последующих контактах.

Осматривайте электрод как можно ближе к выходу из ножевой зоны, насколько это позволяет производство. Дефект, уже видимый там, в первую очередь указывает на нож, взаимное положение режущих элементов, структуру электрода, локальную опору, натяжение, вибрацию или вытяжку. Если кромка выходит из ножевой зоны чистой и меняется только после последующего контакта, следует проверить следующую направляющую, тянущую, очищающую или перемоточную позицию.

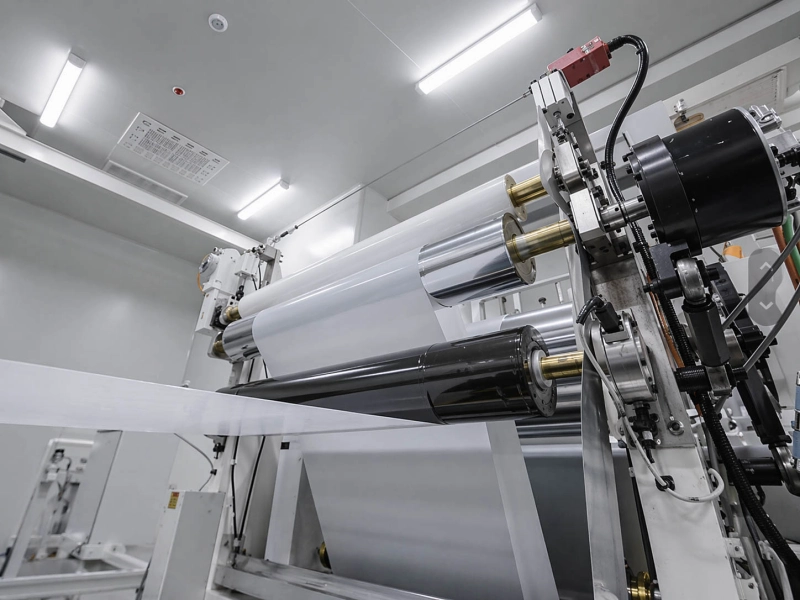
линия роликов для разделительной пленки батарей

Где возникают три основных дефекта

Дефект Где возникает Чем переносится или усиливается Наиболее полезные признаки
Металлический заусенец Режущая кромка алюминиевого или медного токосъемника Нестабильный контакт ножей, движение токосъемника, локальная вибрация, слабая опора, последующее трение кромки Обе стороны разреза, направление заусенца, позиция ножа, измеренная высота при наличии
Скол покрытия на кромке Кромка активного слоя рядом с новым разрезом Разрушение покрытия, локальная потеря адгезии, удар ножа, движение полотна, последующий контакт кромки Ширина скола, оголенный токосъемник, форма фрагмента, проблемная сторона разреза
Частицы резки Ножевая зона; фрагменты токосъемника, покрытия или обоих Воздушный поток вытяжки, движение отходящей кромки, статика, поверхности машины, направляющие, тянущий контакт, перемотка Первое место появления, отложения около ножа, внешний вид и состав частиц

Место с наибольшим количеством отложений может быть лишь точкой накопления. Направляющий вал ниже по линии способен собирать частицы, образовавшиеся у ножа. При перемотке свободный мусор может вдавливаться в покрытие, делая загрязнение заметнее.

Простое сравнение трех точек обычно дает ясное направление:

  1. до ножа;
  2. сразу после ножа;
  3. после первого значимого контакта ниже по линии.

Частицы, уже присутствующие до ножа, сильнее указывают на входящее загрязнение. Частицы, появляющиеся у выхода из ножевой зоны, — на сам процесс резки. Если образец у выхода чистый, но меняется после одного контакта, следует проверять последующий захват, перенос, выделение частиц или повторное осаждение.

Более подробную информацию о других этапах нанесения электродного покрытия, каландрирования, продольной резки, чистой транспортировки и намотки см. в соответствующем разделе. Валы для линий производства литиевых аккумуляторов.

Почему на кромке токосъемника образуются металлические заусенцы

Металлический заусенец — это деформированная часть токосъемника. Он может выглядеть как приподнятая кромка, загнутый край фольги, острый выступ или тонкая игла из алюминия или меди.

До полного разделения металла нож нагружает и деформирует фольгу. При стабильной резке эта деформация остается ограниченной. Износ ножа, небольшой скол режущей кромки, накопление покрытия, движение держателя или нестабильный контакт могут растягивать или загибать фольгу на выходе из разреза.

Заусенец при резке катода и заусенец при резке анода относятся к дефектам кромки токосъемника, хотя материал токосъемника и структура электрода различаются. Окружающее фольгу покрытие также влияет на результат, поскольку нож режет многослойный электрод, а не голый металл.

Оценивайте направление заусенца и распределение по полосам

Распределение заусенца часто дает больше информации, чем его общий внешний вид.

Если на полосе 4 выраженный заусенец, а полосы 3 и 5 стабильны, начните с четвертой ножевой позиции, ее держателя, локальных отложений и ближайшей опоры. Изменение всей настройки продольной резки на этом этапе может скрыть локальную неисправность.

Сфотографируйте отдельно обе стороны одного разреза. На одной стороне может быть загнутая выходная кромка, а противоположная останется относительно чистой. Такой рисунок может отражать асимметричную нагрузку ножей, неравномерное их взаимное положение или различие опоры по обе стороны разреза.

Важна и наработка ножа. Заусенец, постепенно растущий во время работы, указывает на износ или накопление материала. Резкое изменение после обслуживания сильнее указывает на установку, положение держателя, контакт ножей или загрязнение.

Контролируемая перестановка ножевой позиции дает сильный диагностический признак. Если дефект перемещается вместе с ножом, основным направлением становятся нож или держатель. Если он остается в той же полосе, больше внимания требуют локальная опора, вход полотна или факторы конкретной позиции машины.

Тип резки, перекрытие и зазор необходимо оценивать совместно

Ножничная, раздавливающая, бритвенная и другие системы резки по-разному нагружают электрод. У каждой системы свое сочетание положения ножей, перекрытия, зазора, опоры и входа полотна.

Настройка, скопированная с другой линии, может дать другую кромку даже при обработке медных анодов или алюминиевых катодов на обеих линиях. На результат влияют толщина токосъемника и покрытия, жесткость после каландрирования, геометрия ножа, точность держателя, скорость и локальная опора.

Полезны следующие сравнения:

  • проблемный нож и недавно обслуженный нож;
  • проблемная полоса и ближайшая нормальная;
  • обе стороны одного разреза;
  • кромка до и после очистки ножа;
  • тот же нож до и после работ с держателем;
  • начало и более поздний период наработки ножа.

Меняйте по одному основному условию. Одновременное изменение натяжения, скорости, перекрытия, очистки и опоры затрудняет интерпретацию результата.

Токосъемник должен оставаться стабильным во время разделения

Тонкая фольга может смещаться в короткий момент, когда нож нагружает и разделяет ее. Локальный подъем, колебание полотна, вибрация, изменение угла входа, неравномерное натяжение по ширине или зазор в опоре могут изменить характер реза.

Внимательно наблюдайте проблемную полосу. Короткое видео с одного и того же угла при нормальной и проблемной работе может показать движение, которое трудно заметить на фотографиях.

Более высокое натяжение может визуально выровнять электрод, но не восстановит изношенный нож и не устранит зазор в опоре. Если несколько полос меняются одновременно с натяжением, проверяйте общую зону натяжения и схему опоры. Если при тех же условиях ненормальной остается одна полоса, вернитесь к соответствующей ножевой позиции.

Информация о положениях направляющих, опор, натяжения и перемещения в зоне продольной резки приведена в разделе [ссылка]. Валы для линий продольной резки и перемотки.

Почему активное покрытие разрушается вдоль кромки реза

Скол покрытия на кромке может выглядеть как узкая отсутствующая полоса, неровная разрушенная кромка, оголенный токосъемник, свободные хлопья или порошкообразная линия рядом с разрезом.

При этом металлическая кромка под покрытием может оставаться нормальной. Тогда повреждение находится внутри активного слоя или на границе покрытия с токосъемником.

Покрытие деформируется не так, как металлическая фольга. Это уплотненная структура из частиц активного материала, проводящей добавки, связующего и внутренних пор. При продольной резке оно может растрескиваться по собственной толщине, локально отделяться от токосъемника или разрушаться вместе с небольшим фрагментом фольги.

Когезионное разрушение и отслоение по границе выглядят по-разному

Стоит различать два распространенных типа повреждения кромки.

Когезионное разрушение Это происходит внутри покрытия. Край часто выглядит зернистым, порошкообразным или неровным. Тонкие хлопья могут отслаиваться, в то время как часть покрытия остается прикрепленной к коллектору.

Разделение интерфейсов Это происходит между покрытием и коллектором. В результате рядом с щелью может остаться более чистая полоса открытой фольги. На аноде это можно описать как расслоение по краю. Аналогичное расслоение может также наблюдаться на катоде, когда локальный интерфейс теряет опору во время резки.

Фрагмент, содержащий покрытие и небольшой кусок металла, показывает комбинированное повреждение: одновременно нарушены токосъемник и активный слой.

Четких фотографий крупным планом обычно достаточно для первичного различения. Общая формулировка вроде «покрытие отваливается» не передает форму, сторону и ширину повреждения.

Характер сколов показывает, локальна проблема или распространяется шире

Непрерывная узкая полоса рядом с одной ножевой позицией сильнее указывает на локальную проблему ножа, опоры или входа.

Случайные сколы на нескольких полосах указывают на более общее изменение электрода или ножевой зоны. Если все полосы изменились после новой партии покрытия или режима каландрирования, сравните структуру входящего электрода. Если после работ с ножом изменилась только одна полоса, сосредоточьтесь на этом ноже.

Важна и сторона повреждения:

  • односторонний скол может быть следствием асимметричной нагрузки ножа или опоры;
  • похожее повреждение с обеих сторон может отражать более общее состояние покрытия или ножевой зоны;
  • мелкий порошок сильнее указывает на поверхностное разрушение или трение;
  • тонкие хлопья указывают на разрушение внутри активного слоя;
  • чистая полоса оголенного токосъемника указывает на локальное отслоение по границе;
  • смешанные фрагменты металла и покрытия показывают комбинированное повреждение кромки.

Каландрирование изменяет структуру, поступающую к ножу

Каландрирование уменьшает толщину электрода, уплотняет покрытие и изменяет жесткость всего электрода. Полотно может стабильно проходить через машину и при этом резко разрушаться при формировании новой кромки.

Более плотное покрытие может давать более четкую линию разрушения. Локально слабая граница может оставаться незаметной на исходном рулоне, пока резка не уберет боковую опору. В результате металлическая кромка остается стабильной, а рядом появляется узкая полоса потери покрытия.

Если одна и та же настройка ножей дает разные результаты на разных партиях электродов, фиксируйте состояние покрытия и каландрирования. Цель — понять, изменилась ли структура, поступающая к ножу, а не применять одну стандартную настройку ко всем электродам.

Проверьте электрод до входа в ножевую зону

Трещины, локальное расслоение, повреждения при транспортировке или слабые кромки покрытия могут существовать еще до продольной резки.

Сравните образцы одной полосы до ножа и сразу после него. Повреждение, уже существующее выше по линии, относится к нанесению покрытия, сушке, каландрированию или более ранней проводке. Повреждение, впервые появившееся на одной ножевой позиции, связано с этим разрезом.

финал Направляющие валы Значения, которые появляются перед ножом, актуальны, когда электрод входит под углом, движется вбок или имеет неравномерное натяжение кромки. Валы регулирования натяжения Это становится более актуальным, когда несколько полос движения меняют направление одновременно во время ускорения, замедления или движения в зоне натяжения.

Разделительная пленка имеет другую структуру и характер разрушения. На ней видны складки, неровные края, статическое электричество и пыль от резки. Проблемы с резкой и перемоткой разделительной пленки для батарей.

Как образуются частицы резки и перемещаются дальше по линии

Частицы от резки электрода могут быть металлическими, неметаллическими или смешанными.

Мелкие блестящие фрагменты обычно указывают на токосъемник. Темный или светлый порошок часто происходит из активного покрытия, хотя одного цвета недостаточно для подтверждения источника. Более крупные хлопья могут содержать покрытие вместе с небольшим кусочком фольги.

Если состав частиц известен, это полезно. Даже базовое различение металла, материала покрытия и постороннего загрязнения сокращает поиск. Производственные признаки позволяют сузить источник еще до лабораторного анализа.

Признаки того, что частицы образуются у ножа

Частицы, образующиеся при резке, часто имеют узнаваемый характер:

  • свежие отложения появляются под одной ножевой позицией или рядом с ней;
  • количество частиц растет по мере наработки ножа;
  • отложения находятся рядом с поврежденной кромкой реза;
  • после очистки частицы сначала снова появляются возле ножа;
  • состав соответствует токосъемнику или покрытию;
  • состояние меняется после очистки или замены ножа, работ с держателем либо регулировки опоры.

Например, порошок, который появляется сразу после резки полосы 6, остается в малом количестве на соседних полосах и увеличивается по мере накопления покрытия на этом ноже, указывает на локальный источник в зоне резки.

Частицы, уже распределенные по всей ширине электрода до резки, требуют проверки загрязнения выше по линии.

Вытяжка должна захватывать частицы в месте их высвобождения

Вытяжной вентилятор может работать, но локальный захват непосредственно у разреза при этом остается слабым.

Проверьте положение кожуха, путь всасывания, внутренние отложения, заблокированные участки, расстояние до разреза и взаимодействие с отходящей кромкой. Небольшое изменение траектории полотна может сместить точку высвобождения частиц от отверстия вытяжки.

Направление воздуха имеет значение. Легкие частицы покрытия могут переходить в соседнюю полосу, если поток идет над разрезом, а не уносит мусор от него. Тогда один нож может выглядеть относительно чистым, а соседняя полоса — получать больше загрязнения.

После очистки ножа и зоны вытяжки наблюдайте, где появится первое новое отложение. Первая точка возврата обычно информативнее общего количества, накопленного за длительную работу.

Ушедшие из зоны вытяжки частицы могут вернуться на электрод

Частицы, не захваченные вытяжкой, могут:

  • перемещаться вместе с отходящей кромкой;
  • оседать на опорной плите или раме машины;
  • притягиваться к электроду статическим зарядом;
  • накапливаться на направляющем или тянущем валу;
  • переноситься из одной полосы в другую;
  • возвращаться на электрод при последующем контакте;
  • вдавливаться в покрытие при перемотке.

Пыльная рабочая поверхность вала подтверждает, что он находится на пути частиц. Сравните электрод до и после контакта, чтобы определить, собирает ли вал мусор, переносит его или вызывает вторичное повреждение.

Там, где это позволяет процедура, Очищающие и липкие валы Перед чувствительным контактом с потоком можно удалить рыхлые частицы. Поверхность должна оставаться чистой и стабильной. Осыпание, перенос остатков, чрезмерная липкость или высокое сопротивление могут создать дополнительные проблемы.

Антистатические / электропроводные резиновые валы Это актуально в тех случаях, когда накопление заряда и путь заземления явно влияют на движение частиц. Статический контроль не может удалить фрагменты металла или покрытия, которые продолжают образовываться в месте контакта с ножом.

Если после контакта с ножом электрод остается чистым, но на нем появляются царапины, отпечатки частиц или микросжатие, см. Дефекты поверхности электродной пластины батареи после контакта с роликом..

Когда стоит проверять валы вокруг продольной резки

Нож и электрод остаются главными объектами проверки, если заусенцы, сколы покрытия или свежие частицы уже видны на выходе из ножевой зоны.

Валы следует проверять, если признаки меняются около конкретной контактной позиции.

Позиция вала На что может влиять Полезный производственный признак
Направляющий или опорный вал перед ножом Угол входа, локальный подъем, колебание, боковое движение, распределение натяжения по ширине Электрод начинает двигаться после одного направляющего вала или одна полоса входит в ножевую зону иначе
Направляющий или тянущий вал после ножа Траектория полосы, трение кромки, перенос частиц, вторичный скол Чистая кромка реза меняется после одного контакта
Очищающий или антистатический контакт Удаление, притяжение или отделение свободных частиц Частицы накапливаются на одной поверхности или возвращаются после очистки
Контакт при перемотке Вдавливание свободного мусора и проявление слабых кромок Частицы или повреждение кромки выглядят хуже только после формирования рулона

Конкретный вал требует более тщательной проверки, если:

  • электрод заметно движется перед ножом;
  • несколько полос одновременно меняются возле одной контактной позиции натяжения;
  • чистая кромка получает скол после одного последующего контакта;
  • частицы регулярно накапливаются на одной поверхности вала и возвращаются с нее;
  • одна полоса имеет большее сопротивление движению или другую траекторию;
  • проблема начинается после замены или шлифовки вала, работ с подшипниками или регулировки выверки.

Проверяйте именно этот вал, а не всю линию. Оцените свободное вращение, сопротивление подшипников, выверку, биение, чистоту поверхности, углы входа и выхода полотна и положение отложений или износа по полосам.

Опорный вал может улучшить локальную стабильность, но не восстановит изношенный нож. Очищающий вал может удалить свободные частицы, но не заменит эффективную вытяжку в ножевой зоне. Антистатический вал может влиять на притяжение частиц при подходящем электрическом пути, но не остановит их образование при резке.

Работа Wolorin начинается, когда признаки указывают на саму позицию вала: направляющий, опорный, тянущий, очищающий, антистатический или контактный вал перемотки, которому требуется замена, другое покрытие или поверхность либо изготовление под фактические условия контакта.

Данные, которые упрощают подтверждение причины

Полезный комплект образцов должен показывать внешний вид дефекта, место его первого появления и конкретную полосу или контактную позицию.

Данные Что стоит указать
Фотографии кромки реза Обе стороны разреза, номер полосы, машинное направление, позиция ножа, по возможности видимые токосъемник и покрытие
Данные о заусенце Направление, длина проблемного участка, измеренная высота при наличии
Данные о сколах Ширина, положение, оголенный токосъемник, форма фрагмента, проблемная сторона разреза
Данные о частицах Первое место появления, место отложения, внешний вид и состав, если известен
Данные электрода Катод или анод, материал и толщина токосъемника, состояние покрытия, состояние после каландрирования
Данные ножа Тип ножа, способ резки, позиция ножа, наработка, очистка и недавнее обслуживание
Состояние ножевой зоны Схема опоры, поведение натяжения, видимая вибрация, колебание полотна, боковое движение, угол входа
Состояние вытяжки Положение кожуха, состояние всасывания, отложения, заблокированные участки, взаимодействие с отходящей кромкой
Траектория после резки Направляющие, тянущие, очищающие, антистатические и перемоточные контакты; первая точка повторного осаждения
Данные вала Чертеж или основные размеры, точная позиция, фотографии поверхности, материал и твердость, если известны, недавний ремонт или замена

При сравнении фотографий кромки сохраняйте одинаковые освещение, увеличение и направление съемки. Отмечайте машинное направление и точную сторону разреза.

Привязка к конкретной позиции гораздо полезнее общего описания. «Кромка полосы 4 со стороны оператора сразу после ножа» можно сравнить с другим образцом. «Плохое качество резки» — нельзя.

То же относится к частицам. Формулировка «темный порошок впервые появляется после ножа полосы 4 и до направляющего вала 1» дает полезную последовательность. «Пыль на готовом рулоне» не показывает, когда началось загрязнение.

Измеренную высоту заусенца, ширину скола, количество частиц, натяжение, перекрытие и зазор можно фиксировать как данные проекта. Их значение необходимо оценивать в привязке к структуре электрода, ножевой системе, конструкции машины и собственным требованиям клиента к качеству.

Связанные страницы

Производство валов и информация о качестве

  • Услуги — Изготовление, замена и подтверждение производства роликов на заказ.
  • Контроль качества — Проверка размеров роликов, твердости, состояния поверхности, биения и соответствия требованиям конкретного проекта.
  • О Wolorin — Руководство компанией Wolorin по производству и поставке промышленных роликов.

Отправьте чертежи или данные существующего вала

Wolorin может выполнить относящуюся к валам часть проекта продольной резки аккумуляторных электродов, если направляющему, опорному, тянущему, очищающему, антистатическому или контактному валу перемотки требуется замена или изготовление на заказ.

Если у вас уже есть чертежи, размеры, образцы или четкая спецификация вала, отправьте их напрямую. По этим документам можно перейти к расчету стоимости, изготовлению на заказ или подтверждению параметров перед производством.

Для существующего вала наиболее полезны следующие исходные данные:

  • чертеж вала или основные размеры;
  • наружный диаметр, рабочая длина, размеры вала и подшипников;
  • точная позиция вала на линии;
  • фотографии старого вала, включая оба конца и всю рабочую поверхность;
  • какая сторона электрода контактирует с валом;
  • контактирующая и чистящая среда;
  • текущий материал покрытия, твердость и обработка поверхности, если известны;
  • видимые отложения, порезы, вмятины, неравномерный износ, набухание или повреждение поверхности;
  • текущая проблема, связанная с валом: перенос частиц, трение кромки, нестабильная опора, плохое вращение или повторное загрязнение.

Если информация неполная, начните с фотографий старого вала, основных размеров, позиции, контактирующей среды и проблемы, наблюдаемой возле этого вала. Этого достаточно, чтобы начать обычное обсуждение замены или изготовления на заказ.