Variación transversal de densidad en huecograbado

Cuando un color de huecograbado imprime más claro en ambos bordes, más oscuro en el centro, débil en un solo lado o muestra una banda fija a lo ancho, la primera pista útil es dónde se sitúa esa diferencia de densidad. Mida la misma zona de imagen en posiciones fijas de izquierda a derecha y conserve con la muestra la unidad de impresión, el rollo de sustrato, la velocidad de línea y el ajuste de impresión.

Después observe qué sigue el patrón. Si permanece con una unidad de impresión, continúe revisando transferencia de tinta, cilindro de huecograbado, doctoring y condición de impresión de esa unidad. Si sigue un rollo de sustrato, revise el material. Si la misma zona débil o intensa permanece en la misma posición transversal de máquina a través de estas comparaciones y responde repetidamente a cambios de impresión, el rodillo de impresión y la distribución transversal de contacto merecen una revisión más cercana.

Para las posiciones de rodillo utilizadas en torno al contacto de impresión del huecograbado y el manejo de la banda, Rodillos para la industria de impresión ofrece el contexto de aplicación más amplio.

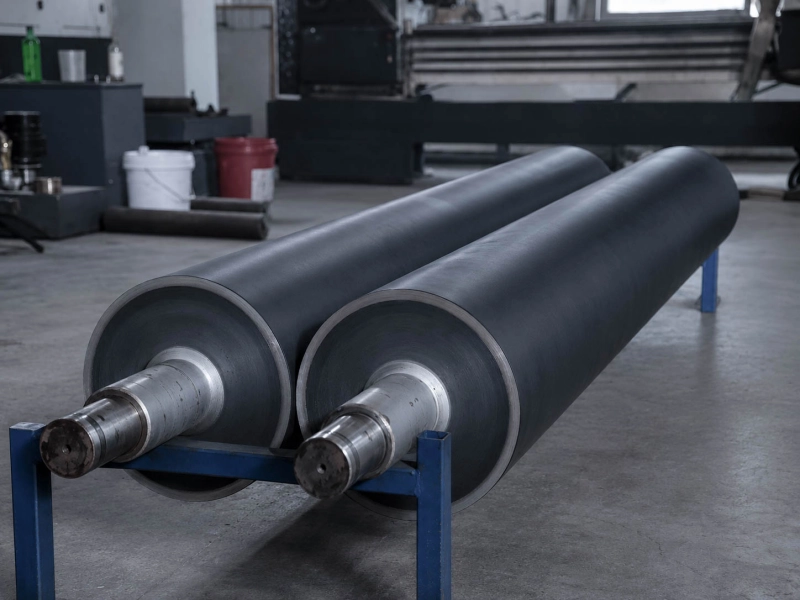
Rodillos de recubrimiento de caucho negro con extremos de eje de acero mecanizado

Registre la densidad desde el borde izquierdo hasta el derecho

“Más claro en el borde” describe lo que ve el operador, pero sigue siendo demasiado amplio para diagnosticar. Fije las posiciones de medición antes de cambiar la prensa. Izquierda, centro y derecha son un buen punto de partida. Si existe una banda visible entre ellas, añada lecturas dentro de la banda y justo a ambos lados.

Utilice el mismo sólido, parche tonal o área de imagen repetible en cada posición. Tome las lecturas con poca diferencia de tiempo. Si se mide el lado izquierdo sobre un sólido y el derecho sobre otra zona tonal varios minutos después, los cambios normales de condición de la tinta pueden distorsionar la comparación.

Registro transversal sencillo

Dónde medir Qué registrar Qué conservar con la muestra
Lado izquierdo Densidad o valor de gris y distancia desde el borde de referencia Unidad de impresión y color
Centro Densidad o valor de gris Tipo de sustrato, espesor, bobina o lote
Lado derecho Densidad o valor de gris y posición transversal Velocidad de línea y ajuste de impresión
Banda visible Lectura dentro de la banda y lecturas a ambos lados Ancho de banda y hora de muestreo

Los números individuales importan menos que la forma que crean. Por ejemplo, lecturas izquierda / centro / derecha de 1.42 / 1.51 / 1.43 forman un perfil aproximadamente simétrico con mayor densidad central. Lecturas de 1.40 / 1.48 / 1.50 describen otro problema porque la densidad aumenta hacia un lado. Son únicamente ejemplos de forma de perfil; el objetivo de impresión aprobado para el trabajo real sigue siendo la referencia de calidad.

Mantenga las mismas posiciones en las pruebas posteriores. Una banda fija es mucho más fácil de seguir si su posición siempre se registra desde el mismo borde de referencia.

Lea la forma antes de cambiar el rodillo de impresión

Ambos bordes son claros y el centro más oscuro

Cuando ambos bordes son más claros en una proporción similar, compare primero otros colores sobre el mismo sustrato.

Si varias unidades muestran una forma similar borde-centro, inspeccione condiciones que comparten esas unidades. Diferencias transversales de espesor del sustrato, compresibilidad, recubrimiento, tratamiento o estado superficial pueden cambiar la uniformidad con la que el material entra en contacto de impresión.

Si solo un color muestra el problema, permanezca en esa unidad. Condición/circulación de tinta, cilindro, contacto de doctor blade, contaminación y condición de impresión de la unidad son comprobaciones más útiles en esta fase.

Cuando estas comparaciones dejan el mismo perfil simétrico y el ajuste de impresión cambia repetidamente la diferencia centro-borde, el perfil cargado del rodillo de impresión se vuelve más relevante.

Un lado permanece más claro

Para un problema unilateral, siga el lado débil durante cada cambio controlado.

Si cambiar el rollo de sustrato mueve o elimina el lado débil, revise el perfil del material. Espesor, recubrimiento, tratamiento y compresibilidad pueden variar a lo ancho incluso con la misma especificación nominal.

Si varios rollos dan el mismo resultado en una unidad, vuelva a esa unidad: cilindro, doctoring, suministro de tinta y condición lateral de impresión.

Si sustratos y cilindros distintos siguen dejando sistemáticamente débil el lado operador o motriz, la geometría del lado de máquina merece atención. Paralelismo, carga en ambos extremos, bearings, soporte del eje y rodillo de impresión pertenecen entonces al mismo chequeo mecánico.

Una banda permanece en la misma posición transversal

Una banda fija ofrece una posición axial exacta que seguir. Registre su distancia desde un borde de referencia.

Suponga que una banda oscura permanece a 300 mm del borde del operador después de cambiar sustrato y cilindro. La posición fija es ahora más útil que la descripción “banda de presión”: indica exactamente dónde inspeccionar el sistema de contacto.

En esa posición axial, son útiles las comprobaciones de OD local, condición del recubrimiento, consistencia de dureza, perfil de rectificado, carga y soporte mecánico próximo.

Si la banda se mueve con otro rollo de sustrato, permanezca en el material. Si desaparece con otro cilindro o trabajo, continúe en la unidad de impresión.

Los puntos que faltan de forma dispersa pertenecen a otro problema de transferencia en huecograbado. Puntos que faltan en huecograbado: comprobaciones de transferencia de tinta trata ese defecto por separado.

Si una marca se repite con un paso regular en la dirección de la máquina en lugar de permanecer en una posición fija a lo ancho, compare la distancia de repetición con los componentes giratorios. Por qué aparecen marcas repetidas en los materiales de banda trata ese patrón.

Observe qué hace que el perfil se mueva o cambie

Durante una prueba, cambie una sola variable útil y mantenga las demás tan estables como permita el trabajo. Vuelva a medir las mismas posiciones.

Qué sigue el perfil Qué revisar después Señal más fuerte
Una unidad o color Tinta, cilindro, doctoring y contacto de esa unidad Otros colores siguen relativamente uniformes sobre el mismo sustrato
Un rollo/lote de sustrato Espesor, recubrimiento, tratamiento, compresibilidad y perfil superficial Varios colores desarrollan una forma parecida en el mismo material
Velocidad de línea Transferencia/secado primero; contacto dinámico si la posición permanece fija El mismo perfil regresa a la misma condición de velocidad
Ajuste de impresión Distribución transversal de contacto Las mismas posiciones se vuelven repetidamente más claras/oscuras
Misma posición transversal de máquina Geometría del rodillo, condición local del recubrimiento, carga y soporte La posición permanece tras cambiar sustrato y cilindro

Cambiar presión, viscosidad, velocidad y sustrato simultáneamente elimina la evidencia. Una mejor impresión dice poco si se cambiaron cuatro condiciones a la vez.

La presión de impresión es fácil de interpretar mal. Aumentarla puede mejorar una zona débil, pero observe todo el ancho. Si mejora el borde mientras el centro se vuelve claramente más cargado, esa respuesta aporta evidencia sobre la distribución transversal de contacto.

Si el cambio sigue principalmente la operación ESA, manténgalo en la ruta de asistencia electrostática. ESA por sí sola no debe utilizarse para juzgar crown o carga mecánica.

Cuándo merece la pena medir el rodillo en detalle

El rodillo se convierte en una pista fuerte cuando la diferencia permanece en la misma posición de máquina, las comparaciones razonables de tinta/cilindro/sustrato no la mueven y cambiar la carga de impresión modifica repetidamente la misma parte del perfil.

Para los requisitos generales del contacto controlado en el nip, consulte Rodillos de presión. En un rodillo de impresión de huecograbado ancho, las siguientes mediciones dan una imagen mucho más clara que un único diámetro nominal y un único valor de dureza.

Compare la forma cargada con el perfil impreso

Un rodillo largo puede cumplir dimensionalmente sin carga y producir otra forma de contacto bajo presión. Rigidez del eje y cuerpo, longitud de cara, compresión del recubrimiento, soporte de bearings y carga en ambos extremos afectan el perfil cargado.

La corona también lo cambia. Una crown que funcionaba con otra carga/sustrato puede dejar de ser adecuada después de cambiar condiciones. Rectificado y desgaste también pueden alterar el perfil original.

Cuando un rodillo de impresión más antiguo funcionó bien con el mismo trabajo, compare su perfil conocido y su condición de trabajo con el rodillo actual antes de decidir una nueva dirección de bombeo. Para la cuestión de diseño más amplia, consulte Rodillos de caucho con bombeo: cuándo importa el bombeo.

Mida el diámetro en las posiciones que importan

Mida a lo ancho, no solo en el centro. Izquierda/centro/derecha dan el perfil básico. Si existe una banda fija, añada mediciones en esa posición y a ambos lados.

Para una banda a 300 mm del operador, mida alrededor de esos mismos 300 mm en el rodillo. Esta comparación posición-a-posición es más útil que medir puntos sin relación.

El rectificado repetido, el desgaste local, la contaminación o el daño superficial pueden dejar una pequeña diferencia axial de diámetro. En un nip ancho y sensible a la presión, una diferencia que parece menor en el rodillo puede seguir apareciendo claramente en el perfil de densidad impreso.

Compare la dureza transversal

Si una banda vuelve siempre en la misma posición, un único valor nominal de dureza no describe el recubrimiento. Cuando el método de inspección lo permita, compare varias posiciones bajo condiciones similares de temperatura.

Un punto local más duro o blando cambia la compresión. Aging desigual, glazing, hinchamiento, exposición química, desgaste o una reparación previa pueden crear esa diferencia.

La comparación útil es la consistencia transversal frente a una especificación que ya haya funcionado. Un número universal de dureza no la sustituye.

Para un problema unilateral, revise ambos extremos

Cuando solo un lado es débil, revise el rodillo como parte de todo el conjunto soportado. Paralelismo, bearings, soporte del eje y carga en ambos lados influyen en el perfil lateral.

Un recubrimiento nuevo no corrige un nip angular ni una carga desigual. Si estas condiciones permanecen, reemplazar solo el recubrimiento puede dejar el mismo problema.

Cuando la prensa disponga de una comprobación aprobada de nip o de impresión de contacto, compare izquierda, centro y derecha con el mismo ajuste. El resultado resulta especialmente útil cuando una zona de poco contacto coincide con la posición débil ya registrada en el perfil de densidad.

Qué conservar con los registros del rodillo

Si la investigación llega al rodillo de impresión, conserve la información que describe el propio rodillo y las condiciones de su contacto: plano si está disponible, longitud de cara, dimensiones del eje y del núcleo, lecturas del diámetro exterior a lo largo de la cara, información existente sobre el bombeo, lecturas de dureza disponibles y fotografías claras del recubrimiento antiguo.

Añada posición, espesor del sustrato, velocidad, condición de impresión y medios que alcanzan regularmente el recubrimiento durante producción o limpieza. Conserve el perfil transversal y la posición de cualquier banda fija.

Si el rodillo anterior hacía bien el mismo trabajo, sus dimensiones, dureza, superficie, crown e historial son una referencia de fabricación útil. Una sustitución directa con plano y especificación probados normalmente puede avanzar sin convertirlo en una larga investigación.

Cuando el mismo problema vuelve después de una sustitución o un nuevo rectificado, conserve el patrón de fallo. Copiar solo diámetro nominal y dureza puede reproducir el perfil de contacto problemático.

Más sobre rodillos de impresión y materiales

Rodillos para la industria de impresión

Posiciones de los rodillos y condiciones de funcionamiento durante la impresión, el contacto del rodillo impresor y el manejo de la banda.

Rodillos de presión

Consideraciones de diseño de los rodillos relativas al contacto en la zona de presión (nip), la distribución de la presión, la geometría y la estabilidad del contacto en todo el ancho.

Rodillos de caucho NBR / nitrilo

Una opción de material para determinadas posiciones de rodillos de impresión que implican contacto con tintas, aceites, agentes de limpieza u otros líquidos industriales compatibles.

rodillos de caucho de poliuretano

Una opción de material para posiciones de rodillos con mayores exigencias de resistencia al desgaste, soporte de cargas y contacto mecánico repetido.

Si ya dispone de planos, dimensiones, muestras o una especificación clara del rodillo de impresión, envíelos a Wolorin para la fabricación a medida, la cotización o la confirmación de producción.

Si ya dispone de planos, dimensiones, muestras o especificación clara, envíelos para fabricación a medida, oferta o confirmación. Si faltan detalles, empiece por fotos antiguas, dimensiones básicas, posición, medio de contacto y problema de densidad relacionado con el rodillo.