Когда кислота достигает кромок и концов вала
Кромки ленты и концы вала — частые точки начала локального повреждения покрытия.
Стальная кромка нагружает узкий участок резины. Заусенцы, боковое смещение ленты и повторная работа с одной шириной могут создавать порезы, трещины или ступеньку износа. Повреждение может оставаться ограниченным двумя узкими зонами, пока центр выглядит нормальным.
Повышение твердости всего покрытия может уменьшить локальную деформацию, но одновременно изменяет контакт основной поверхности. Стойкость кромок, контакт рабочей поверхности и толщину покрытия следует балансировать совместно.
Брызги и сток могут попадать в зоны, почти не имеющие прямого контакта с лентой:
- боковую сторону резинового покрытия;
- торец покрытия;
- плечики, втулки и удерживающие детали;
- открытый металл рядом с покрытием;
- соединение резины с металлом.
Эти зоны часто осушаются медленнее центра. Жидкость может оставаться у концов после того, как видимая рабочая поверхность уже высохла.
Чертеж покрытия должен показывать, докуда доходит резина и как защищены боковые и торцевые поверхности. Возле зоны регулярного прохождения кромки следует избегать тонких или острых переходов резины. Конструкция также должна не допускать прямого пути жидкости через открытую кромку к соединению резины с металлом.
На этом этапе нужно учитывать будущую шлифовку. После обычного износа и обслуживания вокруг основных зон кромочного износа должно оставаться достаточно резины.
Более широкий обзор резиновых валов вокруг печатного оборудования см. на странице Резиновые валы для металлургии и обработки стали На этой странице представлена дополнительная информация о положении мокрой стальной полосы, износе кромок и роликах с резиновым покрытием, используемых на линиях обработки стали.
Когда вал остается мокрым или имеет сегментированное покрытие
Длительная мокрая работа и остатки после остановки
Вал, остающийся мокрым большую часть рабочего цикла, требует большего внимания, чем вал с кратковременным переносом жидкости.
Мокрое покрытие многократно сжимается и разгружается. В том же цикле продолжаются воздействие окалины, очистка и нагрузка от кромки ленты. Соединение резины с металлом также испытывает повторную нагрузку в присутствии влаги и технологической жидкости.
Зафиксируйте полный цикл:
- контакт с кислотой во время производства;
- контакт с промывочной водой;
- чистящую жидкость и частоту очистки;
- температуру жидкости, если известна;
- промывку перед остановкой;
- жидкость, остающуюся на рабочей поверхности, кромках или концах;
- обычную продолжительность остановки.
Остатки после остановки следует фиксировать отдельно. Пока вал вращается, жидкость перемещается по поверхности. После остановки остатки могут несколько часов сохраняться в нижней точке, около конца или рядом с плечиком.
Покрытие должно сохранять стабильность на протяжении полного цикла кислоты, промывки, очистки и остановки. Поверхность должна выдерживать обычный способ очистки без необходимости интенсивного соскабливания, которое постепенно меняет форму вала.
Как только станет ясна схема экспозиции, страницы для Валы EPDM, Валы FKM и Валы Hypalon / CSM может помочь сузить область исследования материала.
Семейство материала — только одна часть готового вала. Поведение смеси, твердость, сцепление покрытия с сердечником, конструкция покрытия и шлифовка должны соответствовать конкретной позиции.
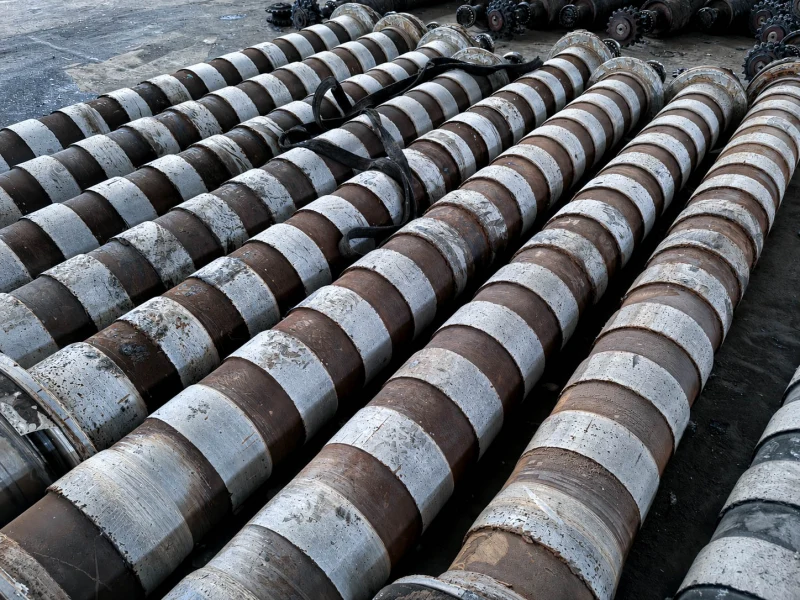
Зазоры между сегментами и углубленные зоны
Зазоры между сегментами создают иные условия воздействия, чем открытая рабочая поверхность.
Жидкость внутри узкого зазора почти не удаляется вытирающим действием. Она может оставаться у боковых поверхностей резиновых сегментов, открытого соединения, удерживающей детали или металлического сердечника. Видимая рабочая поверхность уже может выглядеть чистой, пока внутренние поверхности остаются мокрыми.
Для сегментированного покрытия также важна одинаковая высота сегментов. Небольшая разница может увеличить нагрузку на один участок и ослабить контакт на другом. Остатки или окалина в зазорах усиливают эту разницу.
Конструкция сегментов должна следовать одному из двух понятных принципов:
- не допускать попадания жидкости к соединениям; либо
- оставлять достаточно пространства для дренажа, очистки и осмотра.
Узкий зазор, в который жидкость попадает, но который невозможно нормально очистить, создает неопределенные условия эксплуатации.
До производства подтвердите расположение сегментов, защиту боковых поверхностей, путь дренажа и способ шлифовки. Все рабочие сегменты должны иметь одинаковый готовый диаметр без ступенек на границах.