ปัญหาการเคลือบคอยล์: สีขาดช่วงและปริมาณสีไม่พอ

เมื่อสายเคลือบขดลวดมีพื้นที่ว่างเปล่าเป็นจุดๆ แถบสีเปียกขาดตอน หรือการเคลือบสีอ่อนลงระหว่างการใช้งาน ให้ติดตามการกระจายของสีตลอดส่วนการใช้งาน:

อุปกรณ์และถาดใส่สี → ลูกกลิ้งดูดซับสี → ลูกกลิ้งทาสี → แถบเหล็ก

ฟิล์มสีต้องคงความต่อเนื่องในทุกขั้นตอนการถ่ายโอน.

โดยทั่วไป การพ่นสีไม่สม่ำเสมอจะปรากฏเป็นบริเวณที่แยกจากกันและไม่สม่ำเสมอ ซึ่งสีไม่สามารถพ่นไปถึงแถบได้ ในขณะที่การพ่นสีขาดสีมักเกิดขึ้นอย่างค่อยเป็นค่อยไป ฟิล์มสีเปียกจะแคบลง บางลง หรือเป็นหย่อมๆ เมื่อการพ่นสีเร็วขึ้นหรือความต้องการสีเพิ่มขึ้น.

คำถามที่มีประโยชน์ที่สุดนั้นง่ายมาก: ฟิล์มเปียกที่ต่อเนื่องจะหายไปที่จุดไหนก่อน?

หากลูกกลิ้งรับแผ่นสติกเกอร์มีส่วนที่แห้งอยู่แล้วขณะที่ออกจากถาด แสดงว่าจุดบกพร่องอยู่ต้นทาง หากลูกกลิ้งรับแผ่นสติกเกอร์ยังคงเปียกอยู่ แต่หัวจ่ายสติกเกอร์กลับมีแถบแห้ง แสดงว่าจุดบกพร่องอยู่ระหว่างลูกกลิ้ง หากหัวจ่ายสติกเกอร์ไปถึงแผ่นสติกเกอร์โดยมีฟิล์มเปียกทั่วทั้งแผ่น แต่แผ่นสติกเกอร์ยังคงมีส่วนที่แห้งอยู่ แสดงว่าปัญหาจะปรากฏชัดเจนในขั้นตอนการถ่ายโอนขั้นสุดท้าย.

ลูกกลิ้งยางสำหรับสายการผลิตเคลือบฟิล์ม

ฟิล์มสีขาดความต่อเนื่องครั้งแรกที่ตรงไหน?

ขั้นตอนการถ่ายโอน สิ่งที่ควรจะมองเห็นได้ สัญญาณที่บ่งบอกว่าฟิล์มเสีย ทิศทางถัดไป
อุปกรณ์ทาสีและถาดใส่สี มีสีให้เลือกอย่างสม่ำเสมอทั่วบริเวณจุดรับสี ระดับน้ำลดลง ความลึกของน้ำไม่สม่ำเสมอ มีฟอง มีอากาศ หรือการไหลเวียนไม่คงที่ ตรวจสอบให้แน่ใจว่าสินค้าส่งถึงจุดรับสินค้าแล้ว
หยิบม้วนกระดาษ ฟิล์มเปียกที่เชื่อมต่อกันหนึ่งชั้นตลอดความกว้างของพื้นผิวที่ต้องการ เกาะแห้ง ขอบเปียกที่ถอยร่น หยดน้ำ หรือความเปียกชื้นเป็นหย่อมๆ เปรียบเทียบสภาพสีและการซึมของลูกกลิ้งทาสี
ลูกกลิ้งสำหรับทา ฟิล์มต่อเนื่องหลังจากสัมผัสแบบม้วนต่อม้วน ลูกกลิ้งดูดซับจะยังคงเปียกอยู่ ในขณะที่หัว applicator จะสร้างบริเวณที่แห้ง ตรวจสอบความเร็วในการถ่ายโอนแบบม้วนต่อม้วนและความเร็วพื้นผิว
แถบเหล็ก ให้การปกปิดต่อเนื่องทันทีหลังการใช้งาน อุปกรณ์ทาจะยังคงเปียกอยู่ขณะที่แถบแสดงบริเวณที่ไม่มีขน เปรียบเทียบสภาพของแผ่นแปะและการสัมผัสของอุปกรณ์ติดแผ่นแปะ

สังเกตด้านผู้ปฏิบัติงาน ด้านตรงกลาง และด้านขับเคลื่อน โดยพิจารณาจากลักษณะของเครื่องจักรและเงื่อนไขด้านความปลอดภัย ตรวจสอบพื้นผิวแต่ละส่วนทันทีก่อนและหลังการสัมผัสเพื่อถ่ายโอนข้อมูล.

บันทึกรูปแบบขณะที่ยังมีข้อบกพร่องอยู่ ลูกกลิ้งที่หยุดและทำความสะอาดแล้วอาจดูปกติแม้ว่าพฤติกรรมการเปียกหรือการถ่ายโอนจะไม่คงที่ในระหว่างการผลิตก็ตาม.

รูปทรงของข้อบกพร่องยังช่วยจำกัดทิศทางให้แคบลงได้อีกด้วย:

  • รอยแตกยังคงอยู่ที่ตำแหน่งขวางเว็บจุดเดียว: เปรียบเทียบปริมาณวัสดุที่ส่งมา พื้นผิวลูกกลิ้ง และจุดสัมผัส ณ ตำแหน่งความกว้างนั้น.
  • พื้นที่แห้งแล้งจะขยายตัวระหว่างการวิ่ง: มองหาสภาพที่เปลี่ยนแปลงไปตามเวลา ความเร็ว ความต้องการสี หรืออุณหภูมิ.
  • การข้ามจะเกิดขึ้นซ้ำๆ อย่างสม่ำเสมอ: ตรวจสอบว่ามีส่วนประกอบหมุนเพียงชิ้นเดียวที่สัมพันธ์กับความเร็วในการทำงานจริงหรือไม่.
  • รูปแบบจะเปลี่ยนไปหลังจากมีการเปลี่ยนแปลงความเร็ว: ระบุว่าพื้นผิวลูกกลิ้งใดเปลี่ยนแปลงก่อน.

จุดขาดที่ 1: สีมาถึงโซนปิกอัปอย่างสม่ำเสมอหรือไม่?

แม้ว่าบริเวณที่สีซึมเข้าสู่ชิ้นงานจะได้รับสีไม่สม่ำเสมอหรือไม่ต่อเนื่อง แต่ถาดใส่สีก็อาจยังมีสีอยู่มากพอ.

สังเกตระดับของเหลวบริเวณที่ลูกกลิ้งดูดของเหลวเข้าหรือออกจากถาด ระดับของเหลวในถาดโดยเฉลี่ยอาจดูอยู่ในระดับที่ยอมรับได้ ในขณะที่ปลายด้านหนึ่งของลูกกลิ้งเริ่มสูญเสียความชุ่มชื้น การไหลย้อนกลับ ฟอง การไหลเวียนที่ไม่สม่ำเสมอ หรือทางเดินของของเหลวที่ถูกจำกัด อาจส่งผลกระทบต่อด้านใดด้านหนึ่งก่อนด้านอื่นๆ.

รูปแบบการอดอาหารทั่วไปอาจเกิดขึ้นได้ดังนี้:

  1. สัญญาณครอบคลุมปกติเมื่อเริ่มต้นระบบ.
  2. ขอบด้านหนึ่งของฟิล์มเปียกบนลูกกลิ้งรับฟิล์มเริ่มเคลื่อนตัวเข้าด้านใน.
  3. บริเวณแถบที่เกี่ยวข้องจะอ่อนแอลงหรือเคลือบไม่ทั่วถึง.
  4. การนำสีกลับมาใช้ใหม่จะทำให้พื้นที่ชุ่มชื้นกลับมาใช้งานได้อีกครั้ง.

ฟองอากาศอาจทำให้รูปแบบการขูดไม่เป็นระเบียบ ฟองอากาศจะขัดขวางการขูดชั่วขณะ ทำให้เกิดบริเวณแห้งกระจัดกระจาย ซึ่งต่อมาจะปรากฏเป็นรอยขูดที่ไม่สม่ำเสมอบนแถบขูด.

ข้อสังเกตที่เป็นประโยชน์ในขั้นตอนนี้ ได้แก่:

  • ระดับน้ำในกระทะเปลี่ยนแปลงหรือไม่เมื่อเริ่มเกิดความผิดปกติ;
  • ไม่ว่าด้านใดด้านหนึ่งของลูกกลิ้งจะแห้งก่อนกัน;
  • ไม่ว่าจะเป็นโฟมหรืออากาศที่ไปถึงบริเวณจุดรับสินค้า;
  • ไม่ว่าพื้นที่เปียกจะกลับมาอีกครั้งหลังจากระบบหมุนเวียนหรือการจ่ายน้ำได้รับการฟื้นฟูหรือไม่;
  • ไม่ว่าปัญหาจะปรากฏขึ้นเร็วขึ้นหลังจากที่เส้นนั้นเร่งความเร็วขึ้นหรือไม่.

หากสภาพของถาดสีและการดูดซับสีคงที่ แต่ฟิล์มสีขาดเฉพาะที่ความเร็วสูงขึ้น ให้บันทึกความเร็วลูกกลิ้งจริง อุณหภูมิสี และความหนืดของสี (ถ้ามี) สีอาจมีปฏิกิริยาแตกต่างกันภายใต้สภาวะการใช้งานใหม่ ทีมผลิตและผู้จำหน่ายสีควรตรวจสอบข้อมูลในส่วนนี้ก่อนที่จะเปลี่ยนแปลงข้อกำหนดของลูกกลิ้ง.

สำหรับการตัดสินใจที่เกี่ยวข้องกับลูกกลิ้ง ผลลัพธ์ที่ต้องการจากขั้นตอนนี้มีจำกัด: ฟิล์มเปียกนั้นขาดก่อนที่จะไปสัมผัสกับลูกกลิ้งตัวถัดไปหรือไม่?

จุดขาดที่ 2: ลูกกลิ้งปิกอัปออกจากถาดพร้อมฟิล์มเปียกเต็มหน้าหรือไม่?

ลูกกลิ้งดูดสีอาจหมุนผ่านสีแล้วทำให้ฟิล์มสีบนถาดเคลือบไม่สมบูรณ์.

สังเกตพื้นผิวทันทีหลังจากที่มันโผล่ขึ้นมา บริเวณแห้งแรกมักให้ข้อมูลที่เป็นประโยชน์มากกว่าบริเวณที่โล่งเตียนสุดท้ายบนแถบนั้น.

พื้นที่แห้งอยู่ตำแหน่งเดิม

เมื่อบริเวณเดียวกันบนหน้าลูกกลิ้งแห้งซ้ำๆ ให้เปรียบเทียบตำแหน่งนั้นกับพื้นผิวโดยรอบ.

มองหา:

  • สีแห้งหรือคราบน้ำยาทำความสะอาด;
  • แถบเคลือบเงาหรือขัดมัน;
  • รอยขีดข่วนหรือความเสียหายเล็กน้อยบนพื้นผิว;
  • การสึกหรอไม่สม่ำเสมอ;
  • การเปลี่ยนแปลงลักษณะเฉพาะในบริเวณนั้น;
  • อาการบวม อ่อนตัว หรือแข็งตัวบริเวณที่ได้รับผลกระทบ.

การทำความสะอาดสามารถใช้เป็นตัวเปรียบเทียบสั้นๆ ได้ หากบริเวณนั้นเปียกอย่างสม่ำเสมอหลังจากทำความสะอาดแล้ว แต่กลับแห้งอีกครั้งภายในเวลาไม่นาน ให้สังเกตว่ามันกลับมาแห้งเร็วแค่ไหน และมีอะไรบ้างที่สัมผัสกับพื้นผิวก่อนที่มันจะแห้งอีกครั้ง.

แหล่งปนเปื้อนที่ต่อเนื่องและพื้นผิวของยางที่เปลี่ยนแปลงไปอย่างถาวรอาจดูคล้ายกันในตอนแรก แต่พฤติกรรมของทั้งสองอย่างหลังจากทำความสะอาดแล้วมักจะแตกต่างกัน.

ขอบเปียกค่อย ๆ ถอยเข้าด้านใน

ขอบเขตที่เปียกชื้นซึ่งค่อยๆ จางหายไปนั้น สอดคล้องกับปริมาณสีที่มีจำกัดมากกว่าความบกพร่องของพื้นผิวที่คงที่เพียงจุดเดียว.

ม้วนสีอาจยังคงรับสีได้ตามปกติในบริเวณที่สีไหลไปถึง แต่ฟิล์มสีที่ใช้งานได้นั้นอาจไม่สามารถปกคลุมความกว้างของพื้นผิวที่ต้องการได้อีกต่อไป.

เปรียบเทียบรูปแบบนี้กับระดับน้ำมันในกระทะ การหมุนเวียน ความเร็วของสายการผลิต และสภาพที่ขอบด้านเดียวกันของแถบโลหะ.

สีรวมเป็นเม็ดและเปียกเป็นหย่อม

การเกิดหยดน้ำซ้ำๆ บริเวณที่เปียกชื้นแยกเป็นหย่อมๆ หรือบริเวณที่เปียกและแห้งที่แบ่งแยกอย่างชัดเจน แสดงให้เห็นว่าสีหลุดลอกออกจากบางส่วนของพื้นผิวลูกกลิ้งทาสี.

การเปรียบเทียบที่มีประโยชน์คือระหว่าง:

  • สภาพสี;
  • การปนเปื้อนหรือสารตกค้างจากการทำความสะอาด;
  • พื้นผิวม้วนปัจจุบัน;
  • ผลลัพธ์ทันทีหลังการทำความสะอาด;
  • มีการเปลี่ยนแปลงสี น้ำยาทำความสะอาด หรือลูกกลิ้งทาสีเมื่อเร็วๆ นี้หรือไม่.

เครื่องเคลือบฟิล์มบางรุ่นใช้ลูกกลิ้งวัดปริมาณฟิล์มแยกต่างหาก ตำแหน่งของลูกกลิ้งจะแตกต่างกันไปตามการออกแบบของเครื่อง วางลูกกลิ้งวัดปริมาณฟิล์มในตำแหน่งที่มันอยู่จริงในห่วงโซ่การถ่ายโอน จากนั้นเปรียบเทียบฟิล์มก่อนและหลังลูกกลิ้งวัดปริมาณฟิล์มทันที.

หากภาพยนตร์เสร็จสมบูรณ์ก่อน ลูกกลิ้งวัด หากหน้าสัมผัสขาดและเชื่อมต่อกันในภายหลัง การเชื่อมต่อของมิเตอร์จะเป็นจุดที่ขาดเป็นครั้งแรกที่ได้รับการยืนยัน หากหน้าสัมผัสขาดก่อนหน้านั้น ให้คงการจ่ายไฟและการรับกระแสไฟไว้.

ควรประเมินประสิทธิภาพของลูกกลิ้งขณะที่กำลังพ่นสีด้วยความเร็วในการผลิตจริง พื้นผิวที่หยุดนิ่งและทำความสะอาดใหม่จะไม่สามารถแสดงให้เห็นถึงพฤติกรรมของลูกกลิ้งขณะใช้งานได้.

จุดขาดที่ 3: ฟิล์มขาดระหว่างลูกกลิ้งปิกอัปและแอปพลิเคเตอร์หรือไม่?

ลูกกลิ้งดูดซับอาจยังคงเปียกอยู่ตลอดเวลา ในขณะที่อุปกรณ์ทาเคลื่อนตัวออกจากบริเวณที่ลูกกลิ้งสัมผัสกัน โดยอาจไปสัมผัสกับแถบแห้งหรือบริเวณแห้งที่แยกจากกัน.

สังเกตพื้นผิวทั้งสองด้านที่อยู่ใกล้จุดสัมผัส:

  • ลูกกลิ้งรับกระดาษเปียกทันทีก่อนสัมผัสหรือไม่?
  • อุปกรณ์ที่ใช้ควรเปียกทันทีหลังจากสัมผัสหรือไม่?
  • บริเวณแห้งยังคงอยู่ในตำแหน่งขวางใยแมงมุมตำแหน่งเดียวหรือไม่?
  • เมื่อความสัมพันธ์ของความเร็วเปลี่ยนแปลง มันจะเคลื่อนที่หรือหายไปหรือไม่?

หากฟิล์มรับภาพยังคงสมบูรณ์ แต่ฟิล์มสำหรับใช้งานฉีกขาดทันทีหลังจากสัมผัส การถ่ายโอนแบบม้วนต่อม้วนนั้นจะเป็นจุดล้มเหลวที่ได้รับการยืนยันเป็นครั้งแรก.

เปรียบเทียบความเร็วผิว ไม่ใช่ดูแค่ RPM

บันทึกความเร็วของพื้นผิวทุกครั้งที่ทำได้ ลูกกลิ้งที่มีเส้นผ่านศูนย์กลางต่างกันอาจหมุนด้วยความเร็วรอบที่แตกต่างกัน ในขณะที่พื้นผิวของลูกกลิ้งเคลื่อนที่ด้วยความเร็วที่ใกล้เคียงกัน.

หลักฐานที่มีประโยชน์คือการตอบสนองของฟิล์มเปียกที่มองเห็นได้.

ตัวอย่างเช่น ลูกกลิ้งรับฟิล์มอาจยังคงเปียกอยู่แม้หลังจากความเร็วของเส้นฟิล์มเพิ่มขึ้น ในขณะที่แถบแห้งปรากฏขึ้นที่ด้านขับของอุปกรณ์ หากฟิล์มเชื่อมต่อกันอีกครั้งเมื่อความเร็วที่สัมพันธ์กันก่อนหน้านี้กลับคืนมา การสัมผัสในการถ่ายโอนฟิล์มนั้นสมควรได้รับการตรวจสอบอย่างละเอียดมากขึ้น.

การเปลี่ยนแปลงความเร็วที่ไม่ทำให้เกิดการเปลี่ยนแปลงที่เห็นได้ชัดบนม้วนฟิล์มทั้งสองม้วนนั้น ไม่ได้ยืนยันจุดเปลี่ยนนี้.

ติดตามตำแหน่งของแนวแห้ง

แถบแห้งที่กลับมาอยู่ในตำแหน่งขวางเดียวกัน ควรได้รับการเปรียบเทียบในระดับท้องถิ่น.

ดูที่:

  • ฟิล์มที่รับมาจะเข้าไปอยู่ในตำแหน่งนั้น;
  • พื้นผิวของอุปกรณ์ที่ใช้ทาหลุดออกจากจุดสัมผัส;
  • ร่องรอยการสึกหรอหรือการเปลี่ยนแปลงของพื้นผิวที่มองเห็นได้;
  • ไม่ว่าการสัมผัสจะสม่ำเสมอทั่วทั้งตำแหน่งความกว้างนั้นหรือไม่;
  • ไม่ว่าปัญหาจะเริ่มต้นหลังจากทำการเจียร ซ่อมแซม เปลี่ยน หรือติดตั้งใหม่ก็ตาม.

ตำแหน่งลูกกลิ้งหลักที่รองรับเวทีนี้ครอบคลุมอยู่ภายใต้ ลูกกลิ้งถ่ายโอน. สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับส่วนการเคลือบ รวมถึงการสัมผัสแบบเปียก การรองรับ และตำแหน่งการใช้งาน โปรดดูที่... ลูกกลิ้งสำหรับไลน์เคลือบและลามิเนต.

การเลือกวัสดุจะเกิดขึ้นหลังจากที่ได้ผูกลูกกลิ้งเข้ากับตัวลูกกลิ้งแล้ว สีที่ใช้จริง ตัวทำละลาย น้ำยาทำความสะอาด อุณหภูมิ สภาพของวัสดุที่ปกคลุมอยู่ และประวัติการใช้งานของลูกกลิ้งในอดีต จะเป็นจุดเริ่มต้นที่ดีกว่าการระบุชื่อยางทั่วไป.

สำหรับการใช้งานทั่วไปในการเคลือบผิว การสัมผัสกับน้ำมัน และของเหลวในอุตสาหกรรมหลายประเภท, ลูกกลิ้งยาง NBR / ไนไตรล์ อาจเป็นทิศทางเริ่มต้น ตำแหน่งงานบางตำแหน่งที่เกี่ยวข้องกับตัวทำละลายที่เข้มข้นกว่า ความร้อน น้ำมัน หรือการสัมผัสสารเคมี อาจต้องใช้แนวทางอื่น ลูกกลิ้งยาง FKM ทบทวน.

แม้ว่าฝาครอบสองชิ้นจะมีชื่อวัสดุเดียวกัน แต่ก็อาจมีพฤติกรรมที่แตกต่างกันได้ เนื่องจากทิศทางการผสม การยึดติด การอบแห้ง การเจียร การตกแต่งพื้นผิว และการสัมผัสใช้งานจริง.

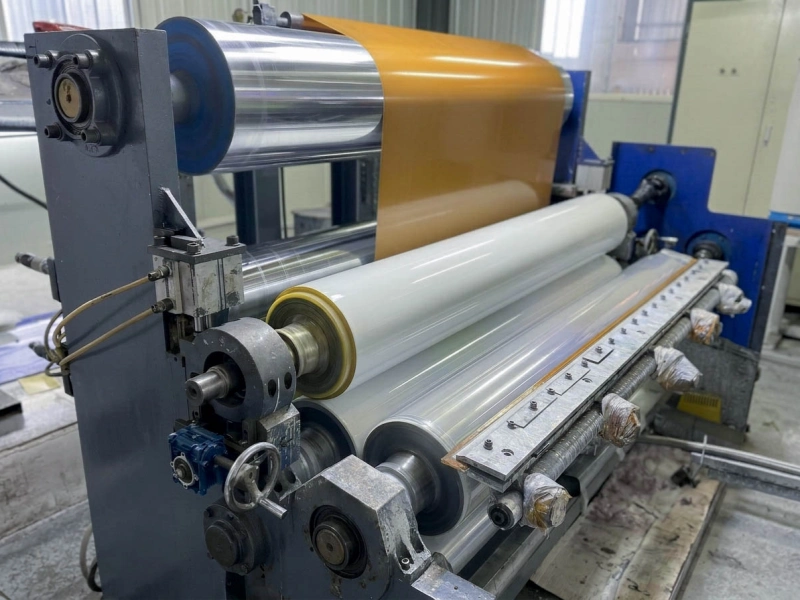
จุดขาดที่ 4: แอปพลิเคเตอร์ยังเปียก แต่แถบเหล็กยังมีพื้นที่เปลือยหรือไม่?

หากอุปกรณ์ทาแผ่นแปะสัมผัสกับแผ่นแปะด้วยฟิล์มเปียกอย่างสมบูรณ์ แต่แผ่นแปะยังคงมีบริเวณที่ไม่ได้ติดแผ่นแปะอยู่ แสดงว่าการขาดครั้งแรกเกิดขึ้นในขั้นตอนการถ่ายโอนครั้งสุดท้าย.

สังเกตสามประเด็นตามลำดับ:

  1. ใช้อุปกรณ์ทาทันทีก่อนสัมผัสกับแถบ;
  2. ลอกแผ่นแปะออกทันทีหลังติด;
  3. ตัว applicator หลังจากที่มันหลุดออกจากแถบแล้ว.

หากแปรงทาสีเข้าไปในบริเวณที่เปียกและยังมีสีตกค้างอยู่ในบริเวณที่ทาสีไม่ทั่วถึง แสดงว่าแถบทาสีนั้นไม่ได้รับหรือซึมซับสีอย่างปกติ.

เมื่อสภาพแถบเหล็กควรได้รับการตรวจ

น้ำมันที่ไหลเข้ามา สารตกค้างจากการเตรียมพื้นผิว การปนเปื้อน ความเสียหายของพื้นผิว ความแตกต่างของอุณหภูมิเฉพาะจุด และรูปทรงของแถบที่ไม่คงที่ อาจรบกวนการถ่ายโอนได้.

ด้านข้างของแถบนั้นสมควรได้รับความสนใจเมื่อ:

  • ฟิล์มของอุปกรณ์ทาจะคงรูปสม่ำเสมอ;
  • ข้อบกพร่องดังกล่าวเกิดขึ้นจากขดลวดชุดใดชุดหนึ่ง กลุ่มวัสดุใดชุดหนึ่ง หรือสภาวะการเตรียมการก่อนการผลิตใดสภาวะหนึ่ง;
  • พื้นที่โล่งจะคงอยู่ในช่องทางเดินรถเพียงช่องเดียว;
  • การเปลี่ยนแปลงการสัมผัสของอุปกรณ์ใช้งานมีผลเพียงเล็กน้อย;
  • ข้อบกพร่องไม่ได้เกิดขึ้นตามการหมุนของลูกกลิ้ง.

ขอบแถบที่ยกตัวขึ้นหรือไม่มั่นคงอาจทำให้การปกปิดลดลงก่อนที่จะเกิดปัญหาในการใช้งานอย่างเห็นได้ชัด.

ป้ายเหล่านี้ควรอยู่กับทีมผลิต ทีมเตรียมพื้นผิว และทีมพ่นสี การเปลี่ยนฝาครอบยางจะไม่สามารถแก้ไขสภาพของแถบที่เกิดขึ้นตั้งแต่แรกได้.

เมื่อการสัมผัสของแอปพลิเคเตอร์เป็นหลักฐานที่แรงกว่า

การติดต่อกับผู้ใช้งานจะมีความสำคัญมากขึ้นเมื่อ:

  • ข้อบกพร่องจะเปลี่ยนแปลงทันทีหลังจากปรับตำแหน่งลูกกลิ้งหรือการโหลด;
  • ด้านหนึ่งมีการตอบสนองแตกต่างจากด้านอื่นๆ ในแนวกว้าง;
  • อุปกรณ์ทายังคงเปียกอยู่หลังจากทาเสร็จในบริเวณที่ทาไม่ทั่วถึง;
  • ปัญหาเริ่มต้นหลังจากติดตั้งลูกกลิ้ง การเจียร การซ่อมแซมตลับลูกปืน หรือการประกอบใหม่;
  • แถบหนึ่งจะตรงกับความแตกต่างที่มองเห็นได้บนพื้นผิวของอุปกรณ์ทา.

การเว้นระยะห่างซ้ำอย่างสม่ำเสมอเป็นอีกหนึ่งเบาะแส ลองเปรียบเทียบระยะห่างระหว่างจุดบกพร่องกับการหมุนของหัว applicator หนึ่งรอบ โดยใช้ความเร็วในการลอกที่แท้จริงเป็นเกณฑ์.

เมื่อพื้นผิวทั้งสองเคลื่อนที่ด้วยความเร็วต่างกัน ระยะการทำซ้ำบนแถบไม่ควรนำไปเปรียบเทียบกับเส้นรอบวงของลูกกลิ้งเปล่าเพียงอย่างเดียว รูปแบบการหมุนหนึ่งรอบที่ได้รับการยืนยันแล้ว จะทำให้ตำแหน่งเชิงมุมหนึ่งบนลูกกลิ้งมีค่าควรแก่การตรวจสอบความแปรผันของพื้นผิวในบริเวณนั้น ข้อผิดพลาดในการติดตั้ง การเคลื่อนที่ของแบริ่ง การเบี่ยงเบน หรือการหมุนที่ผิดเพี้ยน.

ควบคุมไม่ให้สิ่งผิดปกติในชั้นเคลือบที่อยู่ใกล้เคียงเข้ามาใกล้จนเกินไป:

สำหรับการข้ามขั้นตอนและการอดอาหาร ให้คงไว้ซึ่งคำถามเรื่องความต่อเนื่อง: มีฟิล์มเปียกที่สมบูรณ์พร้อมใช้งานทันทีก่อนการถ่ายโอนขั้นสุดท้ายหรือไม่?

หลังปรับความเร็วหรือระบบจ่ายสี เกิดอะไรขึ้น?

เกิดอะไรขึ้นระหว่างการพิจารณาคดี ทิศทางที่แข็งแกร่งที่สุด
บริเวณที่เปียกชื้นซึ่งเกิดจากการดูดจะลดลงเมื่อความเร็วของสายการผลิตเพิ่มขึ้น การจ่ายสีหรือการทำให้เปียกของสี
หัวดูดจะยังคงเปียกอยู่ แต่หัวฉีดจะแห้งหลังจากเปลี่ยนความเร็ว การถ่ายโอนจากอุปกรณ์หยิบไปยังอุปกรณ์ใช้งาน
หัว applicator จะยังคงเปียกอยู่ แต่ปริมาณการครอบคลุมของแผ่นแปะจะเปลี่ยนแปลงไปตามความสัมพันธ์ระหว่างการสัมผัสหรือความเร็ว การถ่ายโอนจากอุปกรณ์ทาไปยังแถบ
ระบบจะกลับมาทำงานเมื่อการจ่ายน้ำหรือการหมุนเวียนน้ำในอ่างกลับมาเป็นปกติ อุปกรณ์ทาสีและถาดใส่สี
การทำความสะอาดช่วยฟื้นฟูพื้นที่หนึ่งได้เพียงชั่วคราว จากนั้นบริเวณที่แห้งกร้านเดิมก็จะกลับมาอีก การปนเปื้อนอย่างต่อเนื่องหรือการเปลี่ยนแปลงพื้นผิวลูกกลิ้งเฉพาะจุด

ข้อสังเกตทั่วไป เช่น "การกระโดดจะแย่ลงเมื่อความเร็วสูงขึ้น" นั้นให้ข้อมูลที่เป็นประโยชน์น้อยมาก.

รูปแบบการบันทึกที่มีประโยชน์มากกว่าคือ:

ฟิล์มเคลือบด้านขับเคลื่อนจะหายไปเมื่อสายการผลิตเร่งความเร็ว ในขณะที่ลูกกลิ้งรับฟิล์มยังคงเปียกชุ่มอยู่เสมอ.

คำกล่าวนี้ระบุถึงรอยแยกที่มองเห็นได้เป็นครั้งแรกระหว่างพื้นผิวสองชนิดที่เฉพาะเจาะจง.

ในกรณีที่การผลิตเอื้ออำนวย ให้เปลี่ยนแปลงเงื่อนไขหลักทีละอย่าง การเปลี่ยนแปลงพร้อมกันในเรื่องปริมาณสี ความหนืด ความเร็วของลูกกลิ้ง และการสัมผัสของหัวทา อาจช่วยปรับปรุงการปกคลุมพื้นผิวได้โดยไม่ต้องแสดงให้เห็นว่าส่วนใดของห่วงโซ่การถ่ายโอนไม่เสถียร.

เมื่อใดควรตรวจลูกกลิ้งให้ละเอียดขึ้น?

ควรตรวจสอบลูกกลิ้งอย่างละเอียดมากขึ้นเมื่อฟิล์มเปียกขาดบริเวณหน้าลูกกลิ้ง จุดสัมผัสในการถ่ายโอน หรือจุดสัมผัสของอุปกรณ์ทา.

สัญญาณที่เกี่ยวข้องกับลูกกลิ้งอย่างชัดเจน ได้แก่:

  • บริเวณเดียวกันบนหน้าลูกกลิ้งสูญเสียความชุ่มชื้นซ้ำแล้วซ้ำเล่า;
  • การทำความสะอาดช่วยให้บริเวณนั้นดูดีขึ้นเพียงชั่วครู่ จากนั้นรูปแบบความแห้งแบบเดิมก็จะกลับมาอีกครั้ง;
  • ความครอบคลุมจะเปลี่ยนแปลงไปหลังจากการเปลี่ยนลูกกลิ้ง การหุ้มใหม่ หรือการเจียรลูกกลิ้ง;
  • ฝาครอบมีลักษณะมันวาว บวม อ่อนตัว แข็งตัว เสียหาย หรือสึกหรอไม่สม่ำเสมอ;
  • อุปกรณ์ทายังคงเปียกอยู่ขณะที่แถบทาแถบหนึ่งเริ่มไม่เรียบเนียน;
  • ข้อบกพร่องดังกล่าวเกี่ยวข้องโดยตรงกับตำแหน่งของลูกกลิ้งหรือการปรับหน้าสัมผัส;
  • รูปแบบที่ซ้ำกันจะเกิดขึ้นหลังจากลูกกลิ้งหมุนครบหนึ่งรอบ โดยมีความสัมพันธ์กับความเร็วในการทำงานจริง.

การเปลี่ยนลูกกลิ้งมาตรฐานนั้นสามารถทำได้ง่าย หากลูกกลิ้งตัวเดิมใช้งานได้ดีมาเป็นเวลานาน ภาพวาด ขนาด ความแข็งที่ทราบ ตำแหน่งของลูกกลิ้ง และภาพถ่ายของลูกกลิ้งตัวเก่า อาจเพียงพอสำหรับการเสนอราคาหรือการยืนยันการผลิตแล้ว.

ความล้มเหลวซ้ำๆ จำเป็นต้องพิจารณารายละเอียดเพิ่มเติม อาจต้องพิจารณาสีและสารทำความสะอาด ทิศทางของสารประกอบ การยึดเกาะ สภาพของวัสดุปิดคลุม การเจียร การตกแต่งพื้นผิว การเบี่ยงเบน และความเสถียรของการสัมผัสร่วมกัน.

โวโลรินรับผิดชอบส่วนงานที่เกี่ยวข้องกับลูกกลิ้งในโครงการนี้ การควบคุมคุณภาพ กระบวนการนี้สามารถรองรับการตรวจสอบขนาด ความแข็ง สภาพพื้นผิว และความแม่นยำในการทำงานสำหรับลูกกลิ้งแบบสั่งทำพิเศษและลูกกลิ้งทดแทน ส่วนการผสมสี การเตรียมพื้นผิว อุปกรณ์หมุนเวียนสี และการควบคุมสายการผลิตโดยรวมนั้นอยู่นอกขอบเขตดังกล่าว.

บันทึก 5 อย่างที่ช่วยหาจุดขาด

  1. รูปร่างของข้อบกพร่องและเวลาเริ่มต้น บันทึกบริเวณที่ทาสีไม่สม่ำเสมอ บริเวณที่สีลอกล่อนเป็นวงกว้าง การสูญเสียสีบริเวณขอบ หรือการทาสีขาดสีอย่างค่อยเป็นค่อยไปตลอดความกว้างของพื้นผิว ระบุด้วยว่าปัญหาเกิดขึ้นที่ชั้นสีทับหน้าหรือชั้นสีรองพื้น และบันทึกประเภทของสีที่ใช้ด้วย.
  2. สภาวะการจัดส่งเมื่อพบข้อบกพร่อง บันทึกระดับน้ำในถัง การหมุนเวียนน้ำ สภาพการกรอง อัตราการไหลกลับ ฟอง และความหนืดหรืออุณหภูมิ เมื่อมีข้อมูลเหล่านี้.
  3. ความเร็วพื้นผิวจริง บันทึกความเร็วของลูกกลิ้งดูด ลูกกลิ้งพ่น และความเร็วของสายการผลิต ควรระบุความสัมพันธ์ของความเร็วในการทำงานด้วย ไม่ใช่แค่ความเร็วรอบต่อนาที (rpm) เพียงอย่างเดียว.
  4. การสูญเสียความต่อเนื่องของฟิล์มเปียกครั้งแรก ระบุจุดแรกที่ฟิล์มเริ่มแห้ง แคบ ขาด หรือไม่เสถียร.
  5. การตอบสนองทันทีต่อการเปลี่ยนแปลงที่ควบคุมได้ บันทึกสิ่งที่เกิดขึ้นหลังจากต่อกระแสไฟฟ้ากลับเข้าไป ทำความสะอาดพื้นผิวหนึ่งด้าน เปลี่ยนความสัมพันธ์ของความเร็ว หรือปรับหน้าสัมผัสหนึ่งครั้ง.

บันทึกเหล่านี้ช่วยแยกแยะปัญหาการเคลือบผิวต้นทางออกจากปัญหาที่เกี่ยวข้องกับลูกกลิ้ง ก่อนที่จะมีการเปลี่ยนแปลงข้อกำหนดการเปลี่ยนชิ้นส่วน.

ทรัพยากรที่เกี่ยวข้องกับลูกกลิ้งและงานเคลือบคอยล์

Wolorin จัดการโครงการลูกกลิ้งสั่งทำและลูกกลิ้งทดแทนอย่างไร

  • Custom Rubber Roller Manufacturing Services — การผลิตตามสั่ง การเปลี่ยนชิ้นส่วนที่ตรงไปตรงมา การหุ้มใหม่ที่เลือก การเสนอราคา และการยืนยันการผลิต.
  • การควบคุมคุณภาพลูกกลิ้งยาง — การตรวจสอบด้านมิติ ความแข็ง สภาพพื้นผิว การเบี่ยงเบน และการตรวจสอบเฉพาะโครงการ.
  • เกี่ยวกับ Wolorin — ประสบการณ์ของโวโลรินในการผลิตลูกกลิ้งยางอุตสาหกรรมและการกำกับโครงการ.

ขอใบเสนอราคา

หากคุณมีแบบร่าง ตัวอย่าง ลูกกลิ้งที่มีอยู่ หรือข้อกำหนดปัจจุบันอยู่แล้ว คุณสามารถส่งมาเพื่อขอใบเสนอราคาได้โดยตรง หากข้อมูลยังไม่ครบถ้วน คุณสามารถเริ่มต้นด้วยการระบุตำแหน่งของลูกกลิ้ง อุณหภูมิในการทำงาน วัสดุที่สัมผัส พื้นผิวที่ต้องการ และปัญหาที่เกิดขึ้นในปัจจุบัน.