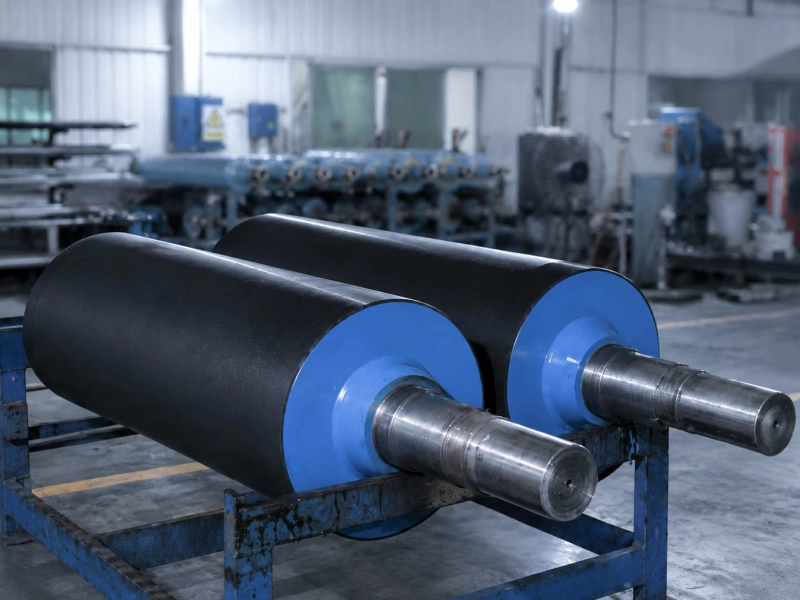
ลูกกลิ้งถ่ายโอน
การยึดติด การปล่อย และการถ่ายโอนของกาว.

ความแข็งแรงในการยึดติดต่ำในวัสดุเคลือบสำหรับบรรจุภัณฑ์แบบยืดหยุ่น อาจส่งผลกระทบต่อทั้งแผ่น ด้านใดด้านหนึ่ง ขอบ หรือเฉพาะบางพื้นที่เท่านั้น.
แผ่นลามิเนตอาจแยกออกจากกันได้ง่ายเกินไป ขอบด้านใดด้านหนึ่งอาจยกตัวขึ้นหลังจากตัด แถบที่อ่อนแอแคบๆ อาจยังคงอยู่ในตำแหน่งเดิมตลอดหลายม้วน ในบางกรณี แผ่นลามิเนตอาจดูดีเมื่อออกจากสายการผลิต แต่ก็ยังชำรุดหลังจากอบแห้งแล้ว.
รูปแบบเหล่านี้มักบ่งชี้ถึงส่วนต่างๆ ของกระบวนการ ความอ่อนแอโดยรวมมักเกี่ยวข้องกับการเตรียมกาว น้ำหนักของชั้นเคลือบ การเปียก หรือการอบแห้ง แถบที่อ่อนแอคงที่หรือความแตกต่างที่ชัดเจนจากขอบถึงตรงกลางทำให้การถ่ายโอน การวัดปริมาณ และการสัมผัสของจุดหนีบมีความสำคัญมากขึ้น.
นำตัวอย่างจากด้านซ้าย ด้านกลาง และด้านขวาของเว็บ มาทดสอบด้วยวิธีเดียวกันและใช้เวลาในการอบแห้งเท่ากันสำหรับทุกตัวอย่าง.
จุดประสงค์คือเพื่อดูรูปแบบตลอดความกว้าง.
| สิ่งที่เห็น | จะเริ่มจากตรงไหนดี |
|---|---|
| ความกว้างส่วนใหญ่ค่อนข้างอ่อนแอ | การผสมกาว น้ำหนักการเคลือบ การเปียก การแห้ง และการบ่ม |
| ฝ่ายหนึ่งอ่อนแอกว่า | การเคลือบขวางเว็บ การปรับสภาพพื้นผิว ตำแหน่งของเว็บ หรือการสัมผัสของตัวหนีบ |
| ขอบทั้งสองด้านอ่อนแอกว่าตรงกลาง | การเคลือบขอบ การทำให้เปียก การปรับสภาพพื้นผิว หรือการสัมผัสขอบ |
| ขอบด้านหนึ่งจะยกตัวขึ้นหลังจากตัดหรือม้วน | การปนเปื้อนเฉพาะจุด การถ่ายทอดขอบที่ไม่ดี หรือการสัมผัสที่ไม่สม่ำเสมอ |
| ปรากฏพื้นที่แห้งแล้งขนาดเล็ก | อนุภาค การปนเปื้อนในพื้นที่ การเปียกที่ไม่ดี หรือการถ่ายโอนที่ไม่เสถียร |
| แถบที่อ่อนแอจะคงอยู่ในตำแหน่งเครื่องจักรเดิม | การวัดปริมาณ การถ่ายโอน โปรไฟล์การบำบัด หรือสภาพลูกกลิ้ง |
| การยึดเกาะยังคงต่ำหลังจากแห้งสนิทแล้ว | อัตราส่วนการผสม การบ่ม ตัวทำละลายตกค้าง หมึก หรือความล้มเหลวของส่วนต่อประสาน |
ค่าการลอกเพียงค่าเดียวจากตรงกลางอาจดูเหมือนยอมรับได้ ในขณะที่ขอบด้านใดด้านหนึ่งเริ่มเสื่อมสภาพแล้ว ควรคงตำแหน่งการทดสอบและระยะเวลาการอบแห้งไว้ในทุกครั้งที่ได้ผลลัพธ์.
หากส่วนใหญ่ของความกว้างอ่อนแอ ให้เริ่มตรวจสอบที่ชั้นกาวก่อน.
ตรวจสอบล็อตกาว อัตราส่วนการผสมจริง วิธีการผสม และระยะเวลาระหว่างการผสมและการเคลือบ จากนั้นเปรียบเทียบน้ำหนักการเคลือบจริง สภาพการแห้ง และประวัติการบ่ม.
การใช้ผลิตภัณฑ์กาวที่ถูกต้องไม่ได้เป็นการรับประกันว่าการเตรียมส่วนผสมนั้นถูกต้องเสมอไป ความผิดพลาดด้านอัตราส่วน การผสมที่ไม่สมบูรณ์ การทิ้งไว้นานหลังจากผสม หรือการเปลี่ยนแปลงสภาพของกาว อาจส่งผลกระทบต่อม้วนกาวทั้งหมดได้.
การตั้งค่าเครื่องจักรไม่ได้พิสูจน์ว่าปริมาณกาวที่คาดหวังไว้ไปถึงฟิล์มนั้นถูกต้อง น้ำหนักการเคลือบจริงอาจเปลี่ยนแปลงได้ระหว่างการเริ่มต้นทำงาน การเปลี่ยนแปลงความเร็ว การหยุด การเริ่มต้นใหม่ หรือการเติมกาว.
หากยังมีกาวติดอยู่บนพื้นผิวที่ลอกออกทั้งสองด้าน แต่มีรอยแตกภายในชั้นกาว ควรตรวจสอบการผสมและการบ่มก่อนที่จะเปลี่ยนแรงกด.
บางครั้งปริมาณกาวอาจเพียงพอ แต่กาวกลับไม่กระจายตัวอย่างเหมาะสมบนพื้นผิวเดียว.
หากกาวส่วนใหญ่ยังคงติดอยู่ด้านใดด้านหนึ่งหลังจากลอกออก ในขณะที่อีกด้านดูสะอาดหรือมีกาวติดอยู่เพียงบางส่วน จุดที่อ่อนแออาจอยู่ที่บริเวณรอยต่อนั้น.
แผ่นฟิล์มอาจเข้าเครื่องเคลือบผิดด้าน การเคลือบผิวอาจอ่อนแอหรืออาจเสื่อมสภาพระหว่างการจัดเก็บ ฝุ่นละออง น้ำมัน ความชื้น สารหล่อลื่น หรือหมึกที่แห้งไม่สนิท ก็อาจทำให้กาวไม่สามารถเกาะติดกับพื้นผิวได้อย่างสม่ำเสมอ.
บริเวณที่พิมพ์นั้นสมควรได้รับการตรวจสอบอย่างละเอียด หากการยึดเกาะที่อ่อนแอเกิดขึ้นเฉพาะสีหมึกสีเดียว แถวพิมพ์เดียว หรือม้วนฟิล์มเดียว ปัญหาอาจเกี่ยวข้องกับวัสดุหรือการพิมพ์มากกว่าความกว้างของเครื่องจักรทั้งหมด.
การวัดค่าการรักษาพื้นผิวอาจช่วยได้ แต่ควรให้ตรงกับบริเวณที่อ่อนแอจริง ๆ พื้นผิวที่ลอกออกมักแสดงให้เห็นชัดเจนกว่าว่าจุดใดที่การยึดติดล้มเหลว.
สำหรับลูกกลิ้งที่สัมผัสโดยตรงกับกาว หมึก ตัวทำละลาย หรือน้ำยาทำความสะอาด ให้ตรวจสอบว่าพื้นผิวลูกกลิ้งเหนียว บวม เงา หรือทำความสะอาดได้ยากหรือไม่ การเปลี่ยนแปลงเหล่านี้อาจส่งผลต่อการดูดและปล่อยกาวได้.
ดู ลูกกลิ้งยางสำหรับสัมผัสกับหมึก กาว และตัวทำละลาย สำหรับการตรวจสอบการติดต่อกับวัสดุแยกต่างหาก.
เมื่อด้านใดด้านหนึ่งอ่อนแอกว่าด้านอื่นอย่างต่อเนื่อง แสดงว่ามีบางอย่างเปลี่ยนแปลงไปตลอดความกว้างของเครื่องจักร.
เปรียบเทียบด้านที่อ่อนแอกับโปรไฟล์น้ำหนักการเคลือบ การรักษาพื้นผิว ตำแหน่งของเว็บ แรงกดหนีบ อุณหภูมิ และสภาพของลูกกลิ้งที่อยู่ใกล้เคียง.
หากแถบฟิล์มอ่อนยังคงอยู่ด้านเดียวกันของเครื่องหลังจากเปลี่ยนม้วนฟิล์มแล้ว ให้ตรวจสอบบริเวณการเคลือบ การวัดแสง การถ่ายโอน และการหนีบที่ด้านนั้น.
หากบริเวณที่อ่อนแอเคลื่อนที่ไปพร้อมกับม้วนฟิล์มหรือแถวพิมพ์ ให้ตรวจสอบฟิล์ม หมึก และพื้นผิวที่ผ่านการบำบัดก่อน.
ลูกกลิ้งวัดและลูกกลิ้งส่งผ่านจะมีความสำคัญเมื่อแถบที่อ่อนแอเรียงตัวตรงกับตำแหน่งคงที่บนหน้าลูกกลิ้ง.
กาวแห้ง การปนเปื้อนเฉพาะจุด การสึกหรอไม่สม่ำเสมอ รอยขีดข่วน หรือขอบด้านหนึ่งไม่เรียบเสมอกัน อาจทำให้ชั้นกาวเสียหายได้ ลูกกลิ้งอาจยังดูเหมือนใช้งานได้อยู่ แม้ว่าบางส่วนของพื้นผิวจะไม่สามารถดูดหรือปล่อยกาวได้อย่างสม่ำเสมออีกต่อไปแล้วก็ตาม.
หากลูกกลิ้งควบคุมปริมาณกาว ให้ตรวจสอบดู ลูกกลิ้งเมตเตอริง ตำแหน่ง.
หากลูกกลิ้งดูดและถ่ายโอนกาวไปยังแผ่นใยสังเคราะห์ ให้ตรวจสอบ... ลูกกลิ้งถ่ายโอน ตำแหน่ง.
การยกตัวของขอบมักจะเห็นได้ชัดเจนหลังจากกระบวนการม้วน การจัดเก็บ การตัด หรือการทำถุง ขั้นตอนหลังๆ อาจทำให้เห็นปัญหาได้ชัดเจนขึ้น แต่การยึดติดที่ไม่แข็งแรงอาจเกิดขึ้นก่อนหน้านั้นแล้ว.
ตรวจสอบว่าปัญหาเกิดขึ้นที่ขอบด้านใดด้านหนึ่งหรือทั้งสองด้าน เกิดขึ้นที่ด้านเดียวกันของเครื่องจักรหรือไม่ และเกิดขึ้นในแนวการตัดเดียวกันหรือไม่ นอกจากนี้ โปรดสังเกตว่าปัญหาเกิดขึ้นใกล้กับขอบการเคลือบหรือไม่ หรือปรากฏเฉพาะในบริเวณที่พิมพ์แล้วเท่านั้น.
เปรียบเทียบขอบกับตรงกลาง ขอบอาจได้รับกาวน้อยกว่า การทำให้เปียกหรือการปรับสภาพพื้นผิวอาจอ่อนกว่า นอกจากนี้ การปนเปื้อน ตำแหน่งของแผ่นวัสดุที่ไม่มั่นคง แรงกดที่ขอบต่ำ หรืออุณหภูมิที่ขอบต่ำ ก็สามารถทำให้เกิดผลลัพธ์เดียวกันได้.
หากขอบที่อ่อนแอเปลี่ยนไปหลังจากปรับแรงกดแล้ว ให้ตรวจสอบบริเวณที่หนีบโดยเฉพาะ.
ดูข้อมูลเพิ่มเติมได้ที่ ลูกกลิ้งกด ควรให้การสัมผัสที่สม่ำเสมอทั่วทั้งความกว้างในการทำงาน การรับน้ำหนักที่ไม่สม่ำเสมอ การจัดแนวที่ไม่ดี การสึกหรอเพียงด้านเดียว หรือความเสียหายบนพื้นผิวยาง อาจทำให้ขอบด้านใดด้านหนึ่งมีการสัมผัสที่ด้อยประสิทธิภาพลง.
การเพิ่มแรงดันตลอดความกว้างทั้งหมดอาจไม่ใช่คำตอบเสมอไป หากด้านใดด้านหนึ่งอ่อนแรง ส่วนกลางอาจยังทำงานได้ตามปกติอยู่แล้ว.
โดยทั่วไปแล้ว จุดแห้งเฉพาะที่มักเกิดจากการขาดตอนในบริเวณนั้น มากกว่าปัญหาที่ส่งผลกระทบต่อความกว้างทั้งหมดของพื้นผิว.
ระยะห่างการซ้ำที่สม่ำเสมอ มักบ่งชี้ถึงพื้นผิวที่หมุน แถบแคบๆ ที่คงอยู่ในตำแหน่งความกว้างเดียว มักเกี่ยวข้องกับการวัดปริมาณ การถ่ายโอน การปรับสภาพพื้นผิว หรือการสัมผัสของลูกกลิ้ง จุดสุ่มๆ มักเกี่ยวข้องกับอนุภาค การปนเปื้อน หรือการเปียกเฉพาะที่ที่ไม่ดี.
จังหวะเวลาเป็นสิ่งสำคัญเช่นกัน จุดแห้งที่ปรากฏขึ้นหลังจากเริ่มใช้งานใหม่อาจเกิดจากการจ่ายกาวที่ไม่เสถียร หากจุดแห้งเหล่านั้นดีขึ้นหลังจากทำความสะอาดแล้วกลับมาเป็นอีก ควรตรวจสอบดูว่ามีกาวแห้งหรือสิ่งปนเปื้อนบนพื้นผิวที่ใช้ในการถ่ายโอนหรือไม่.
หากการสะสมของกาวส่งผลต่อการถ่ายโอน โปรดดูที่นี่ ทำไมวัสดุจึงเกาะติดผิวลูกกลิ้งยาง?.
หากแผ่นลามิเนตยังคงอ่อนแอหลังจากอบแห้งแล้ว ให้ตรวจสอบประวัติการอบแห้งจริงแทนที่จะตรวจสอบตามการตั้งค่าที่วางแผนไว้.
อุณหภูมิในการจัดเก็บจริง ระยะเวลาระหว่างการเคลือบและการทดสอบ บันทึกการผสมกาว สภาพการอบแห้ง ตัวทำละลายที่ตกค้าง และการแห้งของหมึก ล้วนมีความสำคัญ.
พื้นผิวที่ลอกออกสามารถทำให้ทิศทางแคบลงได้.
หากกาวส่วนใหญ่ติดอยู่ด้านใดด้านหนึ่ง ให้ตรวจสอบการเปียก การเตรียมพื้นผิว การปนเปื้อน หมึก และจุดเชื่อมต่อที่อ่อนแอ.
2. กาวอยู่สองด้านแต่แตกกลางชั้น → อัตราส่วนผสม, คุณภาพการผสม, เวลาการทำงานของกาว, การบ่ม และ ตัวทำละลายตกค้าง
หากชั้นหมึกแยกตัวออกจากกัน ปัญหาน่าจะเกิดจากการแห้งตัวของหมึกหรือการยึดเกาะของหมึก การเพิ่มแรงกดจะไม่ช่วยซ่อมแซมชั้นหมึกที่อ่อนแอได้.
หากฟิล์มฉีกขาดก่อนที่พันธะจะคลายออก พันธะ ณ จุดนั้นอาจแข็งแรงกว่าตัวฟิล์มเสียอีก.
ควรตรวจสอบลูกกลิ้งยางอย่างละเอียดเมื่อบริเวณที่อ่อนแอตรงกับตำแหน่งการวัด การถ่ายโอน หรือการหนีบ.
ที่สถานีวัดปริมาณและถ่ายโอน พื้นผิวลูกกลิ้งมีผลต่อการดูดซับ การลำเลียง และการปล่อยกาว กาวที่แห้ง การสึกหรอเฉพาะจุด ความเสียหายของพื้นผิว หรือความแข็งที่ไม่สม่ำเสมอ อาจทำให้มีกาวเหลืออยู่ในบริเวณหนึ่งมากกว่าอีกบริเวณหนึ่ง.
บริเวณจุดประกบของแผ่นลามิเนต ฝาครอบยางจะมีผลต่อการกระจายแรงกดบนแผ่นลามิเนต ความแข็ง ความตรงแนว สภาพพื้นผิว อุณหภูมิ และการสึกหรอ ล้วนส่งผลต่อการสัมผัสจริง.
ฝาครอบที่บวมหรืออ่อนตัวลงอาจทำให้เส้นผ่านศูนย์กลางของลูกกลิ้งและรูปทรงของรอยหนีบเปลี่ยนไป การเจียรที่ไม่สม่ำเสมอหรือการสึกหรออาจทำให้ด้านใดด้านหนึ่งรับภาระมากกว่า พื้นผิวที่มันวาวหรือปนเปื้อนยังสามารถเปลี่ยนแปลงการปล่อยกาวและการสัมผัสกับวัสดุพิมพ์ได้อีกด้วย.
ลูกกลิ้งสองตัวอาจระบุว่าเป็น NBR, EPDM, ซิลิโคน หรือโพลียูรีเทนเหมือนกัน แต่การทำงานอาจแตกต่างกันเนื่องจากส่วนประกอบ ความแข็ง การยึดเกาะ การเจียร และพื้นผิวสุดท้ายแตกต่างกัน.
สำหรับการเปลี่ยนชิ้นส่วนที่ไม่ซับซ้อน ภาพวาดที่มีอยู่ ขนาด ความแข็ง ตำแหน่งลูกกลิ้ง และภาพถ่ายลูกกลิ้งเก่า อาจเพียงพอแล้ว.
หากปัญหาการยึดติดแบบเดิมยังคงเกิดขึ้นซ้ำๆ การตรวจสอบลูกกลิ้งควรพิจารณาถึงการสัมผัสกับกาวหรือตัวทำละลาย อุณหภูมิในการใช้งาน แรงดัน ความเร็ว สภาพพื้นผิว และสาเหตุที่ลูกกลิ้งเก่าชำรุดด้วย.
ดู ลูกกลิ้งสำหรับไลน์เคลือบและลามิเนต สำหรับตำแหน่งการถ่ายโอน การวัด และการหนีบที่ใช้กันทั่วไปในสายเหล่านี้.
ประวัติการทำงานสั้นๆ ก็มักจะเพียงพอแล้ว.
โปรดจดบันทึกผลการลอกด้านซ้าย กลาง และขวา เวลาในการแห้ง ภาพถ่ายพื้นผิวที่ลอกออก หมายเลขล็อตของกาว อัตราส่วนการผสม น้ำหนักของชั้นเคลือบ และตำแหน่งที่แน่นอนของการยกตัวของขอบหรือจุดแห้งใดๆ.
สำหรับการตรวจสอบที่เกี่ยวข้องกับลูกกลิ้ง ให้เพิ่มตำแหน่งของลูกกลิ้ง ขนาด ความแข็ง สภาพพื้นผิว และรูปถ่ายของร่องรอยการสึกหรอ การปนเปื้อน การบวม หรือความเสียหาย.
ควรเปลี่ยนแปลงปัจจัยหลักทีละอย่าง มิเช่นนั้น แม้ผลลัพธ์จะดีขึ้น ก็อาจไม่แสดงให้เห็นว่าการเปลี่ยนแปลงใดที่ช่วยได้จริง.
การยึดติด การปล่อย และการถ่ายโอนของกาว.
ปริมาณกาวและการควบคุมความกว้างของแถบกาว.
แรงกดและการสัมผัสตามขวาง.
ตำแหน่งลูกกลิ้งที่ใช้ในการเคลือบและการลามิเนต.
วัสดุยางภายใต้การสัมผัสกับของเหลวและสารเคมี.
คราบกาวสะสมและการปนเปื้อนซ้ำๆ.
หากปัญหาเกิดจากลูกกลิ้งส่งผ่าน ลูกกลิ้งวัดปริมาณ หรือลูกกลิ้งหนีบ โปรดส่งแบบร่างลูกกลิ้ง ขนาด ความแข็ง ภาพถ่ายพื้นผิว และตำแหน่งการทำงานมาด้วย.
ภาพถ่ายของคราบกาว การสึกหรอที่ไม่สม่ำเสมอ การบวม ความเสียหายที่ขอบ หรือบริเวณที่ขัดเงา ก็มีประโยชน์เช่นกัน.
สำหรับการเปลี่ยนมาตรฐาน แบบ ขนาด ความแข็ง ตำแหน่ง และรูปเก่าอาจเพียงพอ แต่หากรอยเคลือบ เส้นถ่ายโอน หรือรอยนิปเกิดซ้ำหลังทำความสะอาด ปรับตั้ง หรือหุ้มยางใหม่ ควรตรวจทิศทางสูตรยาง การยึดติด ความหนาชั้นยาง ผิวสำเร็จ การเจียร ค่ารันเอาต์ / TIR คราวน์ และความเสถียรการสัมผัสละเอียดขึ้น
หากข้อมูลยังไม่ครบถ้วน ให้เริ่มต้นด้วยตำแหน่งของลูกกลิ้ง โครงสร้างของลามิเนต การสัมผัสของกาว และปัญหาที่พบในสายการผลิต.