Изменение диаметра офсетного валика после мойки

Офсетная машина может нормально работать до смывки, а после неё показать другую полосу контакта, нестабильный перенос краски или валик, который ощущается мягче либо твёрже. В такой ситуации измерьте валик до изменения давления. Проверьте диаметр и твёрдость в стабильном состоянии, сразу после мойки и снова после восстановления при сопоставимой температуре.

Важнее не одно измерение, а рисунок изменений. Валик, который после мойки увеличивается, а затем возвращается близко к прежнему размеру, ведёт себя иначе, чем валик, у которого восстановленный диаметр постепенно уменьшается или твёрдость медленно смещается. Если измерения валика остаются стабильными, а проблема печати продолжается, следующую проверку нужно переносить на машину и процесс, а не на резиновое покрытие.

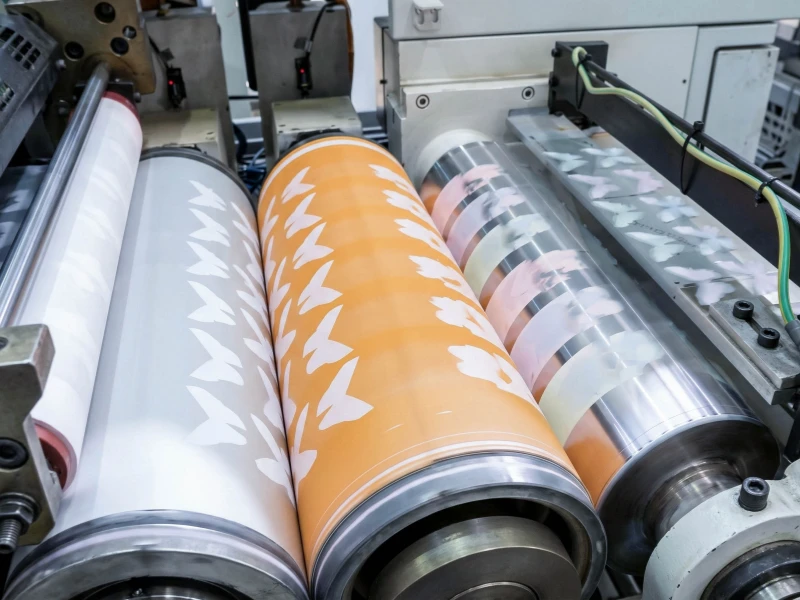
Печатная пленка проходит через промышленные печатные валики.

Сначала определите, что изменилось вокруг цикла мойки

Валик редко контактирует только с моющим раствором. В зависимости от позиции он также может соприкасаться с краской, увлажняющим раствором, добавками, остатками очистителя и химией, которая передаётся через соседние контакты валиков.

Посмотрите на момент появления. Началась ли проблема диаметра после ввода нового средства для мойки? Менялась ли красочная система или увлажнение? Увеличилась ли частота автоматической мойки? Стали ли мыть валик, пока он ещё тёплый? Увеличилось ли время контакта с очистителем?

Эти сведения стоит фиксировать. Два предприятия могут говорить, что используют «очиститель для офсетных валиков», но фактический продукт и режим мойки могут сильно отличаться. При повторяющейся проблеме сохраняйте название продукта и, если возможно, SDS или технический паспорт.

Позиция валика тоже меняет характер воздействия. Красочные и увлажняющие валики выполняют разную работу и контактируют с разными сочетаниями химических сред. Более широкий обзор позиций и условий эксплуатации см. на странице Валы для полиграфической промышленности .

Почему валик может увеличиваться, уменьшаться или менять твёрдость

Часть моющего раствора, связующего краски или другой контактирующей среды может проникать в резиновую сетку. Когда покрытие поглощает жидкость, его объём увеличивается. Наружный диаметр растёт, а пока жидкость остаётся в резине, измеренная твёрдость может снижаться.

Если поглощённая среда затем выходит из резины, значительная часть изменения может исчезнуть. На машине это может выглядеть так: сразу после мойки валик немного больше и мягче, а после выдержки возвращается ближе к прежним значениям.

Долговременная усадка имеет другую картину. Повторное химическое воздействие может извлекать из резиновой системы растворимые компоненты. После восстановления валик постепенно теряет диаметр, становится твёрже или перестаёт возвращаться к исходной базе, которая была нормальной в начале эксплуатации.

Стареющее покрытие может показывать оба эффекта одновременно. После каждой мойки оно набухает и частично восстанавливается, но сам восстановленный диаметр постепенно изменяется. Если измерять только сразу после мойки, можно увидеть временное набухание и пропустить более медленную тенденцию под ним.

Твёрдость нужно читать так же. Одно необычное измерение сразу после мойки даёт мало информации. Повторяемое смещение твёрдости после восстановления намного полезнее для оценки старения покрытия или изменений от химического воздействия.

Почему зона контакта меняется, хотя регулировка не трогалась

Зона контакта формируется фактической геометрией соприкасающихся валиков. Если меняется диаметр резинового валика, меняется и эта геометрия.

Набухший валик глубже входит в контакт, чем при стабильном диаметре. Валик, потерявший диаметр, движется в противоположную сторону. Это может проявляться другой полосой контакта, изменившимся переносом краски или внезапно более трудным поддержанием баланса краска–вода.

Есть типичная последовательность, которую легко пропустить. Сразу после мойки валик временно увеличился, и зону контакта отрегулировали под это состояние. Затем резина отдала часть поглощённой среды, и диаметр снова уменьшился. Новая настройка зоны контакта фактически была сделана под временный размер валика.

Если производство позволяет, до такой регулировки зафиксируйте полосу контакта. Здесь она служит доказательством того, что контакт сместился. Форма полосы, распределение давления и подробная процедура настройки контакта относятся к отдельной проверке контакта.

В позициях, где через контакт валик принимает и переносит краску или другую среду, изменение контакта может влиять и на захват, и на отдачу. Подробнее об этой функции см. здесь: Передаточные валы .

Три измерения обычно уже показывают направление

Каждый раз измеряйте один и тот же валик тем же прибором, методом и в тех же позициях. Для диаметра используйте постоянные точки по рабочей поверхности, чтобы локальный износ не принять за изменение общего размера. Если возможно, записывайте и температуру. Неправильно напрямую сравнивать горячий валик сразу после машины с полностью остывшим валиком.

Когда измерять Что зафиксировать Что это показывает
До мойки, в известном стабильном состоянии Диаметр в одинаковых точках, твёрдость, температуру, состояние поверхности, текущую базовую полосу контакта Рабочую исходную базу этого валика
Сразу после обычного цикла мойки Снова диаметр и твёрдость, температуру и остаётся ли покрытие влажным Немедленную реакцию на реальное воздействие мойки
После восстановления при сопоставимых условиях Повторить те же измерения, по возможности до изменения базовой настройки зоны контакта Восстановилось ли изменение или стало новой базой

Единого универсального времени восстановления для всех офсетных валиков нет. Резиновая смесь, возраст покрытия, температура, химическая смесь и время воздействия влияют на скорость стабилизации. Для заводского журнала важнее последовательность: по возможности сравнивайте один и тот же валик после одинакового времени выдержки и при близкой температуре.

Особенно полезны следующие картины:

  • После мойки диаметр увеличивается, затем возвращается близко к прежней базе. Это скорее указывает на обратимую краткосрочную реакцию. Посмотрите, насколько успевает измениться зона контакта до восстановления.
  • Восстановленный диаметр или твёрдость закрепляются на новом уровне. Если тенденция сохраняется через несколько обычных циклов мойки, более вероятными становятся повторное химическое воздействие, экстракция компонентов или старение.
  • Соседние валики стабильны, меняется только один. Сначала проверьте возраст этого валика, историю повторного гуммирования или шлифования, спецификацию материала и локальное воздействие.
  • После одной и той же смены химии или режима мойки несколько валиков движутся в одном направлении. Общая моющая химия и режим очистки становятся более сильным признаком.

Когда нужно снова оценить покрытие валика

Если диаметр и твёрдость остаются повторяемо стабильными до и после мойки, нестабильная зона контакта или дефект печати сами по себе дают мало оснований менять покрытие. Настройки машины, выравнивание валиков, состояние краски и увлажнения, температура и другие рабочие изменения нужно проверять отдельно.

Покрытие стоит исследовать подробнее, когда диаметр или твёрдость повторяемо следуют за циклами мойки, перестают возвращаться к прежней базе либо продолжают дрейфовать после предыдущей замены или повторного гуммирования.

Простую замену можно сохранить простой. Если старый валик долго работал хорошо, чертежа, размеров, твёрдости, позиции и чётких фотографий старого валика часто достаточно для начала производства или расчёта цены.

При повторяющейся проблеме нужна более точная запись фактического химического воздействия. Сохраняйте используемый очиститель, красочную систему, увлажняющий раствор и добавки; по возможности добавляйте название продукта и SDS или технический паспорт. Записывайте частоту мойки, приблизительное время контакта, был ли валик тёплым во время мойки, а также диаметр и твёрдость до мойки, сразу после неё и после восстановления.

Сохраняйте и историю самого валика: срок эксплуатации, прежнее повторное гуммирование или шлифование, наличие такой же проблемы раньше. Валик, который уже неоднократно гуммировали, даёт другую информацию, чем первый комплект, хорошо проработавший много лет.

Номинальное семейство материала — только одна часть спецификации. Валы NBR / из нитрильной резины являются распространённым направлением для отдельных позиций с контактом с краской, маслами и промышленными жидкостями. Валы FKM могут рассматриваться для отдельных условий с повышенной температурой, маслами, растворителями или более тяжёлым химическим воздействием.

Для валика, у которого диаметр продолжает дрейфовать, спецификация замены должна учитывать не только семейство материала, но и рецептуру смеси, твёрдость, толщину покрытия, окончательный диаметр, адгезию, шлифование и финиш поверхности применительно к конкретной позиции. Одно название резины не описывает все эти переменные.

Связанные материалы о печатных валах

Валы для полиграфической промышленности — позиции печатных валов, контактные условия и общие требования к резиновым покрытиям.

Валы NBR / из нитрильной резины — информация о материалах для отдельных применений с контактом с краской, маслами и промышленными жидкостями.

Валы FKM — информация о материалах для отдельных условий с теплом, маслами, растворителями и более тяжёлой химией.

Передаточные валы — позиции, где нужен стабильный захват, перенос и отдача краски или другой среды.

Если у вас есть чертежи, размеры, образцы или чёткая спецификация, отправьте их напрямую для изготовления на заказ, расчёта цены или подтверждения производства.

Если данных недостаточно, начните с фотографий старого валика, основных размеров, позиции, контактирующих сред и текущей проблемы, связанной с валиком.