การพิมพ์แบบกราเวียร์ จุดหาย และการถ่ายโอนหมึกไม่สมบูรณ์

ปัญหาจุดหมึกหายในการพิมพ์แบบกราเวียร์อาจเริ่มต้นได้หลายจุดในกระบวนการถ่ายโอน เซลล์ที่อุดตันจะมีหมึกที่ใช้ได้น้อยหรือไม่เหลือเลย หมึกในเซลล์ตื้นอาจแห้งหรือหมดเร็วเกินไป พื้นผิวที่ไม่เรียบอาจทำให้เกิดช่องว่างเล็กๆ บริเวณหัวพิมพ์.

เริ่มจากตัวข้อบกพร่องก่อน แล้วค่อยติดตามเส้นทางการส่งต่อ:

เซลล์ที่สลัก → การปล่อยหมึก → พื้นผิววัสดุพิมพ์ → การสัมผัสการพิมพ์

จุดที่ซ้ำกันในตำแหน่งภาพเดียวกันมักจะทำให้การตรวจสอบอยู่ใกล้กับกระบอกพิมพ์กราเวียร์ บริเวณที่อ่อนแอซึ่งเกิดขึ้นตามแนวลูกกลิ้งของวัสดุจะชี้ไปยังวัสดุพิมพ์อย่างชัดเจนยิ่งขึ้น แรงดัน ความเร็ว สภาพของลูกกลิ้ง และ ESA กลายเป็นหลักฐานที่มีประโยชน์เมื่อปัจจัยเหล่านี้เปลี่ยนแปลงข้อบกพร่องเดียวกันภายใต้สภาวะควบคุม.

การปฏิบัติตามเส้นทางการถ่ายโอนตามลำดับนี้ยังช่วยป้องกันไม่ให้เซลล์ที่อุดตันหรือพื้นผิวที่ไม่เรียบถูกบดบังชั่วคราวด้วยแรงกดที่มากเกินไป.

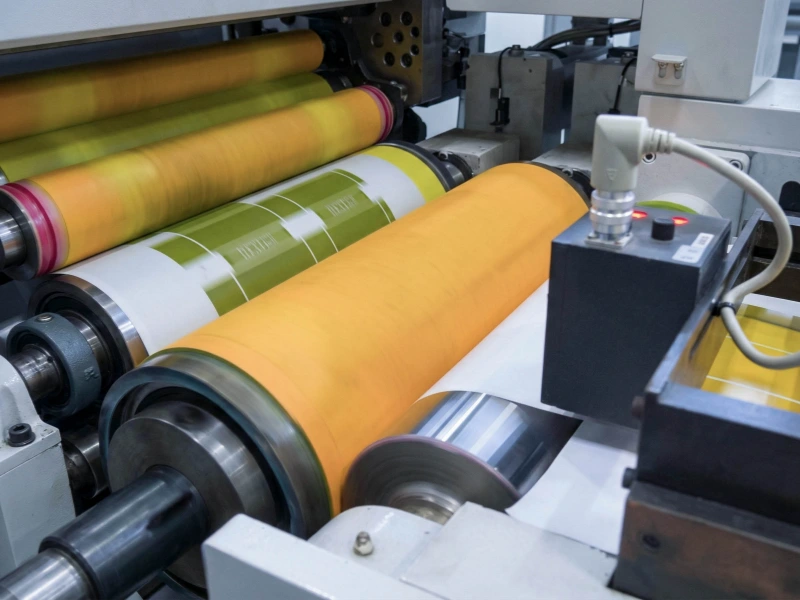
ลูกกลิ้งสำหรับพิมพ์ลายกราเวียร์บนฟิล์มบรรจุภัณฑ์

สิ่งที่รูปแบบความบกพร่องเผยให้เห็น

ก่อนเปลี่ยนหมึก แรงดัน ความเร็ว หรือ ESA ให้เก็บตัวอย่างงานพิมพ์ไว้และทำเครื่องหมายบริเวณภาพที่ได้รับผลกระทบ เปรียบเทียบพื้นที่เดียวกันนั้นในหลายๆ รอบการหมุนของกระบอกพิมพ์.

ตำแหน่งและรูปแบบการซ้ำมักบอกอะไรได้มากกว่าคำอธิบายทั่วไป เช่น "ลายพิมพ์บางเบา"“

จุดที่หายไปแบบแยกเดี่ยว

จุดที่หายไปแบบแยกเดี่ยว คือเซลล์แต่ละเซลล์ที่ไม่ทิ้งร่องรอยหมึกให้เห็น อาจปรากฏเป็นจุดสีขาวสะอาดในภาพฮาล์ฟโทน หรือเป็นรอยแตกเล็กๆ ภายในสีทึบ.

เมื่อจุดเดียวกันปรากฏขึ้นที่พิกัดภาพเดียวกัน ให้ตรวจสอบเซลล์ที่เกี่ยวข้องบนกระบอกพิมพ์กราเวียร์ การตรวจสอบทั่วไป ได้แก่ หมึกแห้ง การปนเปื้อน เซลล์เสียหาย และเซลล์ตื้นที่หมึกหมดก่อนถึงพื้นผิว.

การเปรียบเทียบอย่างง่าย ๆ สามารถช่วยให้ระบุได้ชัดเจนขึ้นอย่างรวดเร็ว:

  1. ทำเครื่องหมายบริเวณภาพขนาดเล็กบนตัวอย่างที่เก็บรักษาไว้.
  2. ทำความสะอาดบริเวณกระบอกสูบที่ต้องสงสัยโดยใช้ขั้นตอนการผลิตที่ได้รับการอนุมัติ.
  3. คงเงื่อนไขการกดอื่นๆ ไว้เหมือนเดิม.
  4. พิมพ์ภาพเดียวกันและเปรียบเทียบพื้นที่ที่ทำเครื่องหมายไว้.

ถ้าจุดส่วนใหญ่หายไป ให้ตรวจสอบความสะอาดของเซลล์และสภาพหมึกต่อไป แต่ถ้าเซลล์เดิมยังคงว่างเปล่า ให้ตรวจสอบสภาพการแกะสลักอย่างละเอียดมากขึ้น.

จุดสุ่มมีพฤติกรรมแตกต่างกัน เมื่อตำแหน่งของจุดเปลี่ยนไประหว่างการพิมพ์ ความเสียหายของเซลล์คงที่ก็มีโอกาสน้อยลง อนุภาคหลวมๆ พื้นผิวของวัสดุรองรับ สภาพหมึกที่เปลี่ยนแปลง การสัมผัสที่ไม่ต่อเนื่อง และการตอบสนองของ ESA สมควรได้รับการพิจารณาเพิ่มเติม.

บริเวณแข็งที่อ่อนแอเฉพาะที่

บริเวณที่มีความอ่อนแอเฉพาะที่มักเกี่ยวข้องกับกลุ่มเซลล์ที่อยู่ใกล้เคียงกัน อาจมีลักษณะซีดจาง ขุ่นมัว หรือมีรูพรุนเล็กน้อยเมื่อเทียบกับฟิล์มหมึกโดยรอบ.

รอยปะที่ติดอยู่กับภาพบนกระบอกพิมพ์มักจะเชื่อมโยงกลับไปยังกระบอกพิมพ์ ใบมีดปาดหมึก หรือสภาพของหมึก.

รอยด่างที่ปรากฏเฉพาะบนม้วนวัสดุด้านใดด้านหนึ่ง ด้านการพิมพ์ด้านใดด้านหนึ่ง หรือบริเวณที่มีลักษณะหยาบอย่างเห็นได้ชัด บ่งชี้ว่ารอยด่างนั้นมาจากวัสดุรองรับมากกว่า.

หากได้เปรียบเทียบกระบอกพิมพ์ หมึก หรือวัสดุพิมพ์หลายล็อตแล้ว และเครื่องพิมพ์เครื่องเดิมยังคงมีปัญหา ให้เริ่มตรวจสอบจุดสัมผัสในเครื่องพิมพ์นั้นอย่างละเอียดมากขึ้น การตอบสนองที่สม่ำเสมอต่อการปรับการพิมพ์ที่ได้รับการอนุมัติจะทำให้หลักฐานนั้นแข็งแกร่งขึ้น.

การถ่ายโอนภาพฮาล์ฟโทนไม่สมบูรณ์

การแปลงภาพแบบฮาล์ฟโทนที่ไม่สมบูรณ์มักทำให้ภาพดูหยาบหรือเป็นจุดๆ.

เซลล์ที่มีโทนสีสว่างและโทนสีกลางมีหมึกน้อยกว่าเซลล์ที่มีโทนสีเข้มกว่า ดังนั้นจึงมีแนวโน้มที่จะแสดงอาการแห้งเร็ว หมึกหมดก่อนกำหนด การสัมผัสกับพื้นผิวไม่ดี หรือได้รับความช่วยเหลือจาก ESA ไม่เพียงพอได้เร็วกว่า.

รูปแบบของโทนสีมีความสำคัญ จุดที่สว่างไม่ชัดเจนแต่มีโทนสีเข้มที่ยอมรับได้ บ่งชี้ไปในทิศทางที่แตกต่างจากการพิมพ์สีทึบทั้งภาพอย่างไม่คมชัด.

บันทึกเงื่อนไขในลักษณะที่ผู้ปฏิบัติงานคนอื่นสามารถจำลองได้:

จุดที่ไฮไลต์หายไปในหน่วยที่สี่หลังจากเครื่องพิมพ์ร้อนขึ้น โทนสีเข้มยังคงยอมรับได้.

นั่นจะทำให้กะต่อไปมีจุดเริ่มต้นที่เป็นประโยชน์ แต่ประโยคที่ว่า “ตัวอักษรพิมพ์จาง” นั้นไม่ใช่จุดเริ่มต้นที่ดี.

สำหรับตำแหน่งลูกกลิ้งหุ้มยางที่อยู่รอบบริเวณสัมผัสการพิมพ์ การลำเลียงวัสดุ และการจัดการพื้นผิวที่พิมพ์ โปรดดูที่... ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์.

เซลล์ส่งหมึกที่ใช้ได้ไปถึงบริเวณที่หนีบหรือไม่?

เซลล์ที่สลักแล้วจะต้องมาถึงจุดหนีบโดยมีหมึกเหลวเหลืออยู่เพียงพอสำหรับการถ่ายโอน.

กระบอกพิมพ์ภาพอาจดูสะอาดตาเมื่อมองจากระยะปกติ ในขณะที่เซลล์ละเอียดบางส่วนยังคงถูกปิดกั้นอยู่ ทำความสะอาดบริเวณที่สงสัยโดยใช้วิธีการที่ได้รับการอนุมัติ รักษาเงื่อนไขการผลิตอื่นๆ ให้คงที่ และเปรียบเทียบตำแหน่งภาพเดิมอีกครั้ง.

การปรับปรุงที่ชัดเจนทำให้การตรวจสอบยังคงอยู่ในขั้นตอนของเซลล์และหมึก การเพิ่มแรงกดพิมพ์ไม่สามารถเปิดเซลล์ที่อุดตันได้.

สภาพของใบมีดปาดหมึกก็มีผลต่อปริมาณหมึกที่คงเหลืออยู่ในเซลล์ตื้นๆ ด้วยเช่นกัน.

แรงกดใบมีดมากเกินไป มุมใบมีดที่ไม่เหมาะสม การรองรับที่ไม่ดี การสั่นสะเทือน หรือขอบใบมีดที่ชำรุด อาจทำให้หมึกถูกรบกวนหรือถูกกำจัดออกไปก่อนที่เซลล์จะไปถึงพื้นผิว โดยทั่วไปแล้ว โทนสีอ่อนมักจะแสดงผลกระทบนี้ก่อน เนื่องจากปริมาณหมึกที่มีอยู่น้อยกว่า.

ควรตรวจสอบสภาพหมึกขณะที่เครื่องพิมพ์กำลังทำงานด้วย ตัวอย่างการเปรียบเทียบที่เป็นประโยชน์ ได้แก่:

  • ความประทับใจแรกหลังการหยุดรถเมื่อเทียบกับการวิ่งอย่างราบรื่น;
  • การเริ่มต้นวิ่งเทียบกับการดันที่วอร์มร่างกายแล้ว;
  • ก่อนและหลังการปรับความหนืดหรือตัวทำละลายที่ได้รับการอนุมัติ;
  • ก่อนและหลังการกรองหมึกหรือการทำความสะอาดกระบอกหมึก;
  • ก่อนและหลังการปรับใบมีดผ่าตัดอย่างเป็นระบบ.

จุดที่หายไปซึ่งปรากฏขึ้นส่วนใหญ่หลังจากหยุดนิ่ง อาจบ่งชี้ถึงการแห้งตัวในเซลล์ละเอียด.

ข้อบกพร่องที่ค่อยๆ เพิ่มขึ้นระหว่างการพิมพ์ระยะยาว อาจเกิดจากการเปลี่ยนแปลงความหนืด การสูญเสียตัวทำละลาย อุณหภูมิเครื่องพิมพ์ที่สูงขึ้น หรือการปนเปื้อนที่สะสมในระบบหมึก.

หากการปรับใบมีดปาดหมึกทำให้จุดไฮไลท์เปลี่ยนไปทันที ให้จำกัดการตรวจสอบไว้ที่บริเวณการปาดหมึกและการปล่อยหมึก รักษาการตั้งค่าการพิมพ์ให้คงที่ในระหว่างการเปรียบเทียบ เพื่อไม่ให้ผลลัพธ์ทั้งสองอย่างปะปนกัน.

สำหรับตำแหน่งลูกกลิ้งอื่นๆ ที่เกี่ยวข้องกับการดูดและปล่อยหมึก ของเหลวเคลือบ กาว หรือวัสดุสำหรับการบำบัด โปรดดูที่... ลูกกลิ้งถ่ายโอน.

พื้นผิวนั้นสามารถรับรูปแบบเซลล์ได้อย่างสมบูรณ์หรือไม่?

แม้ว่าเซลล์จะถูกเติมเต็มอย่างถูกต้องแล้ว ก็ยังอาจไม่สามารถถ่ายโอนหมึกไปยังทุกจุดบนพื้นผิวได้.

กระดาษ กระดาน กระดาษตกแต่ง และวัสดุที่มีพื้นผิวขรุขระ จะสัมผัสกับกระบอกแกะสลักที่จุดผิวที่สูงที่สุดก่อน บริเวณที่ต่ำกว่าอาจอยู่นอกเหนือการสัมผัสอย่างมีประสิทธิภาพ.

ผลลัพธ์ที่พิมพ์ออกมาอาจมีเซลล์หายไปบ้าง มีจุดสีจางอยู่ภายในสีทึบ หรือเป็นภาพแบบฮาล์ฟโทนที่มีลักษณะโปร่ง.

ความสามารถในการบีบอัดมีความสำคัญควบคู่ไปกับความหยาบของพื้นผิว กระดาษสองเกรดอาจดูหยาบคล้ายกัน แต่เกรดหนึ่งสามารถบีบอัดได้ดีพอที่จะปิดช่องว่างเล็กๆ บนพื้นผิวได้ ในขณะที่อีกเกรดหนึ่งจะเหลือจุดที่ไม่พิมพ์มากกว่า.

ฟิล์มและวัสดุเคลือบผิวจำเป็นต้องได้รับการตรวจสอบด้วยสายตาที่แตกต่างออกไป พื้นผิวอาจดูเรียบเนียน แต่ยังอาจมีการเปลี่ยนแปลงของพื้นผิวเฉพาะจุด ความไม่สม่ำเสมอของสารเคลือบ ฝุ่นละออง อนุภาค หรือสิ่งปนเปื้อนอยู่ได้.

โปรดสังเกตด้วยว่าปัญหาเริ่มเกิดขึ้นหลังจากเปลี่ยนม้วนฟิล์มหรือล็อตหรือไม่.

โดยทั่วไปแล้ว การเปรียบเทียบพื้นผิวโดยตรงก็เพียงพอที่จะแยกแยะขั้นตอนนี้ได้:

  1. อย่าเปลี่ยนแปลงกระบอกพิมพ์ หมึก ความเร็ว การตั้งค่าการพิมพ์ และ ESA.
  2. นำภาพเดียวกันไปใช้กับวัสดุพิมพ์ที่มีความเสถียร หรือล็อตการผลิตอื่นที่ได้รับการอนุมัติแล้ว.
  3. เปรียบเทียบพื้นที่โทนสีและตำแหน่งภาพเดียวกัน.
  4. ตรวจสอบว่าจุดที่หายไปนั้นยังคงอยู่กับภาพหรือเคลื่อนที่ไปพร้อมกับวัสดุหรือไม่.

หากพบข้อบกพร่องที่เกี่ยวข้องกับล็อตวัสดุ ด้านการพิมพ์ หรือพื้นผิวที่มองเห็นได้ ให้ดำเนินการต่อกับวัสดุพิมพ์ชนิดนั้น.

แรงกดที่สูงขึ้นอาจช่วยปิดช่องว่างบางส่วนได้ชั่วคราว แต่ก็อาจทำให้ความเงาเปลี่ยนไป บีบอัดวัสดุ ทำให้วัสดุที่บอบบางเสียรูป หรือสร้างรอยสัมผัสใหม่ได้เช่นกัน.

หากการเพิ่มแรงกดช่วยให้การพิมพ์ดีขึ้น นั่นเป็นการยืนยันว่ามีการสัมผัสทางกายภาพเข้ามาเกี่ยวข้อง แต่ไม่ได้หมายความว่าลูกกลิ้งพิมพ์เป็นสาเหตุของความแตกต่างในวัสดุพิมพ์ตั้งแต่แรก.

เมื่อใดที่ลูกกลิ้งพิมพ์ควรค่าแก่การพิจารณาอย่างละเอียด

ลูกกลิ้งพิมพ์จะกลายเป็นตัวนำที่แข็งแกร่งขึ้นหลังจากการตรวจสอบเซลล์ หมึก และวัสดุพิมพ์แยกออกจากกัน และข้อบกพร่องยังคงตอบสนองต่อการหนีบ.

ทำให้หลังทำความสะอาดแล้วฝุ่นกลับมาอย่างรวดเร็ว

  • ข้อบกพร่องเดิมเปลี่ยนแปลงซ้ำๆ หลังจากได้รับการปรับแต่งการพิมพ์ที่ได้รับการอนุมัติแล้ว;
  • ปัญหาเริ่มขึ้นหลังจากเปลี่ยนลูกกลิ้งพิมพ์ฟัน เจียร หรือหุ้มลูกกลิ้งใหม่;
  • ได้ลองใช้กระบอกพิมพ์ หมึก หรือวัสดุพิมพ์หลายล็อตแล้ว แต่เครื่องพิมพ์ชุดเดิมก็ยังคงมีประสิทธิภาพต่ำอยู่;
  • ข้อบกพร่องจะเปลี่ยนแปลงไปตามความเร็วของเส้น ในขณะที่สภาพของหมึกยังคงที่;
  • พื้นผิวลูกกลิ้งมีร่องรอยการเคลือบเงา การปนเปื้อน รอยบุบ การสึกหรอเฉพาะจุด การบวม หรือความเสียหายอื่นๆ;
  • ข้อบกพร่องดังกล่าวเกิดขึ้นซ้ำในระยะทางที่สัมพันธ์กับเส้นรอบวงของลูกกลิ้งพิมพ์.

การเปลี่ยนแปลงที่ดีขึ้นหลังจากเพิ่มแรงดันถือเป็นหลักฐานที่มีประโยชน์ แต่ไม่ควรนำมาใช้เป็นผลลัพธ์สุดท้าย.

แรงกดที่มากเกินไปอาจทำให้ช่องว่างเล็กๆ ระหว่างพื้นผิวปิดลง ในขณะเดียวกันก็เพิ่มการเสียรูปของฝาครอบ ความร้อน การสึกหรอ การอัดตัวของวัสดุรองรับ หรือรอยขีดข่วน.

ตรวจสอบลูกกลิ้งพิมพ์ในตำแหน่งสัมผัสเต็มที่.

ตรวจสอบพื้นผิวที่หุ้มด้วยยางทั้งหมดและขอบทั้งสองด้าน มองหาแถบขัดเงา สิ่งสกปรก รอยบุบ อาการบวม และการสึกหรอที่ไม่สม่ำเสมอ เปรียบเทียบเส้นผ่านศูนย์กลางภายนอกและความแข็งกับลูกกลิ้งที่ใช้งานได้ดีก่อนหน้านี้ หากมีบันทึกไว้.

ตรวจสอบเพลา ตลับลูกปืน การติดตั้ง การจัดแนว และบันทึกการเบี่ยงเบนใดๆ ที่มีอยู่ด้วย.

ลูกกลิ้งอาจดูปกติขณะที่เครื่องหยุดทำงาน แต่จะมีพฤติกรรมที่แตกต่างออกไปเมื่อความเร็วในการผลิตเพิ่มขึ้น การเคลื่อนที่ของตลับลูกปืน การเบี่ยงเบน การโก่งตัวของลูกกลิ้ง การสะสมความร้อน หรือการเปลี่ยนแปลงของพื้นผิวฝาครอบ อาจทำให้การสัมผัสไม่สม่ำเสมอเมื่อความเร็วเพิ่มขึ้น.

สำหรับเครื่องอัดแบบกว้าง ให้สังเกตว่าการถ่ายโอนที่อ่อนแอเกิดขึ้นที่บริเวณใดของความกว้างในการทำงาน ปัญหาที่เกิดขึ้นกระจุกตัวอยู่ใกล้ขอบด้านใดด้านหนึ่ง ผ่านตรงกลาง หรือในแถบแคบๆ อาจบ่งชี้ถึงสภาวะการสัมผัสที่แตกต่างกัน.

สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับการสัมผัสแบบควบคุม การกระจายแรงดัน รูปทรงลูกกลิ้ง และความแม่นยำในการทำงาน โปรดดูที่... ลูกกลิ้งกด.

ลูกกลิ้งยาง NBR / ไนไตรล์ ใช้ในตำแหน่งที่สัมผัสกับหมึกและวัสดุอุตสาหกรรมที่เลือกไว้ NBR เพียงอย่างเดียวไม่ได้เป็นตัวกำหนดลูกกลิ้งพิมพ์กราเวียร์ หมึก ตัวทำละลาย น้ำยาทำความสะอาด ความแข็ง การตกแต่งพื้นผิว โครงสร้างของฝาครอบ การยึดติด ความเร็ว และประวัติการใช้งานลูกกลิ้งก่อนหน้านี้ ยังคงต้องสอดคล้องกับตำแหน่งที่ใช้งานจริง.

ควรตรวจสอบรายละเอียดการเลือกวัสดุหุ้ม การกำหนดทิศทางความแข็ง และโครงสร้างของลูกกลิ้งอย่างละเอียดสำหรับโครงการลูกกลิ้งแต่ละโครงการ.

ผลลัพธ์จะเปลี่ยนไปหรือไม่เมื่อเปลี่ยนมาใช้ ESA?

แรงกดเชิงกลและ ESA ต่างก็ส่งผลต่อจุดถ่ายโอนหมึกสุดท้าย แต่สามารถแยกผลกระทบของทั้งสองอย่างได้ด้วยการเปรียบเทียบแบบควบคุม.

แรงกดเชิงกลทำให้วัสดุพิมพ์สัมผัสกับเซลล์ที่บรรจุหมึกโดยตรง ESA ช่วยให้หมึกเคลื่อนที่จากเซลล์ไปยังวัสดุพิมพ์ผ่านระบบการพิมพ์ไฟฟ้าสถิตของเครื่องพิมพ์.

ความช่วยเหลือนี้จะมีประโยชน์อย่างยิ่งในกรณีที่เซลล์ละเอียดหรือพื้นผิวของวัสดุรองรับไม่เรียบ ทำให้การถ่ายโอนสมบูรณ์ทำได้ยาก.

การเปรียบเทียบการเปิด/ปิด ESA ควรปฏิบัติตามขั้นตอนการทำงานที่ได้รับการอนุมัติจากเครื่องพิมพ์และผู้จำหน่าย ESA ควรคงค่าหมึก ความสะอาดของกระบอกพิมพ์ วัสดุพิมพ์ ความเร็ว และการตั้งค่าแรงกดเชิงกลไว้เหมือนเดิมระหว่างการเปรียบเทียบ.

การสัมผัสทางกลยังคงเป็นแนวทางที่แข็งแกร่งกว่าเมื่อความบกพร่องเปลี่ยนแปลงไปตามการตั้งค่าการพิมพ์ ในขณะที่สภาวะ ESA ยังคงเหมือนเดิม ปัญหาที่เริ่มต้นหลังจากการทำงานของลูกกลิ้งพิมพ์จะยิ่งเสริมแนวทางนั้นให้แข็งแกร่งขึ้น.

ส่วน ESA จะมีความสำคัญมากขึ้นเมื่อจำนวนจุดที่หายไปเพิ่มขึ้นอย่างสม่ำเสมอเมื่อปิด ESA และลดลงเมื่อเปิด ESA ความแตกต่างมักจะเห็นได้ชัดเจนยิ่งขึ้นในภาพฮาล์ฟโทนละเอียดหรือบนพื้นผิวที่หยาบกว่า.

การเปลี่ยนแปลงเพียงเล็กน้อยหรือไม่เปลี่ยนแปลงเลยระหว่างการเปิดและปิด ESA ส่งผลให้การตรวจสอบย้อนกลับไปที่เซลล์ หมึก พื้นผิว และการสัมผัสทางกล.

ESA ไม่สามารถเปิดเซลล์ที่อุดตันหรือเติมหมึกที่แห้งหรือหลุดออกจากเซลล์ก่อนถึงจุดหนีบได้.

ลูกกลิ้งพิมพ์ ESA ก็ต้องเข้ากันได้กับเครื่องพิมพ์และระบบช่วยไฟฟ้าสถิตด้วยเช่นกัน ข้อมูลทั่วไปเกี่ยวกับการควบคุมประจุไฟฟ้ามีอยู่ใน ลูกกลิ้งยางป้องกันไฟฟ้าสถิต / นำไฟฟ้า, แต่ไม่ควรใช้ข้อกำหนดลูกกลิ้งป้องกันไฟฟ้าสถิตมาตรฐานเป็นข้อกำหนดลูกกลิ้งพิมพ์ ESA.

การตรวจสอบทางไฟฟ้า ข้อกำหนดด้านความต้านทาน การต่อสายดิน และงานที่เกี่ยวข้องกับไฟฟ้าแรงสูง ควรปฏิบัติตามเอกสารของผู้จำหน่ายอุปกรณ์ และดำเนินการโดยบุคลากรที่มีคุณสมบัติเหมาะสมเท่านั้น.

ใช้การทดสอบแบบควบคุมครั้งละหนึ่งรายการเท่านั้น

รายงานการแก้ไขปัญหาฉบับยาวนั้นแทบไม่จำเป็นเลย การทำเครื่องหมายบริเวณภาพเพียงจุดเดียวและการเปลี่ยนแปลงที่ควบคุมได้เพียงครั้งเดียวก็มักจะให้หลักฐานที่ชัดเจนกว่าแล้ว.

ขั้นตอนการถ่ายโอน หลักฐานเกี่ยวกับสื่อมวลชน ตรวจสอบครั้งต่อไป
เซลล์ที่สลัก จุดเดิมจะคงอยู่บนภาพทรงกระบอก การทำความสะอาดที่ได้รับการอนุมัติจะทำให้จุดเหล่านั้นเปลี่ยนแปลงไป ทำความสะอาดและตรวจสอบเซลล์ที่เกี่ยวข้อง ตรวจสอบการปนเปื้อนและสภาพการแกะสลัก
การปล่อยหมึก ข้อบกพร่องจะเปลี่ยนแปลงไปหลังจากหยุดเครื่อง ระหว่างการอุ่นเครื่อง เมื่อความหนืดหรือความแห้งเปลี่ยนแปลง หรือหลังจากปรับใบมีด คืนสภาพหมึกให้เป็นไปตามที่ได้รับการอนุมัติ ตรวจสอบคมใบมีด ตัวรองรับ มุม แรงกด และความมั่นคง
พื้นผิวของวัสดุรองรับ ข้อบกพร่องดังกล่าวอาจเกิดจากล็อตวัสดุ ด้านการพิมพ์ อนุภาค ความหยาบ การเคลือบ หรือพื้นผิวที่มองเห็นได้ เปรียบเทียบกับพื้นผิวที่เสถียรที่ทราบแล้ว โดยไม่เปลี่ยนแปลงเงื่อนไขการกดอื่นๆ
ติดต่ออิมเพรสชั่น ข้อบกพร่องดังกล่าวตอบสนองต่อแรงกด ความเร็ว สภาพของลูกกลิ้ง หรือการทำงานของลูกกลิ้งล่าสุด ตรวจสอบพื้นผิวลูกกลิ้งพิมพ์ การติดตั้ง เส้นผ่านศูนย์กลาง บันทึกความแข็ง และการเบี่ยงเบน
ความช่วยเหลือจาก ESA การเปิด/ปิด ESA เปลี่ยนแปลงข้อบกพร่องเดียวกัน ในขณะที่เงื่อนไขอื่นๆ ยังคงที่ ปฏิบัติตามขั้นตอนการตรวจสอบ ESA ของผู้จำหน่ายอุปกรณ์ และยืนยันความเข้ากันได้ของลูกกลิ้ง

สำหรับเครื่องพิมพ์ที่ได้รับผลกระทบ โปรดบันทึกข้อมูลดังต่อไปนี้:

  • หน่วยการพิมพ์และสี;
  • จุดกระจัดกระจาย, เส้นทึบจางๆ หรือการถ่ายโอนภาพแบบฮาล์ฟโทนที่ไม่สมบูรณ์;
  • ตำแหน่งภาพที่ทำเครื่องหมายไว้;
  • ประเภทของวัสดุพิมพ์, ล็อต, ด้านที่พิมพ์ และสภาพพื้นผิวที่มองเห็นได้;
  • บันทึกความหนืดของหมึกหรือบันทึกการควบคุม และการเปลี่ยนแปลงใดๆ ที่เกิดขึ้นระหว่างการแห้งตัว;
  • ความเร็วไลน์
  • การตั้งค่าการพิมพ์;
  • ความแข็งของลูกกลิ้งพิมพ์ (ถ้ามีการบันทึกไว้);
  • เปิดหรือปิด ESA;
  • ภาพถ่ายหรือตัวอย่างที่เก็บรักษาไว้หนึ่งภาพก่อนและหลังการเปลี่ยนแปลงแต่ละครั้ง.

สำหรับกรณีที่จุดหายไปซ้ำๆ ให้ลองนับจุดภายในกรอบภาพขนาดเล็กเดียวกัน หรือทำเครื่องหมายบริเวณที่ได้รับผลกระทบลงบนชิ้นตัวอย่างที่เก็บไว้.

จำนวนดังกล่าวไม่จำเป็นต้องกลายเป็นข้อจำกัดด้านคุณภาพอย่างเป็นทางการ เพียงแต่ต้องแสดงให้เห็นว่าการเปลี่ยนแปลงที่ควบคุมนั้นส่งผลกระทบต่อข้อบกพร่องเดียวกันหรือไม่.

การปรับเปลี่ยนวิธีการทำความสะอาด ความหนืด แรงดัน ความเร็ว และพื้นที่ผิวสัมผัส (ESA) พร้อมกัน อาจช่วยปรับปรุงคุณภาพการพิมพ์ได้ แต่จะไม่แสดงให้เห็นว่าการถ่ายโอนล้มเหลวตรงจุดไหนตั้งแต่แรก.

หน้าที่เกี่ยวข้อง

เรียนรู้เพิ่มเติมเกี่ยวกับการผลิตลูกกลิ้งของ Wolorin

  • บริการ — รับผลิตลูกกลิ้งยางตามสั่ง จัดหาอะไหล่ และให้บริการเปลี่ยนลูกกลิ้งยาง รวมถึงโครงการซ่อมแซมอื่นๆ ที่เหมาะสม.
  • การควบคุมคุณภาพ — การตรวจสอบขนาดลูกกลิ้ง ความแข็ง สภาพพื้นผิว การเบี่ยงเบน และข้อกำหนดเฉพาะของโครงการ.
  • เกี่ยวกับ Wolorin — โวโลรินมีประสบการณ์ด้านลูกกลิ้งยางอุตสาหกรรมแบบสั่งทำพิเศษ.

ส่งข้อมูลลูกกลิ้งที่คุณมีอยู่แล้ว

เมื่อหลักฐานชี้ไปที่ลูกกลิ้งพิมพ์หรือลูกกลิ้งสัมผัสหุ้มยางชนิดอื่น Wolorin สามารถให้การสนับสนุนในส่วนของลูกกลิ้งสำหรับโครงการนั้นๆ ผ่านการผลิตตามสั่ง การเปลี่ยน การหุ้มใหม่ที่เหมาะสม การเสนอราคา หรือการยืนยันการผลิต.

การตั้งค่าเครื่องพิมพ์ สูตรหมึก การเตรียมพื้นผิว และการบำรุงรักษาทางไฟฟ้าของระบบ ESA ควรเป็นหน้าที่ของผู้ผลิตเครื่องพิมพ์ ผู้จำหน่ายหมึก ผู้จำหน่ายพื้นผิว หรือผู้เชี่ยวชาญด้าน ESA ที่มีคุณสมบัติเหมาะสม.

สำหรับโครงการลูกกลิ้ง โปรดส่งข้อมูลที่คุณมีอยู่แล้ว:

  • การวาดลูกกลิ้งหรือขนาดพื้นฐาน;
  • เส้นผ่านศูนย์กลางภายนอกและความยาวหน้าตัดที่หุ้มด้วยยาง;
  • รายละเอียดเกี่ยวกับปลายเพลาและตลับลูกปืน (ถ้ามี);
  • รูปถ่ายลูกกลิ้งเก่าที่แสดงให้เห็นหน้าลูกกลิ้งทั้งหมดและปลายทั้งสองด้าน;
  • ถ่ายภาพระยะใกล้ของรอยเคลือบผิว การสึกหรอ รอยบุบ รอยแตก รอยบวม การปนเปื้อน หรือการเปลี่ยนแปลงอื่นๆ บนพื้นผิว;
  • ตำแหน่งลูกกลิ้งและชุดพิมพ์;
  • หมึก ตัวทำละลาย น้ำยาทำความสะอาด หรือสื่อสัมผัสอื่นๆ;
  • วัสดุหุ้มปัจจุบันและความแข็ง หากทราบ;
  • ปัญหาที่เกี่ยวข้องกับลูกกลิ้งในปัจจุบันและช่วงเวลาที่ปัญหาเริ่มขึ้น;
  • ไม่ว่าลูกกลิ้งจะเพิ่งถูกเปลี่ยนใหม่ ขัด หรือปูใหม่หรือไม่.

หากคุณมีแบบร่าง ขนาด ตัวอย่าง หรือข้อกำหนดที่ชัดเจนอยู่แล้ว โปรดส่งมาให้เราโดยตรง Wolorin สามารถดำเนินการผลิตตามสั่ง เสนอราคา หรือยืนยันการผลิตได้จากเอกสารเหล่านั้น.

หากข้อมูลไม่ครบถ้วน ให้เริ่มต้นด้วยภาพถ่ายลูกกลิ้งเก่า ขนาดพื้นฐาน ตำแหน่งของลูกกลิ้ง สารที่สัมผัส และปัญหาที่เกี่ยวข้องกับลูกกลิ้งในปัจจุบัน.