ปัญหาในการกรีดแผ่นอิเล็กโทรดแบตเตอรี่: ครีบคม การบิ่นของขอบ และการเกิดเศษผง

ขั้วไฟฟ้าแบตเตอรี่ที่เคลือบและรีดเรียบแล้ว อาจดูดีบนม้วนต้นฉบับ แต่เมื่อผ่านเครื่องตัดแล้วอาจพบขอบโลหะที่ยกสูงขึ้น การเคลือบแตก หรือมีอนุภาคหลุดร่อน ข้อบกพร่องเหล่านี้มักพบในบริเวณเดียวกัน แต่เริ่มต้นจากส่วนต่างๆ ของขั้วไฟฟ้า.

ครีบโลหะก่อตัวขึ้นที่ตัวเก็บกระแสไฟฟ้าอะลูมิเนียมหรือทองแดง การหลุดลอกของสารเคลือบเริ่มต้นที่ขอบของชั้นแอคทีฟที่เพิ่งก่อตัวขึ้นใหม่ อนุภาคจากการตัดอาจมาจากตัวเก็บกระแสไฟฟ้า สารเคลือบ หรือทั้งสองอย่าง จากนั้นจะเคลื่อนที่ไปพร้อมกับขอบของเสีย กระแสลมดูด ประจุไฟฟ้าสถิต หรือการสัมผัสกับอุปกรณ์ปลายทาง.

ตรวจสอบอิเล็กโทรดให้ใกล้กับจุดที่ใบมีดออกมากที่สุดเท่าที่กระบวนการผลิตจะเอื้ออำนวย หากพบข้อบกพร่องที่มองเห็นได้ตั้งแต่แรก แสดงว่าปัญหาอาจอยู่ที่ใบมีด ความสัมพันธ์ในการตัด โครงสร้างของอิเล็กโทรด การรองรับเฉพาะจุด แรงดึง การสั่นสะเทือน หรือการดึงออก เมื่อคมอิเล็กโทรดออกจากใบมีดอย่างสะอาด แต่กลับเปลี่ยนไปหลังจากสัมผัสในครั้งต่อไป ตำแหน่งการนำทาง การดึง การทำความสะอาด หรือการกรอถอยหลังครั้งต่อไปนั้นควรได้รับการตรวจสอบ.

สายการผลิตลูกกลิ้งฟิล์มแยกแบตเตอรี่

จุดที่ข้อบกพร่องทั้งสามเกิดขึ้น

ข้อบกพร่อง สร้างขึ้นเมื่อ ถูกส่งผ่านหรือขยายโดย หลักฐานที่ช่วยได้มากที่สุด
ครีบโลหะ ขอบที่ตัดของตัวเก็บประจุไฟฟ้าอะลูมิเนียมหรือทองแดง การสัมผัสใบมีดไม่มั่นคง การเคลื่อนที่ของตัวเก็บรวบรวม การสั่นสะเทือนเฉพาะจุด การรองรับที่อ่อนแอ การเสียดสีของขอบในภายหลัง ระบุรายละเอียดดังนี้: ทั้งสองด้านของรอยกรีด ทิศทางของเสี้ยน ตำแหน่งของมีด ความสูงที่วัดได้ (ถ้ามี)
ขอบเคลือบบิ่น ขอบชั้นแอคทีฟที่อยู่ติดกับรอยผ่าใหม่ การแตกร้าวของสารเคลือบ การสูญเสียการยึดเกาะเฉพาะจุด การกระแทกของใบมีด การเคลื่อนตัวของเว็บ การสัมผัสขอบด้านล่าง ความกว้างของการบิ่น, ตัวเก็บรวบที่เปิดเผย, รูปร่างของเศษหิน, ด้านที่ได้รับผลกระทบของรอยผ่า
อนุภาคตัด บริเวณที่มีคมมีด เกิดจากเศษชิ้นส่วนของตัวเก็บรวบรวม เศษชิ้นส่วนของสารเคลือบ หรือทั้งสองอย่าง การไหลของอากาศดูด, การเคลื่อนที่ของขอบเศษวัสดุ, สถิต, พื้นผิวเครื่องจักร, ตัวนำ, การสัมผัสแรงดึง, การม้วนกลับ ตำแหน่งแรกที่มองเห็นได้ คราบสะสมรอบมีด ลักษณะและองค์ประกอบของอนุภาค

ตำแหน่งที่มีคราบสะสมมากที่สุดอาจเป็นจุดรวมตัว ตัวนำทางด้านล่างสามารถรวบรวมอนุภาคที่เกิดขึ้นที่ใบมีดได้ การกรอกลับสามารถกดเศษสิ่งสกปรกที่หลวมๆ ลงไปในชั้นเคลือบและทำให้มองเห็นสิ่งปนเปื้อนได้ง่ายขึ้น.

การเปรียบเทียบตำแหน่งสามตำแหน่งอย่างง่ายมักจะให้ทิศทางที่ชัดเจน:

  1. ก่อนถึงมีด;
  2. ทันทีหลังจากมีด;
  3. หลังจากมีการติดต่อครั้งสำคัญครั้งแรกกับปลายทาง.

อนุภาคที่ปรากฏอยู่แล้วก่อนถึงใบมีดมีแนวโน้มที่จะเกิดจากการปนเปื้อนจากภายนอกมากกว่า ส่วนอนุภาคที่ปรากฏขึ้นที่ทางออกของใบมีดมีแนวโน้มที่จะเกิดจากการตัดมากกว่า ตัวอย่างที่สะอาดบริเวณทางออกของใบมีด แต่เปลี่ยนแปลงไปหลังจากสัมผัสเพียงครั้งเดียว บ่งชี้ถึงการปนเปื้อนจากการเก็บ การถ่ายโอน การหลุดร่วง หรือการตกตะกอนซ้ำในขั้นตอนถัดไป.

สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับกระบวนการเคลือบอิเล็กโทรด การรีด การตัด การลำเลียงที่สะอาด และตำแหน่งการม้วน โปรดดูที่... ลูกกลิ้งสำหรับไลน์แบตเตอรี่ลิเธียม.

เหตุใดจึงเกิดเสี้ยนโลหะที่ขอบตัวเก็บประจุของกระแสไฟฟ้า

ครีบโลหะคือส่วนที่ผิดรูปของตัวนำกระแสไฟฟ้า อาจปรากฏเป็นขอบที่ยกขึ้น ขอบฟอยล์ที่พับงอ ส่วนที่ยื่นออกมาแหลมคม หรือเข็มเล็กๆ ที่ยื่นออกมาจากอะลูมิเนียมหรือทองแดง.

ใบมีดจะกดและทำให้แผ่นฟอยล์เสียรูปก่อนที่โลหะจะแยกออกจากกันโดยสมบูรณ์ การตัดที่มั่นคงจะช่วยจำกัดการเสียรูปนั้น การสึกหรอของใบมีด รอยบิ่นเล็กๆ บนคมมีด คราบสะสมของสารเคลือบ การเคลื่อนที่ของตัวยึด หรือการสัมผัสที่ไม่มั่นคง อาจทำให้แผ่นฟอยล์ยืดหรือพับงอขณะที่ออกจากรอยตัด.

รอยบากที่ขั้วแคโทดและรอยบากที่ขั้วแอโนดต่างก็เป็นข้อบกพร่องที่ขอบตัวเก็บประจุ แม้ว่าวัสดุตัวเก็บประจุและโครงสร้างของอิเล็กโทรดจะแตกต่างกันก็ตาม สารเคลือบที่หุ้มรอบแผ่นฟอยล์ยังคงส่งผลต่อผลลัพธ์ เนื่องจากใบมีดกำลังตัดอิเล็กโทรดแบบหลายชั้น ไม่ใช่โลหะเปล่าๆ.

อ่านทิศทางของ Burr และรูปแบบเลน

การกระจายตัวของหนามแหลมมักบอกอะไรได้มากกว่าลักษณะโดยรวมของมัน.

หากช่องที่ 4 มีรอยขรุขระมาก ในขณะที่ช่องที่ 3 และ 5 ยังคงอยู่ในสภาพดี ให้เริ่มตรวจสอบที่ตำแหน่งใบมีดที่สี่ ตัวยึดใบมีด คราบสกปรก และส่วนรองรับที่อยู่ใกล้เคียง การเปลี่ยนการตั้งค่าเครื่องตัดทั้งหมดในขั้นตอนนี้อาจซ่อนความผิดพลาดเฉพาะจุดได้.

ถ่ายภาพทั้งสองด้านของรอยตัดเดียวกันแยกกัน ด้านหนึ่งอาจแสดงขอบทางออกที่พับงอ ในขณะที่ด้านตรงข้ามยังคงเรียบเนียนกว่า ลักษณะเช่นนั้นอาจสะท้อนถึงการรับน้ำหนักของใบมีดที่ไม่สมมาตร ความสัมพันธ์ของใบมีดที่ไม่สม่ำเสมอ หรือความแตกต่างของการรองรับตลอดแนวการตัด.

ระยะเวลาการใช้งานของใบเลื่อยก็มีความสำคัญเช่นกัน รอยขรุขระที่ค่อยๆ เกิดขึ้นระหว่างการใช้งานบ่งชี้ถึงการสึกหรอหรือการสะสมของสิ่งสกปรก ส่วนการเปลี่ยนแปลงอย่างฉับพลันหลังจากบำรุงรักษา บ่งชี้โดยตรงถึงปัญหาจากการติดตั้ง ตำแหน่งของตัวยึด การสัมผัสของใบเลื่อย หรือการปนเปื้อน.

การควบคุมการเปลี่ยนตำแหน่งใบมีดสามารถให้หลักฐานที่ชัดเจนได้ เมื่อข้อบกพร่องเคลื่อนที่ไปพร้อมกับใบมีด ใบมีดหรือตัวยึดจะกลายเป็นทิศทางหลัก เมื่อข้อบกพร่องยังคงอยู่ในเลนเดิม ปัจจัยด้านการรองรับเฉพาะจุด การป้อนวัสดุ หรือตำแหน่งของเครื่องจักรสมควรได้รับการพิจารณามากขึ้น.

โหมดการตัด การซ้อนทับ และระยะห่าง ต้องอ่านควบคู่กันไป

ระบบการตัดแบบเฉือน บด มีดโกน และระบบการตัดอื่นๆ ส่งผลต่ออิเล็กโทรดแตกต่างกัน แต่ละระบบมีความสัมพันธ์เฉพาะตัวระหว่างตำแหน่งใบมีด การซ้อนทับ ระยะห่าง การรองรับ และการเข้าสู่เว็บ.

การตั้งค่าที่คัดลอกมาจากสายการผลิตอื่นอาจทำให้ได้ขอบที่แตกต่างกัน แม้ว่าทั้งสองสายการผลิตจะใช้ทองแดงเป็นขั้วบวกหรืออะลูมิเนียมเป็นขั้วลบก็ตาม ความหนาของตัวเก็บประจุ ความหนาของสารเคลือบ ความแข็งของวัสดุที่ผ่านการรีดขึ้นรูป รูปทรงของใบมีด ความแม่นยำของตัวยึด ความเร็ว และการรองรับเฉพาะจุด ล้วนสามารถเปลี่ยนแปลงผลลัพธ์ได้.

การเปรียบเทียบที่เป็นประโยชน์ ได้แก่:

  • มีดที่ได้รับผลกระทบเมื่อเทียบกับมีดที่เพิ่งได้รับการซ่อมบำรุงมาไม่นาน;
  • เลนที่แย่ตัดกับเลนที่ดีที่อยู่ใกล้ที่สุด;
  • ทั้งสองด้านของรอยแยกเดียวกัน;
  • ขอบใบมีดก่อนและหลังการทำความสะอาดใบมีด;
  • มีดเล่มเดียวกัน ก่อนและหลังการใช้งานที่จับมีด;
  • ช่วงเริ่มต้นและช่วงหลังของระยะเวลาการใช้งานใบพัด.

ควรปรับเปลี่ยนเงื่อนไขหลักทีละอย่าง การเปลี่ยนแปลงความตึง ความเร็ว การซ้อนทับ การทำความสะอาด และการรองรับพร้อมกัน จะทำให้ผลลัพธ์ตีความได้ยาก.

ผู้เก็บรวบรวมต้องรักษาสภาพให้มั่นคงในระหว่างการแยกตัว

แผ่นฟอยล์บางอาจเคลื่อนที่ได้ในช่วงเวลาสั้นๆ ขณะที่ใบมีดกำลังตัดและแยกแผ่นฟอยล์ออกจากกัน การยกตัวเฉพาะจุด การกระพือ การสั่นสะเทือน มุมเข้าที่เปลี่ยนแปลง แรงดึงขวางที่ไม่สม่ำเสมอ หรือช่องว่างระหว่างส่วนรองรับ อาจทำให้การตัดเปลี่ยนไปได้.

สังเกตเลนที่ได้รับผลกระทบอย่างใกล้ชิด วิดีโอสั้นๆ ที่ถ่ายจากมุมเดียวกันทั้งในช่วงที่การจราจรราบรื่นและช่วงที่การจราจรติดขัด สามารถเผยให้เห็นการเคลื่อนไหวที่ยากจะมองเห็นได้ในภาพนิ่ง.

แรงดึงที่สูงขึ้นอาจทำให้อิเล็กโทรดดูแบนลง แต่ไม่สามารถซ่อมแซมใบมีดที่สึกหรอหรือกำจัดช่องว่างของตัวรองรับได้ เมื่อเลนหลายเลนเปลี่ยนแปลงพร้อมกันเมื่อแรงดึงเพิ่มขึ้น ให้ตรวจสอบบริเวณแรงดึงร่วมและการจัดเรียงตัวรองรับ หากเลนใดเลนหนึ่งยังคงผิดปกติภายใต้เงื่อนไขเดียวกัน ให้กลับไปที่ตำแหน่งใบมีดนั้น.

สำหรับตำแหน่งการนำทาง การรองรับ ความตึง และการเคลื่อนย้ายรอบส่วนตัด โปรดดูที่... ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์.

เหตุใดสารเคลือบแอคทีฟจึงแตกตามขอบรอยผ่า

การบิ่นของขอบเคลือบอาจปรากฏเป็นแถบที่หายไปแคบๆ ขอบที่แตกไม่สม่ำเสมอ สารตกค้างที่โผล่ออกมา สะเก็ดหลุด หรือเส้นผงอยู่ข้างรอยแตก.

ขอบโลหะด้านล่างอาจยังอยู่ในสภาพที่ยอมรับได้ ในกรณีนั้น ความเสียหายจะอยู่ภายในชั้นแอคทีฟหรือที่รอยต่อระหว่างสารเคลือบกับตัวเก็บประจุ.

สารเคลือบนี้ไม่เสียรูปทรงเหมือนแผ่นฟอยล์โลหะ มันเป็นโครงสร้างที่อัดแน่นซึ่งประกอบด้วยอนุภาคของวัสดุออกฤทธิ์ วัสดุตัวนำ สารยึดเกาะ และรูพรุนภายใน ในระหว่างการตัด มันอาจแตกร้าวภายในความหนาของตัวเอง แยกตัวออกจากตัวเก็บประจุในบริเวณนั้น หรือแตกพร้อมกับชิ้นส่วนเล็กๆ ของแผ่นฟอยล์.

การแตกหักแบบยึดเกาะและการแยกตัวของส่วนต่อประสานนั้นดูแตกต่างกัน

มีรูปแบบขอบสองแบบที่พบได้ทั่วไป ซึ่งควรค่าแก่การแยกแยะ.

การแตกหักที่เหนียวแน่น เกิดขึ้นภายในชั้นเคลือบ ขอบมักมีลักษณะเป็นเม็ดเล็กๆ เป็นผง หรือไม่สม่ำเสมอ อาจมีเกล็ดบางๆ หลุดออกมา ในขณะที่ส่วนหนึ่งของชั้นเคลือบยังคงติดอยู่กับตัวเก็บประจุ.

การแยกอินเทอร์เฟซ เกิดขึ้นระหว่างชั้นเคลือบและตัวเก็บประจุ อาจทำให้เกิดแถบฟอยล์ที่สะอาดกว่าบริเวณข้างรอยตัด บนขั้วบวก อาจเรียกได้ว่าเป็นการหลุดลอกที่ขอบ การแยกตัวที่คล้ายกันนี้อาจเกิดขึ้นบนขั้วลบได้เช่นกัน เมื่อส่วนเชื่อมต่อเฉพาะที่สูญเสียการรองรับระหว่างการตัด.

ชิ้นส่วนที่ประกอบด้วยสารเคลือบและชิ้นส่วนโลหะขนาดเล็กแสดงให้เห็นความเสียหายที่เกิดขึ้นพร้อมกัน ตัวเก็บประจุและชั้นแอคทีฟได้รับความเสียหายไปพร้อมกัน.

ภาพถ่ายระยะใกล้ที่ชัดเจนมักให้ข้อมูลเพียงพอสำหรับการแยกแยะความแตกต่างในเบื้องต้นนี้ คำอธิบายทั่วไป เช่น "สารเคลือบกำลังหลุดลอก" จะไม่ได้ระบุรูปทรง ด้าน และความกว้างของความเสียหาย.

รูปแบบการบิ่นแสดงให้เห็นว่าปัญหาเกิดขึ้นเฉพาะจุดหรือเป็นวงกว้างกว่านั้น

แถบแคบต่อเนื่องที่อยู่ข้างตำแหน่งมีดด้านใดด้านหนึ่ง บ่งชี้อย่างชัดเจนถึงสภาพของใบมีด ส่วนรองรับ หรือทางเข้าในบริเวณนั้น.

เศษชิ้นส่วนที่กระจัดกระจายอยู่ทั่วหลายเลน บ่งชี้ถึงการเปลี่ยนแปลงที่กว้างขึ้นในบริเวณอิเล็กโทรดหรือบริเวณใบมีด หากทุกเลนเปลี่ยนแปลงหลังจากชุดการเคลือบใหม่หรือสภาวะการรีดใหม่ ให้เปรียบเทียบโครงสร้างของอิเล็กโทรดที่เข้ามา หากเลนใดเลนหนึ่งเปลี่ยนแปลงหลังจากงานใบมีด ให้ตรวจสอบเฉพาะบริเวณใบมีดนั้น.

ด้านที่ได้รับผลกระทบก็มีความสำคัญเช่นกัน:

  • การบิ่นด้านเดียวอาจเกิดขึ้นตามมาจากการรับน้ำหนักหรือการรองรับใบมีดที่ไม่สมมาตร;
  • ความเสียหายที่คล้ายคลึงกันทั้งสองด้านอาจสะท้อนถึงสภาพของชั้นเคลือบหรือบริเวณที่มีคมมีดในวงกว้าง;
  • ผงละเอียดบ่งชี้ถึงการแตกร้าวหรือการเสียดสีที่พื้นผิวได้ชัดเจนยิ่งขึ้น;
  • เกล็ดบาง ๆ บ่งชี้ถึงการแตกตัวภายในชั้นแอคทีฟ;
  • แถบตัวเก็บประจุที่สะอาดและเปิดโล่งบ่งชี้ถึงการแยกส่วนต่อประสานในระดับท้องถิ่น;
  • เศษโลหะและวัสดุเคลือบที่ปะปนกันแสดงให้เห็นความเสียหายที่ขอบแบบผสมผสาน.

การรีดขึ้นรูปทำให้โครงสร้างเปลี่ยนไปและส่งผลต่อมีด

การรีดเรียบช่วยลดความหนาของอิเล็กโทรด ทำให้สารเคลือบแน่นขึ้น และเปลี่ยนแปลงความแข็งของอิเล็กโทรดโดยรวม แผ่นอิเล็กโทรดสามารถวิ่งผ่านเครื่องได้อย่างราบรื่น แต่ก็ยังสามารถแตกหักได้อย่างคมชัดเมื่อเกิดขอบใหม่.

ชั้นเคลือบที่หนาแน่นกว่าอาจทำให้เกิดรอยแตกที่ชัดเจนขึ้น ส่วนเชื่อมต่อที่อ่อนแอเฉพาะจุดอาจยังคงซ่อนอยู่บนม้วนหลักจนกว่าการตัดจะกำจัดส่วนรองรับด้านข้างออกไป ซึ่งอาจทำให้เกิดขอบโลหะที่มั่นคงโดยมีแถบการสูญเสียชั้นเคลือบแคบๆ อยู่ข้างๆ.

เมื่อการตั้งค่าใบมีดแบบเดียวกันให้ผลลัพธ์ที่แตกต่างกันระหว่างอิเล็กโทรดแต่ละชุด ให้บันทึกเงื่อนไขการเคลือบและการรีด เพื่อตรวจสอบว่าโครงสร้างที่เข้าสู่ใบมีดมีการเปลี่ยนแปลงหรือไม่ ไม่ใช่เพื่อใช้การตั้งค่ามาตรฐานเดียวกับอิเล็กโทรดทุกตัว.

ตรวจสอบอิเล็กโทรดก่อนที่จะถึงมีด

รอยแตก การแยกชั้นเฉพาะจุด ความเสียหายจากการขนส่ง หรือขอบเคลือบที่ไม่แข็งแรง อาจมีอยู่แล้วก่อนการตัดแบ่ง.

เปรียบเทียบตัวอย่างจากช่องเดียวกันก่อนและหลังการตัดด้วยมีดทันที ความเสียหายที่มีอยู่แล้วก่อนหน้านั้นเกิดจากการเคลือบ การอบแห้ง การรีด หรือการจัดการก่อนหน้านี้ ความเสียหายที่ปรากฏขึ้นครั้งแรกในตำแหน่งการตัดใดตำแหน่งหนึ่งเกิดจากการตัดนั้น.

สุดท้าย ลูกกลิ้งนำทาง กรณีที่อิเล็กโทรดเข้าในมุมเอียง เคลื่อนที่ไปด้านข้าง หรือแสดงแรงตึงของขอบที่ไม่เท่ากัน ถือเป็นกรณีที่สำคัญก่อนถึงใบมีด. ลูกกลิ้งควบคุมแรงตึง จะมีความสำคัญมากขึ้นเมื่อเลนหลายๆ เลนเปลี่ยนพร้อมกันในระหว่างการเร่งความเร็ว การลดความเร็ว หรือการเคลื่อนที่ในเขตที่มีความตึงเครียดสูง.

แผ่นฟิล์มคั่นมีโครงสร้างและรูปแบบความเสียหายที่แตกต่างกัน รอยย่นของแผ่นคั่น ขอบที่ไม่เรียบ ไฟฟ้าสถิต และฝุ่นจากการตัด ล้วนเป็นสิ่งที่พบได้ใน... ปัญหาการตัดและการม้วนฟิล์มกั้นแบตเตอรี่.

วิธีการสร้างและเคลื่อนย้ายอนุภาคตัดไปตามกระแสน้ำ

อนุภาคที่เกิดจากการตัดด้วยอิเล็กโทรดอาจเป็นโลหะ อโลหะ หรือผสมกันก็ได้.

เศษผงละเอียดสีสดใสโดยทั่วไปมักชี้ไปยังตัวเก็บประจุไฟฟ้า ผงสีเข้มหรือสีอ่อนมักมาจากสารเคลือบที่ใช้งานอยู่ แม้ว่าสีเพียงอย่างเดียวจะไม่สามารถยืนยันแหล่งที่มาได้ก็ตาม เกล็ดขนาดใหญ่อาจมีสารเคลือบติดอยู่กับแผ่นฟอยล์ขนาดเล็ก.

การวิเคราะห์องค์ประกอบของอนุภาคเป็นสิ่งที่มีประโยชน์ แม้แต่การแยกแยะขั้นพื้นฐานระหว่างโลหะ วัสดุเคลือบ และสิ่งปนเปื้อนที่ไม่เกี่ยวข้อง ก็สามารถลดระยะเวลาในการตรวจสอบได้ หลักฐานจากกระบวนการผลิตยังคงสามารถช่วยจำกัดแหล่งที่มาได้ก่อนการวิเคราะห์ในห้องปฏิบัติการ.

สัญญาณที่บ่งชี้ว่ามีดกำลังสร้างอนุภาค

อนุภาคที่เกิดจากการตัดมักมีรูปแบบที่สามารถสังเกตได้:

  • คราบใหม่จะปรากฏขึ้นด้านล่างหรือด้านข้างตำแหน่งใบมีดหนึ่งตำแหน่ง;
  • ปริมาณอนุภาคจะเพิ่มขึ้นตลอดช่วงอายุการใช้งานของใบพัด;
  • คราบสะสมยังคงอยู่ใกล้กับขอบรอยแตกที่เสียหาย;
  • หลังจากทำความสะอาดแล้ว เศษผงต่างๆ จะกลับมาเกาะรอบๆ มีดอีกครั้ง;
  • องค์ประกอบเข้ากันกับตัวเก็บประจุหรือสารเคลือบ;
  • สภาพจะเปลี่ยนแปลงไปหลังจากการทำความสะอาดใบมีด การเปลี่ยนใบมีด การทำงานกับตัวยึด หรือการปรับตัวรองรับ.

ตัวอย่างเช่น ผงที่ปรากฏขึ้นทันทีหลังจากตัดช่องที่ 6 จะมีปริมาณน้อยในช่องที่อยู่ใกล้เคียง และจะเพิ่มขึ้นเมื่อการเคลือบก่อตัวขึ้นบนจุดที่ใบมีดชี้ไปนั้น จะบ่งชี้ถึงแหล่งกำเนิดการตัดในบริเวณนั้น.

อนุภาคที่กระจายตัวอยู่ทั่วทั้งอิเล็กโทรดก่อนการกรีด จำเป็นต้องได้รับการตรวจสอบการปนเปื้อนในขั้นตอนต้นทาง.

กระบวนการสกัดต้องดักจับอนุภาค ณ จุดปล่อย

พัดลมดูดอากาศอาจกำลังทำงานอยู่ขณะที่การดูดอากาศเฉพาะจุดบริเวณช่องดูดอากาศยังไม่แรงพอ.

ตรวจสอบตำแหน่งของฮูด เส้นทางการดูด สิ่งสกปรกที่สะสมอยู่ภายใน ส่วนที่อุดตัน ระยะห่างจากจุดตัด และการทำงานร่วมกับขอบของเสีย การเปลี่ยนแปลงเล็กน้อยในเส้นทางของแผ่นดูดอาจทำให้จุดปล่อยอนุภาคเคลื่อนห่างจากช่องดูดได้.

ทิศทางลมมีความสำคัญ อนุภาคเคลือบผิวที่บางเบาอาจข้ามไปยังช่องข้างเคียงได้เมื่อกระแสลมพัดผ่านช่องแทนที่จะพัดเศษสิ่งสกปรกออกไป ทำให้มีดช่องหนึ่งอาจดูสะอาดกว่า ในขณะที่ช่องข้างเคียงอาจมีสิ่งปนเปื้อนมากกว่า.

หลังจากทำความสะอาดใบมีดและบริเวณที่ดูดฝุ่นแล้ว ให้สังเกตดูว่าฝุ่นใหม่เริ่มสะสมที่จุดไหน จุดที่ฝุ่นเริ่มสะสมครั้งแรกมักจะมีประโยชน์มากกว่าปริมาณฝุ่นทั้งหมดที่เก็บได้หลังจากใช้งานเป็นเวลานาน.

อนุภาคที่หลุดรอดออกมาสามารถกลับคืนสู่ขั้วไฟฟ้าได้

อนุภาคที่หลุดรอดจากการสกัดอาจมีลักษณะดังนี้:

  • เคลื่อนไปตามขอบของเศษขยะ;
  • วางลงบนแผ่นรองรับหรือโครงเครื่องจักร;
  • ยึดติดกับอิเล็กโทรดด้วยไฟฟ้าสถิต;
  • รวบรวมไว้บนลูกกลิ้งนำทางหรือลูกกลิ้งดึง;
  • เปลี่ยนเลนจากเลนหนึ่งไปอีกเลนหนึ่ง;
  • กลับไปยังอิเล็กโทรดในระหว่างการสัมผัสครั้งต่อมา;
  • ถูกกดเข้าไปในชั้นเคลือบระหว่างการม้วนกลับ.

หากพบฝุ่นเกาะบนหน้าลูกกลิ้ง แสดงว่าลูกกลิ้งอยู่ในเส้นทางของอนุภาค ให้เปรียบเทียบขั้วไฟฟ้าก่อนและหลังการสัมผัส เพื่อตรวจสอบว่าลูกกลิ้งกำลังเก็บเศษฝุ่น ถ่ายโอนเศษฝุ่น หรือก่อให้เกิดความเสียหายรองหรือไม่.

ในกรณีที่กระบวนการเอื้ออำนวย, ลูกกลิ้งทำความสะอาดและลูกกลิ้งเหนียว สามารถกำจัดอนุภาคที่หลุดร่วงก่อนที่จะสัมผัสกับพื้นผิวที่ละเอียดอ่อนได้ พื้นผิวต้องสะอาดและคงที่ การหลุดร่วง การถ่ายโอนสิ่งตกค้าง ความเหนียวมากเกินไป หรือแรงเสียดทานสูง อาจก่อให้เกิดปัญหาอื่นได้.

ลูกกลิ้งยางป้องกันไฟฟ้าสถิต / นำไฟฟ้า สิ่งเหล่านี้มีความเกี่ยวข้องเมื่อการสะสมประจุและเส้นทางการต่อลงดินส่งผลต่อการเคลื่อนที่ของอนุภาคอย่างชัดเจน การควบคุมไฟฟ้าสถิตไม่สามารถกำจัดเศษโลหะหรือเศษเคลือบที่ยังคงเกิดขึ้นที่ใบมีดได้.

หากอิเล็กโทรดไม่ทำให้ใบมีดเสียหาย แต่เกิดรอยขีดข่วน รอยกดทับ หรือรอยบุ๋มเล็กๆ หลังจากการสัมผัสลูกกลิ้ง โปรดดูที่... ข้อบกพร่องบนพื้นผิวเว็บของขั้วแบตเตอรี่หลังจากสัมผัสลูกกลิ้ง.

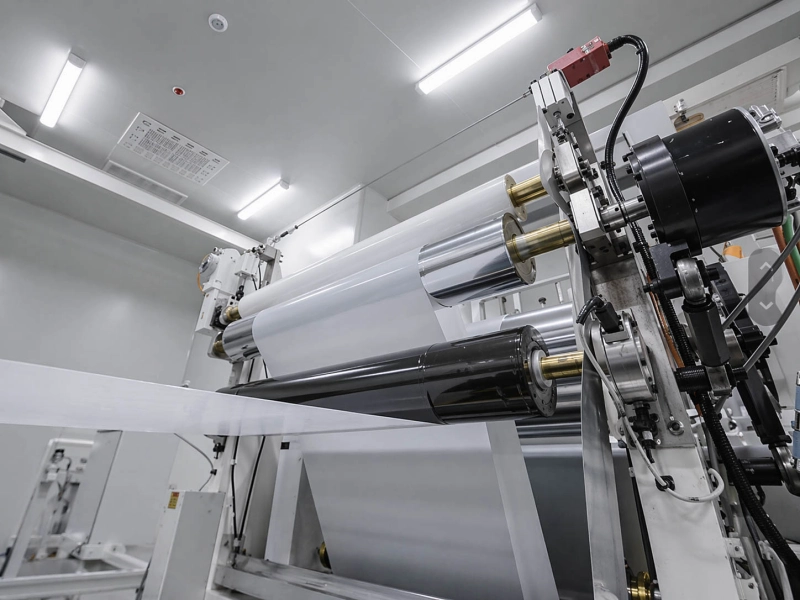
เมื่อใดที่ควรตรวจสอบลูกกลิ้งรอบเครื่องตัด

ใบมีดและอิเล็กโทรดยังคงเป็นจุดสำคัญหลักเมื่อพบร่องรอยการแตกหัก การบิ่นของสารเคลือบ หรืออนุภาคใหม่บริเวณทางออกของใบมีด.

ควรตรวจสอบลูกกลิ้งเมื่อหลักฐานเปลี่ยนแปลงไปรอบๆ ตำแหน่งสัมผัสที่เฉพาะเจาะจง.

ลูกกลิ้งกด — สำหรับรอยแรงกด การสัมผัสไม่เท่ากัน รอยจากจุดนิป หรือรอยกดบนผิว สิ่งที่มันอาจส่งผลกระทบ สัญญาณภาคสนามที่มีประโยชน์
ตัวช่วยหรือตัวรองรับก่อนใช้มีด มุมเข้า, การยกตัวเฉพาะจุด, การสั่นไหว, การเคลื่อนที่ด้านข้าง, การกระจายแรงดึงขวางแผ่นใย อิเล็กโทรดจะเริ่มเคลื่อนที่หลังจากที่ตัวนำหรือช่องทางหนึ่งเข้าสู่ใบมีดในลักษณะที่แตกต่างกัน
ตัวนำหรือแรงดึงหลังจากมีด เส้นทางเดินรถ, การเสียดสีขอบ, การถ่ายโอนอนุภาค, การบิ่นรอง ขอบรอยผ่าที่สะอาดจะเปลี่ยนไปหลังจากสัมผัสเพียงครั้งเดียว
การทำความสะอาดหรือการสัมผัสป้องกันไฟฟ้าสถิต การกำจัด การดึงดูด หรือการปล่อยอนุภาคที่หลวม อนุภาคจะสะสมอยู่บริเวณพื้นผิวเดิม หรือกลับมาปรากฏอีกครั้งหลังการทำความสะอาด
ย้อนกลับการสัมผัส การอัดแน่นของเศษวัสดุที่หลวมและการมองเห็นขอบที่อ่อนแอ อนุภาคหรือความเสียหายที่ขอบจะดูแย่ลงหลังจากสร้างแบบกลิ้งเท่านั้น

ลูกกลิ้งชนิดใดชนิดหนึ่งสมควรได้รับการตรวจสอบอย่างละเอียดมากขึ้นเมื่อ:

  • ขั้วไฟฟ้าขยับให้เห็นได้ชัดเจนก่อนถึงใบมีด;
  • เลนหลายเลนเปลี่ยนทิศทางพร้อมกันใกล้จุดสัมผัสแรงดึงจุดหนึ่ง;
  • ขอบที่เรียบเนียนกลับบิ่นหลังจากสัมผัสกับสิ่งกีดขวางเพียงครั้งเดียว;
  • อนุภาคจะสะสมและกลับมาเกาะบนพื้นผิวลูกกลิ้งเดิมซ้ำๆ;
  • เลนหนึ่งแสดงแรงต้านที่สูงกว่าหรือมีเส้นทางการวิ่งที่แตกต่างออกไป;
  • ปัญหาเริ่มต้นหลังจากเปลี่ยนลูกกลิ้ง เจียร ซ่อมแซมตลับลูกปืน หรือปรับแนวแกน.

ตรวจสอบเฉพาะลูกกลิ้งนั้น แทนที่จะตรวจสอบทั้งสายการผลิต ดูที่การหมุนอย่างอิสระ แรงเสียดทานของแบริ่ง การจัดแนว การเบี่ยงเบน ความสะอาดของพื้นผิว มุมเข้าและออกของวัสดุ และตำแหน่งของสิ่งสกปรกหรือการสึกหรอในแต่ละช่อง.

ลูกกลิ้งรองรับสามารถช่วยเพิ่มความเสถียรในบริเวณที่ตัดได้ แต่ไม่สามารถซ่อมแซมใบมีดที่สึกหรอได้ ลูกกลิ้งทำความสะอาดสามารถกำจัดเศษผงที่หลุดร่วงได้ แต่ไม่สามารถทดแทนการดูดฝุ่นบริเวณใบมีดได้อย่างมีประสิทธิภาพ ลูกกลิ้งป้องกันไฟฟ้าสถิตสามารถลดแรงดึงดูดของอนุภาคได้เมื่อเส้นทางไฟฟ้าเหมาะสม แต่ไม่สามารถหยุดการเกิดเศษจากการตัดได้.

บทบาทของ Wolorin เริ่มต้นเมื่อหลักฐานชี้ไปที่ตำแหน่งของลูกกลิ้งเอง: ลูกกลิ้งนำทาง ลูกกลิ้งรองรับ ลูกกลิ้งดึง ลูกกลิ้งทำความสะอาด ลูกกลิ้งป้องกันไฟฟ้าสถิต หรือลูกกลิ้งสัมผัสการกรอที่ต้องเปลี่ยน ฝาครอบหรือทิศทางพื้นผิวที่แตกต่างกัน หรือการผลิตแบบกำหนดเองสำหรับสภาพการสัมผัสจริง.

หลักฐานที่ทำให้ยืนยันสาเหตุได้ง่ายขึ้น

ชุดตัวอย่างที่มีประโยชน์ควรแสดงให้เห็นว่าข้อบกพร่องมีลักษณะอย่างไร ปรากฏขึ้นครั้งแรกที่ใด และเกี่ยวข้องกับช่องทางหรือตำแหน่งสัมผัสใด.

หลักฐานที่ควรเก็บ รายละเอียดที่ควรระบุ
ภาพถ่ายขอบผ่า แสดงภาพทั้งสองด้านของร่อง หมายเลขช่องทาง ทิศทางการทำงานของเครื่องจักร ตำแหน่งใบมีด ตัวเก็บรวบรวม และสารเคลือบ หากเป็นไปได้
ข้อมูล Burr ทิศทาง ความยาวที่ได้รับผลกระทบ ความสูงที่วัดได้ (ถ้ามี)
ข้อมูลการชิป ความกว้าง, ตำแหน่ง, ตัวเก็บรวบรวมที่เปิดเผย, รูปร่างของเศษชิ้นส่วน, ด้านที่ได้รับผลกระทบของรอยแยก
ข้อมูลอนุภาค ตำแหน่งที่มองเห็นได้ครั้งแรก ตำแหน่งการสะสม ลักษณะ และองค์ประกอบ (ถ้าทราบ)
รายละเอียดของอิเล็กโทรด ขั้วแคโทดหรือแอโนด วัสดุและความหนาของตัวเก็บประจุ สภาพการเคลือบ สภาพการรีด
รายละเอียดใบมีด ประเภทใบมีด, โหมดการตัด, ตำแหน่งใบมีด, ระยะเวลาการใช้งาน, การทำความสะอาด และการบำรุงรักษาล่าสุด
สภาพเขตมีด โครงสร้างการรองรับ พฤติกรรมแรงดึง การสั่นสะเทือนที่มองเห็นได้ การสั่นไหว การเคลื่อนที่ด้านข้าง มุมการเข้า
เงื่อนไขการสกัด ตำแหน่งของฮูดดูดควัน สถานะการดูด การสะสมของสิ่งสกปรก ส่วนที่อุดตัน ปฏิสัมพันธ์ระหว่างขอบของเสียกับตัวดูด
เส้นทางหลังรอยผ่า หน้าสัมผัสสำหรับนำทาง ดึง ทำความสะอาด ป้องกันไฟฟ้าสถิต และกรอกลับ; จุดสะสมตะกอนแรก
ข้อมูลเกี่ยวกับลูกกลิ้ง แบบร่างหรือขนาดพื้นฐาน ตำแหน่งที่แน่นอน ภาพถ่ายพื้นผิว วัสดุและความแข็ง (ถ้าทราบ) การซ่อมแซมหรือการเปลี่ยนชิ้นส่วนล่าสุด

เมื่อเปรียบเทียบภาพขอบชิ้นงาน ควรคงความสม่ำเสมอของแสง กำลังขยาย และทิศทางการมอง ทำเครื่องหมายทิศทางของเครื่องจักรและด้านที่แน่นอนของรอยตัด.

ป้ายกำกับที่ระบุตำแหน่งเฉพาะนั้นมีประโยชน์มากกว่าคำอธิบายทั่วไป ตัวอย่างเช่น “ขอบด้านผู้ปฏิบัติงานของช่องที่ 4 ทันทีหลังใบมีด” สามารถนำไปเปรียบเทียบกับตัวอย่างอื่นได้ แต่ “คุณภาพการตัดไม่ดี” ทำไม่ได้.

หลักการเดียวกันนี้ใช้ได้กับอนุภาคด้วยเช่นกัน ประโยคที่ว่า “ผงสีดำปรากฏขึ้นครั้งแรกหลังใบมีดช่องที่ 4 และก่อนตัวนำที่ 1” ให้ลำดับที่ใช้งานได้ ส่วนประโยคที่ว่า “ฝุ่นบนม้วนกระดาษที่เสร็จแล้ว” ไม่ได้แสดงให้เห็นว่าการปนเปื้อนเริ่มต้นเมื่อใด.

สามารถบันทึกความสูงของเสี้ยนที่วัดได้ ความกว้างของการบิ่น ปริมาณอนุภาค แรงดึง การซ้อนทับ และช่องว่าง เป็นหลักฐานของโครงการได้ ความหมายของข้อมูลเหล่านี้ต้องเชื่อมโยงกับโครงสร้างของอิเล็กโทรด ระบบใบมีด การออกแบบเครื่องจักร และข้อกำหนดด้านคุณภาพของลูกค้าเอง.

หน้าที่เกี่ยวข้อง

ข้อมูลเกี่ยวกับการผลิตและคุณภาพของลูกกลิ้ง

  • บริการ — การผลิตลูกกลิ้งตามสั่ง การเปลี่ยนลูกกลิ้ง และการตรวจสอบการผลิต.
  • การควบคุมคุณภาพ — การตรวจสอบขนาดลูกกลิ้ง ความแข็ง สภาพพื้นผิว การเบี่ยงเบน และข้อกำหนดเฉพาะของโครงการ.
  • เกี่ยวกับ Wolorin — ทิศทางการผลิตและจัดจำหน่ายลูกกลิ้งอุตสาหกรรมของ Wolorin.

ส่งแบบร่างหรือรายละเอียดของลูกกลิ้งที่มีอยู่

Wolorin สามารถให้การสนับสนุนในส่วนที่เกี่ยวข้องกับลูกกลิ้งในโครงการตัดแผ่นอิเล็กโทรดแบตเตอรี่ เมื่อต้องการเปลี่ยนหรือผลิตลูกกลิ้งนำทาง ลูกกลิ้งรองรับ ลูกกลิ้งดึง ลูกกลิ้งทำความสะอาด ลูกกลิ้งป้องกันไฟฟ้าสถิต หรือลูกกลิ้งสัมผัสการกรอใหม่ตามสั่ง.

หากคุณมีแบบร่าง ขนาด ตัวอย่าง หรือข้อกำหนดเฉพาะของลูกกลิ้งที่ชัดเจนอยู่แล้ว โปรดส่งมาให้เราโดยตรง เราสามารถดำเนินการเสนอราคา การผลิตตามสั่ง หรือการยืนยันการผลิตโดยอิงจากเอกสารเหล่านั้นได้.

สำหรับลูกกลิ้งเดิมที่ใช้งานอยู่ ข้อมูลเริ่มต้นที่เป็นประโยชน์ที่สุดคือ:

  • การวาดลูกกลิ้งหรือขนาดพื้นฐาน;
  • ขนาดเส้นผ่านศูนย์กลางภายนอก ความยาวหน้าสัมผัส เพลา และขนาดของแบริ่ง;
  • ตำแหน่งลูกกลิ้งที่แน่นอนบนสายการผลิต;
  • ภาพถ่ายลูกกลิ้งเก่า รวมถึงภาพปลายทั้งสองด้านและหน้าใช้งานทั้งหมด;
  • ด้านใดของอิเล็กโทรดที่สัมผัสกับลูกกลิ้ง;
  • สารสัมผัสและสารทำความสะอาด;
  • วัสดุหุ้มปัจจุบัน ความแข็ง และลักษณะพื้นผิว (ถ้าทราบ);
  • ร่องรอยที่มองเห็นได้ เช่น คราบสกปรก รอยตัด รอยบุบ การสึกหรอไม่สม่ำเสมอ อาการบวม หรือความเสียหายที่พื้นผิว;
  • ปัญหาที่เกี่ยวข้องกับลูกกลิ้งในปัจจุบัน เช่น การถ่ายโอนอนุภาค การเสียดสีของขอบ การรองรับที่ไม่มั่นคง การหมุนที่ไม่ดี หรือการปนเปื้อนซ้ำๆ.

หากข้อมูลไม่ครบถ้วน ให้เริ่มต้นด้วยภาพถ่ายลูกกลิ้งเก่า ขนาดหลัก ตำแหน่งลูกกลิ้ง สารที่สัมผัส และปัญหาที่พบใกล้กับลูกกลิ้งนั้น รายละเอียดเหล่านี้เพียงพอที่จะเริ่มต้นการพูดคุยเกี่ยวกับการเปลี่ยนชิ้นส่วนตามปกติหรือการผลิตตามสั่งได้.