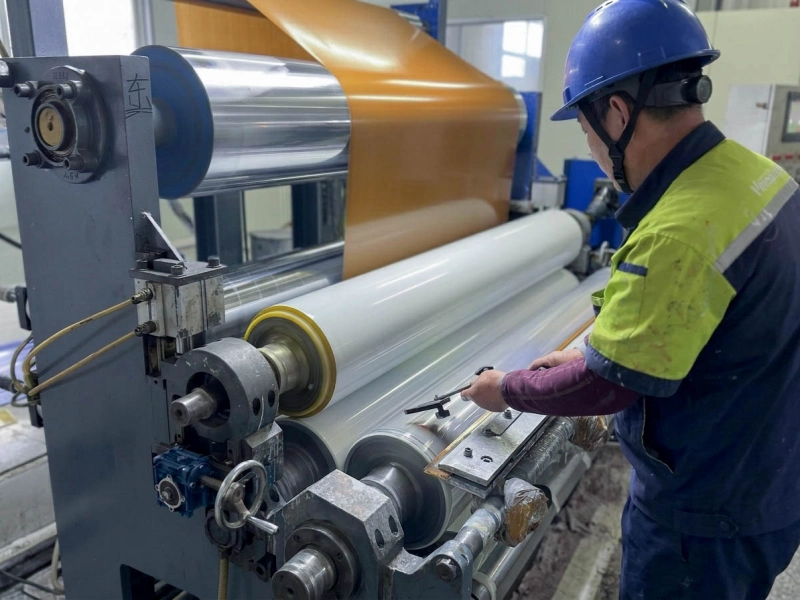
ตรวจของเหลว หัวเคลือบ และวัสดุแผ่นต่อเนื่องก่อน
ก่อนที่จะเริ่มกระบวนการเคลือบด้วยลูกกลิ้งโดยตรง โปรดตรวจสอบให้แน่ใจว่าการจ่ายสารเคลือบมีความเสถียร.
ปริมาณสารเคลือบที่ไปถึงจุดใช้งานอาจเปลี่ยนแปลงได้ ขึ้นอยู่กับปริมาณการไหลของปั๊ม ระดับในถัง สภาพของตัวกรอง การผสม เส้นทางการไหลที่จำกัด และการกระจายตัวจากด้านหนึ่งไปอีกด้านหนึ่ง ควรบันทึกค่าความหนืดและอุณหภูมิไปพร้อมกับการวัดความหนา ค่าที่วัดได้ก่อนเริ่มการทำงานอาจไม่ตรงกับค่าของของเหลวในระหว่างการใช้งาน.
หัวเคลือบก็จำเป็นต้องได้รับการตรวจสอบอย่างละเอียดเช่นกัน คราบเคลือบแห้ง อนุภาค ความเสียหายของใบมีด การโหลดที่ไม่สม่ำเสมอ หรือการตั้งค่าขอบที่แตกต่างกัน ล้วนส่งผลต่อรูปทรงของพื้นผิวหน้าตัดได้ การตรวจสอบที่เกี่ยวข้องจะขึ้นอยู่กับวิธีการเคลือบ ดังนั้นการตรวจสอบควรเป็นไปตามเครื่องจักรจริงมากกว่าที่จะยึดตามกฎการเคลือบทั่วไป.
ลูกกลิ้งกดอาจไม่ได้เมตเตอริงสารเคลือบโดยตรง แต่สามารถเปลี่ยนการรองรับวัสดุและการลงแรงได้ บนวัสดุหน้ากว้างมาก ความแตกต่างเล็กน้อยของโหลด ตำแหน่งตลับลูกปืน OD หรือการโก่งของลูกกลิ้งสามารถสร้างความลาดของปริมาณสารเคลือบได้
เมื่อสภาวะเหล่านี้มีความเสถียรในระดับที่เหมาะสมแล้ว การเปลี่ยนแปลงลักษณะที่เหลืออยู่ซึ่งเกิดจากช่องว่าง แรงดัน ความเร็วในการกลิ้ง การทำความสะอาด หรือการหมุน จะกลายเป็นหลักฐานที่มีประโยชน์มากขึ้นสำหรับการตรวจสอบลูกกลิ้ง.
สัญญาณที่ชี้กลับไปยังลูกกลิ้ง
ในระบบการเคลือบแบบม้วน ลูกกลิ้งสำหรับทาและ... ลูกกลิ้งวัด ช่วยควบคุมฟิล์มของเหลวผ่านช่องว่าง ความเร็วของพื้นผิว และสภาวะการสัมผัส.
ควรตรวจสอบลูกกลิ้งเหล่านี้อย่างละเอียดมากขึ้นเมื่อมีการเปลี่ยนแปลงการเคลือบผิวหลังจากการปรับช่องว่าง การเปลี่ยนความเร็วลูกกลิ้ง การเจียร การเปลี่ยนลูกกลิ้ง การซ่อมแซมตลับลูกปืน หรือการติดตั้งใหม่.
ควรใช้ความเร็วในการทำงานจริงแทนที่จะใช้เพียงเปอร์เซ็นต์ที่แสดงบนแผงควบคุม นอกจากนี้ ควรตรวจสอบช่องว่างที่ปลายทั้งสองด้านด้วย การตั้งค่าที่ดูเหมือนถูกต้องทางด้านผู้ใช้งาน อาจแตกต่างกันทางด้านตัวขับเคลื่อนก็ได้.
การกระจายแรงดันก็มีความสำคัญเช่นกัน ลูกกลิ้งแรงดัน อาจไม่ได้วัดปริมาณการเคลือบโดยตรง แต่สามารถเปลี่ยนแปลงการรองรับและการรับน้ำหนักของแผ่นวัสดุได้ บนแผ่นวัสดุที่มีความกว้างมาก ความแตกต่างเล็กน้อยในภาระของกระบอกสูบ ตำแหน่งแบริ่ง เส้นผ่านศูนย์กลางของลูกกลิ้ง หรือการโค้งงอของลูกกลิ้ง สามารถทำให้เกิดความลาดชันของน้ำหนักการเคลือบที่เห็นได้ชัด.
หากรูปทรงของลูกกลิ้งเปลี่ยนไปหลังจากทำการซ่อมแซงลูกกลิ้งแล้ว ให้เปรียบเทียบลูกกลิ้งปัจจุบันกับสภาพก่อนหน้า ข้อมูลเกี่ยวกับขนาดเส้นผ่านศูนย์กลาง การติดตั้ง สภาพของแบริ่ง ความเรียบของพื้นผิว และการเบี่ยงเบนของลูกกลิ้ง จะมีประโยชน์มากกว่าการถามเพียงว่าลูกกลิ้งเป็นของใหม่หรือไม่.
ผิวลูกกลิ้งสามารถเปลี่ยนโปรไฟล์การเคลือบ
ถึงแม้จะติดตั้งลูกกลิ้งอย่างถูกต้องแล้ว การเคลือบก็ยังอาจไม่สม่ำเสมอได้ หากพื้นผิวไม่เรียบเสมอกัน.
พื้นผิวที่แห้งกร้าน คราบกาวสะสม บริเวณที่เป็นมันเงา รอยตัด รอยบุบ หรือแถบที่สึกหรอ สามารถเปลี่ยนแปลงปริมาณของเหลวที่พื้นผิวสามารถอุ้มและปล่อยออกมาได้ คราบสะสมเฉพาะจุดอาจทำให้เกิดบริเวณที่มีความหนาแน่นสูง ส่วนบริเวณที่ขัดเงาหรือสึกหรออาจถ่ายโอนสารเคลือบได้น้อยลง.
บริเวณที่สารเคลือบผ่านลูกกลิ้งหลายตัว ให้ตรวจสอบ ลูกกลิ้งถ่ายโอนรวมถึงลูกกลิ้งวัดปริมาณและลูกกลิ้งจ่ายสาร ปัญหาอาจเริ่มต้นที่พื้นผิวลูกกลิ้งด้านใดด้านหนึ่งและจะปรากฏให้เห็นชัดเจนหลังจากจุดถ่ายโอนถัดไป.
การทำความสะอาดก็สามารถให้เบาะแสที่เป็นประโยชน์ได้เช่นกัน หากบริเวณใดบริเวณหนึ่งดีขึ้นทันทีหลังจากทำความสะอาดลูกกลิ้งแล้ว แต่กลับแย่ลงอีกครั้งเมื่อมีคราบสะสม แสดงว่าสภาพพื้นผิวอาจเป็นสาเหตุ.
หากพื้นผิวยางยังคงเหนียวหรือมีคราบตกค้างกลับมาอย่างรวดเร็ว โปรดตรวจสอบ ปัญหาวัสดุติดผิวลูกกลิ้งยาง.
เมื่อชั้นยางหุ้มต้องตรวจละเอียด
สำหรับลูกกลิ้งวัดปริมาณ ลูกกลิ้งส่งผ่าน หรือลูกกลิ้งแรงดันที่หุ้มด้วยยาง สภาพของวัสดุหุ้มอาจส่งผลต่อลักษณะการเคลือบ แม้ว่าลูกกลิ้งจะยังดูดีเมื่อมองจากระยะไกลก็ตาม.
ยางอาจแข็งตัวขึ้นด้านหนึ่ง อ่อนตัวลงในอีกด้านหนึ่ง หรือสึกหรอมากขึ้นตรงกลาง การสัมผัสกับสารเคลือบ ตัวทำละลาย หรือน้ำยาทำความสะอาดอาจทำให้เกิดการบวมหรือการเปลี่ยนแปลงของพื้นผิว การเจียรอาจทำให้ขนาดเส้นผ่านศูนย์กลางหรือผิวสัมผัสแตกต่างกันระหว่างด้านหนึ่งกับอีกด้านหนึ่งได้.
การเปลี่ยนแปลงเหล่านี้อาจส่งผลต่อช่องว่างในการทำงาน การตอบสนองต่อแรงดัน การถ่ายโอนของเหลว และการปลดปล่อยจากพื้นผิวลูกกลิ้ง.
แม้ว่าลูกกลิ้งยางสองชิ้นจะมีชื่อวัสดุโดยทั่วไปเหมือนกัน แต่พฤติกรรมการใช้งานก็อาจแตกต่างกันได้ ส่วนประกอบของยาง ความแข็ง การยึดเกาะ การอบ การเจียร และการตกแต่งพื้นผิว ล้วนส่งผลต่อประสิทธิภาพของลูกกลิ้งภายใต้สภาวะการเคลือบจริง.
สำหรับการเปลี่ยนชิ้นส่วนทั่วไป ภาพวาดที่มีอยู่ ขนาด ความแข็ง ตำแหน่งลูกกลิ้ง และภาพถ่ายลูกกลิ้งเก่า อาจเพียงพอที่จะเริ่มต้นได้.
เมื่อปัญหาลักษณะเฉพาะเดิมกลับมาเกิดขึ้นอีกหลังจากทำการซ่อมแซมหรือเปลี่ยนชิ้นส่วนแล้ว การทำตามข้อกำหนดเดิมโดยไม่ตรวจสอบวัสดุสัมผัสและสภาวะการทำงานจริงอาจทำให้เกิดผลลัพธ์เดิมซ้ำอีก.
เมื่อรูปแบบความหนาซ้ำ
หากบริเวณที่มีความหนาและบางสลับกันเป็นระยะสม่ำเสมอ ให้เปรียบเทียบระยะนั้นกับเส้นรอบวงของลูกกลิ้งในส่วนการเคลือบ.
การเบี่ยงเบน การหมุนที่ไม่ตรงศูนย์ การเคลื่อนตัวของแบริ่ง ความเสียหายเฉพาะจุดบนพื้นผิว หรือการปนเปื้อน อาจทำให้ช่องว่างการทำงานเปลี่ยนแปลงไปหนึ่งครั้งต่อการหมุนหนึ่งรอบ ลูกกลิ้งที่เกี่ยวข้องอาจเป็นลูกกลิ้งวัดปริมาณ ลูกกลิ้งจ่ายสาร ลูกกลิ้งส่งผ่าน หรือลูกกลิ้งรองรับแรงดัน.
นอกจากนี้ ให้เปรียบเทียบความถี่ในการทำซ้ำกับความเร็วของลูกกลิ้ง หากระยะห่างเปลี่ยนไปเมื่อความเร็วของลูกกลิ้งเปลี่ยนไป จะทำให้ทีมบำรุงรักษาสามารถตรวจสอบได้ชัดเจนยิ่งขึ้น.
ระยะห่างการซ้ำที่ตรงกันไม่ได้พิสูจน์ว่าการกลิ้งเป็นสาเหตุเดียว แต่เป็นหลักฐานที่แข็งแกร่งกว่าการคาดเดาทั่วไปมาก.
สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับทิศทางเชิงกลนี้ โปรดดูที่... การเบี่ยงเบนของลูกกลิ้ง การไม่ตรงแนว และความเยื้องศูนย์.