ผ่อนคลายและเข้าสู่บรรยากาศใหม่
เป้าหมายหลักคือการรองรับการเข้าใช้งานที่เสถียร การควบคุมเส้นทางเว็บที่ราบรื่น และลดการกระพริบหรือการเบี่ยงเบน.

สายการตัดและม้วนกลับจะเปลี่ยนม้วนแม่ที่มีความกว้างให้เป็นม้วนสำเร็จรูปที่มีความกว้างน้อยลง ในกระบวนการนี้ ประสิทธิภาพของลูกกลิ้งส่งผลกระทบมากกว่าแค่การลำเลียง มันยังส่งผลต่อความเสถียรในการคลายม้วน การติดตามแผ่นวัสดุ แรงดึง การรองรับร่องตัด การป้องกันขอบ และคุณภาพการม้วนกลับขั้นสุดท้ายด้วย.
แม้ว่าสายการผลิตจะยังคงทำงานอยู่ แต่ปัญหาที่เกี่ยวข้องกับลูกกลิ้งก็เริ่มก่อตัวขึ้นแล้ว ปัญหาต่างๆ เช่น การเบี่ยงเบนของเว็บ การลื่นไถลของแรงยึดเกาะ แรงตึงที่ไม่คงที่ การเบี่ยงเบนของลูกกลิ้ง หรือการสัมผัสพื้นผิวที่ไม่เหมาะสม อาจปรากฏให้เห็นในภายหลังในรูปแบบของการเบี่ยงเบนของช่องทาง การเสียหายของขอบ การยืดหด การหลวมของขอบ หรือความแข็งของลูกกลิ้งที่ไม่สม่ำเสมอ.
Wolorin จัดจำหน่ายลูกกลิ้งยางแบบสั่งทำพิเศษสำหรับตำแหน่งนำทาง แรงดึง แรงหนีบ ตัวรองรับ การสัมผัส และตำแหน่งที่เกี่ยวข้องกับการม้วนกลับในสายการผลิตตัดและม้วนกลับ โครงการเหล่านี้มักเกี่ยวข้องกับฟิล์ม กระดาษ ฟอยล์ วัสดุสำหรับทำฉลาก ลามิเนต วัสดุเคลือบ และแผ่นบรรจุภัณฑ์แบบยืดหยุ่น.
ไม่จำเป็นต้องเตรียมข้อมูลทุกอย่างให้ครบก่อนติดต่อเรา
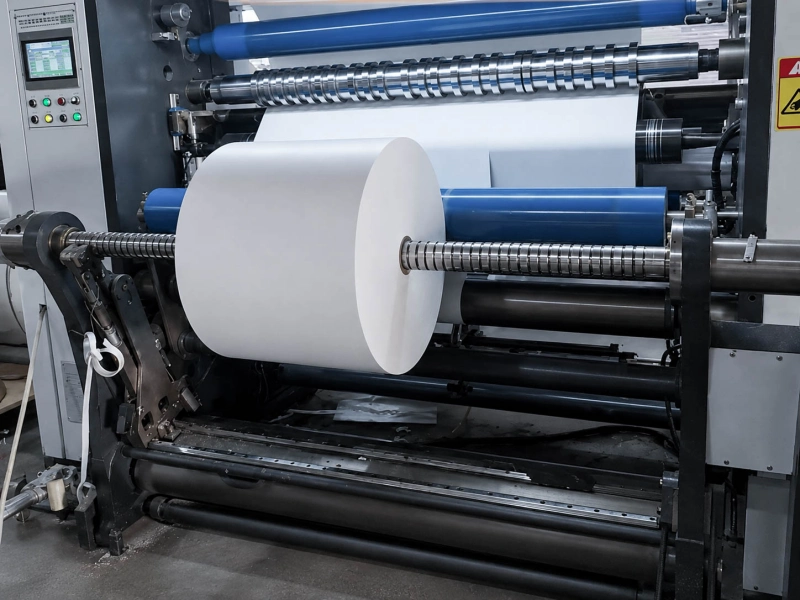
ในสายการผลิตตัดและม้วนวัสดุ ลูกกลิ้งที่ต้องการจะเปลี่ยนแปลงไปตามการเคลื่อนที่ของวัสดุ.
เป้าหมายหลักคือการรองรับการเข้าใช้งานที่เสถียร การควบคุมเส้นทางเว็บที่ราบรื่น และลดการกระพริบหรือการเบี่ยงเบน.
เส้นเอ็นต้องการการควบคุมตำแหน่งขอบที่แม่นยำ การจับยึดที่มั่นคง และความเร็วที่สม่ำเสมอ โครงการในด้านนี้มักจะทับซ้อนกับ ลูกกลิ้งนำทาง, ลูกกลิ้งดึงความแตกต่าง, เส้นทางวัสดุแผ่นต่อเนื่อง หรือ ต้นทาง สภาพ มากกว่าคราวน์ ลูกกลิ้งควบคุมแรงตึง.
จุดสนใจจะเปลี่ยนไปเป็นการรองรับเว็บรอบๆ บริเวณใบมีด การแยกช่องทางที่สะอาดกว่า และลดความเสี่ยงจากการเสียดสีหรือการรบกวนของขอบ.
เครือข่ายที่กว้างขวางได้กลายเป็นช่องทางแคบๆ หลายช่องทาง ในขั้นตอนนี้ ข้อผิดพลาดเล็กๆ น้อยๆ ที่เกิดขึ้นจึงมองเห็นได้ง่ายขึ้น. เดินเตร่ไปตามตรอกซอย, การสัมผัสขอบถนน และความแตกต่างระหว่างเลนต่างๆ กลายเป็นสิ่งสำคัญยิ่งขึ้น.
ผลลัพธ์สุดท้ายจะปรากฏให้เห็นในรูปทรงของม้วน การจัดเรียงขอบ ความแข็งของม้วน และความสม่ำเสมอในการม้วน การตรวจสอบที่เกี่ยวข้องกับการม้วนซ้ำมักจะทับซ้อนกับ ลูกกลิ้งแรงดัน, แต่ผลลัพธ์ยังคงขึ้นอยู่กับประสิทธิภาพการทำงานของส่วนต้นน้ำด้วย.
ด้วยเหตุนี้ การตัดและการม้วนกลับจึงไม่ควรถูกพิจารณาเพียงแค่ตำแหน่งลูกกลิ้งเดียว ส่วนต่างๆ ของสายการผลิตทำงานร่วมกัน และม้วนสุดท้ายมักสะท้อนถึงสิ่งที่เกิดขึ้นก่อนหน้านั้น.
| ปัญหาเส้น | ปัจจัยที่ควรพิจารณาในการพิจารณาลูกกลิ้ง |
|---|---|
| การเคลื่อนตัวของเว็บที่ทางเข้า | ความเสถียรของตัวนำ การเบี่ยงเบนของลูกกลิ้ง สภาพของเพลา การสึกหรอของพื้นผิว |
| เส้นทางเว็บที่ไม่เสถียรก่อนการตัด | ความเสถียรในการสัมผัสของลูกกลิ้งนำทางและลูกกลิ้งดึง |
| การลื่นไถลหรือความเร็วไม่ตรงกัน | ความแข็งของผิวเคลือบ แรงเสียดทานบนพื้นผิว แรงกดสัมผัส สภาพพื้นผิว |
| เลนเดินเตร่หลังจากกรีด | การรองรับร่อง, ความเรียบของลูกกลิ้ง, ความเสถียรในการทำงาน |
| รอยถลอก รอยแตก หรือความเสียหายจากแรงกดทับบริเวณขอบ | ความแข็งของลูกกลิ้ง ความหยาบของพื้นผิว แรงกดสัมผัส |
| ขอบที่ยืดหดได้ ขอบที่โค้งงอ หรือขอบที่ไม่แน่น | ความเสถียรของแรงดึง แรงดันสัมผัสการกรอกลับ สภาพการทำงานด้านต้นน้ำ |
| ความแข็งของลูกกลิ้งสำเร็จรูปที่ไม่สม่ำเสมอ | แรงกดของลูกกลิ้งแบบวาง/สัมผัส ความยืดหยุ่นของแผ่นปิด ความเสถียรในการม้วนกลับ |
| รอยบนพื้นผิวฟิล์ม ฟอยล์ หรือลามิเนต | พื้นผิวทิ้งรอยน้อย ความแข็งเหมาะสม วัสดุสัมผัสอ่อนนุ่ม |
| มีความแตกต่างกันมากระหว่างม้วนสำเร็จรูปแคบๆ | เส้นทางของเลน แรงตึงของเลน และสภาวะการสัมผัสแบบย้อนกลับ |
ต่อไปนี้เป็นประเด็นการตรวจสอบทั่วไปสำหรับโครงการลูกกลิ้งตัดและม้วนเก็บ ควรตรวจสอบข้อกำหนดที่แท้จริงตามความกว้างของวัสดุ ความเร็วสายการผลิต ความหนาของวัสดุ ความกว้างของการตัด เส้นผ่านศูนย์กลางการม้วนเก็บ และภาระงานของลูกกลิ้ง.
| รายการ | ทิศทางอ้างอิงทั่วไป |
|---|---|
| เนื้อหาเว็บไซต์ | ฟิล์ม กระดาษ ฟอยล์ ลามิเนต วัสดุสำหรับทำฉลาก บรรจุภัณฑ์แบบยืดหยุ่น |
| การอ้างอิงความกว้างของเว็บ/ความกว้างในการทำงาน | โดยทั่วไปจะอยู่ที่ประมาณ 1000–3200 มม. |
| การอ้างอิงความเร็วสาย | โดยทั่วไปความเร็วจะอยู่ที่ประมาณ 300–600 เมตร/นาที สำหรับสายความเร็วสูงอาจมีความเร็วสูงกว่านี้ |
| ข้อมูลอ้างอิงความกว้างช่องแคบขั้นต่ำ | โดยทั่วไปจะมีขนาดประมาณ 25–50 มม. |
| การอ้างอิงเส้นผ่านศูนย์กลางการคลาย/ม้วนกลับ | โดยทั่วไปจะอยู่ที่ประมาณ 500–1500 มม. ขึ้นอยู่กับโครงสร้างของเครื่องจักร |
| ขนาดแกนกลางทั่วไป | 3 นิ้ว / 76 มม.; บางโครงการใช้ขนาด 6 นิ้ว / 152 มม. |
| ข้อมูลอ้างอิงความหนาของฟิล์ม | ช่วงการวัดของอุปกรณ์บางชนิดอยู่ที่ประมาณ 12–350 ไมโครเมตร |
| ความแข็งของลูกกลิ้งสัมผัส/แรงกด | โดยทั่วไปมักให้ค่าความแข็งประมาณ 50–70 Shore A เป็นค่าเริ่มต้น |
| ทิศทางพื้นผิว | พื้นผิวเรียบเนียน ละเอียด ผิวด้าน เน้นการยึดเกาะ ปล่อยง่าย และไม่ทิ้งรอย |
| คำแนะนำเกี่ยวกับวัสดุ | โพลียูรีเทน (PU), เอ็นบีอาร์ (NBR), อีพีดีเอ็ม (EPDM), ซิลิโคน และสารประกอบยางอุตสาหกรรมอื่นๆ |
นี่ไม่ใช่มาตรฐานตายตัว สายการผลิตฟิล์มความเร็วสูง เครื่องม้วนกระดาษหนา สายการผลิตฟอยล์ สายการผลิตฉลาก และสายการผลิตลามิเนต จะไม่ต้องการความแข็งของลูกกลิ้ง ระดับแรงเสียดทาน ผิวสำเร็จ ความทนทานต่อการสึกหรอ หรือความแม่นยำในการทำงานที่เหมือนกัน.
ในโครงการตัดและม้วนวัสดุ การตรวจสอบลูกกลิ้งมักขึ้นอยู่กับข้อกำหนดเชิงปฏิบัติหลายประการที่ต้องทำงานร่วมกัน.
การเบี่ยงเบนของลูกกลิ้ง สภาพของเพลา ความสม่ำเสมอของวัสดุหุ้ม และการสึกหรอของพื้นผิว ล้วนส่งผลต่อความเสถียรของเส้นทางการเคลื่อนที่ของวัสดุหุ้มได้.
เส้นดังกล่าวต้องมีแรงเสียดทานมากพอที่จะป้องกันการลื่นไถล แต่ก็ไม่มากเกินไปจนทำให้เกิดการยืดตัว รอยกด หรือความเสียหายต่อพื้นผิว.
หลังจากทำการเซาะร่องแล้ว ช่องทางแคบๆ จำเป็นต้องมีการขนส่งที่ราบรื่นโดยปราศจากการเคลื่อนไหวไปด้านข้าง การเสียดสี หรือความไม่เสถียรระหว่างช่องทาง.
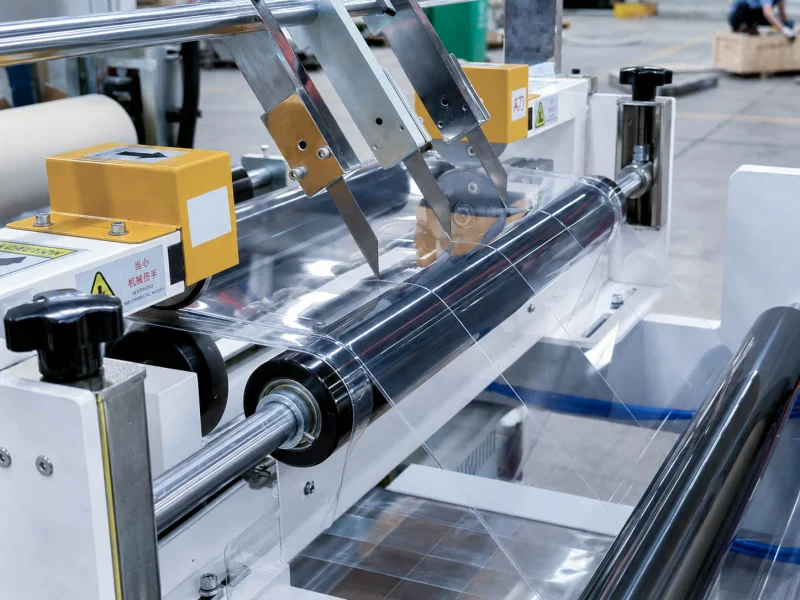
ขอบที่บอบบางอาจเสียหายได้หากใช้วัสดุที่มีความแข็ง ความหยาบ หรือแรงกดสัมผัสที่ไม่เหมาะสม.
ม้วนสุดท้ายขึ้นอยู่กับแรงดันในการม้วน พฤติกรรมการสัมผัส ความเสถียรด้านต้นทาง และความสม่ำเสมอในการจัดการแผ่นวัสดุก่อนการม้วนกลับ.
Wolorin เลือกทิศทางการหมุนของลูกกลิ้งตามตำแหน่งของลูกกลิ้ง วัสดุของแผ่นวัสดุ และสภาวะการทำงาน ตัวเลือกทั่วไปได้แก่:
| ความต้องการ | ทิศทางลูกกลิ้งทั่วไป |
|---|---|
| ทนทานต่อการสึกหรอ ยึดเกาะดี อายุการใช้งานยาวนานขึ้น | ทิศทาง PU / โพลียูรีเทน |
| การสัมผัสทั่วไปในอุตสาหกรรม การสัมผัสกับหมึกหรือน้ำมันบางชนิด | NBR / ยางไนไตรล์ ทิศทาง |
| ความชื้น การผุกร่อน หรือสภาพแวดล้อมแบบเปิดบางประการ | ทิศทาง EPDM |
| สัมผัสที่นุ่มนวลขึ้น ทนความร้อน และคุณสมบัติการปลดปล่อย | ทิศทางซิลิโคน |
| การปกป้องพื้นผิวเว็บที่บอบบาง | พื้นผิวที่ทำให้เกิดรอยน้อย ขัดละเอียด เรียบ หรือพื้นผิวที่เหมาะกับการใช้งานเฉพาะ |
| ความเสถียรของช่องแคบ | ความแข็งที่เหมาะสม การเบี่ยงเบนต่ำ การรองรับที่มั่นคง แรงเสียดทานพื้นผิวที่ควบคุมได้ |
| การวิ่งความเร็วสูงหรือวิ่งบนเว็บกว้าง | ความเสถียรของตัวลูกกลิ้ง โครงสร้างของเพลา สมดุลไดนามิก ความสม่ำเสมอของพื้นผิว |
สำหรับข้อกำหนดพิเศษด้านอุณหภูมิ ตัวทำละลาย การควบคุมไฟฟ้าสถิต การผลิตที่สะอาด ความทนทานต่อสารเคมี หรือความเร็วสูง สามารถพิจารณาส่วนผสมยางและรูปแบบพื้นผิวอื่นๆ ได้ตามความเหมาะสมของโครงการ.
เพื่อการยึดเกาะ การประสานความเร็ว และการควบคุมการลื่นไถล.
ลูกกลิ้งนำทางเพื่อความเสถียรของเส้นทางและการควบคุมตำแหน่งขอบ.
ลูกกลิ้งควบคุมแรงตึงเพื่อให้การทำงานมีเสถียรภาพมากขึ้นแม้มีการเปลี่ยนแปลงความเร็วและเส้นผ่านศูนย์กลางของสาย.
ลูกกลิ้งกดเพื่อควบคุมแรงกดสัมผัสและอิทธิพลการกรอกลับ.
ลูกกลิ้งหนีบสำหรับการสอดเข้าแบบหนีบและการสัมผัสลูกกลิ้งคู่.
ลูกกลิ้งยางโพลียูรีเทนมักได้รับการตรวจสอบในด้านความทนทานต่อการสึกหรอและการยึดเกาะ.
ลูกกลิ้งยาง NBR / ไนไตรล์โดยทั่วไปมักได้รับการตรวจสอบเพื่อประเมินสภาพการสัมผัสในงานอุตสาหกรรมทั่วไป.
ลูกกลิ้งสำหรับงานแปรรูปฟิล์มเพื่อรองรับการจัดการและการแปลงฟิล์มม้วนในวงกว้างขึ้น.
ลูกกลิ้งสำหรับบรรจุภัณฑ์แบบอ่อนสำหรับการตัด การม้วน และการแปรรูปฟิล์มบรรจุภัณฑ์ขั้นต่อไป.
ลูกกลิ้งสำหรับงานแปรรูปฟอยล์และแถบโลหะเหมาะสำหรับงานที่ต้องการสัมผัสขอบและพื้นผิวที่บอบบาง เช่น ฟอยล์.
ลูกกลิ้งที่ตรงตามแบบร่างไม่ได้หมายความว่าจะตรงกับสภาพการใช้งานเสมอไป การเลือกวัสดุ ความเสถียรของความแข็ง ความหนาของผิวเคลือบ การตกแต่งพื้นผิว โครงสร้างของเพลา และความแม่นยำในการทำงาน ล้วนส่งผลต่อพฤติกรรมของลูกกลิ้งในสายการผลิตตัดและม้วนวัสดุ Wolorin ให้บริการทั้งลูกกลิ้งทดแทนทั่วไปและโครงการสั่งทำพิเศษที่ต้องการความแม่นยำสูง หากคุณต้องการดูรายละเอียดเพิ่มเติมเกี่ยวกับความสามารถในการผลิต รายการตรวจสอบ หรือประวัติบริษัท คุณสามารถอ่านต่อได้ด้านล่าง.
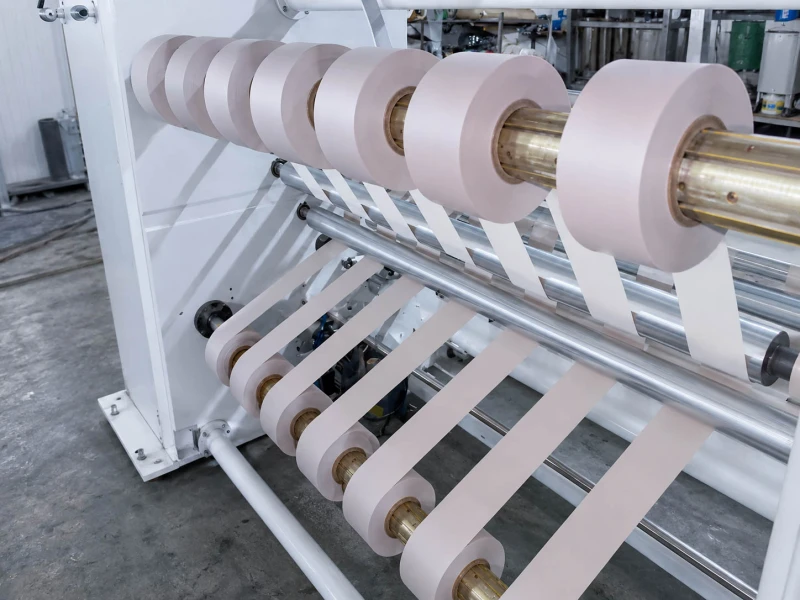
ตำแหน่งที่มีอิทธิพลมากที่สุดมักได้แก่ ลูกกลิ้งรองรับการคลายม้วน ลูกกลิ้งที่เกี่ยวข้องกับตัวนำทาง ลูกกลิ้งดึงหรือลูกกลิ้งหนีบ ลูกกลิ้งลำเลียงแผ่นตัด และลูกกลิ้งที่เกี่ยวข้องกับการกรอม้วนกลับ ประเด็นสำคัญไม่ได้อยู่ที่ชื่อตำแหน่งเท่านั้น แต่ยังอยู่ที่ว่าตำแหน่งนั้นส่งผลต่อการติดตาม ความสม่ำเสมอในการดึง ความเสถียรของช่องตัด สภาพขอบ และการสร้างม้วนสุดท้ายอย่างไร.
เพราะ การยืดหดของภาพไม่ได้เกิดจากแรงตึงในการกรอภาพเพียงอย่างเดียวเสมอไป. การเบี่ยงเบนของเว็บ การควบคุมการนำทางที่ไม่สม่ำเสมอ แรงดึงที่ไม่เท่ากัน การลำเลียงร่องที่ไม่เสถียร หรือการรองรับต้นทางที่ไม่ดี อาจส่งผลต่อเนื่องตลอดกระบวนการและปรากฏให้เห็นในภายหลังในรูปแบบของการยืดหดหรือโครงสร้างม้วนที่อ่อนแอในขั้นตอนการกรอกลับ.
ความแปรปรวนระหว่างเลนมักเกิดจากแรงดึงที่ไม่สม่ำเสมอ การควบคุมเส้นทางของเว็บที่ไม่เสถียรก่อนการตัด การรองรับที่ไม่ดีหลังการตัด หรือความแตกต่างในระดับท้องถิ่นของวิธีการเคลื่อนที่ของเลนที่ถูกตัดไปยังการม้วนกลับ เมื่อเว็บถูกแบ่งแล้ว เลนที่แคบกว่าจะตอบสนองต่อความแตกต่างเล็กน้อยของกระบวนการได้เร็วกว่า.
เนื่องจากความเสียหายที่ขอบอาจเริ่มขึ้นในระหว่างการขนส่งที่ไม่มั่นคง การแก้ไขการนำทาง การถ่ายโอนแรงดึง หรือการรองรับร่องก่อนที่รางจะถึงขั้นตอนการม้วนกลับ ความเสียหายอาจปรากฏชัดเจนเฉพาะในม้วนที่เสร็จสมบูรณ์แล้ว แต่การสัมผัสหรือความไม่มั่นคงที่เริ่มต้นมักปรากฏให้เห็นก่อนหน้านั้นในสายการผลิต.
หากคุณมีแบบร่างอยู่แล้ว โปรดส่งมาได้เลย แต่ถ้าไม่มี คุณก็ยังสามารถเริ่มต้นด้วยวัสดุ ตำแหน่งลูกกลิ้ง และปัญหาที่คุณพบได้.