Glazing บนลูกกลิ้งหมึกออฟเซตและการถ่ายโอนหมึกไม่ดี

ลูกกลิ้งหมึกออฟเซตอาจมีผิวมันวาวขึ้นอย่างเห็นได้ชัด ขณะที่การรับหมึกอ่อนลงหรือไม่สม่ำเสมอ ล้างแล้วอาจดีขึ้นชั่วคราว แต่บริเวณมันวาวเดิมกลับมาอีกเมื่อใช้กระดาษชนิดเดิม ระบบหมึกเดิม หรือเดินงานแบบเดิม ในบางกรณี การล้างเอาคราบที่มองเห็นออกได้ แต่ผิวยางยังคงถูกขัดมันและไม่ถ่ายโอนหมึกได้เหมือนก่อน

ก่อนล้างอีกครั้ง ให้บันทึกว่า glazing อยู่ตรงไหน กำลังเดินงานอะไรตอนเกิด และผิวเปลี่ยนอย่างไรหลังล้างด้วยวิธีที่ถูกต้อง ข้อมูลเหล่านี้มักช่วยแยกได้ว่าเป็นคราบที่กลับมาซ้ำ หรือยางหุ้มเองเริ่มเปลี่ยนสภาพ

สำหรับภาพรวมตำแหน่งลูกกลิ้งยางในไลน์พิมพ์ ดู ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์.

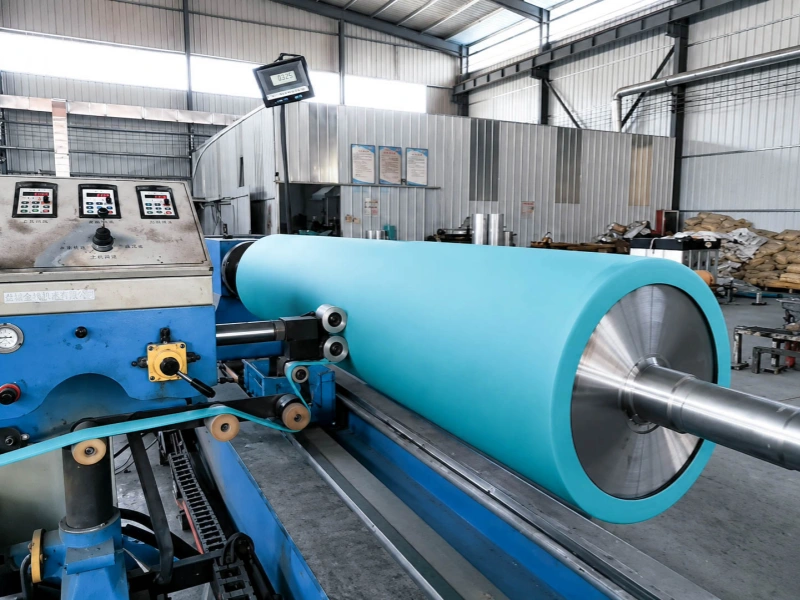
ลูกกลิ้งยางไฮพาลอนสีเทอร์ควอยซ์ขนาดใหญ่ กำลังถูกแปรรูปบนเครื่องจักรผลิต

บนผิวลูกกลิ้งที่มันวาวมีอะไรอยู่จริง?

หมึกสด ฝุ่นกระดาษหลวม ๆ และ glazing ที่ก่อตัวแล้ว ไม่ทิ้งผิวแบบเดียวกัน หมึกเปียกทั่วไปและฝุ่นหลวมมักออกระหว่างการทำความสะอาดตามปกติ เมื่อเอาออกแล้ว ยังสามารถมองเห็นและสัมผัสผิวยางเดิมได้

glazing ที่พัฒนาแล้วจะแน่นกว่า แม้สิ่งปนเปื้อนหลวม ๆ หายไป แผ่นฟิล์มเรียบหรือแถบมันวาวอาจยังคงอยู่ เมื่อมองจากระยะไกลลูกกลิ้งอาจดูสะอาด แต่เมื่อมองในแสงเฉียงหรือเปรียบเทียบกับบริเวณปกติ พื้นที่ glazing มักดูแบนและปิดผิวมากกว่า

ตำแหน่งก็ควรบันทึกเช่นกัน glazing เต็มหน้า glazing ด้านเดียว และแถบแคบที่กลับมาซ้ำในตำแหน่งเดิม ให้ข้อมูลต่างกัน แถบคงที่อาจสัมพันธ์กับโหลดหมึกที่สูงกว่า ฝุ่นกระดาษ คราบเคลือบ หรือการสัมผัสซ้ำที่ตำแหน่งนั้นของหน้าลูกกลิ้ง

แคลเซียมและแร่จากสารเคลือบกระดาษ

กระดาษเคลือบสามารถพาสารที่มีแคลเซียม เม็ดสีเคลือบ อนุภาคดิน ฟิลเลอร์ และฝุ่นละเอียดเข้าสู่เครื่องพิมพ์ ตอนแรกอาจเป็นสิ่งปนเปื้อนหลวม ๆ แต่เมื่อสัมผัสซ้ำกับหมึก ความชื้น และชุดลูกกลิ้ง มันอาจถูกอัดจนกลายเป็นชั้นผิวที่แน่นขึ้น

ประวัติกระดาษมักมีประโยชน์กว่าสีของคราบ หากลูกกลิ้งปกติดีกับกระดาษชนิดหนึ่ง แต่เกิด glazing เร็วขึ้นมากหลังเปลี่ยนกระดาษเคลือบ ให้บันทึกเกรดกระดาษ ชนิดเคลือบ และพื้นที่ลูกกลิ้งที่ได้รับผลไว้ด้วยกัน หากสภาพดีขึ้นเมื่อเปลี่ยนกลับไปใช้กระดาษอื่น ควรตรวจด้านกระดาษหรือสารเคลือบต่อ

คราบสีอ่อนหรือคล้ายชอล์กอาจสนับสนุนทิศทางนี้ แต่ลักษณะภายนอกอย่างเดียวเป็นหลักฐานที่อ่อน ไม่ควรสรุปว่าคราบสีขาวหรือเทาเป็นแคลเซียมโดยอัตโนมัติ

ฝุ่นกระดาษสามารถกลายเป็นชั้นแน่นได้

ฝุ่นกระดาษหลวม ๆ มักมองเห็นง่ายและเอาออกค่อนข้างง่าย ปัญหาเกิดเมื่ออนุภาคกระดาษละเอียดอยู่ในชุดลูกกลิ้ง ผสมกับหมึกและคราบเคลือบ แล้วถูกกดซ้ำบนผิวยาง

ตัวอย่างเช่น หลังงานกระดาษที่มีฝุ่นมาก อาจเหลือแถบสีเทาบนลูกกลิ้งหนึ่งตัว การล้างเอาอนุภาคหลวมออกได้เป็นส่วนใหญ่ แต่เหลือแถบผิวเรียบอยู่ด้านล่าง ควรติดตามแถบที่เหลือนี้ หากเกิดซ้ำในตำแหน่งเดิมกับกระดาษชนิดเดิม การเอาฝุ่นหลวมออกอย่างเดียวไม่อธิบาย glazing ที่กลับมาได้

หมึก เรซิน และคราบจากการล้าง

แม้หมึกที่มองเห็นจะถูกล้างออกแล้ว ส่วนประกอบที่เป็นเรซินหรือแห้งแล้วอาจยังคงอยู่บนลูกกลิ้ง ผู้ปฏิบัติงานอาจเห็นว่าลูกกลิ้งสะอาด แต่ผิวทำงานด้านล่างยังไม่ฟื้นตัวเต็มที่ ทำให้หมึกใหม่ยังถูกยอมรับไม่สม่ำเสมอ

เบาะแสที่มักถูกมองข้ามคือแถบมันวาวที่ยังอยู่หลังล้างตามปกติ สีหมึกหายไปและผ้าเช็ดดูสะอาด แต่เมื่อเติมหมึกใหม่ แถบเดิมยังรับหมึกน้อยกว่ารอบข้าง นี่เป็นหลักฐานที่มีประโยชน์ของชั้นผิวที่ยังเหลืออยู่

เคมีทำความสะอาดก็เป็นตัวแปร หากพฤติกรรมของลูกกลิ้งทั้งตัวเปลี่ยนหลังเปลี่ยนน้ำยาหรือเพิ่มความถี่การล้างอย่างมาก ให้บันทึกจุดเวลานั้นไว้ คราบน้ำยาล้างอาจมีส่วน และการสัมผัสสารเคมีที่ไม่เหมาะซ้ำ ๆ อาจเปลี่ยนผิวยางเอง

อย่าเพียงเปลี่ยนไปใช้ตัวทำละลายที่แรงขึ้นเพราะ glazing เกิดซ้ำ ใช้น้ำยาทำความสะอาดหรือผลิตภัณฑ์ deglazing ที่ได้รับอนุมัติสำหรับเครื่อง ระบบหมึก และยางหุ้ม ตัวทำละลายที่แรงขึ้นอาจเปลี่ยนผิวที่กำลังพยายามตรวจอยู่

การล้างประจำ การเก็บรักษา และการดูแลลูกกลิ้งทั่วไปดูได้ที่ คู่มือบำรุงรักษาลูกกลิ้งยาง.

สิ่งที่เกิดหลังการล้างคือหนึ่งในเบาะแสที่ชัดที่สุด

ถ่ายภาพชัดหนึ่งภาพก่อนล้าง และอีกหนึ่งภาพหลังล้าง หากทำได้ ให้ถ่ายบริเวณเดียวกันอีกครั้งหลังเริ่มผลิตใหม่ รักษามุมและแสงให้ใกล้เคียงกัน แสงเฉียงมีประโยชน์ในการเห็นแถบมันวาว แต่หากเปลี่ยนแสงมากเกินไป ผิวยางเดียวกันอาจดูแตกต่างอย่างมาก

การเปรียบเทียบที่มีประโยชน์นั้นง่าย: ผิวฟื้นตัวได้ดีเพียงใด และ glazing กลับมาอีกภายใต้เงื่อนไขใด

รูปแบบที่พบบ่อยหลังทำความสะอาด

สิ่งที่เห็น เงื่อนไขที่ทำให้หลักฐานแข็งแรงขึ้น แนวทางตรวจต่อ
คราบสีอ่อนหรือแข็งกลับมากับกระดาษเคลือบชนิดเดิม หลังล้างลูกกลิ้งฟื้นตัวดี และปกติกับงานอื่น สารเคลือบกระดาษ การปนเปื้อนแร่ และวัตถุดิบกระบวนการที่เกี่ยวข้อง
หมึกที่มองเห็นหาย แต่แถบมันวาวหนึ่งแถบยังอยู่ หมึกใหม่ยังรับได้อ่อนตรงบริเวณเดิมพอดี คราบเรซิน คราบแห้ง หรือคราบผสมที่ถูกอัดแน่น
ผิวฟื้นแล้ว แต่ glazing กลับมาในเงื่อนไขงานเดิมที่ทำซ้ำได้ เวลาเกิดซ้ำตรงกับกระดาษ หมึก หรือการเปลี่ยนแปลงที่ระบุได้ ติดตามสาเหตุนั้นต่อก่อนเปลี่ยนลูกกลิ้ง
ลูกกลิ้งทั้งตัวเปลี่ยนหลังเปลี่ยนน้ำยาหรือวิธีล้าง เวลาที่เปลี่ยนตรงกับการเปลี่ยนด้านการล้างอย่างใกล้ชิด ความเข้ากันได้ของน้ำยา คราบตกค้าง และสภาพผิวยาง
เอาคราบออกแล้วแต่ลูกกลิ้งยังดูเหมือนถูกขัดมัน ความแข็ง ความเหนียว การสึก รอยแตก การบวม หรือมิติเปลี่ยนด้วย ตรวจยางหุ้มเอง

เวลาที่ปัญหากลับมามีประโยชน์เมื่อเชื่อมกับเงื่อนไขผลิต “glazing กลับมาเร็ว” ให้ข้อมูลน้อย แต่ “ล้างแล้วฟื้นปกติ แต่แถบเดิมกลับมาในงานถัดไปด้วยกระดาษเคลือบชนิดเดิม” ให้ทิศทางชัดเจน

ทำไม glazing จึงทำให้การถ่ายโอนหมึกไม่เสถียร

ลูกกลิ้งหมึกออฟเซตขนส่งฟิล์มหมึกบางผ่านการสัมผัสลูกกลิ้งต่อเนื่อง ในแต่ละจุดสัมผัส ฟิล์มหมึกบางส่วนถูกยอมรับ แบ่ง กระจายใหม่ และส่งต่อ ดังนั้นผิวยางสำเร็จต้องมีพฤติกรรมสม่ำเสมอตลอดหน้าทำงาน

ผิวยางที่ทำสำเร็จเหมาะสมมี texture การทำงานที่ควบคุมได้ ชั้น glazing ที่แน่นจะปกคลุมผิวนี้ อาจเติมเต็มหรือเชื่อมโครงสร้างผิวละเอียด ทำให้วิธีที่หมึกเปียกผิวและแยกออกจากลูกกลิ้งเปลี่ยนไป ระยะแรกอาจเห็นเป็นแถบหนึ่งรับหมึกน้อยกว่า ขนส่งหมึกหนาต่างกัน หรือใช้เวลานานกว่าจะเปียกสม่ำเสมอหลังล้าง

ในงานออฟเซต หมึกและน้ำยาฟาวน์เทนอยู่ในระบบลูกกลิ้งเดียวกัน ผิวที่เกิด glazing เปลี่ยนคุณสมบัติพื้นผิวที่ส่วนผสมหมึก-น้ำสัมผัส เมื่อคราบรุนแรงขึ้น การถ่ายโอนตลอดชุดลูกกลิ้งอาจไม่สม่ำเสมอมากขึ้น

สำหรับตำแหน่งที่การรับและปล่อยสื่ออย่างควบคุมมีความสำคัญ ดู ลูกกลิ้งถ่ายโอน.

หากผิวยางสะอาดและเสถียร แต่การถ่ายโอนหมึกยังไม่ดี การตรวจควรอยู่กับตัวแปรเครื่องพิมพ์ที่ยังเปลี่ยนอยู่ สภาพหมึก พฤติกรรมระบบน้ำ และการตั้งลูกกลิ้งอยู่นอกขอบเขตที่ผู้ผลิตลูกกลิ้งยางจะตัดสินโดยตรง ลูกกลิ้งจะเป็นจุดตรวจสำคัญเมื่อหลักฐานเชื่อมโยงต่อเนื่องกับผิว มิติ ความแข็ง ผิวสำเร็จ สื่อสัมผัส และรูปแบบความเสียหายเดิม

เมื่อการล้างไม่สามารถทำให้ผิวยางกลับมาได้แล้ว

หากเป็นคราบที่ถอดออกได้ หลังเอาออกถูกวิธีผิวทำงานควรดีขึ้นอย่างเห็นได้ชัด หากล้างแล้วลูกกลิ้งยังคงมันวาว ให้เปรียบเทียบกับบันทึกเดิม แบบ หรือ ลูกกลิ้งปกติ แทนการขัดแรงขึ้นซ้ำ ๆ

สัญญาณหลายอย่างรวมกันมีประโยชน์มากกว่าค่าเดียว

  • ผิวหลังล้างรู้สึกแข็งหรือเรียบกว่าก่อนอย่างเห็นได้ชัด
  • แถบการทำงานที่ถูกขัดมันยังอยู่ตำแหน่งเดิม
  • หลังแห้งผิวยังเหนียว หรือเห็นการบวม รอยแตก ความเสียหายที่ขอบ หรือการสึกไม่สม่ำเสมอ
  • ความแข็งไม่ตรงกับบันทึกเดิมหรือลูกกลิ้งเทียบเท่าที่ปกติ
  • เส้นผ่านศูนย์กลางสำเร็จหรือรูปทรงผิวเฉพาะจุดเปลี่ยนเมื่อวัด

ไม่มีค่าการเปลี่ยนความแข็งหรือเส้นผ่านศูนย์กลางสากลที่พิสูจน์ความเสียหายสำหรับเครื่องออฟเซตทุกแบบ ควรเปรียบเทียบกับแบบของลูกกลิ้งนั้น ค่าที่วัดก่อนหน้า หรือลูกกลิ้งเทียบเท่าที่ทำงานปกติ

หากยางเองเริ่มเปลี่ยน ความเข้ากันได้กับน้ำยาล้างและหมึกก็สำคัญ หมึกทั่วไป ระบบ UV การผลิตแบบผสม และเคมีทำความสะอาดต่างชนิด ไม่สร้างข้อกำหนดเดียวกันต่อยางหุ้ม ดูรายละเอียดด้านสื่อสัมผัสนี้ได้ที่ ลูกกลิ้งยางสำหรับสัมผัสหมึก กาว และตัวทำละลาย ซึ่งอธิบายประเด็นการสัมผัสกับสารเหล่านี้โดยละเอียดเพิ่มเติม

หากลูกกลิ้งทำงานดีมานานแล้วถึงการสึกตามปกติ แทบไม่มีเหตุผลต้องออกแบบชิ้นงานเปลี่ยนใหม่ทั้งหมด แบบเดิม มิติ ความแข็ง ตำแหน่งลูกกลิ้ง ระบบหมึก น้ำยาล้าง ผิวสำเร็จ และภาพลูกกลิ้งเดิมเป็นจุดเริ่มต้นที่ใช้งานได้จริง

สำหรับบางตำแหน่งที่สัมผัสหมึกทั่วไป น้ำมัน และของเหลว ลูกกลิ้งยาง NBR / ไนไตรล์ อาจเป็นแนวทางหนึ่ง สำหรับการสัมผัสตัวทำละลาย ความร้อน น้ำมัน หรือสารเคมีที่รุนแรงกว่า ลูกกลิ้งยาง FKM อาจเกี่ยวข้อง แต่ชื่อวัสดุเพียงอย่างเดียวไม่ได้กำหนดยางหุ้มลูกกลิ้งหมึกออฟเซต แนวทางคอมพาวด์ การยึดติด การวัลคาไนซ์ การเจียร ความแข็ง และผิวสำเร็จสุดท้ายล้วนมีผลต่อลูกกลิ้งสำเร็จ

ข้อมูลที่ควรเก็บก่อนหุ้มใหม่หรือเปลี่ยน

ไม่จำเป็นต้องทำรายงานแก้ปัญหายาว เพียงเก็บข้อมูลที่อธิบายลูกกลิ้งจริงและแสดงว่าผิวเปลี่ยนอย่างไร

  • แบบลูกกลิ้งหรือมิติหลัก รวมเส้นผ่านศูนย์กลางภายนอกและความยาวหน้าที่หุ้มยาง
  • ภาพลูกกลิ้งเดิมที่เห็นหน้าทำงานทั้งหมด ปลายทั้งสอง และบริเวณ glazing หรือเสียหาย
  • ภาพก่อน/หลังล้าง หาก glazing เห็นได้ชัด
  • ตำแหน่งและหน้าที่ที่แน่นอนของลูกกลิ้งในเครื่อง
  • หมึก น้ำยาล้าง ของเหลวจากระบบน้ำ น้ำมัน หรือสื่ออื่นที่สัมผัสลูกกลิ้งโดยตรง
  • วัสดุยางเดิม ความแข็ง และผิวสำเร็จ หากทราบ
  • ข้อมูลกระดาษหรือสารเคลือบ หาก glazing ติดตามกระดาษชนิดหนึ่งอย่างชัดเจน
  • พฤติกรรมลูกกลิ้งหลังล้าง และตำแหน่งที่ glazing กลับมา
  • ประวัติการเจียรหรือหุ้มใหม่ โดยเฉพาะหากปัญหาผิวแบบเดียวกันเคยเกิดมาก่อน

หากโรงพิมพ์บันทึก pH หรือ conductivity ของน้ำยาฟาวน์เทนอยู่แล้ว สามารถเก็บแนวโน้มไว้กับบันทึกผลิตได้ การตีความควรใช้ข้อกำหนดปกติของผู้ผลิตเครื่องและผู้จัดหาเคมี ไม่มีค่าหนึ่งเดียวที่ใช้ได้กับเครื่องพิมพ์ทุกแบบ

สำหรับการเปลี่ยนธรรมดา แบบ มิติ ความแข็งที่ทราบ ตำแหน่งลูกกลิ้ง และภาพชัดของลูกกลิ้งเดิมอาจเพียงพอ หาก glazing เกิดซ้ำหลังล้างหรือหุ้มใหม่ ให้เตรียมข้อมูลสื่อสัมผัส ยางเดิม ผิวสำเร็จ และสภาพลูกกลิ้งเดิมให้ละเอียดขึ้น

หน้าที่เกี่ยวข้องกับลูกกลิ้งพิมพ์และวัสดุยาง

ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์ — การใช้งานลูกกลิ้งยางรอบงานพิมพ์ การลำเลียงวัสดุ และการสัมผัสผิวพิมพ์

ลูกกลิ้งถ่ายโอน — ตำแหน่งลูกกลิ้งที่การรับ ถ่ายโอน และปล่อยหมึกหรือสื่ออื่นอย่างควบคุมมีความสำคัญ

ลูกกลิ้งยาง NBR / ไนไตรล์ — อ้างอิงวัสดุสำหรับบางตำแหน่งที่สัมผัสหมึก น้ำมัน และของเหลวทั่วไป

ลูกกลิ้งยาง FKM — อ้างอิงวัสดุสำหรับเงื่อนไขความร้อน ตัวทำละลาย น้ำมัน และสารเคมีที่รุนแรงกว่า

หากมีแบบ มิติ ตัวอย่าง หรือสเปกลูกกลิ้งที่ชัดเจน ส่งมาได้โดยตรงเพื่อผลิตตามแบบ เสนอราคา หรือยืนยันการผลิต

หากข้อมูลยังไม่ครบ ให้เริ่มจากภาพลูกกลิ้งเดิม มิติพื้นฐาน ตำแหน่งลูกกลิ้ง สื่อที่สัมผัส และปัญหาที่เกี่ยวข้องกับลูกกลิ้งในปัจจุบัน