
ลูกกลิ้งสำหรับบรรจุภัณฑ์แบบอ่อน
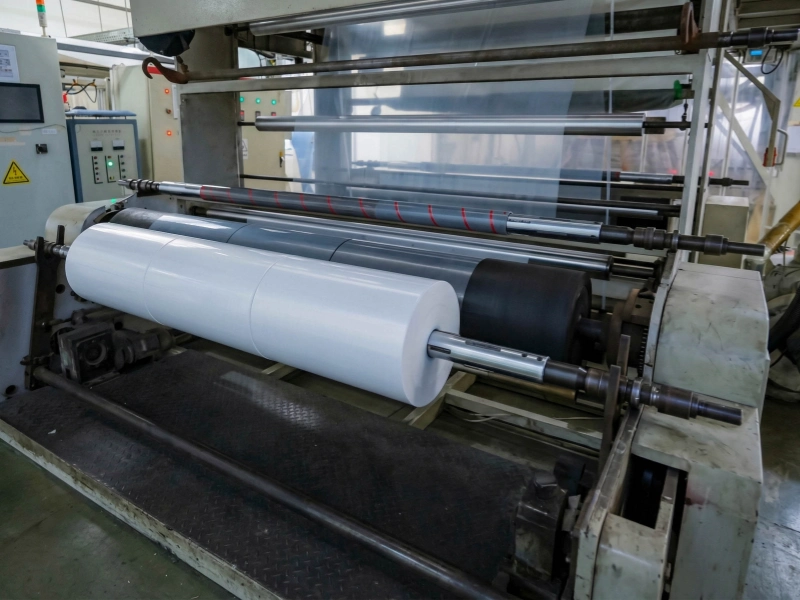
ลูกกลิ้งสำหรับไลน์บรรจุภัณฑ์ที่ผ่านการพิมพ์ ลามิเนต ชั้นซีล สลิต และรีไวน์
ไลน์บรรจุภัณฑ์แบบอ่อนมีความซับซ้อนเพิ่มขึ้นอย่างรวดเร็ว เมื่อโครงสร้างมีการพิมพ์ ลามิเนตกาว ชั้นซีล หรือการรีไวน์ปลายทาง ความเหมาะสมของลูกกลิ้งมักขึ้นอยู่กับตำแหน่งมากกว่าไลน์ลำเลียงฟิล์มพื้นฐาน
Wolorin ให้การสนับสนุนโครงการลูกกลิ้งสำหรับฟิล์มบรรจุภัณฑ์พิมพ์ ฟิล์มเคลือบ ฟิล์มหลายชั้น และส่วนการแปรรูปหลังการเคลือบ เรามุ่งเน้นที่ตำแหน่งที่ความเสถียรในการขนส่ง การปลดปล่อยที่ควบคุมได้ การปกป้องพื้นผิว และความสม่ำเสมอในการม้วนกลับต้องทำงานร่วมกันตลอดทั้งสายการผลิต ลูกกลิ้งทั้งหมดในสายการผลิตเหล่านี้ไม่จำเป็นต้องได้รับการปรับแต่งอย่างมาก โซลูชันที่ได้รับการพิสูจน์แล้วบางอย่างสามารถครอบคลุมสถานการณ์บรรจุภัณฑ์ที่คล้ายคลึงกันได้ อย่างไรก็ตาม ความเหมาะสมในระยะยาวยังคงขึ้นอยู่กับประสิทธิภาพของลูกกลิ้งในตำแหน่งเฉพาะบนสายการผลิต.
ไม่จำเป็นต้องเตรียมข้อมูลทุกอย่างให้ครบก่อนติดต่อเรา
เมื่อใดที่อาจจำเป็นต้องตรวจสอบลูกกลิ้งอีกครั้ง
ลูกกลิ้งที่ใช้งานได้ดีก่อนการเคลือบ อาจไม่เหมาะสมเท่าเดิมอีกต่อไปหลังจากโครงสร้างเปลี่ยนแปลงไป.
ในสายการผลิตบรรจุภัณฑ์แบบยืดหยุ่น พื้นผิวที่พิมพ์ อิทธิพลของกาว ชั้นปิดผนึก และการม้วนกลับในขั้นตอนสุดท้าย ล้วนสามารถทำให้ตำแหน่งเดียวกันมีความอ่อนไหวมากกว่าที่เคยเป็นในขั้นตอนก่อนหน้าได้.
หากปัญหาเริ่มปรากฏขึ้นหลังจากพิมพ์ ติดกาว ให้ความร้อน หรือม้วนกลับแล้ว มักจะคุ้มค่าที่จะตรวจสอบว่าลูกกลิ้งยังคงอยู่ในตำแหน่งเดิมภายใต้โครงสร้างใหม่หรือไม่.
วัสดุและโครงสร้างที่กระบวนการนี้จัดการ
งานแปรรูปบรรจุภัณฑ์แบบอ่อนมักทำงานกับโครงสร้างหลายชั้นแทนวัสดุชั้นเดียว วัสดุที่เดินผ่านไลน์อาจมีชั้นพิมพ์ ผลจากกาว โครงสร้างลามิเนต ผิวฟิล์มที่ผ่านการปรับสภาพ หรือการสัมผัสชั้นซีล ซึ่งทำให้แต่ละช่วงมีพฤติกรรมต่างกัน
โครงสร้างและสภาวะไลน์ที่พบบ่อยอาจรวมถึง:
วัสดุ BOPP สำหรับบรรจุภัณฑ์ที่ผ่านการพิมพ์
โครงสร้างบรรจุภัณฑ์ลามิเนตฐาน PET
ชั้น CPP ในโครงสร้างบรรจุภัณฑ์หลายชั้น
โครงสร้างชั้นซีล PE หรือวัสดุใกล้เคียง
วัสดุพิมพ์และลามิเนตที่มีชั้นฟังก์ชันตั้งแต่สองชั้นขึ้นไป
วัสดุที่พฤติกรรมแรงดึง การปลดปล่อย หรือการม้วนเปลี่ยนหลังลามิเนตหรือรับความร้อน
สิ่งที่สำคัญไม่ใช่แค่ว่าแผ่นวัสดุจะเคลื่อนที่ต่อไปได้หรือไม่ แต่ยังอยู่ที่ว่าโครงสร้างจะคงความเสถียรตลอดกระบวนการขนส่งที่เกี่ยวข้องกับการพิมพ์ การสัมผัสที่เกี่ยวข้องกับกาว การเคลือบ การนำทางระหว่างขั้นตอน การตัด และการม้วนกลับขั้นสุดท้าย โดยไม่ทำให้เกิดการคลาดเคลื่อนของตำแหน่ง การเกิดรอยบนพื้นผิว การติดขัด หรือการสร้างม้วนที่ไม่ดี.
โดยปกติแล้วสายการผลิตบรรจุภัณฑ์แบบยืดหยุ่นมักต้องการการตรวจสอบลูกกลิ้งที่ใกล้ชิดยิ่งขึ้น
ในสายการผลิตบรรจุภัณฑ์แบบยืดหยุ่น การตรวจสอบลูกกลิ้งมักจะต้องทำทีละตำแหน่ง.
ลูกกลิ้งที่ทำงานได้ดีในตอนแรก อาจเริ่มมีปัญหาหลังจากพิมพ์ เคลือบ อบด้วยความร้อน หรือม้วนกลับขั้นสุดท้าย ปัญหานี้พบได้บ่อยในสายการผลิตบรรจุภัณฑ์ เนื่องจากโครงสร้าง ด้านสัมผัส และพฤติกรรมการทำงานไม่คงที่ตั้งแต่ต้นจนจบ.
ตำแหน่งงานด้านการขนส่งที่เกี่ยวข้องกับการพิมพ์
ตำแหน่งเหล่านี้ส่งผลต่อความนิ่งของเว็บ การทำงานที่เกี่ยวข้องกับการลงทะเบียน และวิธีที่พื้นผิวที่พิมพ์เคลื่อนที่ไปข้างหน้าโดยไม่เกิดการลากหรือรอย หากวัสดุที่พิมพ์ควบคุมได้ยากขึ้นเมื่อความเร็วเพิ่มขึ้น ตำแหน่งเหล่านี้มักเป็นสิ่งที่ควรตรวจสอบก่อน ในบางกรณี สิ่งนี้ยังเชื่อมโยงกับวิธีการทำงานของมันด้วย ลูกกลิ้งดึง หรือ ลูกกลิ้งแรงดัน ได้รับการคัดเลือกแล้ว.
ตำแหน่งสัมผัสกาวและตำแหน่งทางเข้าการเคลือบ
เมื่อแผ่นวัสดุเริ่มสัมผัสกับกาวหรือเข้าสู่ขั้นตอนการเคลือบ การหลุดลอก การตอบสนองของพื้นผิว และความเสถียรของการสัมผัส มักจะมีความไวต่อการเปลี่ยนแปลงมากขึ้น หากเส้นเริ่มวิ่งแตกต่างไปจากเดิมหลังจากติดกาวแล้ว ตำแหน่งเหล่านี้มักจะต้องได้รับการตรวจสอบอีกครั้ง โครงการบางโครงการในขั้นตอนนี้ยังมีความเกี่ยวข้องอย่างใกล้ชิดกับ... ลูกกลิ้งสำหรับไลน์เคลือบและลามิเนต.
ตำแหน่งนำทางและตำแหน่งทรงตัวระดับกลาง
ระหว่างช่วงหลักๆ นั้น ยังคงต้องควบคุมแผ่นใยแมงมุมอยู่เสมอ หากตำแหน่งเหล่านี้ทำให้เกิดการลื่นไถล แรงเสียดทาน หรือการรบกวนพื้นผิวโดยไม่จำเป็น ส่วนต่อๆ ไปมักจะควบคุมให้มั่นคงได้ยากขึ้น ทั้งนี้ขึ้นอยู่กับลักษณะของสายการผลิต ซึ่งอาจเกี่ยวข้องกับสิ่งต่อไปนี้ ลูกกลิ้งนำทาง หรือลูกกลิ้งขนส่งอื่นๆ ที่อยู่ในเส้นทางเดียวกัน.
ตำแหน่งสลิตและรีไวน์ขั้นสุดท้าย
หลังจากพิมพ์หรือเคลือบแล้ว โครงสร้างที่เสร็จสมบูรณ์มักจะไม่ม้วนตัวเหมือนฟิล์มที่เข้ามา หากการขึ้นรูปม้วน สภาพขอบ หรือพฤติกรรมการคลายตัวเริ่มเปลี่ยนแปลง ตำแหน่งเหล่านี้มักจะต้องได้รับการตรวจสอบโดยอิงจากโครงสร้างที่แปลงแล้ว ไม่ใช่จากเว็บก่อนหน้า นี่คือจุดที่บางโครงการทับซ้อนกับ ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์.
ในบรรจุภัณฑ์แบบอ่อน จุดที่ปัญหาปรากฏไม่จำเป็นต้องเป็นจุดที่ปัญหาเริ่ม ดังนั้นเมื่อปัญหาลามิเนตหรือรีไวน์เริ่มแสดงในช่วงปลายไลน์ จึงมักต้องย้อนตรวจตำแหน่งสัมผัสก่อนหน้า
ปัญหาที่พบบ่อย
ผู้ผลิตบรรจุภัณฑ์แบบยืดหยุ่นมักพบปัญหา เฉพาะหลังจากที่โครงสร้างผ่านขั้นตอนต่างๆ ของสายการผลิตไปแล้วหลายส่วนเท่านั้น ในเวลานั้น ข้อบกพร่องที่มองเห็นได้อาจปรากฏขึ้นที่ขั้นตอนการเคลือบหรือการม้วนกลับ ในขณะที่อิทธิพลที่เกี่ยวข้องกับลูกกลิ้งเริ่มปรากฏขึ้นก่อนหน้านั้นแล้ว.
วัสดุพิมพ์ที่เดินไม่เสถียรเมื่อเพิ่มความเร็ว ทำให้ควบคุมการลำเลียงที่สัมพันธ์กับรีจิสเตอร์ยากขึ้น
แผ่นลามิเนตที่ให้ความรู้สึกไม่แน่นอนมากขึ้นหลังจากติดกาว โดยเฉพาะอย่างยิ่งเมื่อความแข็งของชั้นหลายชั้น การตอบสนองของพื้นผิว และความต้องการแรงดึงเปลี่ยนแปลงไป.
วัสดุติดขัด อุดตัน หรือหลุดออกได้ไม่ดีในบริเวณที่เกี่ยวข้องกับความร้อนหรือกาว.
รอยขีดข่วน ความหมอง หรือการเปลี่ยนแปลงลักษณะที่เกิดจากการลากบนพื้นผิวของโครงสร้างที่พิมพ์หรือเคลือบ.
ย้อนกลับการสร้างที่เปลี่ยนแปลงหลังจากการเคลือบ, โดยมีโซนที่แน่นกว่า โซนที่นุ่มกว่า การเปลี่ยนแปลงของขอบ หรือความสม่ำเสมอในการม้วนที่ลดลง.
แรงยึดเกาะที่รุนแรงเกินไปสำหรับสภาพชั้นหนึ่ง แต่กลับอ่อนเกินไปเมื่อโครงสร้างเปลี่ยนไปสู่อีกชั้นหนึ่ง.
วัสดุบรรจุภัณฑ์ที่มีชั้นปิดผนึกซึ่งมีพฤติกรรมแตกต่างกันในระหว่างการขนส่งและการม้วนเก็บ เมื่อเทียบกับโครงสร้างฟิล์มแบบธรรมดา.
ในหลายกรณี การตั้งค่ากระบวนการไม่ใช่ปัจจัยเดียวเท่านั้น ทิศทางของพื้นผิวลูกกลิ้ง การเลือกวัสดุหุ้ม ช่วงความแข็ง และพฤติกรรมการสัมผัสเฉพาะตำแหน่ง ล้วนมีอิทธิพลต่อลักษณะการเคลื่อนตัวของโครงสร้างบรรจุภัณฑ์ตลอดสายการผลิตได้.
สิ่งที่ปัญหาเหล่านี้มักต้องการจากลูกกลิ้ง
เมื่อไร ประสิทธิภาพการเคลือบหรือการลามิเนตไม่คงที่, โดยปกติแล้วลูกกลิ้งจำเป็นต้องมีการปรับให้เข้ากันได้ดีขึ้นในหลายทิศทาง.
การเลือกใช้ลูกกลิ้งสำหรับบรรจุภัณฑ์แบบยืดหยุ่นนั้น มักเป็นปัญหาเรื่องความสมดุลมากกว่าปัญหาเรื่องคุณสมบัติเพียงอย่างเดียว โครงสร้างบรรจุภัณฑ์ที่พิมพ์และเคลือบมักต้องการพื้นผิวลูกกลิ้งที่สามารถควบคุมแผ่นวัสดุได้โดยไม่ทำให้เกิดการติดขัด การหลุดออกที่ไม่เสถียร หรือรอยที่ไม่จำเป็น.
ข้อกำหนดที่งานเหล่านี้มักต้องการ ได้แก่:
สมดุลระหว่างการปลดปล่อยและแรงดึง
ลูกกลิ้งต้องมีแรงยึดเกาะเพียงพอสำหรับการลำเลียงเสถียร แต่ผิวต้องไม่รุนแรงจนวัสดุหลายชั้นเกิดแรงลาก ติด หรือสูญเสียความสม่ำเสมอในการปลดปล่อย
การลำเลียงโครงสร้างพิมพ์และลามิเนตอย่างเสถียร
ชั้นพิมพ์ ผลจากกาว และโครงสร้างลามิเนตมักทำให้วัสดุไวต่อปฏิสัมพันธ์กับผิวมากกว่าฟิล์มชั้นเดียวที่ไม่เคลือบ
ความเหมาะสมต่อสภาวะความร้อน ตัวทำละลาย และกาว
พฤติกรรมลูกกลิ้งอาจเปลี่ยนอย่างมากเมื่อไลน์มีอุณหภูมิสูง การสัมผัสตัวทำละลาย หรือความเสี่ยงสัมผัสกาว
พฤติกรรมจุดนิปที่สม่ำเสมอในตำแหน่งลามิเนต
การสัมผัสไม่สม่ำเสมออาจกระทบความสม่ำเสมอของลามิเนต การลำเลียงปลายทาง และรูปทรงม้วนรีไวน์สุดท้าย
ปฏิสัมพันธ์ของพื้นผิวที่ควบคุมได้กับโครงสร้างชั้นปิดผนึก
วัสดุบรรจุภัณฑ์ที่มีส่วนประกอบของ PE หรือชั้นปิดผนึกที่คล้ายกัน อาจแสดงพฤติกรรมการปลดปล่อย การดึง หรือการม้วนที่แตกต่างกัน ขึ้นอยู่กับจุดสัมผัสที่แน่นอน.
การรองรับรีไวน์ที่เชื่อถือได้หลังโครงสร้างเปลี่ยน
เมื่อวัสดุผ่านการลามิเนต พฤติกรรมการม้วนอาจไม่เหมือนก่อนลามิเนตอีก ลูกกลิ้งต้องช่วยให้โครงสร้างหลังแปรรูปก่อตัวเป็นม้วนได้เสถียร ไม่ใช่พิจารณาเฉพาะฟิล์มขาเข้า
ในทางปฏิบัติ คำถามหลักมักไม่ใช่ว่าลูกกลิ้งเดินได้หรือไม่ แต่ยังเหมาะอยู่หรือไม่หลังโครงสร้าง สภาพผิว และพฤติกรรมการม้วนเปลี่ยนไปแล้ว
ประเภทลูกกลิ้งทั่วไปและทิศทางที่เกี่ยวข้องสำหรับการใช้งานนี้
การพิจารณาด้านเทคนิคสำหรับลูกกลิ้งบรรจุภัณฑ์แบบอ่อน
สำหรับลูกกลิ้งบรรจุภัณฑ์แบบอ่อน การตรวจพื้นฐานก่อนจัดส่งมักเน้นที่โครงสร้างลูกกลิ้งและข้อกำหนดจริงของไลน์
จุดที่พิจารณาโดยทั่วไปอาจรวมถึง:
โครงสร้างบรรจุภัณฑ์และการสัมผัสระหว่างชั้น
พฤติกรรมของชั้นพิมพ์ ลามิเนต หรือชั้นซีล
ตำแหน่งลูกกลิ้งบนสายการผลิต
การตรวจความแข็งชั้นยางและผิวสำเร็จพื้นฐาน
ขนาดสำคัญและรายละเอียดเพลา
การพิจารณาจากแบบหรือข้อมูลลูกกลิ้งทดแทนก่อนผลิต
หากมีแบบ ตัวอย่าง หรือข้อมูลลูกกลิ้งเดิม สามารถส่งมาเพื่อขอใบเสนอราคาได้โดยตรง
คำถามที่พบบ่อย
ไลน์บรรจุภัณฑ์แบบอ่อนลามิเนตมักใช้ลูกกลิ้งลำเลียง ลูกกลิ้งจุดนีปลามิเนต ลูกกลิ้งนำทาง และลูกกลิ้งสัมผัสรีไวน์ โครงสร้างที่ถูกต้องขึ้นอยู่กับโครงสร้างบรรจุภัณฑ์ สภาวะความร้อนและตัวทำละลาย พฤติกรรมการปลดปล่อย และพฤติกรรมของวัสดุหลังยึดติด
การปลดปล่อยไม่ดีมักเกิดจากปฏิสัมพันธ์กับผิว ผลจากกาว ความร้อน พฤติกรรมชั้นซีล และแนวทางชั้นยางร่วมกัน บนโครงสร้างบรรจุภัณฑ์หลายชั้น ผิววัสดุอาจตอบสนองต่างกันมากก่อนและหลังลามิเนต จึงไม่ควรคาดว่าผิวลูกกลิ้งแบบเดียวจะให้พฤติกรรมสม่ำเสมอตลอดทั้งไลน์
แผ่นฟิล์มบรรจุภัณฑ์ที่พิมพ์แล้วมักจะไม่เสถียรมากขึ้นเมื่อความเร็วเพิ่มขึ้น การเปลี่ยนแปลงปฏิสัมพันธ์ของพื้นผิว หรือความแข็งของโครงสร้างลามิเนตส่งผลต่อพฤติกรรมการลำเลียง ความไม่เสถียรที่เกี่ยวข้องกับการจัดเรียงตำแหน่งอาจเกิดจากแรงดึงที่ไม่สม่ำเสมอ ความสม่ำเสมอของพื้นผิวที่ไม่ดี หรือตำแหน่งของลูกกลิ้งที่ไม่เหมาะสมกับสภาพของแผ่นฟิล์มอีกต่อไป.
หลังจากการเคลือบแล้ว โครงสร้างบรรจุภัณฑ์มักมีความแข็ง ความตอบสนองของพื้นผิว และพฤติกรรมการม้วนที่แตกต่างไปจากแผ่นวัสดุที่เข้ามาเดิมก่อนการเชื่อมติด หากการสัมผัสของลูกกลิ้ง ระดับแรงดึง หรือความสม่ำเสมอในการจัดการต้นทางไม่สอดคล้องกับโครงสร้างที่เปลี่ยนแปลงไปนั้น ม้วนสุดท้ายอาจม้วนไม่สม่ำเสมอ.
ชั้นพิมพ์และชั้นปิดผนึกมักทำให้แผ่นวัสดุมีความไวต่อการเกิดรอย การลาก การปลดปล่อยที่ไม่สม่ำเสมอ และพฤติกรรมที่สัมพันธ์กับอุณหภูมิมากขึ้น นั่นหมายความว่าลูกกลิ้งอาจต้องการทิศทางพื้นผิว พฤติกรรมการสัมผัส หรือการเลือกวัสดุที่แตกต่างไปจากที่ใช้กับฟิล์มแบบง่ายๆ.
เริ่มต้นด้วยตำแหน่งสายการผลิตจริงและปัญหาที่มองเห็นได้ จากนั้นตรวจสอบโครงสร้างบรรจุภัณฑ์ สภาพพื้นผิวที่พิมพ์ การสัมผัสกับกาวหรือตัวทำละลาย อุณหภูมิ ความเร็วสายการผลิต และผลลัพธ์ของการม้วนกลับ สำหรับการผลิตบรรจุภัณฑ์แบบยืดหยุ่น การเลือกใช้ลูกกลิ้งมักขึ้นอยู่กับพฤติกรรมของโครงสร้างบรรจุภัณฑ์ทั้งหมดตลอดทั้งสายการผลิต ไม่ใช่ขึ้นอยู่กับฟิล์มพื้นฐานเพียงอย่างเดียว.
การผลิตลูกกลิ้งสั่งทำ สูตรยาง และการควบคุมคุณภาพ
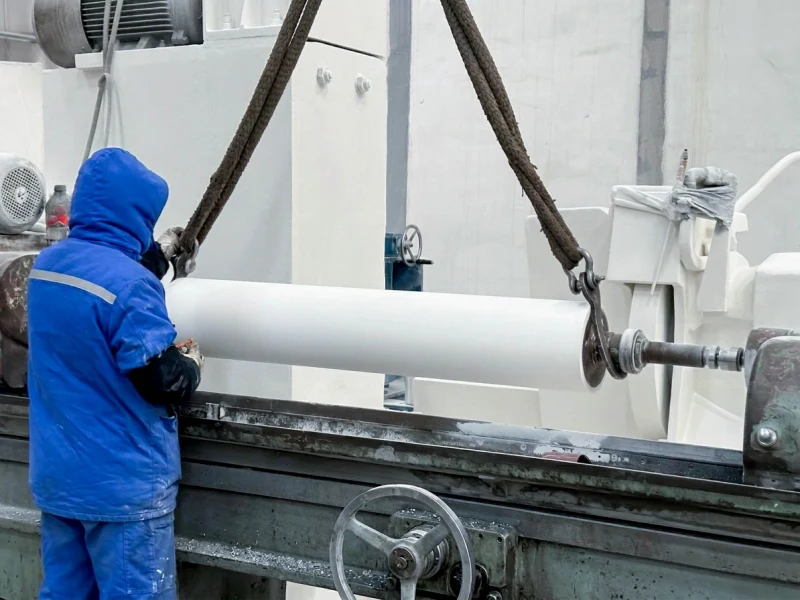
ลูกกลิ้งยางที่เชื่อถือได้ไม่ได้ขึ้นอยู่กับการจับคู่ขนาดเท่านั้น สูตรยาง ความคงตัวของความแข็ง ความหนาชั้นยาง ผิวสำเร็จ โครงสร้างเพลา และความเที่ยงตรงในการหมุน ล้วนมีผลต่อสมรรถนะของลูกกลิ้งบนไลน์
ขอบเขตการผลิต
Wolorin รองรับทั้งโครงการลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งยางอุตสาหกรรมสั่งทำที่มีข้อกำหนดสูงกว่า ด้วยประสบการณ์การผลิต อุปกรณ์การผลิต และอุปกรณ์ตรวจสอบ
การเลือกสูตรยางและผิวให้เหมาะกับงาน
ระบบสูตรยางของเราสามารถปรับให้เหมาะกับข้อกำหนดการใช้งานต่าง ๆ รวมถึงแรงดึง การปลดปล่อย ความทนการสึก การสัมผัสสารเคมี ความคงตัวของความแข็ง และสมรรถนะการเดินเครื่องระยะยาว
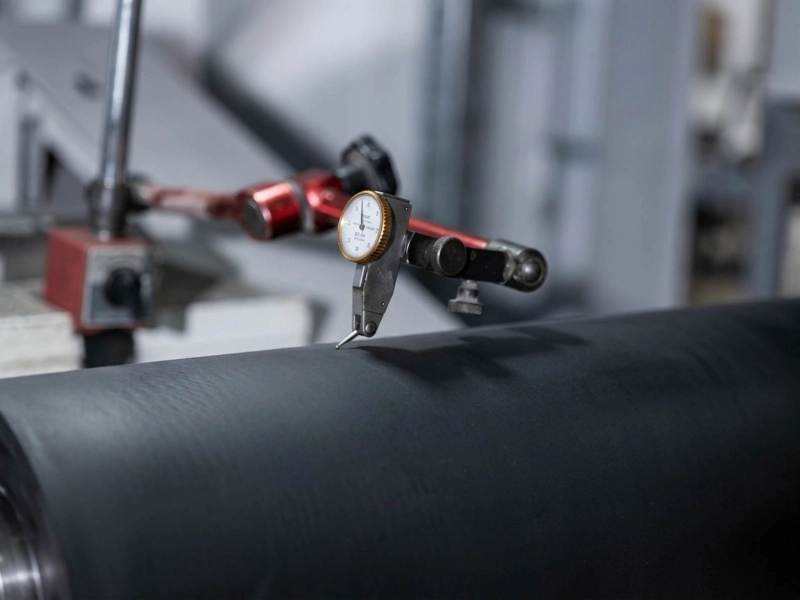
การตรวจคุณภาพก่อนจัดส่ง
ก่อนจัดส่ง สามารถตรวจสอบรายการสำคัญ เช่น ความแข็งชั้นยาง รายละเอียดเพลา สภาพผิว และความเที่ยงตรงในการหมุน ตามข้อกำหนดของโครงการ
คุณสามารถดูขอบเขตการผลิตของเรา กระบวนการควบคุมคุณภาพ และข้อมูลบริษัทได้จากหน้าด้านล่าง
ขอใบเสนอราคา
หากคุณมีแบบร่าง ข้อมูลจำเพาะของลูกกลิ้ง ขนาดที่มีอยู่ ตัวอย่าง หรือความต้องการที่ชัดเจนอยู่แล้ว คุณสามารถส่งมาได้โดยตรง เราสามารถใช้ข้อมูลเหล่านั้นสำหรับการผลิตตามสั่ง การเสนอราคา หรือการยืนยันการผลิตได้.
หากรายละเอียดไม่ครบถ้วน คุณสามารถเริ่มต้นด้วยตำแหน่งลูกกลิ้ง วัสดุของเว็บ ปัญหาของสายการผลิตปัจจุบัน ภาพถ่ายสถานที่ หรือปัญหาที่คุณต้องการแก้ไขก็ได้.