Defectos de forma en bobinas: telescoping, dishing, bordes flojos y problemas del core

Una bobina terminada puede mostrar capas escalonadas, una cara curvada, bordes flojos o un core desplazado dentro del rollo. Algunos problemas aparecen durante winding; otros después de descargar, transportar o almacenar.

Antes de cambiar ajustes, mire la cara de la bobina, anote cuándo empieza el problema y qué lado se mueve.

Si empieza cerca del core, revise core y primeras vueltas. Si aparece solo al crecer el diámetro, compare tensión, torque, presión y espesor transversal. Si cambia después de descargar, revise cuánto estaban ayudando el core y las capas internas a mantener la forma.

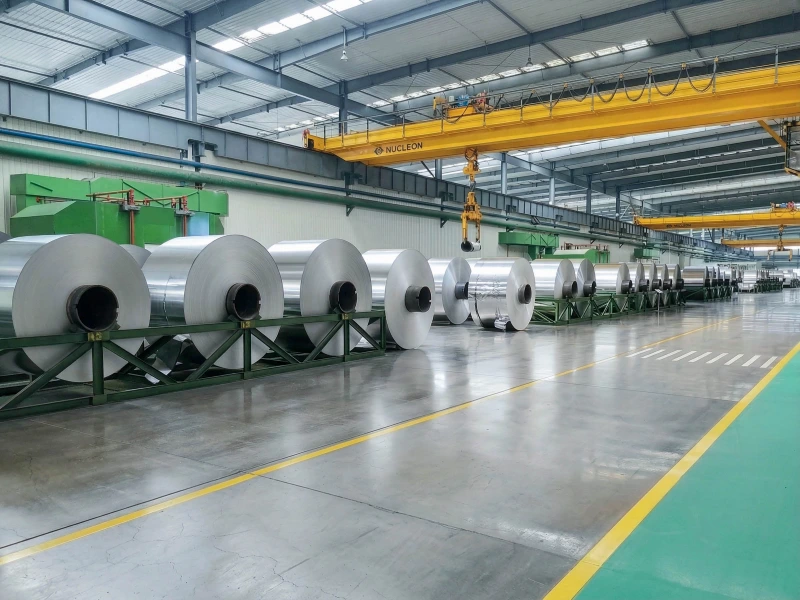
Taller de almacenamiento y procesamiento de bobinas de aluminio

Qué aspecto tiene la cara de la bobina

Lo que se ve Revisar primero
Telescoping — las capas se desplazan lateralmente y una cara sobresale Primeras vueltas, sujeción del core, cambios de tensión/torque, side pull y espesor transversal
Dishing — la cara se curva hacia dentro o fuera Espesor transversal, posición del core, ángulo de entrada y alineación
Bordes flojos — borde blando, levantado, deshilachado o escalonado Condición del borde entrante, tensión por lane, primeras vueltas y espesor local
Mandril desplazado o suelto: el mandril sobresale más por un lado, gira o se mueve Core ID, ajuste chuck/shaft, tensión inicial y primeras vueltas
Aplastamiento del mandril: el mandril se vuelve ovalado, se pandea o colapsa Resistencia del core, expansión del chuck, longitud sin apoyo, lifting/stacking
La bobina cambia más tarde: la bobina parecía aceptable en la máquina pero se movió después Estabilidad de capas internas, soporte del core, descarga, transporte y storage

Telescoping

Una bobina telescópica tiene capas que se mueven lateralmente en escalones. Una cara sale hacia fuera y la otra entra. En casos fuertes puede parecer cónica.

Si empieza cerca del core, revise primeras vueltas y sujeción. Si empieza más tarde, revise qué cambió al crecer el diámetro.

Dishing

Una bobina abombada tiene una cara que se curva hacia dentro o hacia fuera en lugar de mantenerse plana.

Suele ocurrir cuando un lado crece más rápido o más tenso. Espesor, ángulo de entrada, posición del core y alineación son buenos puntos iniciales.

Bordes flojos

Un borde puede sentirse más blando que el centro o verse levantado, feathered o irregular.

Compruebe si ya estaba flojo antes del winding. Si solo una slit roll presenta el problema, compárela con las lanes vecinas.

Core desplazado o suelto

Un core offset sobresale más de un lado. Un core suelto puede girar o moverse dentro de la bobina.

Revise fit, soporte de chuck/shaft, starting tension y cómo se fijó la banda al core.

Core crush

Puede aparecer como abertura oval, pared colapsada o daño alrededor del chuck.

Empiece por el core: humedad, daños antiguos, ajuste, exceso de expansión o demasiada longitud sin apoyo.

Cambios después de descarga o almacenamiento

Una bobina puede parecer recta en el winding shaft y moverse al retirarla.

Tome una foto antes y después de descargar. Si vuelve a cambiar durante storage, revise support, lifting, transport y stacking.

¿Cuándo empieza el problema?

01

Cerca del core

Un problema que empieza durante las primeras vueltas suele proceder del mandril, de la fijación de la banda o de los ajustes iniciales.

Compruebe:

  • tamaño/estado del core;
  • fit del chuck/shaft;
  • fijación de la banda;
  • rectitud de primeras vueltas;
  • starting tension y torque.

Un inicio débil puede quedar oculto hasta que la bobina crece o sale de la máquina.

02

02 — A mayor diámetro

Si la cara permanece recta al principio y cambia más tarde, revise los settings en el diámetro donde empieza:

Busque:

  • cambio de tensión o torque;
  • más aire entre capas;
  • cambio de presión;
  • mayor side pull;
  • acumulación de diferencias de espesor;
  • Un cambio de velocidad o un empalme cerca del mismo punto

Registre el diámetro aproximado donde aparece el primer step, curve o loose edge.

03

03 — Justo después de descargar

Si cambia al liberar shaft/chuck, la máquina estaba ayudando a mantener la forma.

Revise fit del core, capas internas, método de descarga y si ambos lados se liberaron de forma uniforme.

04

04 — Después de transporte o storage

Si cambia horas o días más tarde, revise vibración, impacto, temperatura de almacenamiento, stacking y soporte.

Una bobina que apenas era estable en la máquina puede moverse cuando cambian las condiciones de apoyo.

¿Todas las bobinas se mueven igual?

Si todas se desplazan hacia el mismo lado:

  • Ángulo de entrada de la banda
  • Posición del mandril
  • alineación de guía;
  • alineación del winding shaft;
  • contacto izquierda/derecha.

Si la dirección cambia de una bobina a otra, compare cómo se cargaron los mandriles, dónde estaba el empalme y si cambió la dirección del material.

Si solo una slit roll falla, revise esa lane: borde, espesor, fit del core y tensión.

Si la banda ya se desplaza lateralmente antes de llegar al punto de bobinado, compruebe el recorrido aguas arriba a través de Problemas de seguimiento de la banda.

Compruebe el core antes de cambiar todo lo demás

El core sostiene las primeras vueltas y la bobina terminada después de descargar.

Compruebe:

  • ID;
  • pared;
  • Rectitud
  • humedad/daño;
  • fit sobre shaft/chuck;
  • longitud soportada;
  • Posición del mandril

Si el core está suelto, dañado o mal soportado, cambiar tensión o presión puede no resolver la forma.

Una sustitución normal suele ser sencilla cuando ya se conocen el tamaño del mandril antiguo y el ajuste a la máquina. Los problemas repetidos de mandril suelto o de aplastamiento del mandril requieren un examen más detallado del apoyo y de la carga inicial.

Compare tensión, torque y lay-on pressure

Tensión = fuerza de tracción en la banda. Torque = fuerza de giro que construye el rollo. Lay-on pressure = fuerza de contacto donde entra la banda.

Revise cómo cambian al crecer el diámetro; no mire solo el valor final.

Una comparación útil es:

  • Una bobina normal y una bobina defectuosa
  • El mismo material en la misma línea
  • El diámetro donde empieza el defecto
  • Cualquier cambio de ajuste cerca de ese punto

No existe un único setting para film, papel, foil, laminados y otros webs.

Para posiciones de bobinado sensibles a la tensión, consulte Rodillos de control de tensión. La página principal de aplicación es Rodillos para líneas de corte longitudinal y rebobinado.

El lay-on roller ayuda a controlar aire y contacto. Muy poca presión puede dejar capas exteriores flojas; demasiada puede sobrecargar un core débil o perturbar un material sensible.

Comprobación Rodillos de presión cuando cambiar la presión produce cada vez el mismo cambio en la cara de la bobina.

Compruebe el espesor transversal

Una pequeña diferencia se vuelve evidente después de cientos de vueltas.

Si un lado es ligeramente más grueso, aumenta el diámetro más rápido y puede crear borde levantado, cara curvada o movimiento lateral.

Cuando sea posible, compare el espesor en:

  • Lado del operario
  • Centro
  • Lado del accionamiento

Compruebe también si el problema empezó tras cambiar el material, el recubrimiento, la laminación o el grado de producto.

Si el defecto cambia de lado al invertir el material, observe con atención la banda entrante. Si siempre permanece en el mismo lado de la máquina, compruebe la alineación y el contacto.

Compruebe trayectoria y alineación

La banda debe entrar recta al winding point.

Compruebe:

  • Posición del mandril y del eje de bobinado
  • Ángulo de entrada de la banda
  • Alineación de los rodillos cerca del punto de bobinado
  • Giro del rodillo guía
  • Arrastre de los rodamientos
  • Suciedad o desgaste en un lado de un rodillo guía

A Rodillo guía requiere atención cuando la banda es estable antes de esa posición y empieza a moverse después.

El film delgado, liso, recubierto o sensible a la superficie puede reaccionar a pequeñas diferencias de recorrido y de contacto. Consulte Rodillos para conversión de película para posiciones de rodillo relacionadas.

Cuándo revisar pressure o guide roller

Revise el rodillo cuando:

  • el defecto cambia tras ajustar presión;
  • un lado deja una marca de contacto mayor;
  • un extremo está más gastado, sucio o pulido;
  • el problema empezó tras grinding, re-covering, alignment o replacement;
  • el contacto sube/baja durante la rotación;
  • la trayectoria cambia justo después de un guide roller.

Para un rodillo de presión o de apoyo, compruebe:

  • Diámetro exterior
  • Estado superficial
  • Carga izquierda y derecha
  • Estado de los rodamientos
  • Alineación
  • Contacto a lo ancho

Para un rodillo guía, compruebe:

  • Giro libre
  • Arrastre de los rodamientos
  • Posición del eje
  • Contaminación superficial
  • Ángulo de entrada y salida de la banda

Si el rodillo se mueve axial o radialmente al girar, la presión también puede variar; revise rodillo instalado, bearings, journals y mounting.

Para una sustitución estándar, los planos, las dimensiones, la dureza, la posición del rodillo y las fotografías del rodillo antiguo suelen bastar para empezar. Si el problema empezó tras un trabajo en rodillos, incluya fotografías de la cara de la bobina y del contacto del rodillo.

Qué registrar

Empiece con:

  • fotos de ambas caras;
  • OD y ancho de bobina terminada;
  • core ID/estado;
  • qué lado se mueve;
  • cuándo empieza;
  • material y espesor;
  • si afecta a una bobina o a todas;

Añada cuando esté disponible:

  • Tensión y par a lo largo del diámetro de la bobina
  • lay-on pressure;
  • espesor transversal;
  • fotos antes/después de descargar;
  • storage/transport;
  • datos del rodillo;
  • alignment/runout;
  • reparación/replacement recientes.

Cambie un ajuste cada vez cuando la producción lo permita. Compare el resultado con el mismo diámetro de bobina.

Enviar planos o datos del rodillo

Envíe fotografías de ambas caras de la bobina, el diámetro exterior y el ancho de la bobina terminada, el diámetro interior del mandril, el material de la banda y una breve nota sobre cuándo empieza el problema.

Si el problema parece proceder de un rodillo de presión, guía o contacto de bobinado, envíe también sus dimensiones, el estado de la superficie, la dureza si se conoce y cualquier información sobre reparaciones o sustituciones recientes.

Si ya dispone de planos, medidas, muestras o una especificación clara, puede enviárnoslos directamente a Wolorin. Podemos proceder con la fabricación a medida, el presupuesto o la confirmación de producción a partir de sus documentos.

Si faltan datos, empiece por posición del rodillo, fotos de bobina final y problema.