Problemas de nip stripe en rodillos offset

La franja de un rodillo de tinta o de dampening puede ser demasiado ancha en toda la cara, estrecha en todas partes, más ancha en un extremo, más marcada en el centro o estar interrumpida en algunos puntos. Estos patrones apuntan en direcciones distintas. Antes de cambiar el ajuste del rodillo, mida la franja a la izquierda, en el centro y a la derecha, anote si la prensa está fría o a la temperatura normal de trabajo y compare el resultado con el valor especificado para ese par de rodillos.

El nip stripe es evidencia de contacto. Muestra cuán amplio y uniforme es el contacto bajo esa condición de prueba. Si está dentro de especificación y estable mientras continúa un defecto de impresión, el siguiente chequeo puede pertenecer a tinta, dampening, plate, ajuste u otra variable.

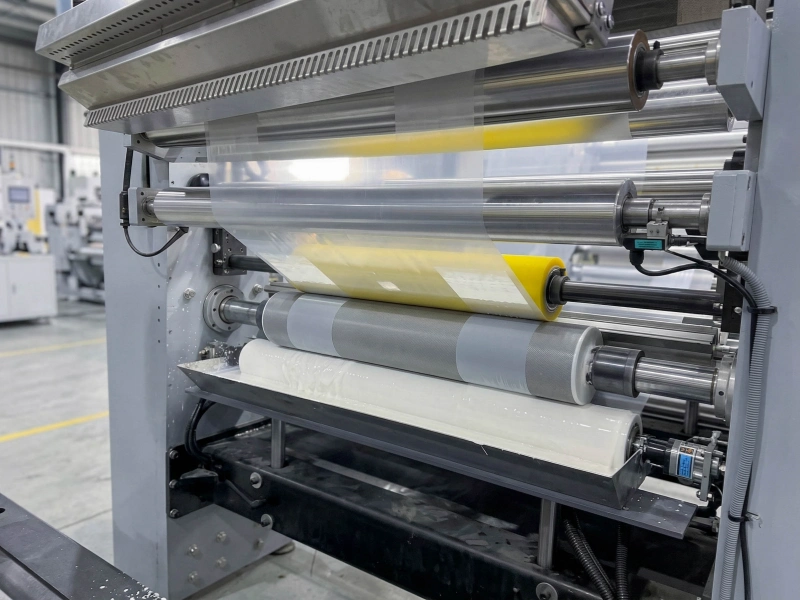
Película transparente pasando por una línea de rodillos de recubrimiento industrial

Empiece por la forma antes de cambiar el ajuste

Un único ancho medio puede ocultar la parte más útil de la lectura. Una franja de 3 mm a la izquierda, 4 mm en el centro y 5 mm a la derecha es muy distinta de una franja recta de 4 mm a lo largo del rodillo, aunque la media sea casi la misma.

Cómo es la franja Primer punto a revisar
Demasiado ancha en la mayor parte del rodillo Temperatura de trabajo, objetivo correcto para ese par de rodillos, ajuste actual, diámetro efectivo y estado del recubrimiento.
Demasiado estrecha en la mayor parte del rodillo Ajuste, desgaste del recubrimiento, diámetro final, endurecimiento y asiento del rodillo.
Ancha en un extremo y estrecha en el otro Ajuste izquierda-derecha, asiento de los muñones, montaje, rodamientos, conicidad y desgaste irregular.
Más ancha en el centro que en los bordes Corona prevista, perfil del rodillo, diámetro en centro / bordes, rectificado anterior y rodillo de contacto.
Interrumpida o ausente en zonas locales Acumulación de tinta, glazing, contaminación, abolladuras, desgaste local, zonas endurecidas o daños superficiales.

Si toda la franja es demasiado ancha

Cuando la izquierda, el centro y la derecha superan el rango especificado, el cambio afecta a la mayor parte del nip y no a una zona aislada. Revise primero las condiciones de medición. Una prensa fría y una prensa totalmente caliente pueden dar anchos de franja distintos aunque no se haya tocado el ajuste.

Después revise ajuste y rodillo. Mayor diámetro efectivo introduce más las superficies en contacto a la misma posición mecánica. Un recubrimiento ablandado o hinchado también se deforma más y puede ensanchar el stripe.

Una franja ancha por sí sola no indica que la transferencia de tinta sea mejor. Si el manual de la máquina pide un contacto más estrecho en esa posición, aumentar la franja simplemente aleja más el rodillo de su ajuste previsto.

Si toda la franja es demasiado estrecha

Si se estrecha gradualmente durante meses, compare diámetro y estado del recubrimiento. Desgaste elimina caucho; el envejecimiento, el calor, la tinta y la química de lavado también cambian la deformación.

El momento en que aparece ayuda a acotar la comprobación. Si un rodillo que funcionaba correctamente se estrecha poco a poco, el desgaste o el envejecimiento del recubrimiento pasan a ser más probables. Si la franja se estrecha justo después de un rectificado o una sustitución, mida el rodillo terminado antes de añadir más ajuste.

El mismo stripe estrecho puede resultar de combinaciones distintas de diámetro, dureza y ajuste. Mida variables en lugar de inferir dureza desde ancho de franja.

Un lado más ancho

Un wedge-shaped stripe es una señal fuerte de contacto lateral. Haga el ajuste normal permitido y observe ambos extremos.

Si ambos vuelven a especificación y quedan estables, el ajuste era parte del problema. Si la cuña vuelve rápido, un extremo necesita mucho más ajuste o apareció tras trabajo en rodamientos o rodillo, revise mecánica antes de seguir.

Confirme que ambos muñones están correctamente asentados. Busque holgura en los rodamientos o diferencias de montaje, y mida ambos extremos del rodillo si sospecha conicidad o desgaste irregular. No confíe en un único diámetro tomado en el centro cuando la franja ya muestra una diferencia clara a lo ancho.

Problemas similares de contacto a lo ancho de la cara también importan en los Rodillos de presión, donde una distribución de presión estable depende del perfil del rodillo, el montaje, el estado del recubrimiento y el nip real.

Centro más ancho que bordes

Una franja más marcada en el centro requiere comprobar el perfil. Averigüe si el rodillo debe ser cilíndrico o si la corona forma parte del diseño.

Crown es intencional en algunos rodillos de impresión. Documentación Heidelberg SM/CD 102, por ejemplo, identifica su rodillo de la bandeja de mojado como rodillo de caucho coronado. Un contacto más ancho en el centro debe compararse con la geometría especificada antes de rectificarlo “plano”.

Si funcionó largo tiempo y el centro se vuelve gradualmente más ancho, compare centro diámetro con bordes, desgaste, hinchamiento, rectificado historial y rodillo opuesto.

Si aparece inmediatamente tras rectificado, compare perfil con plano. Rectificar hasta igualar visualmente el stripe puede eliminar una crown que debía mantenerse.

Si la franja se interrumpe en la misma zona

Empiece por la superficie antes de tratar una franja interrumpida como un problema de geometría. Limpie el rodillo y la superficie de contacto y repita la prueba en las mismas condiciones.

La tinta seca, el glazing pulido, los depósitos endurecidos, una pequeña abolladura o el caucho dañado pueden interrumpir la franja visible. Si la limpieza elimina el hueco y no vuelve a aparecer, siga vigilando la superficie en lugar de enviar el rodillo directamente a rectificar.

Si la misma sección vuelve a aparecer en la misma posición axial, inspeccione esa zona con más detalle. Compruebe el diámetro local, la dureza superficial si es posible, el glazing, las indentaciones, el desgaste y los daños visibles.

En una posición de transferencia de tinta, una franja pulida o dañada también puede cambiar la humectación, la recogida y la liberación antes de que haya una pérdida de diámetro medible importante. Los requisitos de contacto relacionados se tratan en los Rodillos de transferencia.

Compare a la temperatura correcta

El objetivo debe venir del manual de la prensa y posición exacta. No existe un único ancho de franja universal para offset.

Un manual de Heidelberg SM/CD 102 muestra por qué. Su tabla utiliza valores y tolerancias distintos para cada contacto, como 4 ± 0,5 mm, 5 ± 1 mm, 4 ± 1 mm y tolerancias unilaterales específicas de cada posición. Los valores corresponden a esas relaciones entre rodillos en esa máquina; son útiles como ejemplo de lo específico que puede ser el ajuste de cada posición, no como norma general de offset.

El mismo manual indica que sus ajustes se refieren a inking/rodillos humectadores a temperatura de trabajo. Para un contacto especificado en 4 ± 0.5 mm, muestra 3.5 mm como ejemplo de ajuste en frío porque el área crece al calentarse.

Esto hace que la temperatura forme parte del registro de medición. Una franja de 4 mm tomada justo después del arranque y una franja de 4 mm medida tras una larga producción no se obtuvieron en las mismas condiciones. Al comprobar un ajuste o un rodillo de sustitución, compare siempre que sea posible lecturas tomadas a temperaturas similares.

Revise el rodillo si cambia después de mantenimiento

Una franja que cambia justo después de un rectificado, una sustitución del rodillo, trabajos en los rodamientos o un nuevo montaje ofrece un punto de partida útil. Compruebe qué cambió durante ese trabajo antes de compensarlo con más ajuste de la máquina.

El diámetro final es lo primero. El rectificado elimina material. Un recubrimiento nuevo establece un nuevo diámetro exterior. El hinchamiento puede aumentar el diámetro efectivo durante el servicio. Si un rodillo nuevo o recién rectificado necesita mucho más ajuste que el anterior para alcanzar la misma franja especificada, confirme el diámetro final.

Después perfil. Puede tener centro correcto y ser cónico, presentar desgaste en los bordes, tener una corona incorrecta o estar rectificado con un perfil transversal equivocado. Si stripe varía a lo ancho, varias medidas son mejores que una central.

La dureza es otra parte del contacto. Un recubrimiento más blando se deforma más en las mismas condiciones mecánicas; un recubrimiento envejecido o endurecido responde de otra forma. Utilice la especificación de dureza original y una medición real cuando estén disponibles. No intente calcular la dureza Shore A a partir de la franja.

Si el rodillo de impresión existente está especificado en nitrilo, conserve la especificación del caucho junto con la tinta, el limpiador, la temperatura y el historial de servicio al preparar la sustitución. La página de Rodillos de caucho NBR / nitrilo ofrece el contexto de material más amplio para rodillos industriales recubiertos de nitrilo.

La instalación merece la misma atención. Un rodillo con el diámetro y la dureza correctos puede seguir dejando una franja en forma de cuña si un muñón no está bien asentado, la posición de montaje cambió durante el mantenimiento o el estado de los rodamientos afecta a la posición del rodillo.

Para la sustitución o la fabricación a medida de rodillos de impresión, la página de Rodillos para la industria de impresión ofrece el contexto más amplio para adaptar el diámetro, la dureza, el estado de la superficie, los medios de contacto y la geometría final a la posición real del rodillo.

Cuándo merece la pena plantear un nuevo rectificado

El rectificado funciona mejor cuando el problema se ha medido y la superficie o el perfil aún son corregibles. Un perfil desgastado o irregular puede recuperarse si queda suficiente recubrimiento y el diámetro y la corona finales todavía pueden cumplir la especificación del rodillo.

Lo que encuentra Siguiente paso práctico
La medición anterior se tomó a otra temperatura. Repita primero la medición de la franja en condiciones de temperatura comparables.
Una diferencia izquierda-derecha vuelve a la especificación tras un ajuste normal y se mantiene estable. Mantenga el ajuste y vigílelo durante la producción.
Un rodillo nuevo o rectificado necesita mucho más ajuste de lo previsto. Revise el diámetro final, el perfil, la dureza y el montaje antes de añadir más contacto.
Persiste una franja más marcada en el centro o en forma de cuña tras un ajuste normal. Mida el perfil a lo ancho y revise el montaje, el desgaste y el rodillo de contacto.
El mismo hueco local vuelve tras la limpieza. Inspeccione el diámetro local, los daños superficiales, el glazing, el desgaste y el endurecimiento antes de decidir el rectificado.
El caucho está hinchado, muy endurecido, agrietado, dañado o desgastado por debajo de un diámetro final utilizable. La sustitución suele ser más directa. Puede plantearse el re-recubrimiento cuando el núcleo y la aplicación siguen siendo adecuados.

El rectificado tiene un valor limitado cuando el propio caucho se ha deteriorado. El hinchamiento, el endurecimiento grave, las grietas, los daños en la adhesión o un estado inadecuado del recubrimiento seguirán ahí después de otra pasada superficial.

En una sustitución estándar en la que el rodillo anterior funcionó bien durante mucho tiempo, el proceso puede seguir siendo sencillo. Un plano utilizable, las dimensiones, la dureza, la posición del rodillo y las fotos del rodillo antiguo suelen bastar para confirmar la dirección básica de sustitución. Una revisión más detallada resulta útil cuando el problema de la franja sigue volviendo tras el ajuste, el rectificado o la sustitución.

Lleve un registro que realmente pueda comparar

Un registro útil es lo bastante breve como para que los operarios lo mantengan de verdad. Lo importante es registrar los mismos puntos cada vez.

Registrar Qué conservar
Prensa y posición del rodillo Prensa o unidad, número del rodillo y el rodillo, la plancha o la superficie con la que contacta.
Ancho de la franja Valores a la izquierda, en el centro y a la derecha en lugar de una media.
Temperatura Frío, en calentamiento o a temperatura normal de trabajo; temperatura real si se conoce.
Estado del rodillo Diámetro, dureza si se conoce, desgaste, glazing, hinchamiento, grietas o daños locales.
Trabajos recientes Ajuste, sustitución, rectificado, re-recubrimiento, trabajos en los rodamientos o nuevo montaje.
Qué ocurrió después Cómo cambió la franja a la izquierda, en el centro y a la derecha tras el ajuste o el mantenimiento.

Si el rodillo puede necesitar sustitución, fotografíe toda la cara de caucho y ambos extremos antes de una limpieza a fondo o de desecharlo. Añada fotos de detalle del glazing, las grietas, el hinchamiento, el desgaste de los bordes o cualquier zona local que cambie repetidamente la franja. Las dimensiones indican el tamaño; la superficie antigua suele mostrar cómo ha estado funcionando el rodillo.

Rodillos para la industria de impresión — Para posiciones de rodillos en líneas de impresión en las que el diámetro, la dureza, el estado de la superficie, los medios de contacto y la geometría final deben adaptarse a la aplicación real.

Rodillos de presión — Para posiciones de rodillos en las que importan el contacto a lo ancho, la distribución de la presión, el perfil del rodillo y un comportamiento estable del nip.

Rodillos de transferencia — Para posiciones de rodillos en las que el estado de la superficie influye en la recogida, la transferencia y la liberación de tinta u otros medios de proceso.

Rodillos de caucho NBR / nitrilo — Para proyectos en los que un rodillo de impresión existente utiliza nitrilo y el recubrimiento de sustitución debe adaptarse a sus medios y condiciones de servicio reales.

Si ya dispone de planos, dimensiones, muestras o una especificación clara, envíelos directamente para la fabricación a medida, la cotización o la confirmación de producción.

Si los datos están incompletos, empiece con fotos del rodillo antiguo, dimensiones básicas, la posición del rodillo, el medio de contacto y el problema actual de franja o de contacto relacionado con el rodillo.