
Problemas habituales de superficie y contacto en el procesamiento de cuero y cuero sintético
Las marcas superficiales en cuero o cuero sintético suelen empezar después de un punto de contacto. El producto puede mostrar pressure mark ligera, cambio de gloss, grano aplanado, transferencia de coating, drag mark, sticking o alimentación inestable.
Antes de cambiar la especificación del rodillo, encuentre dónde cambia por primera vez la superficie. Revise el primer punto de presión, transferencia, tracción, contacto caliente o contacto repetido. Si el defecto cambia con presión, temperatura, tack del coating, velocidad o limpieza, vale la pena revisar la condición de contacto.
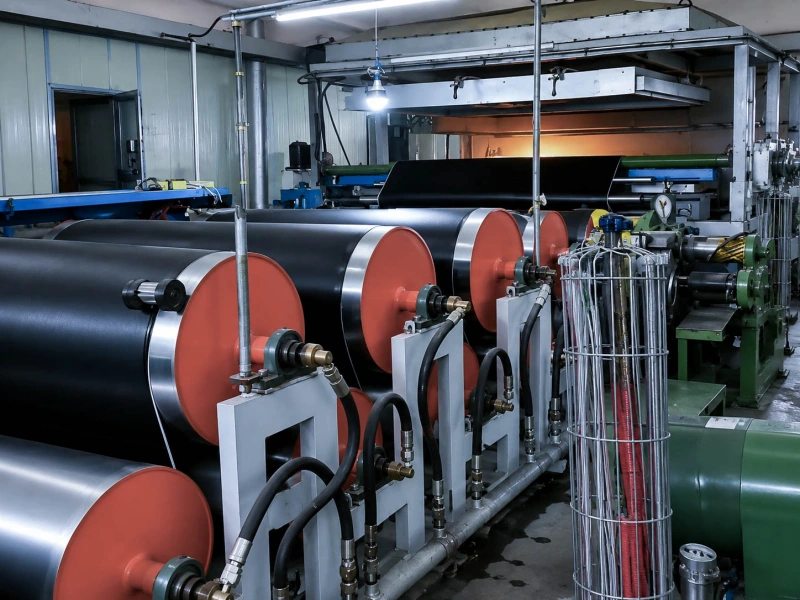
Empiece por el primer punto de contacto
Divida la línea por puntos de contacto y observe antes/después de cada posición.
| Señal | Qué revisar |
|---|---|
| La marca aparece después de un nip | Presión, dureza y ancho de contacto |
| La marca se intensifica al aumentar la presión | Nip load, crown y deflexión |
| Gloss cambia después de contacto caliente | Acabado superficial, temperatura, pegajosidad del recubrimiento |
| La limpieza solo ayuda durante poco tiempo | Build-up, pickup y poor release |
| La marca repetida coincide con la circunferencia del rodillo | Superficie, runout y grinding line |
| El defecto sigue una posición | Superficie y condición de contacto |
Para replacement normal, planos, dimensiones, dureza, posición y fotos antiguas pueden bastar. Para marcas repetidas, revise el contacto más de cerca.
Las posiciones de rodillo más amplias del lado de la aplicación se tratan en la página de Rodillos para procesamiento de cuero y cuero sintético. Esta página se mantiene más cerca del problema superficial: dónde aparece, cómo cambia y qué contacto del rodillo puede estar implicado.
Textura superficial y cambio de brillo
Cuero y cuero sintético son sensibles a apariencia. El rodillo puede girar normalmente mientras la cara del producto ya está cambiando.
Señales habituales:
| Cambio superficial | Dirección del rodillo |
|---|---|
| Grano aplanado | Dureza, presión y espesor del cover |
| Banda brillante | Acabado, calor y tack |
| Línea fina | Grinding line, daño o runout |
| Marca mate local | Build-up, contaminación o transfer-back |
| Borde y centro distintos | Crown, paralelismo y balance de presión |
Para gloss, líneas finas y problemas de release, describa el acabado con más precisión que “smooth” o “rough”. ASME B46.1 utiliza términos como roughness, waviness y lay que son útiles cuando la textura superficial forma parte del problema.
Dos rodillos llamados NBR, PU, silicona u otro sistema pueden producir contacto distinto por compound direction, curing, bonding, grinding y finish.
Pressure marks en nip o laminación
Suelen seguir el ancho de contacto, distribución de presión o condición de la cara. Pueden verse como banda plana, impresión superficial, gloss band, center mark, edge mark o línea repetida.
A Rodillo de presión debe crear un contacto estable sin aplastar la textura de la superficie. La dureza importa, pero no basta por sí sola. Compruebe la dureza junto con la presión, el espesor del recubrimiento, el bombeo del rodillo, el descentramiento y la sensibilidad superficial del producto.
Registre la dureza Shore A cuando sea posible. La norma ASTM D2240 cubre la dureza por indentación con durómetro de caucho y materiales elastoméricos, por lo que es un punto de control útil para comparar rodillos.
Compruebe las marcas de presión de este modo:
- A lo ancho
Las marcas más intensas en el centro suelen apuntar al bombeo, la flexión o la concentración de presión. Las marcas más intensas en los bordes pueden apuntar a la alineación, al espesor en los bordes o a la presión de montaje. - Tras ajustar la presión
Un pequeño cambio de presión que genera una marca clara significa que la superficie es sensible. - A la temperatura de trabajo
El cuero sintético caliente o un recubrimiento pegajoso admiten marcas de presión con más facilidad. - En el rodillo antiguo
La vitrificación, el hinchamiento, el endurecimiento, las grietas o el desgaste irregular pueden explicar la marca antes de plantear un compuesto nuevo.
Marcas de coating y transferencia en cuero sintético PU/PVC
PU y PVC synthetic leather suelen tener una superficie coated/finished. Los defectos de transferencia dependen de cómo esa superficie encuentra al rodillo.
Señales habituales:
| Defecto | Qué revisar |
|---|---|
| El coating pasa al rodillo | Release, tack y pickup |
| Aparece ghost mark | Build-up, patrón previo o contaminación |
| Transfer desigual | Presión, finish y estado del medio |
| Línea fina de transferencia | Roller line, grinding trace o borde de build-up |
| Coating se levanta localmente | Adhesion, heat, pressure y release |
A Rodillo de transferencia puede tener que tomar, transportar, dosificar o liberar el medio. La misma superficie de rodillo puede comportarse de forma distinta cuando el recubrimiento está húmedo, semiseco, calentado, pegajoso, plastificado o curado.
ISO 2411 es una referencia para resistencia de adhesión del coating en tejidos recubiertos. ASTM D751 incluye blocking resistance a temperatura elevada para coated fabrics. Sirven como referencias cuando tack, heat, release y adhesion forman parte de la investigación.
Si el rodillo está en contacto con aceite, tinta, adhesivo, plastificante o líquidos en general, los Rodillos de caucho NBR / nitrilo suelen ser una dirección a revisar. Si el disolvente o el líquido de limpieza provocan hinchamiento, reblandecimiento o pegajosidad, registre el tipo de líquido, la temperatura, el tiempo de exposición y el método de limpieza. La norma ASTM D471 cubre los efectos comparativos de los líquidos sobre el caucho y composiciones similares al caucho.
Sticking, blocking y poor release
Puede empezar como ligera sensación tacky, dull patch, ghost mark, coating lift o una superficie cada vez más difícil de limpiar.
Compruebe el patrón:
| Patrón | Dirección probable |
|---|---|
| Solo pega en caliente | Temperatura, coating tack y release |
| Pega después de limpiar | Cleaning liquid y compatibilidad |
| Pega después de winding/stacking | Blocking |
| La marca vuelve en el mismo roller | Pickup y transfer-back |
| Mejor release crea slip | Release y traction están desequilibrados |
SATRA TM271 se utiliza para blocking resistance de materiales coated y finished leathers y es una referencia cuando calor, presión y contacto cara-a-cara hacen más evidente el sticking.
En la revisión del rodillo, compruebe finish, compound direction, hardness, limpieza, contaminación y release. Una superficie orientada a release puede ayudar en ciertas posiciones; en traction/transfer, demasiado release puede producir slip o transferencia inestable.
Inestabilidad de la tracción y marcas de arrastre
El cuero y el cuero sintético necesitan un movimiento estable. El rodillo, además, debe proteger la cara. Más agarre no siempre es la respuesta correcta.
A Rodillo de tracción debe sujetar el material durante el arranque, los cambios de velocidad y la marcha estable sin arrastrar la superficie ni deformar el respaldo.
| Comportamiento en la línea | Qué revisar |
|---|---|
| Desliza en el arranque | Presión, contaminación, ángulo de abrazamiento, dureza |
| Desliza al aumentar la velocidad | Estabilidad del agarre, temperatura, tensión |
| Marcas de arrastre tras la tracción | Superficie demasiado agresiva, presión demasiado alta |
| El borde se desplaza al aumentar la presión | Equilibrio del contacto, alineación, variación de espesor |
| La alimentación cambia según el lote | Fricción del respaldo, pegajosidad superficial, rigidez del producto |
Si la limpieza y el ajuste de presión solo ayudan durante poco tiempo, revise la dirección de la superficie del rodillo. Si un agarre mayor crea marcas superficiales, revise conjuntamente la dureza, el acabado superficial, la cara de contacto y la tensión de la línea.
Lo que revelan los cambios en la producción
Los cambios controlados suelen mostrar dónde empieza el problema.
| Cambio | Lo que suele mostrar |
|---|---|
| Al aumentar la presión, las marcas se intensifican | La carga de contacto está demasiado concentrada |
| Al subir la temperatura aumenta la adherencia | Interviene la pegajosidad o el reblandecimiento del recubrimiento |
| La limpieza solo funciona brevemente | La acumulación o el efecto químico vuelven |
| El lote de recubrimiento cambia la marca | Ha cambiado el comportamiento de la capa superficial |
| La marca repetida coincide con la circunferencia del rodillo | Interviene la superficie del rodillo o la precisión de giro |
| El aumento de velocidad provoca deslizamiento o arrastre | El agarre y la estabilidad del contacto no están equilibrados |
| La marca aparece tras el bobinado o el almacenamiento | Pueden intervenir el bloqueo (blocking) o el contacto a presión |
El comportamiento del acabado del cuero también tiene sus propios límites. La norma ISO 5402-1 especifica un método para determinar la resistencia a la flexión, en seco o en húmedo, del cuero y de los acabados aplicados al cuero. Si el acabado ya es sensible, la presión del rodillo, el calor y el contacto superficial requieren un control más estricto.
Cuándo el rodillo necesita una revisión más profunda
Haga una revisión más profunda del rodillo cuando el defecto siga un patrón de contacto.
Revise con más detalle cuando:
- la marca empieza después de la misma posición de rodillo;
- el ajuste de la presión cambia el defecto;
- la distancia de repetición es cercana a la circunferencia del rodillo;
- la limpieza solo ayuda durante poco tiempo;
- el rodillo está vitrificado, pegajoso, hinchado, reblandecido, endurecido, agrietado o contaminado;
- el problema empieza tras una sustitución, un re-recubrimiento o un rectificado;
- el calor, el disolvente, el plastificante, la pegajosidad del recubrimiento o una velocidad mayor lo empeoran;
- una mejor tracción crea marcas de arrastre;
- una mejor liberación provoca deslizamiento.
Para defectos superficiales repetidos, revise el contacto de presión, el contacto de transferencia, el contacto de tracción, el acabado superficial, la dirección de dureza, el espesor del recubrimiento, la unión, el rectificado, el descentramiento, el bombeo y el fallo del rodillo antiguo.
Para el alcance del proyecto, la sustitución, el re-recubrimiento en determinados casos, la adecuación del compuesto, el rectificado, el perfilado y el acabado superficial, consulte Servicios. Para aspectos relacionados con la inspección, como la dureza, las dimensiones, el espesor del recubrimiento, el estado de la superficie, la rugosidad superficial y el descentramiento, consulte Control de calidad.
Páginas relacionadas
- Rodillos para procesamiento de cuero y cuero sintético — Página principal de aplicación para posiciones de rodillos en cuero y cuero sintético.
- Rodillos de presión — Para el contacto controlado en el nip, la protección de la superficie y la distribución de la presión.
- Rodillos de transferencia — Para el contacto de transferencia de recubrimiento, adhesivo, tinta, líquido u otros medios.
- Rodillos de tracción — Para una alimentación estable, el control del agarre y la sincronización de la velocidad.
- Rodillos de caucho NBR / nitrilo — Para muchas posiciones con contacto con aceite, tinta, adhesivo, plastificante y líquidos en general.
- Servicios — Para fabricación a medida, sustitución, re-recubrimiento en determinados casos, adecuación del compuesto y acabado superficial.
Solicitar presupuesto
Si el cuero o el cuero sintético muestra marcas de presión, daños en la textura, transferencia de recubrimiento, adherencia, cambios de brillo, marcas de arrastre o tracción inestable cerca de un punto de contacto del rodillo, envíe los datos del rodillo a Wolorin.
Si ya dispone de planos, medidas, muestras o una especificación clara, envíelos directamente. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción a partir de sus documentos.
Si la información aún no está completa, empiece con la posición del rodillo, la cara de contacto, el tipo de recubrimiento, la temperatura de trabajo, la velocidad de línea, fotos del rodillo antiguo y el problema superficial que desea reducir.