
Rodillos para embalaje flexible
Rodillos para líneas de embalaje impresas, laminadas, de capa de sellado, de corte y de rebobinado.
Las líneas de embalaje flexible no permanecen simples por mucho tiempo. Una vez que la estructura incluye impresión, laminación adhesiva, capas de sellado o rebobinado posterior, la idoneidad de los rodillos suele ser más específica para cada posición que en una línea básica de transporte de película.
Wolorin ofrece soluciones de rodillos para películas de embalaje impresas, estructuras laminadas, bobinas multicapa y secciones de conversión post-laminación. Nos centramos en aplicaciones donde la estabilidad durante el transporte, la liberación controlada, la protección de la superficie y la uniformidad del rebobinado deben trabajar conjuntamente a lo largo de la línea de producción. No todos los rodillos de estas líneas requieren una personalización exhaustiva; algunas soluciones probadas pueden cubrir escenarios de embalaje similares. Sin embargo, la idoneidad a largo plazo depende del rendimiento del rodillo en su posición específica dentro de la línea.
No necesita tener toda la información preparada antes de ponerse en contacto con nosotros.
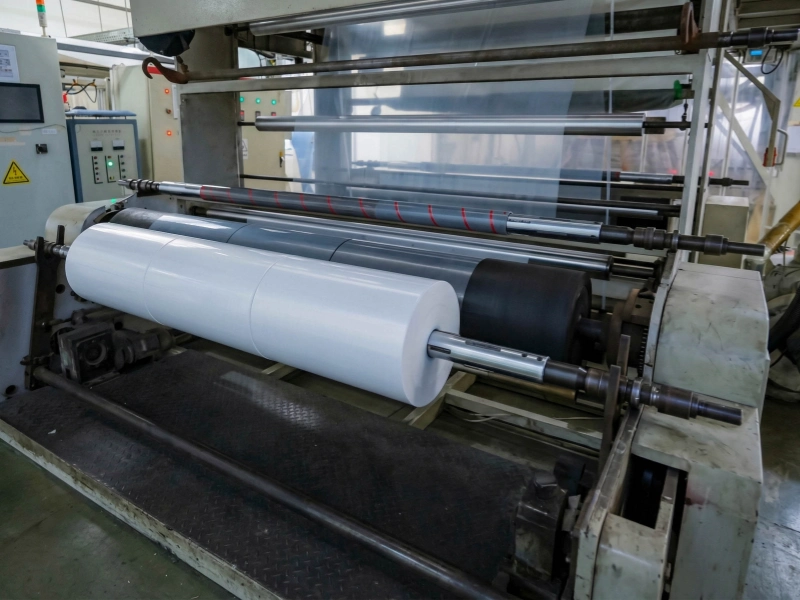
Cuándo puede ser necesario revisar un rodillo nuevamente
Un rodillo que funciona correctamente antes de la laminación puede no seguir siendo igualmente adecuado después de que cambie su estructura.
En las líneas de envasado flexible, las superficies impresas, la influencia del adhesivo, las capas de sellado y el rebobinado posterior pueden hacer que la misma posición sea más sensible que al principio del proceso.
Si los problemas comienzan a aparecer solo después de la impresión, el pegado, el calentamiento o el rebobinado, a menudo vale la pena comprobar si el rodillo todavía coincide con esa posición bajo la nueva estructura.
Qué abarca este proceso
La conversión de envases flexibles suele trabajar con estructuras en lugar de una sola lámina lisa. El material que se desplaza por la línea puede incluir capas impresas, influencias adhesivas, combinaciones de laminados, superficies de película tratadas o contacto con capas de sellado que hacen que una sección se comporte de manera diferente a la siguiente.
Las estructuras y situaciones de línea típicas pueden incluir:
Embalajes de BOPP impresos
Estructuras de embalaje laminadas a base de PET
Capas CPP utilizadas en la construcción de empaques multicapa
Construcciones de capa de sellado de PE o similares
materiales impresos y laminados con dos o más capas funcionales
Redes cuya tracción, liberación o respuesta de enrollamiento cambia después de la laminación o exposición al calor.
Lo que importa no es solo que la banda siga moviéndose, sino que la estructura se mantenga estable durante el transporte relacionado con la impresión, el contacto con el adhesivo, la laminación, el guiado intermedio, el corte y el rebobinado final, sin que se produzcan desajustes en el registro, marcas en la superficie, adherencias o una mala formación del rollo.
Dónde suelen necesitar las líneas de embalaje flexible una revisión más detallada de los rodillos
En las líneas de envasado flexible, la revisión de los rodillos a menudo debe realizarse posición por posición.
Un rodillo que funciona correctamente sobre la bobina entrante puede empezar a dar problemas después de la impresión, la laminación, la exposición al calor o el rebobinado final. Esto es común en las líneas de envasado, ya que la estructura, la superficie de contacto y el comportamiento de funcionamiento no se mantienen iguales de principio a fin.
Puestos de trabajo relacionados con el transporte en el sector de la impresión.
Estas posiciones afectan la estabilidad de la banda, el funcionamiento relacionado con el registro y cómo las superficies impresas se mueven hacia adelante sin arrastre ni marcas. Si el material impreso se vuelve más difícil de controlar a medida que aumenta la velocidad, a menudo vale la pena verificar estas posiciones primero. En algunos casos, esto también se relaciona con cómo rodillos de tracción o rodillos de presión son seleccionados.
Posiciones de contacto adhesivo y de entrada de laminación
Una vez que la banda comienza a experimentar la influencia del adhesivo o entra en contacto relacionado con la laminación, la liberación, la respuesta de la superficie y la estabilidad del contacto a menudo se vuelven más sensibles. Si la línea comienza a funcionar de manera diferente después de la unión, estas posiciones generalmente necesitan otra revisión. Algunos proyectos en esta etapa también están estrechamente relacionados con Rodillos para líneas de recubrimiento y laminación.
Guía intermedia y posiciones de estabilización
Entre las secciones principales, la red aún debe mantenerse controlada. Si estas posiciones agregan deslizamiento, arrastre o perturbación superficial innecesaria, las secciones posteriores generalmente se vuelven más difíciles de mantener estables. Dependiendo de la línea, esto puede implicar rodillos guía o cualquier otro rodillo de transporte en la misma trayectoria.
Posiciones de corte y rebobinado final
Después de la impresión o laminación, la estructura final a menudo ya no se enrolla como la película original. Si la formación del rollo, el estado de los bordes o el comportamiento de desenrollado comienzan a cambiar, estas posiciones generalmente deben revisarse en función de la estructura convertida, no de la bobina anterior. Aquí es también donde algunos proyectos se superponen con Rodillos para líneas de corte longitudinal y rebobinado.
En los envases flexibles, el punto donde aparece el problema no siempre coincide con su origen. Por eso, cuando comienzan a surgir problemas de laminación o rebobinado en etapas posteriores de la línea de producción, se suelen revisar nuevamente los puntos de contacto iniciales.
Problemas comunes
Los convertidores de envases flexibles a menudo ven problemas Solo después de que la estructura ya haya pasado por varias secciones de la línea. Para entonces, el defecto visible puede aparecer durante la laminación o el rebobinado, mientras que la influencia relacionada con los rodillos comenzó antes.
Las bobinas impresas se desplazan de forma menos constante a medida que aumenta la velocidad, lo que dificulta el control del transporte relacionado con el registro.
Las redes laminadas presentan un comportamiento menos predecible tras el proceso de unión, especialmente cuando cambian la rigidez multicapa, la respuesta de la superficie y la demanda de tracción.
El material se adhiere, bloquea o despega mal en las secciones relacionadas con el calor o con el adhesivo.
Marcas superficiales, pérdida de brillo o cambios de apariencia relacionados con la fricción en estructuras impresas o laminadas.
Rebobinar la construcción que cambia después de la laminación, con zonas más estrechas, zonas más blandas, variación en los bordes o menor consistencia del rollo.
Tracción que se vuelve demasiado agresiva para una condición de capa, pero demasiado débil después de que la estructura pasa a otra etapa.
Materiales de embalaje con capas de sellado que se comportan de manera diferente durante el transporte y el enrollado que las películas plásticas más sencillas.
En muchos casos, la configuración del proceso no es el único factor. La dirección de la superficie del rodillo, la elección del material de la cubierta, el rango de dureza y el comportamiento de contacto específico de cada posición pueden influir en cómo la estructura del embalaje se desplaza por la línea de producción.
Lo que estos problemas suelen requerir del rodillo
Cuando El rendimiento del recubrimiento o laminado se vuelve inestable., el rodillo generalmente necesita una mejor coincidencia en varias direcciones.
La selección de rodillos para embalaje flexible suele ser un problema de equilibrio, más que un problema de una sola propiedad. Las estructuras de embalaje impresas y laminadas a menudo requieren una superficie de rodillo que pueda mantener la banda bajo control sin generar adherencia, desprendimiento inestable ni marcas innecesarias.
Lo que suelen requerir estas solicitudes incluye:
Equilibrio entre liberación y tracción
El rodillo necesita suficiente agarre para mantener un transporte estable, pero no tanta agresividad superficial como para que las redes multicapa se arrastren, se peguen o pierdan consistencia en la liberación.
Manipulación estable de estructuras impresas y laminadas.
Las capas impresas, la influencia del adhesivo y las combinaciones laminadas suelen hacer que la banda sea más sensible a la interacción con la superficie que la película monocapa sin recubrimiento.
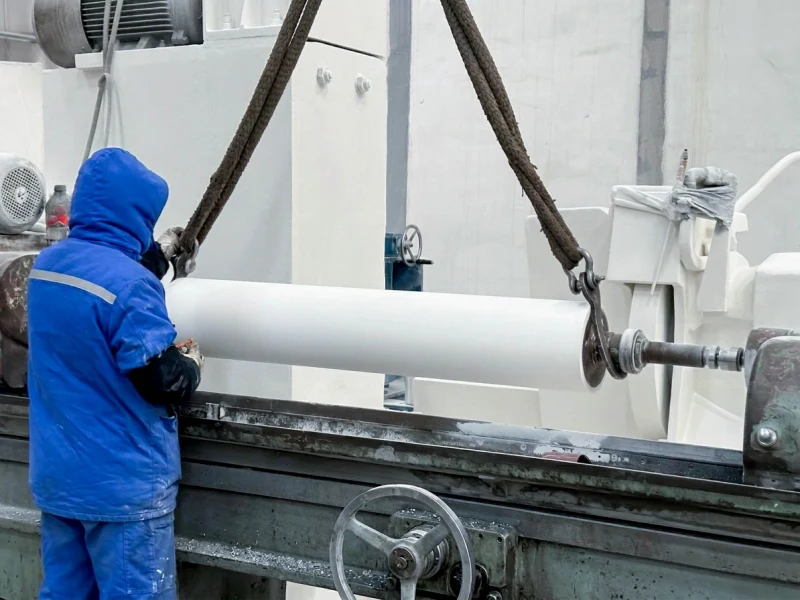
Adecuado para condiciones relacionadas con el calor, los disolventes y los adhesivos.
El comportamiento de los rodillos puede cambiar significativamente una vez que la línea incluye temperaturas elevadas, exposición a disolventes o riesgo de contacto con adhesivos.
Comportamiento de mordida consistente en posiciones relacionadas con la laminación.
Un contacto desigual puede afectar la uniformidad del laminado, el procesamiento posterior y el proceso de rebobinado final.
Interacción superficial controlada con estructuras de capa de sellado
Los materiales de embalaje que incluyen capas de sellado de PE o similares pueden presentar un comportamiento diferente en cuanto a liberación, arrastre o enrollamiento, dependiendo del punto de contacto exacto.
Soporte de rebobinado fiable tras un cambio de estructura.
Una vez laminada la banda, su comportamiento durante el bobinado puede no coincidir con su comportamiento previo a la laminación. El rodillo debe soportar una formación estable del rollo bajo la estructura modificada, no solo la película entrante.
En la práctica, la cuestión principal no suele ser si un rodillo puede funcionar en absoluto, sino si sigue siendo adecuado después de que su estructura, el estado de su superficie y su respuesta al bobinado hayan cambiado.
Tipos comunes de rodillos e instrucciones relacionadas para esta aplicación.
Revisión técnica de rodillos para embalaje flexible
En el caso de los rodillos para embalaje flexible, las comprobaciones básicas previas a la entrega suelen centrarse en la propia construcción del rodillo y en los requisitos específicos de la línea de producción.
Los puntos típicos de revisión pueden incluir:
estructura de embalaje y contacto de capas
comportamiento de la capa impresa, laminada o de sellado
posición del rodillo en la línea
Comprobación básica de la dureza de la cubierta y del acabado superficial.
Dimensiones clave y detalles del eje
Revisión basada en dibujos o en reemplazos antes de la producción
Si ya dispone de un dibujo, una muestra o datos de rodillos existentes, puede enviarlos directamente para solicitar un presupuesto.
Preguntas frecuentes
Las líneas de envasado flexible laminado suelen utilizar rodillos de transporte, rodillos de presión de laminación, rodillos guía y rodillos de contacto de rebobinado. La configuración correcta depende de la estructura del envase, las condiciones de calor y disolvente, el comportamiento de desmoldeo y la forma en que se comporta la banda laminada después del proceso de unión.
Un desprendimiento deficiente suele deberse a una combinación de interacción superficial, influencia del adhesivo, calor, comportamiento de la capa de sellado y dirección de la cubierta del rodillo. En estructuras de embalaje multicapa, la superficie de la banda puede reaccionar de forma muy diferente antes y después de la laminación, por lo que la misma superficie del rodillo puede no comportarse de manera uniforme a lo largo de toda la línea.
Las bobinas de embalaje impresas suelen volverse menos tolerantes a los cambios en la velocidad, la interacción superficial o la rigidez de la estructura laminada que afecta su comportamiento durante el transporte. La inestabilidad relacionada con el registro puede deberse a una tracción desigual, una mala uniformidad de la superficie o posiciones de los rodillos que ya no se ajustan a las condiciones de la bobina procesada.
Tras la laminación, la estructura del embalaje suele adquirir una rigidez, una respuesta superficial y un comportamiento de bobinado diferentes a los de la banda original antes de la unión. Si el contacto con los rodillos, el nivel de tracción o la uniformidad en la manipulación previa no se ajustan a esta estructura modificada, el rollo final puede formarse de manera irregular.
Las capas impresas y las capas de sellado suelen hacer que la banda sea más sensible a las marcas, la fricción, las irregularidades en la liberación y los cambios de temperatura. Esto significa que el rodillo puede requerir una orientación de la superficie, un comportamiento de contacto o una selección de materiales diferentes a los que requeriría una aplicación de película más sencilla.
Comience con la posición real de la línea y el problema visible. Luego, revise la estructura del empaque, el estado de la superficie impresa, la exposición al adhesivo o solvente, la temperatura, la velocidad de la línea y el resultado del rebobinado. En la conversión de empaques flexibles, la elección del rodillo generalmente depende del comportamiento de la estructura completa del empaque a lo largo de la línea, no solo de la película base.
Fabricación de rodillos a medida, formulaciones y control de calidad
Un rodillo de caucho fiable depende de algo más que la coincidencia dimensional. La formulación del compuesto, la estabilidad de dureza, el espesor del recubrimiento, el acabado superficial, la estructura del eje y la precisión de giro influyen en su comportamiento en la línea.
Alcance de fabricación
Wolorin ofrece soporte tanto para proyectos rutinarios de reemplazo de rodillos como para proyectos industriales de rodillos de caucho personalizados más exigentes, gracias a su amplia experiencia en fabricación, equipos de producción y equipos de inspección.
Combinación de compuestos y superficies
Nuestro sistema de formulación de compuestos de caucho se puede adaptar a diferentes requisitos operativos, incluyendo tracción, liberación, resistencia al desgaste, contacto químico, estabilidad de la dureza y rendimiento a largo plazo.
Control de calidad antes del envío
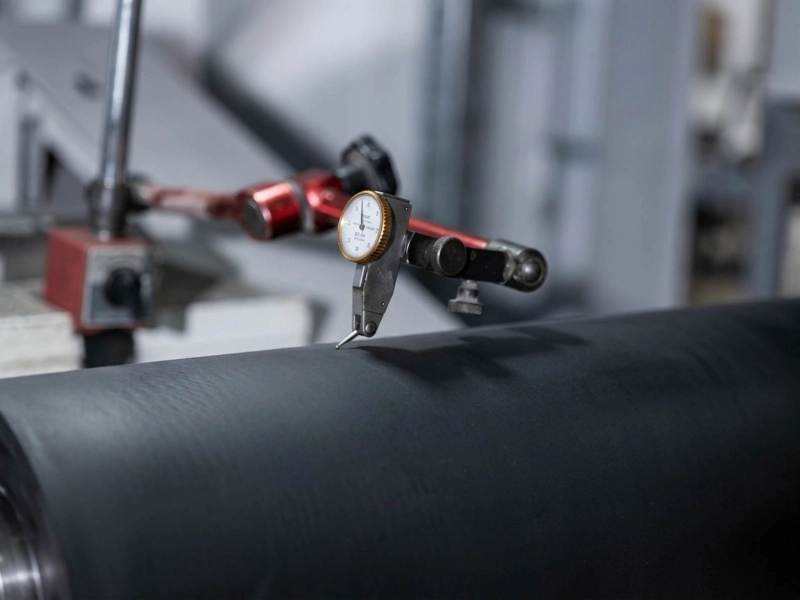
Antes del envío pueden comprobarse, según el proyecto, elementos clave como dureza del recubrimiento, detalles del eje, estado superficial y precisión de giro.
Puede consultar nuestro ámbito de fabricación, el proceso de control de calidad y los antecedentes de la empresa en las páginas que aparecen a continuación.
Solicitar presupuesto
Si ya dispone de planos, especificaciones de rodillos, dimensiones existentes, muestras o un requisito claro, puede enviárnoslos directamente. Podemos utilizar esta información para la fabricación a medida, la elaboración de presupuestos o la confirmación de la producción.
Si aún no se han completado los detalles, también puede comenzar con la posición del rodillo, el material de la banda, el problema actual de la línea, fotos del sitio o el problema que desea resolver.