ปัญหาลูกกลิ้งไบรเดิลในไลน์แถบเหล็ก: การลื่น การสูญเสียแรงตึง และความเร็วไม่สัมพันธ์กัน

แผ่นเหล็กอาจเลื่อนอย่างเห็นได้ชัดบนลูกกลิ้งยึดด้านใดด้านหนึ่ง สูญเสียความตึงที่ต้องการจากจุดเริ่มต้นถึงจุดสิ้นสุด หรือไม่เสถียรในระหว่างการเร่งความเร็ว อาการเหล่านี้มักปรากฏพร้อมกัน แต่ไม่ได้บ่งชี้ถึงความผิดปกติเดียวกันเสมอไป.

เปรียบเทียบเส้นทางการร้อยด้าย แรงดึงขาเข้าและขาออก ความเร็วรอบจริง แรงบิดในการขับเคลื่อนหรือกระแสไฟฟ้าของมอเตอร์ และความเร็วของสายการผลิตหลักในแนวเดียวกัน หากลูกกลิ้งขับเคลื่อนตัวใดตัวหนึ่งไม่สามารถทำตามคำสั่งความเร็วได้ ควรตรวจสอบด้านขับเคลื่อนหรือด้านส่งกำลังก่อน หากลูกกลิ้งยังคงรักษาความเร็วตามที่คาดไว้ในขณะที่ความแตกต่างของแรงดึงลดลงภายใต้ภาระ ควรตรวจสอบการสัมผัสที่พันกันให้ละเอียดยิ่งขึ้น ณ จุดนั้น เส้นผ่านศูนย์กลางของลูกกลิ้งจริง สภาพพื้นผิว การสึกหรอ การเสียรูปของฝาครอบ และสภาพของน้ำมันหรือของเหลวในแถบโลหะจะกลายเป็นหลักฐานที่มีประโยชน์.

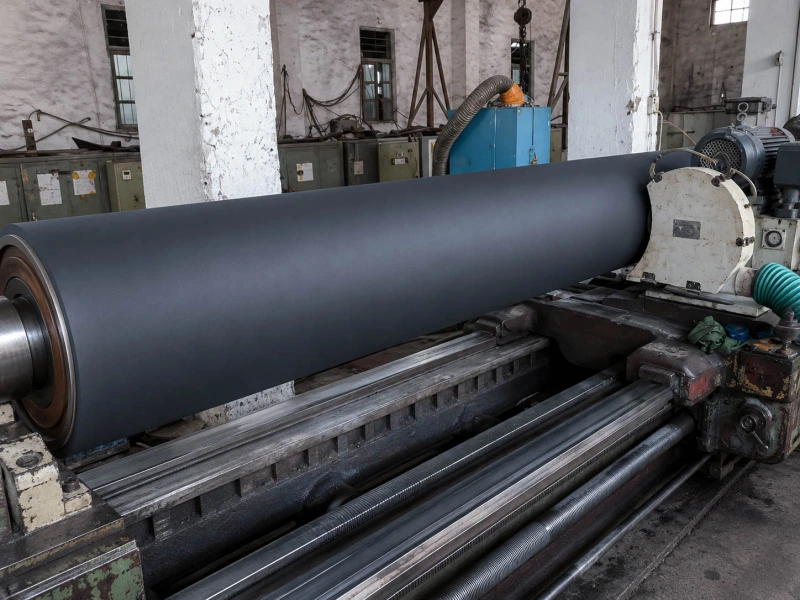
การผลิตลูกกลิ้งยางสีดำเพื่อแรงดึง

ชุดไบรเดิลรักษาความต่างแรงตึงอย่างไร

ขาตั้งบังเหียนจะแยกโซนแรงดึงสองโซนออกจากกันโดยการพันแถบรอบม้วนหลายๆ ม้วน.

แรงดึงขาเข้า ↓ ม้วนที่ 1 → ม้วนที่ 2 → ม้วนที่ 3 → ม้วนที่ 4 หน้าสัมผัสแบบพันหลายชั้น + ความเร็วพื้นผิวที่ควบคุมได้ + แรงบิดขับเคลื่อนแบบกระจาย ↓ แรงดึงขาออก

แผ่นโลหะจะเข้าภายใต้แรงดึงหนึ่งและออกภายใต้แรงดึงอีกจุดหนึ่ง การสัมผัสแต่ละครั้งจะถ่ายโอนภาระการขับเคลื่อนบางส่วนไปยังแผ่นโลหะ งานจะกระจายไปยังลูกกลิ้งหลายตัวแทนที่จะรับภาระโดยจุดสัมผัสเพียงจุดเดียว.

จุดยืนดังกล่าวขึ้นอยู่กับการเกิดขึ้นพร้อมกันของสามสิ่งต่อไปนี้:

  • แถบจะพันตามเส้นทางที่ตั้งใจไว้;
  • พื้นผิวลูกกลิ้งเคลื่อนที่ด้วยความเร็วตามที่กำหนด;
  • หน้าสัมผัสส่งแรงดึงได้เพียงพอสำหรับโหลดปัจจุบัน.

การม้วนที่ไม่เรียบร้อยหรือเส้นทางการร้อยสายที่สั้นเกินไปจะลดพื้นที่การพันที่ใช้งานได้ ขาตั้งอาจยังคงทำงานด้วยความเร็วคงที่หรือรับน้ำหนักเบา แต่จะเริ่มสูญเสียแรงตึงเมื่อเร่งความเร็วหรือเมื่อมีแถบวัสดุที่มีน้ำหนักมากเข้ามา.

ความเร็วของลูกกลิ้งก็ต้องอ่านค่าให้ถูกต้องด้วยเช่นกัน ความเร็วรอบของเพลาเป็นเพียงส่วนหนึ่งของภาพรวมเท่านั้น ความเร็วของพื้นผิวขึ้นอยู่กับทั้งความเร็วรอบและเส้นผ่านศูนย์กลางที่ได้จริง ลูกกลิ้งที่ถูกเจียรหรือหุ้มใหม่ให้มีเส้นผ่านศูนย์กลางเล็กลงอาจทำงานด้วยความเร็วพื้นผิวที่แตกต่างกัน แม้ว่าความเร็วรอบของเพลาจะตรงกับลูกกลิ้งอื่นๆ ก็ตาม.

เมื่อกำหนดความเร็วของเส้นทางและพื้นผิวได้อย่างถูกต้องแล้ว แถบโลหะยังคงต้องการแรงเสียดทานที่เพียงพอเพื่อตามลูกกลิ้งไปพร้อมกับแรงบิดที่เพิ่มขึ้น น้ำมัน น้ำ คราบน้ำยาทำความสะอาด คราบมัน การสึกหรอ ความแปรผันของเส้นผ่านศูนย์กลาง หรือการเสียรูปของผิวเคลือบ อาจลดแรงเสียดทานที่จำเป็นนั้นลงได้.

สำหรับตำแหน่งลูกกลิ้งที่ส่งผ่านแรงดึงผ่านการสัมผัสพื้นผิว โปรดดูที่... ลูกกลิ้งดึง. ระบบลูกกลิ้งขับเคลื่อนอยู่ภายใต้ขอบเขตที่กำหนด ลูกกลิ้งขับเคลื่อน, ในขณะที่ ลูกกลิ้งควบคุมแรงตึง ให้พื้นฐานการทำงานที่กว้างขึ้นสำหรับตำแหน่งที่เกี่ยวข้องกับแรงตึง.

ปัญหาปรากฏบนไลน์ได้ 3 รูปแบบ

สัญญาณสายส่งมักแบ่งออกเป็นสามรูปแบบหลักๆ.

สิ่งที่เห็น ต้องเคลียร์อะไรก่อน เมื่อการสัมผัสแบบม้วนมีความสำคัญ
แถบโลหะจะเลื่อนอย่างเห็นได้ชัดขณะที่แรงบิดเพิ่มขึ้น การร้อยด้าย เส้นทางการพัน และความเร็วพื้นผิวจริง ลูกกลิ้งหมุนด้วยความเร็ว แต่แถบยังคงเลื่อนด้วยจุดสัมผัสเดิม
ความแตกต่างของแรงตึงลดลงโดยไม่มีการลื่นไถลให้เห็น การตอบสนองของบริเวณรับแรงดึง การเปลี่ยนแปลงของภาระ และการวัด ความเร็วในการหมุนยังคงที่ แต่ความแตกต่างของแรงตึงที่รักษาไว้จะลดลงเมื่อรับน้ำหนัก
ความเร็วในการหมุนหรือแรงตึงเริ่มแกว่งไปมา การป้อนกลับความเร็วเพลา การส่งกำลัง และเส้นผ่านศูนย์กลางจริง ความเร็วรอบของเพลาคงที่ แต่แรงดึงและแรงบิดเพิ่มขึ้นและลดลงซ้ำๆ

เมื่อแถบลื่นชัดเจนบนลูกกลิ้งหนึ่งตัว

นี่คือการลื่นของลูกกลิ้งไบรเดิลที่มองเห็นได้ชัดที่สุด ผิวลูกกลิ้งกำลังเคลื่อนที่เร็วกว่าตัวแถบเหล็ก

ผู้ปฏิบัติงานอาจสังเกตเห็นว่าแถบโลหะสะดุดที่ม้วนใดม้วนหนึ่ง ได้ยินเสียงสัมผัสเปลี่ยนไป หรือพบว่าแถบโลหะขัดเงาหลังจากปิดเครื่อง แรงบิดในการขับเคลื่อนหรือกระแสไฟฟ้าของมอเตอร์มักจะเพิ่มขึ้นเนื่องจากแท่นพยายามปรับความตึงให้กลับมาอยู่ในระดับที่ต้องการ.

ลำดับที่พบได้ทั่วไปคือ:

  1. เส้นทางเดินรถปกติด้วยความเร็วคงที่.
  2. การเร่งความเร็วหรือการบรรทุกน้ำหนักที่มากขึ้นจะเพิ่มความต้องการแรงฉุด.
  3. แรงบิดในการขับเคลื่อนเพิ่มขึ้น.
  4. แถบจะเริ่มเลื่อนเมื่อสัมผัสเพียงครั้งเดียว.
  5. ความตึงเครียดในการเข้าและออกนั้นแตกต่างไปจากความสัมพันธ์ปกติของพวกเขา.

ตรวจสอบเส้นทางการห่อก่อน การห่อที่ผิดพลาดหรือการห่อที่ไม่ลึกพออาจทำให้แรงกดไปตกที่จุดสัมผัสถัดไปมากเกินไป.

จากนั้นให้เปรียบเทียบความเร็วของพื้นผิวลูกกลิ้งจริงกับความเร็วของสายการผลิต หากเพลาเองช้า ไม่เสถียร หรือไม่สามารถทำตามคำสั่งได้ ฝั่งระบบขับเคลื่อนและการส่งกำลังจะยังคงเป็นฝ่ายที่นำหน้ามากกว่า.

เมื่อเส้นทางการพันถูกต้อง ลูกกลิ้งจะเคลื่อนที่ด้วยความเร็วพื้นผิวตามที่คาดไว้ แรงบิดจะเพิ่มขึ้นอย่างต่อเนื่อง และแถบยังคงเลื่อนอยู่ที่ตำแหน่งเดิม คราบน้ำมัน น้ำ คราบน้ำยาทำความสะอาด หรือแถบทำงานที่ขัดเงาในบริเวณนั้น จะเป็นหลักฐานที่มีประโยชน์เพิ่มเติม.

ตัวเรือนที่เงางามโดยทั่วไปนั้นไม่ได้บ่งบอกอะไรมากนัก ตัวเรือนที่ขัดเงาอย่างดีและตรงกับตำแหน่งที่สวมใส่จริงนั้นมีความหมายมากกว่ามาก.

เมื่อความต่างแรงตึงลดลงโดยไม่เห็นการลื่น

ขาตั้งบังเหียนอาจคลายตัวได้โดยไม่ต้องมีจุดเลื่อนที่ชัดเจนจุดใดจุดหนึ่ง.

แรงดึงขาเข้าอาจยังคงใกล้เคียงกับค่าเป้าหมาย ในขณะที่แรงดึงขาออกลดลง ในบางกรณี ค่าทั้งสองจะเข้าใกล้กันมากขึ้นเมื่อภาระเพิ่มขึ้น แถบโลหะอาจยังคงดูเรียบเนียนสำหรับผู้ปฏิบัติงาน.

การเคลื่อนไหวสัมพัทธ์เล็กน้อยสามารถกระจายไปทั่วจุดสัมผัสที่พันกันหลายจุด การเคลื่อนไหวแต่ละครั้งเล็กเกินกว่าจะทำให้เกิดรอยกระโดดหรือรอยลื่นที่เห็นได้ชัด แต่เมื่อรวมกันแล้วจะช่วยลดความแตกต่างของแรงตึงที่ขาตั้งสามารถรับได้.

กำหนดค่าแรงดึงขาเข้า แรงดึงขาออก ความเร็วในการหมุนจริง แรงบิดในการขับเคลื่อน และความเร็วของสายการผลิตไว้บนแกนเวลาเดียวกัน สังเกตสัญญาณแรกที่เริ่มเคลื่อนไหว.

หากการเปลี่ยนแปลงความตึงเกิดขึ้นตามการเคลื่อนไหวของนักเต้น การเปลี่ยนแปลงภาระที่เกิดขึ้น หรือการเปลี่ยนแปลงสถานะการควบคุม ควรเคลียร์บริเวณที่มีความตึงสูงออกก่อน.

การสัมผัสที่ห่อหุ้มจะมีความสำคัญมากขึ้นเมื่อความเร็วของลูกกลิ้งขับเคลื่อนทั้งหมดคงที่ แรงบิดเพิ่มขึ้นตามปกติ และความแตกต่างของแรงดึงจากทางเข้าถึงทางออกลดลงส่วนใหญ่ที่ภาระสูงขึ้น การที่แผ่นโลหะแห้งทำงานได้ตามปกติในขณะที่แผ่นโลหะที่เปื้อนน้ำมันหรือเปียกสูญเสียแรงดึงเป็นอีกหนึ่งเบาะแสที่มีประโยชน์ การปรับปรุงในระยะสั้นซ้ำๆ หลังจากการทำความสะอาดก็ชี้ให้เห็นถึงสภาพการสัมผัสเช่นกัน.

จนกว่าจะมีการยืนยันการเคลื่อนที่สัมพัทธ์ที่แท้จริง ให้เรียกสภาวะนี้ว่าการสูญเสียแรงตึง แทนที่จะเป็นการลื่นไถลที่มองเห็นได้.

เมื่อความเร็วหรือแรงตึงเริ่มแกว่ง

ความเร็วที่ไม่ตรงกันสามารถเกิดขึ้นได้ในสองรูปแบบที่แตกต่างกัน.

ในกรณีแรก เพลาลูกกลิ้งตัวใดตัวหนึ่งไม่สามารถทำตามคำสั่งความเร็วได้ อาจเกิดความล่าช้าขณะเร่งความเร็ว เคลื่อนที่เกินเป้าหมาย หรือเคลื่อนที่ขึ้นลงซ้ำๆ เหนือและใต้เป้าหมาย ซึ่งยังคงเป็นปัญหาที่เกิดจากฝั่งระบบขับเคลื่อน ระบบป้อนกลับ ระบบส่งกำลัง หรือระบบควบคุม.

ในกรณีที่สอง สัญญาณความเร็วเพลาจะคงที่ ในขณะที่แรงดึงของแผ่นโลหะและแรงบิดในการขับเคลื่อนจะเพิ่มขึ้นและลดลงอย่างต่อเนื่อง แผ่นโลหะอาจเคลื่อนที่ผ่านวงจรการจับและปล่อยซ้ำๆ:

  1. ม้วนนั้นเป็นที่บรรจุแถบกระดาษ.
  2. แรงบิดและแรงดึงเพิ่มขึ้น.
  3. แรงดึงที่ต้องการนั้นถึงขีดจำกัดการสัมผัสที่มีอยู่แล้ว.
  4. แถบโลหะขยับเล็กน้อยเมื่อสัมผัสกับพื้นผิวของม้วน.
  5. แรงบิดและแรงดึงลดลง.
  6. เมื่อการติดต่อกลับมาเป็นปกติ วงจรก็จะเริ่มต้นใหม่อีกครั้ง.

การเคลื่อนไหวอาจมีขนาดเล็ก ผู้ปฏิบัติงานอาจเห็นการแสดงค่าความตึงที่แกว่งไปมาโดยไม่เห็นแถบโลหะกระโดดอย่างมาก.

ขนาดเส้นผ่านศูนย์กลางสุดท้ายที่ได้ก็มีความสำคัญเช่นกัน ลูกกลิ้งสองตัวที่หมุนด้วยความเร็วรอบเพลาเท่ากันจะมีอัตราเร็วพื้นผิวที่แตกต่างกันเมื่อขนาดเส้นผ่านศูนย์กลางต่างกัน ตัวอย่างเช่น ลูกกลิ้งขนาด 500 มม. และลูกกลิ้งขนาด 498 มม. จะมีอัตราเร็วพื้นผิวต่างกันประมาณ 0.4% ที่ความเร็วรอบเท่ากัน ความแตกต่างเล็กน้อยนี้อาจคงอยู่ตลอดการทำงานอย่างต่อเนื่อง.

หลังจากทำการเจียร เปลี่ยน หรือหุ้มใหม่แล้ว ให้เปรียบเทียบเส้นผ่านศูนย์กลางที่วัดได้ตลอดทั้งขาตั้งบังเหียน ในระบบที่เชื่อมต่อกันด้วยกลไก ความไม่ตรงกันจะยังคงอยู่ทุกรอบการหมุน ลูกกลิ้งที่ขับเคลื่อนแยกกันอาจชดเชยได้ก็ต่อเมื่อทราบเส้นผ่านศูนย์กลางจริงและป้อนค่าอย่างถูกต้องเท่านั้น.

สำหรับตำแหน่งลูกกลิ้งแถบโลหะที่กว้างขึ้น โปรดดูที่... ลูกกลิ้งสำหรับงานแปรรูปฟอยล์และแถบโลหะ และ ลูกกลิ้งยางสำหรับงานเหล็กและโลหะวิทยา.

ทำไมแถบแห้ง มีน้ำมัน และเปียกจึงให้พฤติกรรมต่างกัน

พื้นผิวของแถบจะเปลี่ยนแปลงแรงเสียดทานที่มีอยู่ ณ จุดสัมผัสแต่ละจุด นอกจากนี้ยังเปลี่ยนแปลงลักษณะการปรากฏของข้อบกพร่องด้วย.

สภาพการถอด สิ่งที่มันช่วยเปิดเผย
แห้งและคงตัว ข้อผิดพลาดในการห่อหุ้ม ความแตกต่างของเส้นผ่านศูนย์กลาง ปัญหาด้านความเร็ว และความสามารถในการสัมผัสขั้นพื้นฐาน
มัน ระยะการยึดเกาะลดลงระหว่างการเร่งความเร็วหรือการรับน้ำหนักที่สูงขึ้น
เปียกหรือปกคลุมด้วยของเหลว การลื่นไถลเฉพาะจุด การไหลของของเหลว หรือการจับและปล่อยซ้ำๆ

แถบแห้ง

แถบทดสอบแบบแห้งให้ค่าพื้นฐานที่ชัดเจนที่สุด.

หากแท่นทดสอบสูญเสียแรงตึงบนแผ่นทดสอบแบบแห้งที่รับน้ำหนักปานกลางและคงที่ ให้ดำเนินการทดสอบต่อไปตามเส้นทางการพัน โดยพิจารณาจากความเร็วพื้นผิวจริง สัญญาณแรงตึง เส้นผ่านศูนย์กลาง และสภาพทางกล พฤติกรรมของฟิล์มน้ำมันไม่สามารถอธิบายความผิดปกติที่เกิดขึ้นแล้วภายใต้การสัมผัสแบบแห้งได้.

แถบมีน้ำมัน

“คำว่า ”มันเยิ้ม” นั้นกว้างเกินไปจนใช้ประโยชน์ได้ไม่ดีนัก บันทึก:

  • ไม่ว่าฟิล์มน้ำมันนั้นจะบางหรือหนา;
  • ไม่ว่าจะเป็นแบบเรียบหรือแบบไม่สม่ำเสมอ;
  • ไม่ว่าจะครอบคลุมความกว้างทั้งหมดหรือส่วนใหญ่จะอยู่ด้านใดด้านหนึ่ง;
  • ไม่ว่าจะมีการเปลี่ยนแปลงผ่านขดลวดหรือไม่ก็ตาม;
  • น้ำมันหรือสารหล่อลื่นชนิดใดที่สัมผัสกับลูกกลิ้งจริงๆ.

น้ำมันที่ไม่สม่ำเสมออาจทำให้เกิดปัญหาเป็นช่วงๆ ขาตั้งอาจทำงานได้ปกติจนกระทั่งส่วนที่ทาน้ำมันมากเกินไปไปถึงส่วนที่เป็นบังเหียน ทำให้สูญเสียความตึงไปชั่วขณะ แล้วก็กลับมาทำงานได้ปกติโดยไม่ต้องปรับแต่งเครื่องจักรใดๆ.

ระบุลูกกลิ้งตัวแรกที่ได้รับน้ำมัน หากหน้าสัมผัสแรกๆ ถูกเคลือบอย่างหนาแน่น ในขณะที่ลูกกลิ้งตัวหลังๆ ยังคงค่อนข้างแห้ง แรงเสียดทานที่เกิดขึ้นอาจเปลี่ยนแปลงไปทั่วทั้งแท่นพิมพ์.

แถบเปียก

น้ำ น้ำยาหล่อเย็น น้ำยาล้าง หรือสารตกค้างจากน้ำยาทำความสะอาด อาจก่อตัวเป็นฟิล์มเคลื่อนที่ระหว่างแถบและลูกกลิ้งได้.

บันทึกตำแหน่งที่ของเหลวเริ่มซึมเข้าสู่สายรัดเป็นครั้งแรก และสังเกตว่าแถบนั้นแห้งหรือเปียกขึ้นขณะที่ไหลผ่าน การสัมผัสที่ทำงานได้ดีที่ความเร็วต่ำอาจไม่เสถียรหลังจากเร่งความเร็วเมื่อมีของเหลวตกค้างอยู่ในบริเวณที่ห่อหุ้มมากขึ้น.

การปรับปรุงเพียงเล็กน้อยหลังการทำความสะอาดมักบ่งชี้ถึงการปนเปื้อนหรือสภาพของพื้นผิว แต่หากฝาครอบยางยังคงบวม นิ่ม เหนียว แข็ง หรือเปลี่ยนขนาดไปหลังจากทำความสะอาดและทำให้แห้งแล้ว จะบ่งชี้โดยตรงถึงความเข้ากันได้หรือความเสียหายของฝาครอบมากกว่า.

สำหรับตำแหน่งที่สัมผัสกับน้ำมันและหุ้มด้วยยาง, ลูกกลิ้งยาง NBR / ไนไตรล์ อาจเป็นเพียงแนวทางเบื้องต้นของวัสดุ แต่ปัจจัยอื่นๆ เช่น น้ำมันที่ใช้จริง น้ำยาทำความสะอาด อุณหภูมิ น้ำหนักบรรทุก สภาพลูกกลิ้งเก่า และแรงยึดเกาะที่ต้องการ ยังคงเป็นตัวกำหนดการเลือกขั้นสุดท้าย.

เมื่อใดควรตรวจลูกกลิ้งไบรเดิลหุ้มยาง

การปรับแต่งไดรฟ์ การสอบเทียบตัวเข้ารหัส และการปรับลูปความตึงทั้งหมด เป็นหน้าที่ของทีมโรงงานหรือทีมอุปกรณ์.

ตัวลูกกลิ้งเองจะกลายเป็นขั้นตอนต่อไปที่ใช้งานได้จริง เมื่อหลักฐานยังคงวนเวียนอยู่รอบๆ ลูกกลิ้งบังเหียนเพียงอันเดียว เช่น ขนาด สภาพพื้นผิว พฤติกรรมของวัสดุหุ้ม รูปแบบการสึกหรอ สารที่สัมผัส หรือประวัติการเปลี่ยนลูกกลิ้ง.

เส้นผ่านศูนย์กลางหลังสำเร็จจริงและค่ารันเอาต์

วัดเส้นผ่านศูนย์กลางจริงหลังจากทำการเจียร เปลี่ยน หรือหุ้มใหม่ อย่าอ้างอิงเฉพาะแบบร่างเดิมเท่านั้น.

เมื่อทำได้ ควรวัดบริเวณด้านข้างของชุดขับ ตรงกลาง และด้านข้างของผู้ใช้งาน การวัดเหล่านี้จะช่วยให้ทราบข้อมูลดังต่อไปนี้:

  • ม้วนหนึ่งมีขนาดเล็กกว่าม้วนอื่นๆ;
  • เรียวลงตามรูปทรงใบหน้า;
  • สายยางทำงานที่ผ่านการใช้งานมาอย่างหนัก;
  • เส้นผ่านศูนย์กลางจริงที่ไม่ตรงกับข้อมูลที่บันทึกไว้โดยเครื่องจักรอีกต่อไป.

เส้นผ่านศูนย์กลางมีผลต่อความเร็วของพื้นผิว นอกจากนี้ยังเปลี่ยนแปลงการห่อหุ้มและวิธีการกระจายแรงกดระหว่างหน้าสัมผัสด้วย.

การเบี่ยงเบนของแกนหมุนสร้างสัญญาณที่แตกต่างออกไป การเคลื่อนที่ของแรงดึงหรือแรงบิดที่เกิดขึ้นซ้ำหนึ่งครั้งต่อการหมุนหนึ่งรอบ ทำให้ความเยื้องศูนย์ ความแปรผันของวัสดุหุ้มในบริเวณนั้น หรือบริเวณที่เสียหายมีความสำคัญมากขึ้น การสูญเสียแรงดึงที่ไม่สม่ำเสมอโดยไม่มีวัฏจักรที่เกิดขึ้นซ้ำๆ ให้การสนับสนุนที่อ่อนแอกว่าสำหรับการเบี่ยงเบนของแกนหมุน.

ผิวมัน สิ่งปนเปื้อน และการตอบสนองต่อการทำความสะอาด

พื้นผิวที่มันวาวอาจเกิดจากคราบน้ำมัน สิ่งปนเปื้อนที่อัดแน่น การลื่นไถลเล็กน้อยซ้ำๆ การสึกหรอตามปกติ หรือการเปลี่ยนแปลงทางเคมีในชั้นผิว.

ถ่ายรูป:

  • ก่อนทำความสะอาด;
  • ทันทีหลังจากทำความสะอาดเสร็จ;
  • หลังจากการผลิตรอบถัดไป.

หากการทำความสะอาดช่วยให้การยึดเกาะกลับมาคงที่และพื้นผิวสะอาดอยู่เสมอ แสดงว่าการปนเปื้อนน่าจะเป็นสาเหตุสำคัญ หากแถบขัดเงาเดิมกลับมาใช้งานได้เร็ว ให้บันทึกตำแหน่งที่น้ำมันหรือของเหลวเข้าไป และตรวจสอบว่าแถบนั้นลื่นไถลที่ตำแหน่งความกว้างเดิมหรือไม่.

ลักษณะการเคลื่อนไหวของเส้นหลังจากทำความสะอาดนั้นมีประโยชน์มากกว่าภาพถ่ายลูกกลิ้งที่สะอาดหมดจด.

การสึกตลอดหน้าลูกกลิ้ง

ตรวจสอบพื้นผิวการทำงานทั้งหมด ทั้งขอบทั้งสองด้าน และขอบเขตของความกว้างแถบปกติ.

ทำให้หลังทำความสะอาดแล้วฝุ่นกลับมาอย่างรวดเร็ว

  • ขั้นบันไดระหว่างพื้นที่ที่ใช้งานแล้วและพื้นที่ที่ยังไม่ได้ใช้งาน;
  • ด้านหนึ่งขัดเงาหนากว่าอีกด้าน;
  • รอยตัด รอยบุบ หรือความเสียหายบริเวณขอบเฉพาะจุด;
  • แถบสึกหรอใต้แนวแถบปกติ;
  • พฤติกรรมที่แตกต่างกันหลังจากเปลี่ยนความกว้างของแถบ.

ลูกกลิ้งอาจทำงานได้ปกติเมื่อใช้แถบความกว้างหนึ่ง แต่จะทำงานไม่เสถียรเมื่อใช้แถบความกว้างอื่น เส้นทางของแถบใหม่ อาจตัดผ่านทั้งบริเวณที่สึกหรอและบริเวณที่สึกหรอน้อยกว่า ทำให้เกิดแรงเสียดทานที่ไม่สม่ำเสมอทั่วทั้งความกว้าง.

การเสียรูปของยางหุ้มภายใต้โหลด

ม้วนที่หุ้มด้วยยางสามารถวัดได้อย่างถูกต้องในขณะที่หยุดนิ่ง และยังสามารถเปลี่ยนรูปทรงได้ภายใต้แรงบิดและแรงดึงของแถบ.

เปรียบเทียบพฤติกรรมภายใต้ภาระต่ำและภาระสูง และเปรียบเทียบสภาวะการสตาร์ทเครื่องเย็นกับสภาวะหลังจากที่เครื่องทำงานมาได้ระยะหนึ่งแล้ว.

บันทึกสัญญาณต่างๆ เช่น:

  • ช่วงสัมผัสการทำงานจะกว้างขึ้นเมื่อมีภาระเพิ่มขึ้น;
  • บริเวณตรงกลางหรือขอบด้านใดด้านหนึ่งจะถูกบีบอัดมากกว่าบริเวณอื่น;
  • หลังจากปิดระบบแล้ว จะปรากฏพื้นที่ราบหรือพื้นที่อ่อนนุ่มเฉพาะที่;
  • แรงฉุดจะคงที่ที่แรงบิดต่ำ แต่จะลดลงเมื่อแรงบิดสูงขึ้น;
  • ประสิทธิภาพจะเปลี่ยนแปลงไปเมื่ออุณหภูมิของวัสดุหุ้มเพิ่มขึ้นระหว่างกระบวนการผลิต.

การเสียรูปของฝาครอบทำให้เส้นผ่านศูนย์กลางการรีดที่จุดสัมผัสเปลี่ยนแปลงไป เส้นผ่านศูนย์กลางขณะไม่รับแรงอาจถูกต้อง ในขณะที่พื้นผิวการทำงานอาจไม่สม่ำเสมออีกต่อไป.

สภาพยางหุ้มและประวัติการหุ้มใหม่

ตรวจสอบฝาครอบหลังจากทำความสะอาดและทำให้แห้งแล้ว.

สัญญาณ:

  • การบวมหรือการขยายตัวของเส้นผ่านศูนย์กลาง;
  • การอ่อนตัวหรือการแข็งตัว;
  • ความเหนียวที่คงอยู่นาน;
  • รอยแตก;
  • การยกขอบ;
  • ฟองอากาศหรือการหลุดลอกเฉพาะจุด;
  • ปัญหาเดิมกลับมาอีกครั้งหลังจากขัดหรือปิดใหม่.

สัญญาณเหล่านี้ทำให้การตรวจสอบก้าวข้ามพฤติกรรมของฟิล์มน้ำมันชั่วคราว ทิศทางของสารประกอบ การยึดเกาะ ความหนาของชั้นเคลือบ การอบแห้ง การเจียร และสภาพการซ่อมแซมก่อนหน้านี้ ล้วนส่งผลต่อผลลัพธ์ได้.

ลูกกลิ้งสองตัวที่ระบุว่าเป็น PU หรือ NBR เหมือนกัน อาจทำงานแตกต่างกันได้ เนื่องจากชื่อวัสดุไม่ได้อธิบายระบบการหุ้มทั้งหมด.

ลูกกลิ้งยางโพลียูรีเทน อาจมีความเกี่ยวข้องในกรณีที่การรองรับน้ำหนัก ความต้านทานการสึกหรอ และแรงยึดเกาะต้องทำงานร่วมกัน NBR มักเป็นตัวเลือกแรกๆ สำหรับตำแหน่งที่สัมผัสกับน้ำมัน การเลือกใช้ขั้นสุดท้ายควรพิจารณาจากตัวกลางที่สัมผัสจริง แรงบิด อุณหภูมิ ข้อกำหนดของพื้นผิว และความเสียหายของลูกกลิ้งเดิม.

หากลูกกลิ้งเดิมใช้งานได้ดีมาหลายปีแล้ว ภาพวาด ขนาดจริง ความแข็ง ความเรียบของพื้นผิว ตำแหน่งลูกกลิ้ง และภาพถ่ายลูกกลิ้งเก่า อาจเพียงพอที่จะเริ่มต้นการหาลูกกลิ้งใหม่ได้ แต่หากพบปัญหาการรั่วซึมซ้ำๆ การบวม การเปลี่ยนแปลงเส้นผ่านศูนย์กลาง หรือประสิทธิภาพที่ไม่คงที่หลังจากเปลี่ยนลูกกลิ้งใหม่แล้ว จำเป็นต้องตรวจสอบโครงสร้างของลูกกลิ้งทั้งหมดอย่างละเอียด.

สำหรับการตรวจสอบเส้นผ่านศูนย์กลางสำเร็จรูป ความคลาดเคลื่อน ความแข็ง และพื้นผิว โปรดดูที่... การควบคุมคุณภาพ.

บันทึกช่วง 30–60 วินาทีรอบเหตุการณ์

บันทึกแนวโน้มที่ซิงโครไนซ์กันโดยครอบคลุมช่วงเวลาประมาณ 30-60 วินาทีก่อนและหลังเหตุการณ์ ใช้ความละเอียดการสุ่มตัวอย่างที่มีอยู่แล้วในสายสัญญาณ.

สัญญาณ สิ่งที่มันช่วยแสดงให้เห็น
แรงดึงเข้า ไม่ว่าบริเวณความตึงเครียดที่กำลังเข้ามาจะยังคงมีเสถียรภาพหรือไม่ก็ตาม
แรงตึงทางออก เมื่อความแตกต่างของแรงตึงเริ่มลดลง
ความเร็วที่สั่งการและความเร็วจริงของการหมุนแต่ละครั้ง ไม่ว่าม้วนกระดาษแผ่นใดจะไม่ปฏิบัติตามคำสั่งก็ตาม
แรงบิดหรือกระแสไฟฟ้าของมอเตอร์สำหรับแต่ละไดรฟ์ ไม่ว่าภาระจะเพิ่มขึ้นตามปกติหรือกระจุกตัวอยู่ที่ลูกกลิ้งตัวใดตัวหนึ่งก็ตาม
ความเร็วสายหลัก ไม่ว่าเหตุการณ์จะเริ่มต้นในระหว่างการเร่งความเร็ว การลดความเร็ว หรือการวิ่งด้วยความเร็วคงที่ก็ตาม

เพิ่มบันทึกสั้นๆ ไว้ข้างๆ เทรนด์:

  • เส้นทางการร้อยด้ายและการพัน;
  • แถบแห้ง แถบมัน หรือแถบเปียก;
  • การเปลี่ยนแปลงความกว้างของแถบหรือภาระ;
  • ตำแหน่งการลื่นไถลที่มองเห็นได้ครั้งแรก;
  • การทำความสะอาด การเจียร การเปลี่ยน หรือการปูใหม่ก่อนการจัดงาน;
  • เส้นผ่านศูนย์กลางจริงของม้วนสายบังเหียนแต่ละอันเมื่อเสร็จสมบูรณ์.

ทำเครื่องหมายจุดที่แรงตึงขาเข้าและขาออกเริ่มเข้าใกล้กันมากขึ้น จากนั้นมองย้อนกลับไปหาสัญญาณแรกที่เปลี่ยนแปลงไป.

หากความเร็วในการหมุนด้านใดด้านหนึ่งลดลงก่อน ด้านที่ขับเคลื่อนจะยังคงเป็นตัวนำที่แข็งแกร่งกว่า แต่หากความเร็วในการหมุนทั้งหมดคงที่ ในขณะที่แรงบิดเพิ่มขึ้นและความแตกต่างของแรงตึงลดลง ด้านที่พันรอบจะแสดงหลักฐานมากกว่า.

รายงานการควบคุมสายการผลิตฉบับสมบูรณ์ไม่จำเป็นสำหรับการสอบถามเกี่ยวกับลูกกลิ้ง ภาพหน้าจอแสดงแนวโน้มที่เกี่ยวข้องจะมีประโยชน์เมื่อสามารถเชื่อมโยงปัญหาไปยังตำแหน่งลูกกลิ้งบังเหียนตำแหน่งใดตำแหน่งหนึ่งได้อย่างชัดเจน.

หน้าที่เกี่ยวข้อง

การผลิตและคุณภาพสำหรับลูกกลิ้งยางสั่งทำ

  • บริการ — รับผลิตตามสั่ง เปลี่ยนทดแทน หุ้มใหม่บางส่วน และตกแต่งพื้นผิวสำหรับลูกกลิ้งยางอุตสาหกรรม.
  • การควบคุมคุณภาพ — อุปกรณ์สนับสนุนการตรวจสอบสำหรับเส้นผ่านศูนย์กลางสำเร็จรูป ความแข็ง สภาพพื้นผิว และการเบี่ยงเบน.
  • เกี่ยวกับ Wolorin — ประสบการณ์และความเชี่ยวชาญของ Wolorin ในด้านการผลิตลูกกลิ้งยางและแนวทางการดำเนินโครงการ.

ขอใบเสนอราคา

หากคุณมีแบบร่าง ตัวอย่าง ลูกกลิ้งที่มีอยู่ หรือข้อกำหนดปัจจุบันอยู่แล้ว คุณสามารถส่งมาเพื่อขอใบเสนอราคาได้โดยตรง หากข้อมูลยังไม่ครบถ้วน คุณสามารถเริ่มต้นด้วยการระบุตำแหน่งของลูกกลิ้ง อุณหภูมิในการทำงาน วัสดุที่สัมผัส พื้นผิวที่ต้องการ และปัญหาที่เกิดขึ้นในปัจจุบัน.