
ปัญหาทั่วไปในการตัดและม้วนแผ่น
เมื่อไลน์สลิตและรีไวน์เริ่มมีรอยย่นก่อนรีไวน์ รอยซ้ำ ขอบไม่เสถียร บริเวณม้วนหลวมหรือแข็งผิดปกติ การลื่น หรือแรงตึงแกว่ง ข้อบกพร่องมักมองเห็นชัดใกล้ช่วงรีไวน์ แต่ต้นเหตุอาจเริ่มก่อนหน้านั้น หลังการสลิต แต่ละแถบมีหน้ากว้างแคบลงและเสถียรตัวเองได้น้อยลง สภาพขอบก็เปลี่ยน ทำให้ความต่างเล็ก ๆ ของการนำทาง แรงยึดเกาะ แรงกดจุดนิป ไฟฟ้าสถิต หรือแรงเสียดทานที่ผิว แสดงออกเป็นปัญหาของม้วนสำเร็จได้ง่ายขึ้น
ขอบเขตการตรวจในบทความนี้อยู่ที่ **คุณภาพม้วนและการลำเลียงวัสดุแผ่นต่อเนื่องรอบช่วงสลิตและรีไวน์** ได้แก่ การสัมผัสของลูกกลิ้ง การเปลี่ยนแรงตึง การกระจายแรงกด ความเสถียรของขอบ สภาพผิว การปนเปื้อน และจุดสัมผัสระหว่างรีไวน์ ส่วนการตั้งใบมีด การออกแบบเครื่องสลิต และระบบควบคุมเครื่องทั้งระบบเป็นหัวข้อแยก
จุดเริ่มที่ใช้งานได้จริงคือหาว่าปัญหา **ปรากฏครั้งแรกตรงไหน** แล้วเปรียบเทียบกับจุดสัมผัสลูกกลิ้ง ช่วงแรงตึง จุดแรงกด และตำแหน่งรีไวน์ที่อยู่ใกล้ที่สุด ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์.
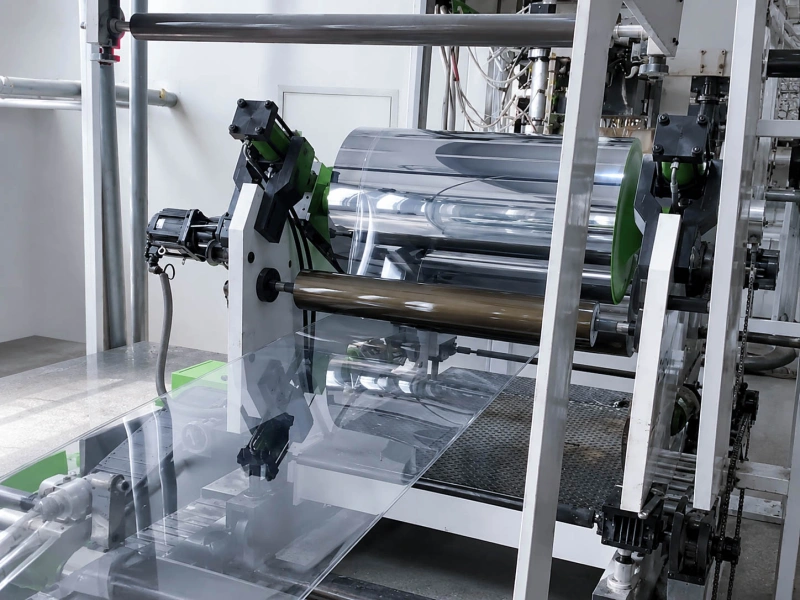
รอยย่นก่อนรีไวน์
รอยย่นก่อนรีไวน์มักเริ่มก่อนม้วนสำเร็จถูกสร้าง วัสดุอาจดูปกติหลังการสลิต แต่เริ่มพับ เป็นคลื่น หรือมีแรงตึงไม่เท่ากันเมื่อเข้าสู่ช่วงรีไวน์ ฟิล์มบาง ฟิล์มรีลีส ฟิล์มป้องกัน วัสดุบรรจุภัณฑ์แบบอ่อน ฟอยล์ และวัสดุเคลือบมีความไวเป็นพิเศษ เพราะความเปลี่ยนแปลงเล็กของแรงตึงหรือแรงเสียดทานสามารถปรากฏบนผิวหรือขอบได้รวดเร็ว เริ่มจากดูเส้นทางของรอยย่น:
อยู่ใกล้ขอบด้านเดียว → ตรวจการควบคุมแนวขอบ คุณภาพขอบหลังสลิต แรงกดด้านเดียว และการจัดแนวลูกกลิ้ง
เคลื่อนไปตามหน้ากว้าง → ตรวจความเสถียรของแรงตึง การคลี่วัสดุ ไฟฟ้าสถิต และแรงเสียดทานที่ผิว ลูกกลิ้งควบคุมแรงตึง เคลื่อนไปตามหน้ากว้าง → ตรวจความเสถียรของแรงตึง การคลี่วัสดุ ไฟฟ้าสถิต และแรงเสียดทานที่ผิว
รอบช่วงนำทางและควบคุมแรงตึง ควรตรวจการจัดแนว ความสะอาดผิว สภาพตลับลูกปืน ค่ารันเอาต์ และดูว่าด้านหนึ่งของลูกกลิ้งรับการสัมผัสมากกว่าอีกด้านหรือไม่ หากรอยย่นเริ่มใกล้ตำแหน่งที่ไวต่อแรงตึง ให้ตรวจ **ลูกกลิ้งควบคุมแรงตึง** ร่วมกับลูกกลิ้งนำทางและลูกกลิ้งดึงโดยรอบ สภาพลูกกลิ้งเก่ามักให้เบาะแส เช่น แนวฝุ่นไม่เท่ากัน คราบกาวสะสม แถบผิวมัน การสึกด้านเดียว ผิวแข็ง รอยตัด รอยบุบ หรือความต่างของการสัมผัสตามหน้ากว้าง สิ่งเหล่านี้สามารถอธิบายได้ว่าทำไมวัสดุเริ่มพับก่อนถึงม้วนรีไวน์
รอยซ้ำบนม้วน
ให้ตรวจ **ระยะห่าง** ก่อน หากระยะระหว่างรอยใกล้กับเส้นรอบวงของลูกกลิ้งใกล้เคียง ลูกกลิ้งสัมผัส ลูกกลิ้งกดม้วน แกนม้วน หรือชิ้นส่วนหมุนในช่วงรีไวน์ รอยนั้นมักสัมพันธ์กับจุดสัมผัสซ้ำ มากกว่าความเสียหายแบบสุ่ม การตรวจหน้างานแบบง่าย: **เส้นรอบวง ≈ π × เส้นผ่านศูนย์กลาง**
Ø100 mm → ประมาณ 314 mm Ø150 mm → ประมาณ 471 mm Ø200 mm → ประมาณ 628 mm
หากระยะรอยใกล้ค่าของลูกกลิ้งตัวใด ให้ตรวจตำแหน่งนั้นก่อน สาเหตุฝั่งลูกกลิ้งที่พบบ่อย ได้แก่ จุดสกปรก บริเวณแบน รอยบิ่น รอยบุบ ความแข็งเฉพาะจุดเปลี่ยน คราบสะสม ผิวหลังเจียรไม่ดี ค่ารันเอาต์ หรือจุดแรงกดที่เกิดหนึ่งครั้งต่อรอบ ในงานสลิตและรีไวน์ รอยบางชนิดเกิดก่อนม้วนเสร็จ แต่ชัดขึ้นเมื่อมีการม้วนเพิ่มหลายชั้น โดยเฉพาะฟิล์มเงา วัสดุเคลือบ กระดาษบาง ฟอยล์ และวัสดุบรรจุภัณฑ์แบบอ่อน ตรวจสามอย่างพร้อมกัน:
1. ระยะรอยซ้ำ 2. ทิศทางรอย 3. จุดแรกที่รอยมองเห็น หากรอยเกิดหลัง ลูกกลิ้งกด ม้วนหรือจุดสัมผัสแรงกด ให้ตรวจ **ลูกกลิ้งกด** ด้านความกลม สภาพผิว ความเสถียรของความแข็ง สมดุลแรงกด และการปนเปื้อน หากระยะเดิมยังกลับหลังทำความสะอาด เปลี่ยนลูกกลิ้ง เจียร หรือหุ้มยางใหม่ ปัญหาอาจลึกกว่าสิ่งสกปรกบนผิว และต้องตรวจแนวทางชั้นยาง ความแม่นยำในการเจียร การยึดติด และค่าตั้งแรงกด
แรงกดในการม้วนไม่สม่ำเสมอ
อาการมักเป็นบริเวณแข็ง/นิ่ม ชั้นม้วนหลวม ขอบถูกกดเสียรูป อาการม้วนเลื่อนเป็นขั้น (telescoping) ด้านหนึ่งแน่นกว่าอีกด้าน หรือม้วนเปลี่ยนรูปหลังการขนย้าย ปัญหาประเภทนี้มักเกิดจากผลร่วมของแรงตึง แรงกดจุดนิป การเพิ่มขึ้นของเส้นผ่านศูนย์กลางม้วน การไล่อากาศ และแรงเสียดทานระหว่างชั้นในระหว่างรีไวน์
อย่าดูเฉพาะม้วนสำเร็จ ต้องดูว่าม้วนถูกสร้างอย่างไร หากลูกกลิ้งสัมผัสทิ้งรอยหนักด้านหนึ่ง หรือม้วนแน่นด้านเดิมตลอด ให้ตรวจสมดุลการสัมผัสก่อนปรับแรงตึงอย่างเดียว หากปัญหาแย่ลงเมื่อ OD เพิ่ม ให้ดูแรงกดของลูกกลิ้งกดม้วน สมดุลแรงกด และแรงตึงที่ถูกม้วนเข้าไปในม้วนร่วมกัน
หากเครื่องบันทึกแรงตึงหรือ taper ให้ส่งค่าดังกล่าวด้วย ไม่จำเป็นต้องใช้เพื่อวิเคราะห์ระบบควบคุมทั้งเครื่อง แต่ใช้เพื่อดู **ช่วงที่ม้วนเริ่มเปลี่ยน** เช่น แรงตึงเริ่มต้น แรงตึงสุดท้าย taper 10%, 25% หรือ 40% และ OD ตอนเริ่มมีข้อบกพร่อง ข้อมูลเหล่านี้ช่วยเชื่อมรูปทรงม้วนกับแรงกดสัมผัสและพฤติกรรมลูกกลิ้ง
ฝั่งลูกกลิ้งควรเน้นสมดุลการสัมผัสตลอดหน้ากว้าง ผิวที่แข็งเกินอาจสร้างรอยแรงกดหรือขอบถูกบด ผิวที่นิ่มเกินอาจเสียรูปภายใต้โหลดและทำให้โครงสร้างม้วนไม่เสถียร การสึกไม่เท่ากัน ความกลมไม่ดี ปัญหาเพลา/ตลับลูกปืน การปนเปื้อน และความแข็งของยางไม่สม่ำเสมอ สามารถทำให้แรงกดเปลี่ยนเมื่อม้วนโตขึ้น
สำหรับงานรีไวน์ทั่วไป แนวทางสูตรยางมาตรฐานที่พิสูจน์แล้วมักเพียงพอเมื่อขนาด ตำแหน่ง ความแข็ง และวัสดุสัมผัสชัดเจน แต่สำหรับฟิล์มไวต่อรอย วัสดุเคลือบ วัสดุที่มีกาว รีไวน์ความเร็วสูง หรือปัญหาคุณภาพม้วนที่เกิดซ้ำ ชั้นยาง ความแม่นยำในการเจียร ผิวสำเร็จ และแรงกดสัมผัสต้องจับคู่กับสภาวะไลน์จริงให้ละเอียดขึ้น
การติดตามหรือความไม่เสถียรของขอบ
อาการมักเป็นขอบเดิน ขอบม้วนไม่เรียบ แถบหลังสลิตไม่ตรง เคลื่อนซ้าย–ขวา หรือแนวหนึ่งสร้างม้วนต่างจากแนวอื่น หลังสลิต แถบวัสดุแคบลงและยอมรับความคลาดได้น้อย ความต่างเล็กของการจัดแนว แรงเสียดทาน ไฟฟ้าสถิต หรือสมดุลแรงตึงจึงพาขอบเคลื่อนได้ง่ายขึ้น เริ่มจากจุดแรกที่ไม่เสถียร:
ทันทีหลังสลิต → ตรวจสภาพขอบและแรงตึง ลูกกลิ้งนำทาง ทันทีหลังสลิต → ตรวจสภาพขอบและแรงตึง
เริ่มใกล้ช่วงนำทาง → ตรวจ **ลูกกลิ้งนำทาง** ด้านการจัดแนว สภาพตลับลูกปืน ค่ารันเอาต์ ความสะอาดผิว และคราบสะสมด้านเดียว ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม และ ลูกกลิ้งสำหรับบรรจุภัณฑ์แบบอ่อน เริ่มใกล้ช่วงนำทาง → ตรวจ **ลูกกลิ้งนำทาง** ด้านการจัดแนว สภาพตลับลูกปืน ค่ารันเอาต์ ความสะอาดผิว และคราบสะสมด้านเดียว
แรงขึ้นใกล้รีไวน์ → ตรวจการสัมผัสของลูกกลิ้งกดม้วน สมดุลแรงกด การเพิ่มขึ้นของ OD และว่ามีการลื่นก่อนถึงม้วนรีไวน์หรือไม่
ใยแมงมุมลื่น
การลื่นอาจแสดงเป็นความเร็วไม่เสถียร การตอบสนองของแรงตึงแย่ ขอบเคลื่อน แถบสัมผัสมัน รอยลาก ม้วนหลวม หรือการสร้างม้วนไม่สม่ำเสมอ มักเกิดรอบลูกกลิ้งดึง ลูกกลิ้งขับเคลื่อน จุดนิป หรือจุดสัมผัสก่อนรีไวน์ ตรวจตำแหน่งที่วัสดุควรเคลื่อนพร้อมลูกกลิ้ง:
การปนเปื้อน ผิวยางสึกหรือมัน แรงกด
มุมโอบ ความแข็ง ผิวสำเร็จ ความเร็วลูกกลิ้งเทียบกับความเร็ววัสดุ ลูกกลิ้งดึง มุมโอบ ความแข็ง ผิวสำเร็จ ความเร็วลูกกลิ้งเทียบกับความเร็ววัสดุ ลูกกลิ้งยางโพลียูรีเทน มุมโอบ ความแข็ง ผิวสำเร็จ ความเร็วลูกกลิ้งเทียบกับความเร็ววัสดุ
มุมโอบ 30°, 90° และ 180° ให้เงื่อนไขแรงยึดเกาะต่างกัน หากวัสดุเดิมทำงานได้ที่ความเร็วต่ำ แต่ลื่นเมื่อความเร็ว OD หรือโหลดเพิ่ม แสดงว่าเผื่อของแรงยึดเกาะอาจไม่พอ สำหรับแรงยึดเกาะแบบแห้ง การเสียดสีซ้ำ โหลดสูง หรืออายุใช้งานสั้น **PU** เป็นหนึ่งในแนวทางที่ควรตรวจ แต่หากมีน้ำมัน ตัวทำละลาย กาว ความร้อน ตัวกลางเปียก การปล่อยวัสดุ หรือผิวผลิตภัณฑ์ที่ไว ต้องเลือกระบบยางโดยดูเงื่อนไขเหล่านี้ร่วมกัน
ความผันผวนของความตึงเครียด
แรงตึงแกว่งเป็นต้นเหตุสำคัญของรอยย่น การเคลื่อนของขอบ การลื่น ความแข็งม้วนไม่สม่ำเสมอ ชั้นม้วนหลวม และการเปลี่ยนฉับพลันเมื่อเพิ่มความเร็ว หาจุดที่แรงตึงเริ่มเปลี่ยน:
ก่อนสลิต → ตรวจวัสดุต้นทาง การคลายม้วน หรือแรงตึงของกระบวนการ
หลังสลิต → ตรวจความกว้างแต่ละแนว ความต่างแรงตึงระหว่างแนว การสัมผัสของลูกกลิ้งนำทาง และแรงเสียดทาน
หากมีบันทึก อย่าส่งเพียงค่าท้าย ให้ส่งแรงตึงเริ่มต้น แรงตึงสุดท้าย taper % ความเร็วไลน์ และ OD ตอนเริ่มมีปัญหา ลูกกลิ้งที่เสถียรไม่สามารถแก้ทุกปัญหาแรงตึงได้ แต่การสัมผัสที่ไม่ดีสามารถขยายปัญหาเล็กให้รุนแรงขึ้น แรงยึดเกาะไม่สม่ำเสมอ การปนเปื้อนเฉพาะจุด แรงต้านของตลับลูกปืน ความกลมไม่ดี ยางเก่าแข็งตัว หรือชั้นยางที่ไม่ตรงกับวัสดุ สามารถเปลี่ยนการเคลื่อนของแรงตึงเล็ก ๆ ให้เป็นข้อบกพร่องด้านคุณภาพม้วน
ตารางตรวจอย่างรวดเร็ว
| ปัญหา | รูปแบบที่มักชี้ไป | การตรวจสอบที่เกี่ยวข้องกับลูกกลิ้ง |
|---|
| รอยย่นก่อนรีไวน์ | ขอบไม่เสถียร แรงตึงเปลี่ยน ไฟฟ้าสถิต การคลี่วัสดุ หรือการสัมผัสต่างกัน | ช่วงนำทาง/แรงตึง การจัดแนว คราบสะสม แรงกดด้านเดียว การสัมผัสไม่เท่ากัน |
| รอยซ้ำบนม้วน | จุดสัมผัสซ้ำ เส้นรอบวงลูกกลิ้ง ค่ารันเอาต์ ข้อบกพร่องเฉพาะจุด | วัดระยะและเทียบกับเส้นรอบวง เช่น 314 mm ที่ Ø100 mm หรือ 471 mm ที่ Ø150 mm |
| แรงกดในการม้วนไม่สม่ำเสมอ | การสร้างม้วนไม่ดี จุดนิปไม่สมดุล แรงตึงในม้วนเปลี่ยน อากาศหรือชั้นวัสดุเคลื่อน | แรงกดลูกกลิ้งกดม้วน ความแข็ง ความกลม การเสียรูป สมดุลแรงกดซ้าย/ขวา |
| การติดตามหรือความไม่เสถียรของขอบ | การจัดแนวช่วงนำทาง ความไม่เสถียรของแถบหลังสลิต ความต่างแรงเสียดทาน ความต่างแรงตึงเฉพาะแนว | การจัดแนวลูกกลิ้งนำทาง ตลับลูกปืน ค่ารันเอาต์ ความสะอาดผิว คราบด้านเดียว |
| ใยแมงมุมลื่น | เผื่อแรงยึดเกาะต่ำ การปนเปื้อน แรงกดลด สภาพผิวไม่เหมาะ ความเร็วไม่ตรง | จุดดึง การสึกผิว มุมโอบ แรงกด ความแข็ง แนวทาง PU/สูตรยาง |
| ความผันผวนของความตึงเครียด | ผลจาก OD เพิ่ม แรงต้าน การลื่น การสัมผัสไม่เสถียร ความต่างแรงตึงระหว่างแนว | ลูกกลิ้งแรงตึง/สัมผัส แรงเสียดทาน ตลับลูกปืน ความกลม ความสม่ำเสมอของแรงยึดเกาะ |
ข้อมูลที่ควรส่ง
- ชนิดวัสดุ: ฟิล์ม กระดาษ ฟอยล์ นอนวูฟเวน บรรจุภัณฑ์แบบอ่อน วัสดุเคลือบ วัสดุที่มีกาว หรือวัสดุม้วนชนิดอื่น
- จุดแรกที่ปัญหาเกิด: ก่อนสลิต หลังสลิต ช่วงนำทาง จุดดึง จุดแรงกด หรือช่วงรีไวน์
- รูปหรือวิดีโอสั้นที่เห็นจุดเริ่มของรอยย่น รอย การลื่น การเคลื่อนขอบ หรือแรงตึงเปลี่ยน
- ระยะรอยซ้ำ ถ้ามี เช่น 314 mm, 471 mm, 628 mm หรือค่าที่วัดจริง
- ตำแหน่งลูกกลิ้ง เส้นผ่านศูนย์กลาง ความยาวหน้าลูกกลิ้ง ความแข็ง ผิวสำเร็จ และชนิดผิว: หุ้มยาง หุ้ม PU หรือโลหะ
- มุมโอบโดยประมาณ เช่น 30°, 90° หรือ 180° หากทราบ
- ปัญหาเปลี่ยนตามความเร็ว แรงตึง แรงกด OD ความกว้าง ความหนา อุณหภูมิ หรือเกรดหรือไม่
- แรงตึงเริ่มต้น/สุดท้าย taper % ความเร็วไลน์ และ OD ตอนปัญหาเริ่ม หากเครื่องมีบันทึก
- รูปลูกกลิ้งเก่าที่เห็นการสึก การปนเปื้อน คราบกาว รอยบุบ รอยตัด ผิวมัน การสึกขอบ หรือรอยสัมผัสไม่สม่ำเสมอ
- ปัญหาเริ่มหลังทำความสะอาด เปลี่ยนลูกกลิ้ง เจียร หุ้มใหม่ ปรับเครื่อง เปลี่ยนวัสดุ หรือเปลี่ยนความกว้างหรือไม่
หน้าที่เกี่ยวข้อง
- ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์ ลิ้งสำหรับไลน์
- ลูกกลิ้งควบคุมแรงตึง ิตและรีไวน์
- ลูกกลิ้งนำทาง ูกกลิ้งค
- ลูกกลิ้งกด คุมแรงตึง
- ลูกกลิ้งดึง ลูกกลิ้งกด
- ลูกกลิ้งยางโพลียูรีเทน ลูกกลิ้งยางโพลียูรีเทน
การผลิตลูกกลิ้งสั่งทำและการควบคุมคุณภาพ
ลูกกลิ้งยางที่มีคุณภาพนั้นไม่ได้ขึ้นอยู่กับขนาดเพียงอย่างเดียว ทิศทางการผสมวัสดุ ความคงตัวของความแข็ง ความหนาของชั้นหุ้ม การตกแต่งพื้นผิว โครงสร้างของเพลา และความแม่นยำในการทำงาน ล้วนส่งผลต่อประสิทธิภาพของลูกกลิ้งในสายการผลิต.
Wolorin ให้บริการทั้งลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งสั่งทำพิเศษที่ต้องการความแม่นยำสูง โดยมีกระบวนการผลิต การตรวจสอบ และการตรวจสอบคุณภาพที่จัดทำเป็นเอกสารให้ตรงตามข้อกำหนดของโครงการ คุณสามารถตรวจสอบขอบเขตการบริการ กระบวนการควบคุมคุณภาพ และประวัติบริษัทของเราได้ด้านล่าง.
ขอใบเสนอราคา
หากมีแบบ ขนาด ตัวอย่าง หรือข้อกำหนดชัด ส่งมาได้โดยตรง หากข้อมูลยังไม่ครบ เริ่มจากรูปลูกกลิ้งเก่า ตำแหน่ง ชนิดวัสดุ ตัวกลางสัมผัส และปัญหาการสลิตหรือรีไวน์ปัจจุบัน สำหรับรอยย่น รอยซ้ำ การลื่น ขอบไม่เสถียร หรือแรงตึงแกว่ง รูปและวิดีโอสั้นของจุดเริ่มปัญหามีประโยชน์มาก
ติดต่อเรา