
Problemas comunes en el procesamiento de láminas y planchas de plástico
Los problemas con las láminas y planchas de plástico suelen hacerse visibles después de que el material sale de las áreas de enfriamiento, pulido, transporte o soporte posterior. La lámina puede seguir avanzando por la línea, pero la superficie comienza a mostrar líneas finas, marcas de presión, bandas brillantes, marcas de arrastre o tracción inestable.
Para láminas y planchas más gruesas, las condiciones de contacto son menos tolerantes que en materiales de banda más ligeros. El grosor de la lámina, la temperatura superficial tras el enfriamiento o el pulido, la dureza del rodillo, el acabado superficial, la velocidad de la línea y la presión de contacto pueden influir en la reacción del material en la superficie del rodillo. Una primera comprobación útil consiste en seguir la marca en sentido inverso: ¿dónde estaba la lámina aún limpia?, ¿qué rodillo la tocó a continuación?, ¿cambió el problema al variar la presión, la velocidad o la temperatura?
Líneas finas después del contacto de enfriamiento o pulido
Las líneas finas en las láminas de plástico pueden aparecer como líneas rectas de rodillo, ligeros arañazos, cambios sutiles de brillo o marcas de contacto repetidas. Son más fáciles de ver en superficies pulidas, transparentes, brillantes o decorativas.
El momento oportuno es crucial. Si la lámina tiene un aspecto aceptable antes del enfriamiento o el pulido y presenta líneas inmediatamente después de esa zona, se debe revisar la superficie del rodillo antes de modificar parámetros del proceso que no estén relacionados. Observe la superficie del rodillo bajo la luz, compruebe si hay acumulación de polvo o resina y compare la dirección de las líneas con la trayectoria de contacto del rodillo.
Las superficies de las láminas calientes son más sensibles al contacto. Un rodillo que no marca un producto completamente frío puede dejar líneas visibles cuando la superficie de la lámina está más caliente, más blanda o se mantiene más tiempo en el punto de contacto. El acabado de la superficie también es importante. Una cubierta demasiado rugosa, con un acabado irregular, vidriada o contaminada localmente puede transferir un patrón de líneas a la lámina.
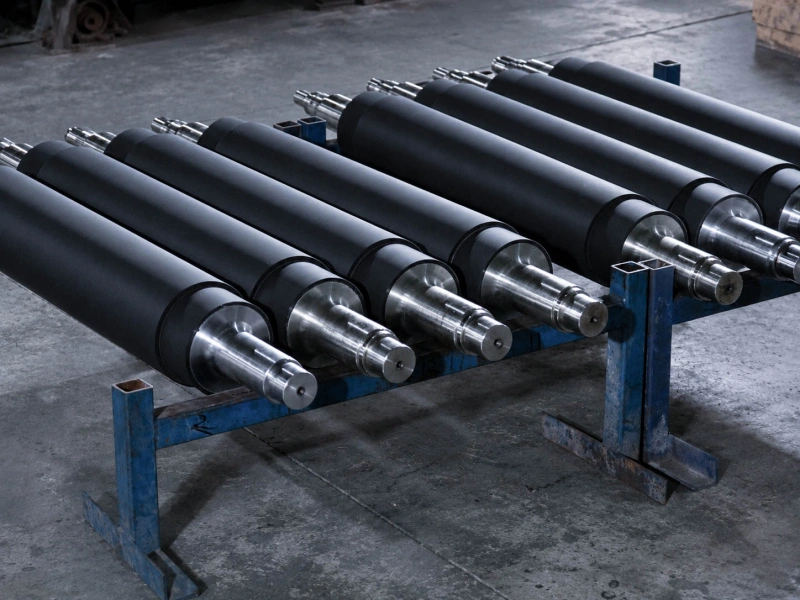
Para posiciones de láminas y tableros donde el contacto del rodillo afecta directamente la apariencia de la superficie, Wolorin's Rodillos para procesamiento de láminas y placas plásticas Esta página puede utilizarse como referencia principal de la aplicación.
Cuando la sábana se desliza incluso después de ajustar la presión.
Los problemas de tracción suelen manifestarse como deslizamiento al arrancar, tracción irregular, breves vacilaciones, desajuste de velocidad o marcas de arrastre tras la zona de recogida. En láminas más gruesas, el rodillo debe desplazar mayor masa y mantener un contacto estable sin dañar la superficie.
Aumentar la presión puede mejorar el agarre temporalmente. Si la lámina comienza a mostrar marcas de presión o bandas brillantes, el contacto aún no está equilibrado. La mejor manera de comprobarlo es observar el agarre, la dureza, el acabado superficial, el estado de contacto y si el rodillo está accionado.
Si el problema es principalmente la alimentación, la tracción o la sincronización de velocidad, el Rodillos de tracción La dirección suele ser relevante. Si el rodillo recibe potencia y transfiere movimiento a través de su superficie, la Rodillos motrices También puede ser necesario comprobar la dirección.
Para posiciones de láminas de mayor carga, Rodillos de caucho de poliuretano Se revisan con frecuencia porque la tracción, la resistencia al desgaste y la capacidad de carga deben trabajar en conjunto. La dirección del material debe seguir la posición real del rodillo, la temperatura de la lámina, la presión y los requisitos de la superficie.
Marcas de presión sobre láminas calientes o gruesas
Las marcas de presión pueden parecer hendiduras superficiales, bandas de compresión, marcas planas o líneas en la sábana. Son comunes cuando una sábana pesada o caliente pasa por una zona de contacto demasiado concentrada.
Una comprobación útil en campo consiste en comparar la marca con los cambios de presión. Si al disminuir la presión se reduce la huella pero empeora la tracción, la línea requiere mejores condiciones de contacto, no simplemente más o menos presión. Verifique el ancho de contacto, la dureza del rodillo en Shore A, el espesor del recubrimiento y si el rodillo o rodillo metálico presenta desgaste localizado.
Para láminas calientes, la temperatura en el punto de contacto es crucial. Un ajuste de presión que funcione después de que la superficie se haya enfriado por completo puede dejar marcas cuando aún está blanda. La velocidad de la línea también influye en el tiempo de contacto. A menor velocidad, la lámina permanece en contacto durante más tiempo. A mayor velocidad, la vibración o la fricción superficial pueden hacerse más visibles.
Cuando la principal preocupación es el contacto controlado de presión, el equilibrio de presión o la protección de la superficie, Rodillos de presión son las direcciones de rodillos más relevantes para revisar.
Diferencia de contacto de izquierda a derecha en tablero ancho
Las láminas y planchas anchas pueden revelar problemas de contacto que son fáciles de pasar por alto en materiales estrechos. Un lado puede tensarse más. Un borde puede mostrar marcas. El centro puede verse diferente desde ambos lados. En algunos casos, la superficie de la lámina cambia de brillo solo en una parte de su ancho.
Comience comparando los lados izquierdo, central y derecho después del mismo rodillo. Si el defecto es más pronunciado en un lado, verifique el equilibrio de presión, el paralelismo del rodillo, el estado del cojinete, el soporte del eje y si la cubierta presenta desgaste irregular. Si la marca es más pronunciada en el centro o cerca de ambos bordes, es posible que se requiera atención a la curvatura, la deflexión de la cubierta y el estado del soporte.
Aquí, las fotos antiguas de los rodillos son útiles. Un borde desgastado, una banda de trabajo brillante, una zona plana localizada o un color de superficie irregular pueden indicar cómo se ha estado utilizando el contacto. Si la misma marca relacionada con el ancho reaparece después del rectificado o la sustitución, la revisión debe incluir la excentricidad, la dirección de la corona, la longitud de la cara, el estado de montaje y el ancho real de la hoja utilizada en la línea.
Bandas de brillo, neblina o brillo después de aplicar el pulidor
Las marcas del rodillo de pulido no siempre son profundas. Muchas veces, se manifiestan como bandas de brillo, cambios de opacidad, ligeras diferencias de luminosidad o líneas visibles bajo luz oblicua. Los operarios pueden sospechar inicialmente de la calidad del material o de la configuración del pulido, pero también se debe revisar la superficie de contacto cuando el cambio aparece justo después del rodillo.
En el caso de las láminas de plástico pulido, pueden apreciarse pequeñas diferencias en el acabado de la superficie del rodillo. Si la superficie de caucho se ha vidriado, endurecido localmente, hinchado, contaminado o presenta irregularidades tras la limpieza, puede alterar la forma en que la luz se refleja en la superficie de la lámina. Si el problema se hace más evidente tras varias horas de funcionamiento, es posible que influyan el calor, la fricción y la acumulación de residuos en la superficie.
El acabado superficial debe analizarse en términos prácticos. Si el dibujo tiene un requisito de Ra, utilícelo. De lo contrario, las fotos de la superficie del rodillo antiguo y del defecto de la lámina suelen ser más útiles que una descripción genérica de la superficie. Para posiciones de contacto básicas, Rodillos de caucho SBR Puede considerarse en algunas condiciones industriales generales, mientras que las posiciones de mayor carga o mayor desgaste pueden requerir otra dirección de compuesto.
Marcas de manipulación en superficies protegidas o visibles
Algunos productos en láminas y tableros salen del proceso principal con un aspecto aceptable, pero luego presentan marcas durante el soporte, la transferencia, la inspección, la preparación para el apilamiento o el movimiento posterior. Esto es común en superficies protegidas, tableros decorativos, láminas brillantes, láminas transparentes y productos cuya cara visible final entra en contacto con varios rodillos.
La primera comprobación consiste en localizar el punto donde la superficie se vuelve sensible. A partir de ese punto, cada contacto repetido debe considerarse como una posible marca. Busque arrastre localizado, rozaduras en los bordes, brillo por contacto, polvo adherido a la superficie del rodillo y marcas que reaparecen tras la limpieza.
Para superficies protegidas o visibles, el rodillo debe permitir el movimiento sin que el contacto con el soporte se convierta en un defecto superficial. La dureza, el acabado superficial, la limpieza del recubrimiento, la presión y el ángulo de contacto local son factores importantes. Dos rodillos con el mismo tipo de caucho pueden comportarse de manera diferente debido a la dirección del compuesto, la unión, el curado, el rectificado y la carga de funcionamiento real.
Comprobaciones rápidas antes de sustituir el rodillo
Antes de reemplazar un rodillo, compare el problema visible con la primera comprobación útil. Esto ayuda a evitar cambiar el mismo rodillo nuevamente sin solucionar el problema de contacto.
| Lo que ves en la hoja | Primera comprobación útil | Detalle del rodillo que merece ser confirmado |
|---|---|---|
| Líneas finas después del contacto de enfriamiento | ¿La línea comienza después de un rodillo? | Acabado superficial, contaminación, dirección de rectificado |
| Deslizamiento después del ajuste de presión | ¿Una mayor presión produce marcas? | Dureza, agarre, condición de conducción, ancho de contacto |
| Huella de presión de superficie caliente | ¿Cambia la marca con la temperatura de la hoja? | Dureza Shore A, espesor de la cubierta, equilibrio de presión |
| Marcado a una sola cara en tablero ancho | ¿Es un borde más pesado que el otro? | Paralelismo, patrón de desgaste, agotamiento, corona |
| Banda brillante después del rodillo de pulido | ¿La banda se ve bien bajo luz oblicua? | Requisito de Ra, acristalamiento, acumulación, limpieza del rodillo |
| Superficie protegida contra rozaduras | ¿Vuelve a aparecer la marca después de la limpieza? | Acabado superficial, ángulo de contacto, presión local |
Para proyectos de mayor demanda, Wolorin's Control de calidad Esta página puede utilizarse para comprender elementos de inspección como la dureza, las dimensiones clave, el estado de la superficie, la rugosidad de la superficie y la excentricidad.
Páginas relacionadas
- Rodillos para procesamiento de láminas y placas plásticas — Página principal de la aplicación para las posiciones de rodillos de láminas y planchas de plástico.
- Rodillos de tracción — Para un agarre estable, tracción, alimentación y sincronización de velocidad.
- Rodillos motrices — Para posiciones de rodillos motorizados donde la transferencia de movimiento es importante.
- Rodillos de presión — Para un contacto de presión controlado, equilibrio de presión y protección de la superficie.
- Rodillos de caucho de poliuretano — Se suele analizar cuando el agarre, la resistencia al desgaste y la capacidad de carga son importantes.
- Rodillos de caucho SBR — Una dirección de material común para algunas posiciones básicas de contacto industrial.
Fabricación de rodillos a medida y control de calidad
Un rodillo de caucho fiable no solo depende de su tamaño. La dirección del compuesto, la estabilidad de la dureza, el grosor de la cubierta, el acabado superficial, la estructura del eje y la precisión de funcionamiento influyen en el rendimiento del rodillo en la línea de producción.
Wolorin ofrece servicios tanto para el reemplazo rutinario de rodillos como para proyectos personalizados más exigentes, con procesos de fabricación, inspección y controles de calidad documentados que se ajustan a los requisitos de cada proyecto. A continuación, puede consultar nuestro alcance de servicios, nuestro proceso de control de calidad y nuestra trayectoria empresarial.
Solicitar presupuesto
Si ya dispone de planos, medidas, muestras o especificaciones claras, puede enviárnoslos directamente. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción basándonos en su documentación.
Si la información aún no está completa, puede comenzar con la posición del rodillo, el material de la lámina o tablero, el espesor, la temperatura de la superficie después del enfriamiento o pulido, la velocidad de la línea y el problema que desea resolver.