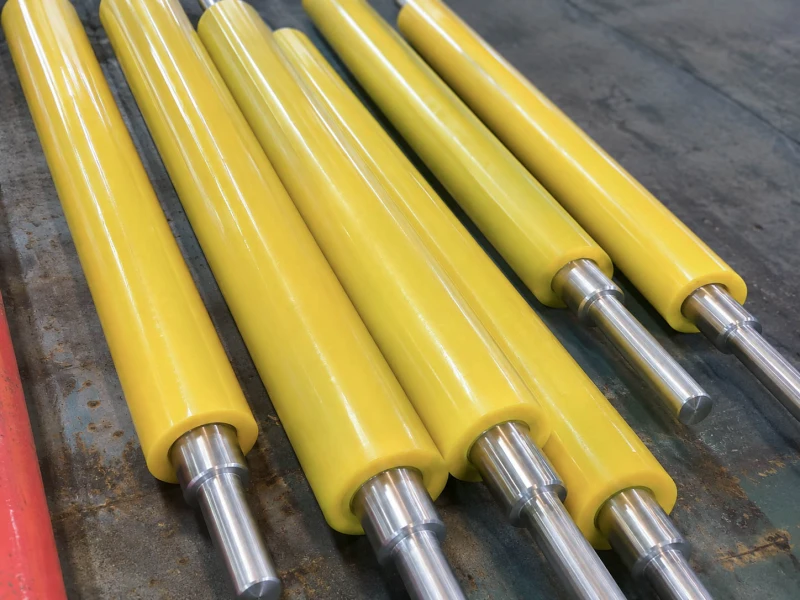
Rodillos para líneas de recubrimiento y laminación
Rodillos de caucho a medida para recubrimiento, transferencia de adhesivo, secado, laminación y manejo de bandas compuestas.
En estas líneas, diferentes posiciones trabajan con contactos muy distintos. Algunas tocan banda seca; otras recubrimiento húmedo, adhesivo, disolvente o superficies pegajosas. Después de secado o presión de laminación pueden requerirse mejor release, consistencia superficial y comportamiento de presión.
Wolorin fabrica para coating de película, laminación de embalaje flexible, material para etiquetas, soporte de cinta, release film, película protectora, coating de papel, foil y ciertos materiales funcionales.
Si aparecen pick-up de adhesivo, adherencia tras secado, variación de coating, burbujas, marcas, hendiduras, transporte inestable o marcas repetidas de bobinado, la sustitución debe corresponder a la posición y condición reales.
No necesita tener toda la información preparada antes de ponerse en contacto con nosotros.
Aplicaciones adecuadas
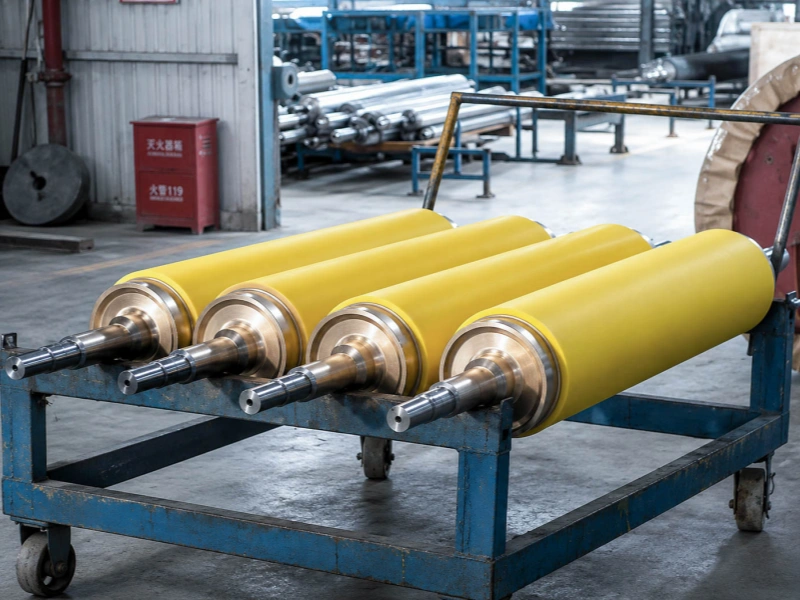
Wolorin suministra rodillos de caucho personalizados para procesos de recubrimiento, laminado, unión y fabricación de láminas compuestas, tales como:
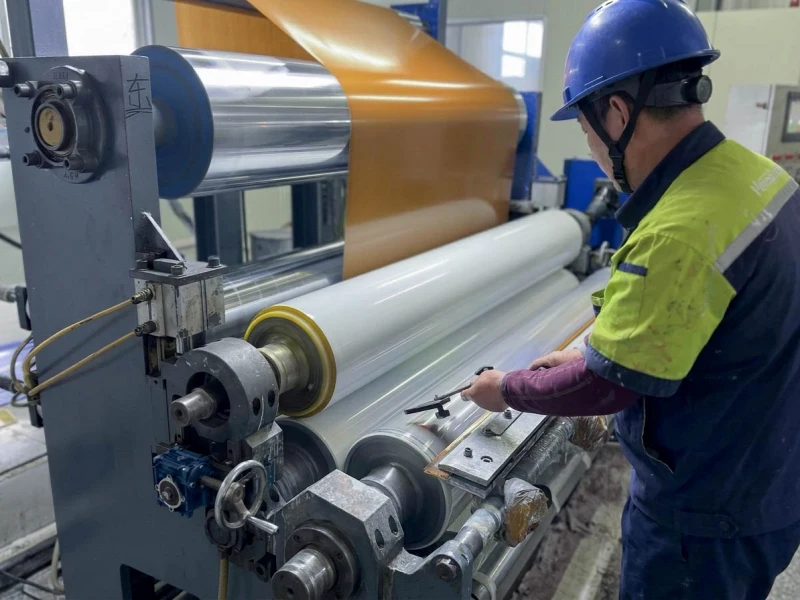
El rodillo debe mantener la banda estable mientras cambia la condición superficial durante coating, secado, calentamiento, laminación, enfriamiento y bobinado.
- film coating;
- coating de películas funcionales;
- laminación seca y solventless en embalaje flexible;
- producción de label stock;
- release film, película protectora y tape backing;
- coating de papel;
- coating de foil de aluminio y otros foils metálicos;
- composites industriales;
- materiales funcionales y postproceso;
- sustituciones en coating, transferencia, nip, transporte o post-secado.
Por qué deben corresponder al proceso
La banda cambia varias veces:
entrada: seca, plana y estable;
tras coating o adhesivo: húmeda, pegajosa o más fácil de marcar;
tras secado/calor: cambian la banda y la capa adhesiva;
nip de laminación: presión afecta aspecto de unión, aire atrapado, bordes y marcas.
No basta con material, dureza o tamaño. Debe corresponder al sustrato seco, coating húmedo, adhesivo, disolvente, banda caliente o material laminado bajo presión que realmente toca.
Secciones típicas y requisitos
| Sección | Condición | Función | Requisitos de rodillos |
|---|---|---|---|
| Desbobinado / entrada | base seca | guiar y transportar | tracción estable, bajo marcado, poca alteración de tensión |
| Soporte de coating | banda entrando al coating | soportar bajo contacto | superficie uniforme, descentramiento controlado, cara limpia |
| Transferencia de coating/adhesivo | superficie recubierta/adhesiva | controlar contacto y transferencia | equilibrio release/tracción, menos pick-up, resistencia química |
| Transporte tras secado/calor | banda caliente/capa cambiante | transportar | resistencia térmica, superficie estable, baja adherencia |
| Pinza de laminación/unión | varias capas | presión estable | presión uniforme, rebound estable, menos burbujas/marcas |
| Antes de bobinado | condición final | estabilidad | menos marcas repetidas, bordes inestables y defectos amplificados |
Un rodillo válido en entrada seca puede no ser adecuado para adhesivo, calor o laminación sensible.
Para el control de la cantidad de recubrimiento o las posiciones de distribución del líquido, rodillos dosificadores y rodillos de transferencia Puede utilizarse para controlar el espesor del recubrimiento, el comportamiento de transferencia y la consistencia de la superficie.
Cómo identificar la posición
Antes de seleccionar el compuesto de caucho o la dureza, primero identifique en qué punto de la línea trabaja el rodillo.
| Posición del rodillo | Qué importa primero | Por qué es importante |
|---|---|---|
| Antes del coating head | soporte, runout, limpieza, tensión | pequeños errores afectan estabilidad |
| Bajo coating/adhesivo | release, resistencia química, limpieza, acabado | puede haber pick-up, swelling, build-up o transferencia desigual |
| Después de secar o calentar | calor, aging, sticking | banda o adhesivo puede cambiar con temperatura |
| En el punto de laminación | dureza, rebound, espesor, uniformidad | afecta bonding, burbujas, marcas y consistencia transversal |
| Antes de dar cuerda o rebobinar | bajo marcado, contacto estable, revisión aguas arriba | marcas finales pueden venir de una posición anterior |
La sección y el defecto dicen más que un nombre aislado de rodillo.
Problemas y áreas probables
Defectos en las líneas de recubrimiento y laminación No siempre provienen de la sección donde se hacen visibles por primera vez.
| Problema de línea | Área | Revisar |
|---|---|---|
| Variación transversal de coating | soporte/transferencia | runout, uniformidad, estabilidad |
| Sticking / pick-up / build-up | transferencia/post-secado | release, químicos, calor, limpieza |
| Marcas o dents | contacto/nip/calor | dureza, rebound, acabado, presión |
| Burbujas | Pinza de laminación/unión | presión, espesor, rebound, uniformidad |
| Slip en una sección y sticking en otra | transferencia/apriete/calor | Equilibrio entre tracción, liberación, dureza y presión de contacto. |
| Cambio rápido por calor | secado/hot lamination | compuesto térmico, aging, estabilidad química |
| Marcas repetidas en bobina | contacto anterior/nip/pre-wind | fuente aguas arriba, superficie, presión |
Las marcas de la bobina no necesariamente nacen en rewind. Las burbujas tampoco son solo adhesivo; presión, rebound, dureza, espesor y uniformidad transversal pueden influir.
Cuando hay contacto a presión, rodillos de presión y rodillos de apriete Debe comprobarse en función del estado real del punto de contacto, la sensibilidad de la banda y el tipo de defecto.
La presión del nip no es solo “apretar más”
En las secciones de recubrimiento y laminado, la presión de contacto debe ser estable y adecuada para la banda, la capa adhesiva, la cubierta del rodillo y la velocidad de la línea.
Demasiada presión puede aumentar marcas, deformación, desgaste, calor y variación transversal. Muy poca puede causar slip, unión débil, burbujas, mal contacto o winding inestable.
| Problema | Revisar |
|---|---|
| Burbujas | presión, rebound, espesor, uniformidad |
| Marcas/dents | dureza, acabado, distribución, perfil |
| Bonding local débil | uniformidad transversal, aging, deflexión de eje |
| Slip | Equilibrio entre tracción, liberación, dureza y presión de contacto. |
| Diferencia borde-centro | corona, perfil, runout, alineación, método de carga |
En posiciones anchas o sensibles también importan perfil, espesor, eje, runout y balance.
Rangos habituales de referencia
Los siguientes rangos son puntos de partida comunes para los rodillos de las líneas de recubrimiento y laminado. Las especificaciones finales deben coincidir con la posición del rodillo, el material de contacto, la composición química del adhesivo o recubrimiento, la temperatura de funcionamiento, la presión, la velocidad de la línea y el defecto actual.
| Artículo | Dirección de especificación común |
|---|---|
| coating/contact hardness: | aprox. 55–90 Shore A; |
| contactos generales coating-laminating: | aprox. 65–90 Shore A; |
| contacto caliente/release: | silicona o release aprox. 40–80 Shore A; |
| presión de laminación: | aprox. 50–90 Shore A o 60–90 Shore A según nip; |
| Rugosidad superficial | Algunas posiciones de recubrimiento, transferencia o laminación pueden utilizar referencias Ra controladas, como por ejemplo alrededor de 0,9–1,65 μm Ra, dependiendo de los requisitos de liberación, tracción y marcado. |
| Acabado superficial | lisa, rectificada, mate, release, traction, low-marking, ranurada, coronada o especial; |
| Precisión mecánica | En posiciones de ancho amplio, alta velocidad o sensibles a la presión, se deben verificar la excentricidad, los detalles del eje, el perfil del rodillo y los requisitos de equilibrio dinámico. |
Un 70 Shore A no se comporta igual en soporte seco, transferencia de adhesivo, transporte caliente o nip.
La pregunta útil no es solo "¿qué dureza tiene este rodillo?", sino también "¿con qué está tocando este rodillo, bajo qué presión, a qué temperatura y qué defecto aparece en la línea?".“
Material y superficie según contacto
La selección del material debe partir de las condiciones de contacto del rodillo. En las líneas de recubrimiento y laminación, el mismo compuesto de caucho puede comportarse de manera diferente bajo contacto con banda seca, contacto con adhesivo húmedo, calor de horno, exposición a disolventes o presión de laminación.
| Condición de contacto | Dirección del material/superficie |
|---|---|
| película/papel/foil seco | PU, NBR, antiestático u otros según tracción y marcado |
| coating/adhesivo húmedo | NBR, FKM, silicona o release según química |
| banda caliente | silicona, FKM, EPDM o compuestos térmicos |
| hot lamination / anti-stick | silicona o release |
| disolvente/coating/adhesivo | NBR o FKM según exposición |
| película sensible | rectificado liso/mate/release/low-marking/corona según necesidad |
| presión ancha | espesor, dureza, rebound, perfil, runout y balance juntos |
Las direcciones de materiales comunes incluyen poliuretano, NBR, EPDM, silicona, FKM, compuestos antiestáticos y otras formulaciones de caucho personalizadas. Para contacto con calor, liberación y baja marca, rodillos de silicona sólida puede utilizarse como una de las direcciones del material. Para contacto con aceite, tinta, adhesivo o disolvente, Los compuestos NBR y FKM se suelen comprobar en función del medio y las condiciones de funcionamiento.
Tipos y materiales de rodillos comunes para esta aplicación
Si el problema se concentra en una posición específica del rodillo, estas páginas relacionadas pueden ayudar a acotar la búsqueda.
Tipos de rodillos comunes en líneas de recubrimiento y laminado:
- Rodillos dosificadores — para el control de la cantidad de recubrimiento y las posiciones de distribución del líquido
- Rodillos de transferencia — para contacto de transferencia de recubrimiento, adhesivo, tinta o líquido
- Rodillos de presión — para una presión de contacto y una superficie controladas
- Rodillos guía — para el control de la ruta de la web y el transporte estable
- Rodillos de control de tensión — para secciones de manipulación de banda sensibles a la tensión
- Rodillos de apriete — para posiciones de contacto de mordida, alimentación o contacto de rodillos emparejados
Materiales que se suelen considerar para recubrimientos, adhesivos, calor, liberación o contacto a presión:
- Rodillos de silicona sólida — para contacto con calor, liberación, marcado de baja altura o protección de superficies
- Rodillos de silicona líquida — para un contacto más limpio con la silicona y requisitos de superficie que no dejen marcas.
- Rodillos de caucho de poliuretano — para tracción, resistencia al desgaste y posiciones de contacto generales
- Rodillos de caucho NBR / nitrilo — para contacto con aceite, tinta, adhesivo y aplicaciones industriales en general.
- Rodillos de caucho FKM — para contacto con calor, aceite, disolvente o productos químicos exigentes
Páginas de la aplicación relacionadas:
- Rodillos para embalaje flexible — para líneas de impresión, laminado, corte y conversión en envases flexibles
- Rodillos para la industria de impresión — para la transferencia de tinta, el transporte de la banda y la uniformidad de la superficie en las líneas de impresión.
- Rodillos para líneas de baterías de litio — para secciones de recubrimiento, guiado, tensión y contacto limpio en el procesamiento de materiales para baterías.
Preguntas frecuentes
Film coating, flexible packaging lamination, label stock, tape backing, protective/release film, papel, foil y materiales funcionales, según posición.
Porque distintas posiciones tocan medios y condiciones diferentes.
Por la posición, medio, temperatura, método de limpieza y cambio superficial.
Pueden intervenir adhesivo, aire, presión, rebound, espesor y uniformidad del nip.
Porque el contacto cambia de seco a húmedo, caliente, adhesivo y presurizado.
Fabricación de rodillos a medida, formulaciones y control de calidad
Un rodillo de caucho fiable depende de algo más que del tamaño adecuado. La formulación del compuesto de caucho, la estabilidad de la dureza, el grosor de la cubierta, el acabado superficial, la estructura del eje y la precisión de funcionamiento influyen en el rendimiento del rodillo en su línea de producción.
Wolorin ofrece soporte tanto para proyectos de reemplazo de rodillos como para proyectos de rodillos industriales de caucho a medida, gracias a su amplia experiencia en fabricación, equipos de producción e inspección, certificaciones disponibles y controles de calidad documentados. Trabajamos con formulaciones de compuestos de caucho bien desarrolladas que se adaptan a diferentes requisitos operativos, como resistencia al calor, desmoldeo, tracción, resistencia al desgaste, contacto con productos químicos, superficies de baja marca, estabilidad de la dureza y rendimiento a largo plazo.
Antes del envío, se pueden verificar detalles clave como las dimensiones, la dureza de la cubierta, los detalles del eje, el estado de la superficie y la precisión de funcionamiento, de acuerdo con los requisitos del proyecto.
Tanto si necesita un rodillo de repuesto como varios rodillos personalizados para una línea de producción, puede consultar nuestro alcance de fabricación, los antecedentes de nuestra empresa y nuestro proceso de control de calidad antes de comenzar su proyecto.
Hable con Wolorin sobre su proyecto
Envíe medio, material de banda, posición, dimensiones del rodillo antiguo, plano, fotos o problema.
Wolorin puede fabricar rodillos a medida según la sección del proceso, las condiciones de contacto y los requisitos operativos específicos.