
ทำไมฟิล์มบางจึงเกิดรอยย่นก่อนการรีไวน์?
รอยย่นของฟิล์มบางก่อนการม้วนเก็บมักปรากฏเป็นรอยพับเฉียง รอยพับที่ขอบ รอยย่นตรงกลาง หรือเส้นขวางบางๆ ก่อนที่ฟิล์มจะเข้าสู่บริเวณการม้วนเก็บ สำหรับฟิล์ม BOPP, PET, PE, ฟิล์มป้องกัน หรือฟิล์มกันติด รอยย่นอาจมองเห็นได้ชัดเจนหลังจากที่เริ่มมีการม้วนเก็บแล้ว แต่การเปลี่ยนแปลงครั้งแรกมักเริ่มต้นเร็วกว่านั้น เช่น บริเวณจุดเปลี่ยนความตึง ลูกกลิ้งกระจายแรง ลูกกลิ้งนำทาง จุดดึง หรือบริเวณสัมผัสระหว่างฟิล์มกับวัสดุ.
เริ่มจากตำแหน่งก่อน การตรวจสอบรอยย่นก่อนการม้วนกลับจะง่ายขึ้นหากคุณทราบว่ารอยย่นนั้นเริ่มก่อนตัวกระจายม้วน หลังตัวกระจายม้วน ใกล้ลูกกลิ้งนำทาง หลังจุดสัมผัสแรงดึง หรือที่จุดหนีบม้วน ตำแหน่งมักจะบอกอะไรได้มากกว่าม้วนที่เสร็จแล้วเพียงอย่างเดียว.
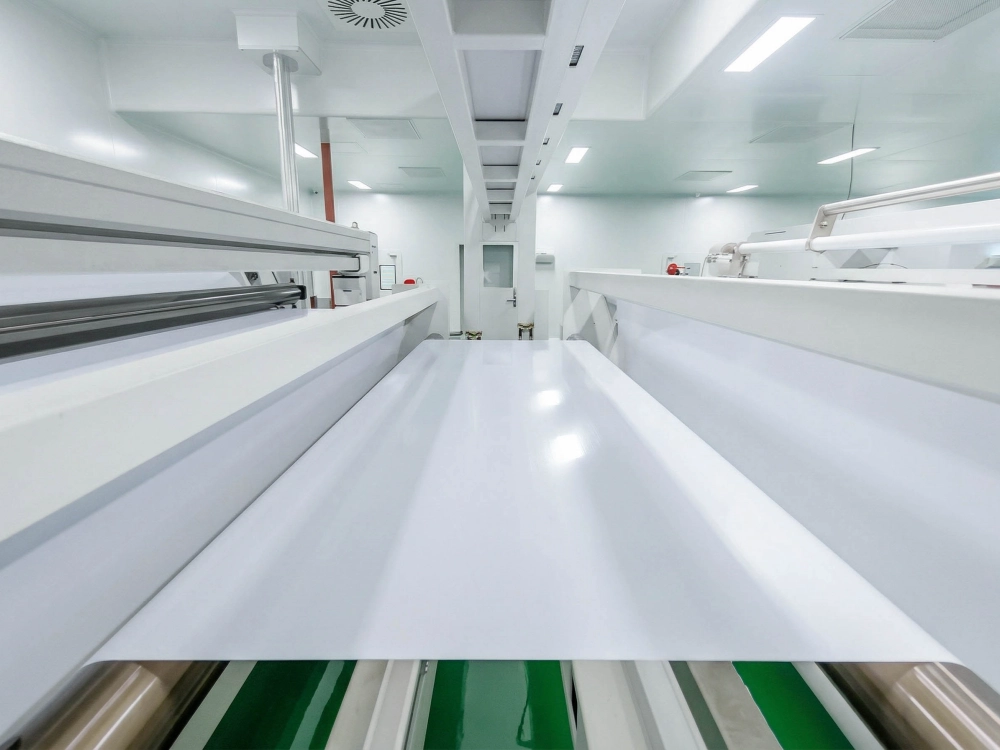
เริ่มจากจุดแรกที่รอยย่นปรากฏ
อย่าเริ่มจากม้วนฟิล์มที่เสร็จแล้วเท่านั้น ให้เดินย้อนกลับจากส่วนที่ม้วนฟิล์มกลับ และหาจุดยับที่มองเห็นได้จุดแรก.
หากฟิล์มเรียบก่อนถึงลูกกลิ้งนำทางตัวสุดท้าย แต่เกิดรอยย่นหลังจากนั้น แสดงว่าตำแหน่งของลูกกลิ้งนำทาง การจัดแนวลูกกลิ้ง สภาพพื้นผิว และความเสถียรของขอบฟิล์มจำเป็นต้องได้รับการตรวจสอบ หากรอยย่นเริ่มปรากฏก่อนถึงลูกกลิ้งกระจายฟิล์มและเห็นได้ชัดเจนขึ้นหลังจากกระจายฟิล์มแล้ว แสดงว่าฟิล์มอาจมีความตึงตามแนวขวางไม่สม่ำเสมอหรือมีขอบหลวม หากรอยย่นปรากฏขึ้นเฉพาะเมื่อฟิล์มเข้าสู่บริเวณสัมผัสการม้วน แรงดันการม้วนกลับ สภาพของลูกกลิ้งวางฟิล์ม และการเปลี่ยนแปลงเส้นผ่านศูนย์กลางของม้วนฟิล์มจะมีความสำคัญมากขึ้น.
สำหรับฟิล์มบาง รอยย่นเล็กๆ อาจลุกลามไปตามกระแสและกลายเป็นข้อบกพร่องในการม้วนที่ใหญ่ขึ้นได้ การตรวจสอบที่ได้ผลคือการทำเครื่องหมายตำแหน่งบนเครื่องจักรที่เกิดรอยย่นแรก ไม่ใช่แค่ตำแหน่งที่ม้วนฟิล์มเสร็จแล้วดูไม่ดี.
ตารางตรวจเบื้องต้นก่อนรีไวน์
| สิ่งที่ต้องตรวจสอบ | เหตุใดจึงสำคัญก่อนที่จะย้อนกลับ |
|---|---|
| บริเวณที่ริ้วรอยเริ่มปรากฏครั้งแรก | แยกปัญหาการจัดการเว็บต้นน้ำออกจากปัญหาการสัมผัสการม้วน |
| ความหนาของฟิล์ม | ฟิล์มที่บางกว่าจะแสดงการเปลี่ยนแปลงของแรงตึง ไฟฟ้าสถิต และการสัมผัสได้เร็วกว่า |
| ความกว้างของเว็บและความกว้างของช่อง | ใยแมงมุมกว้างและช่องทางแคบอาจตอบสนองต่อสภาวะของตัวนำทาง ตัวกระจาย และขอบแตกต่างกัน |
| การตั้งค่าแรงตึงและการเรียว | การเปลี่ยนแปลงความตึงอย่างกะทันหันก่อนการม้วนสาย อาจทำให้บริเวณที่หย่อนหรือช่องทางที่แคบเกินไปมองเห็นได้ชัดเจนยิ่งขึ้น |
| ลดขนาดเส้นผ่านศูนย์กลางลงเมื่อเริ่มมีรอยย่น | ปัญหาที่ปรากฏเฉพาะในขนาดเส้นผ่านศูนย์กลางที่ใหญ่ขึ้น อาจบ่งชี้ถึงแรงดันในการพันขดลวดหรือการเปลี่ยนแปลงความเรียว |
| แรงกดลูกกลิ้งแบบวาง/สัมผัส | การสัมผัสที่มากเกินไป น้อยเกินไป หรือไม่สม่ำเสมอ อาจทำให้เกิดรอยย่นบริเวณจุดหนีบที่คดเคี้ยวได้ |
| ตำแหน่งลูกกลิ้งกระจายวัสดุและการห่อหุ้ม | การกระจายตัวที่ไม่ดี การสัมผัสที่ไม่ถูกต้อง หรือการป้อนที่ไม่มั่นคง อาจทำให้เกิดรอยย่นก่อนที่จะม้วนกลับ |
| พื้นผิวและแนวการจัดวางของลูกกลิ้งนำทาง | ฟิล์มอาจเลื่อน บิดเบี้ยว หรือเข้าสู่โซนการหมุนอย่างไม่สม่ำเสมอ |
| พฤติกรรมของไฟฟ้าสถิตและฝุ่นละออง | ไฟฟ้าสถิตอาจทำให้ฟิล์มบางเกาะติดกัน ดึงดูดอนุภาค หรือทำให้การแยกตัวไม่สะอาด |
ตรวจการเปลี่ยนแรงตึงก่อนม้วน
รอยย่นก่อนการกรอฟิล์มมักจะแย่ลงเมื่อความตึงเปลี่ยนแปลงอย่างรวดเร็วใกล้กับปลายแถว ฟิล์มอาจดูดีในลูกกลิ้งตัวแรกๆ แต่จะเริ่มเกิดรอยย่นเป็นแถบหลวม แถบแน่น รอยพับที่ขอบ หรือรอยย่นเฉียงเมื่อเข้าใกล้การกรอฟิล์ม.
ตรวจสอบว่ารอยย่นเปลี่ยนแปลงไปหรือไม่เมื่อเปลี่ยนแรงดึงเริ่มต้น แรงดึงขณะใช้งาน แรงดึงขณะเรียวลง การเร่งความเร็ว การลดความเร็ว หรือเส้นผ่านศูนย์กลางของม้วน รอยย่นที่ปรากฏขึ้นหลังจากม้วนมีเส้นผ่านศูนย์กลางถึงระดับหนึ่ง อาจไม่ได้เกิดจากคุณภาพของฟิล์มเพียงอย่างเดียว แต่อาจเกิดจากการเปลี่ยนแปลงแรงดึงและแรงกดสัมผัสของสายการผลิตขณะที่ม้วนมีขนาดใหญ่ขึ้น.
สำหรับสายการผลิตแปลงฟิล์มบาง, ลูกกลิ้งควบคุมแรงตึง ควรตรวจสอบเมื่อรอยย่นเปลี่ยนไปตามความเร็ว ความเรียว เส้นผ่านศูนย์กลาง หรือการปรับความตึง ลูกกลิ้งอาจไม่ใช่สาเหตุเดียว แต่พื้นผิว ความแม่นยำในการทำงาน และความเสถียรในการสัมผัส อาจส่งผลต่อความราบรื่นของแผ่นวัสดุที่ผ่านบริเวณความตึงสุดท้าย.
ลูกกลิ้งนำทางสามารถเริ่มรอยย่นเล็กที่ขอบ
ก่อนที่จะกรอฟิล์มกลับ ฟิล์มมักจะผ่านตำแหน่งตัวนำหรือตัวปรับความตึงหลายตำแหน่ง ปัญหาการจัดแนวเล็กน้อย พื้นผิวลูกกลิ้งไม่เรียบ พื้นผิวสกปรก ตลับลูกปืนสึกหรอ หรือการสัมผัสขอบ อาจทำให้เกิดรอยย่นที่เห็นได้ชัดเจนในภายหลัง.
ฟิล์ม PET บาง, BOPP, ฟิล์มป้องกัน และฟิล์มกันรอย อาจไวต่อการเปลี่ยนแปลงเล็กน้อยของเส้นทางการเคลื่อนที่ หากขอบด้านใดด้านหนึ่งพับซ้ำๆ ก่อนการกรอฟิล์ม อย่าเพิ่มแรงตึงเพียงอย่างเดียว ตรวจสอบว่าขอบนั้นเคลื่อนที่อยู่แล้วก่อนการกรอฟิล์มหรือไม่ และตรวจสอบด้วยว่าฟิล์มเข้าสู่ลูกกลิ้งนำทางตัวสุดท้ายอย่างแม่นยำหรือไม่.
ลูกกลิ้งนำทาง จุดตรวจสอบที่มีประโยชน์คือเมื่อรอยย่นเกี่ยวข้องกับการเคลื่อนตัวของขอบ การป้อนที่ไม่สม่ำเสมอ การเบี่ยงเบนด้านข้าง หรือการพับซ้ำๆ ใกล้ตำแหน่งนำทางเดียวกัน ในกรณีเหล่านี้ การเบี่ยงเบนของลูกกลิ้ง ความเรียบของพื้นผิว สภาพของเพลา และความแม่นยำในการติดตั้ง ล้วนส่งผลต่อเส้นทางการเคลื่อนที่ของแผ่นกระดาษได้.
การสัมผัสลูกกลิ้งดึงและแรงยึดเกาะก่อนรีไวน์
รอยย่นบางส่วนเริ่มปรากฏขึ้นหลังจากสัมผัสกับแรงดึง ฟิล์มอาจลื่นเล็กน้อย ยืดไม่สม่ำเสมอ หรือหลุดออกจากลูกกลิ้งในเวลาที่ต่างกันไปตามความกว้าง บนสายการผลิต อาจปรากฏเป็นรอยย่นในแนวทแยง แถบแรงดึงเล็กน้อย การเคลื่อนไหวของขอบ หรือการเข้าสู่ส่วนกรอฟิล์มที่ไม่มั่นคง.
ตรวจสอบการยึดเกาะของพื้นผิวลูกกลิ้งดึงฟิล์ม พื้นผิวลูกกลิ้งที่มันเงา แข็ง สกปรก บวม เหนียว หรือสึกหรอไม่สม่ำเสมอ อาจส่งผลต่อการเคลื่อนที่ของฟิล์ม การยึดเกาะน้อยเกินไปอาจทำให้ฟิล์มลื่น การยึดเกาะมากเกินไปอาจยึดฟิล์มแน่นเกินไปและทำให้เห็นความแปรผันของแรงตึงได้ชัดเจนยิ่งขึ้น.
สำหรับตำแหน่งที่พบการเคลื่อนที่ของฟิล์ม การซิงโครไนซ์ความเร็ว หรือการลื่นไถลก่อนการกรอฟิล์ม, ลูกกลิ้งดึง ควรตรวจสอบควบคู่ไปกับการตั้งค่าความตึงและสภาพพื้นผิว คำถามที่สำคัญคือ รอยย่นเปลี่ยนไปหรือไม่เมื่อความดัน ความเร็ว การทำความสะอาด หรือสภาพพื้นผิวลูกกลิ้งเปลี่ยนแปลงไป?
เส้นผ่านศูนย์กลางรีไวน์ แรงกด ลูกกลิ้งกดม้วน และสภาพขอบ
รอยย่นที่เริ่มเกิดขึ้นก่อนการกรอม้วนอาจยังคงเกิดขึ้นได้จากส่วนการกรอม้วน เมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น สภาพการสัมผัสในการกรอม้วนก็จะเปลี่ยนแปลงไป แรงกดขณะวางม้วน แรงดึงที่เรียวลง การดักจับอากาศ ความแข็งของม้วน และการสะสมของขอบ ล้วนสามารถทำให้รอยย่นเล็กๆ ที่เกิดขึ้นปรากฏให้เห็นได้ชัดเจนขึ้น.
ตรวจสอบเส้นผ่านศูนย์กลางเมื่อเริ่มมีรอยย่น หากช่วงแรกๆ ของม้วนกระดาษไม่มีปัญหา แต่มีรอยย่นปรากฏขึ้นหลังจากม้วนยาวขึ้น ให้ตรวจสอบแรงดันในการม้วนและการเปลี่ยนแปลงความเรียว หากขอบด้านใดด้านหนึ่งหลวม ยกตัวขึ้น หรือเป็นคลื่น ให้ตรวจสอบคุณภาพของขอบที่ตัด ความตึงของแถว และตรวจสอบว่าม้วนกระดาษที่เสร็จแล้วม้วนได้สม่ำเสมอหรือไม่.
สำหรับการตรวจสอบส่วนย้อนกลับที่ครอบคลุมมากขึ้น, ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์ เป็นหน้าสนับสนุนที่แข็งแกร่งกว่า สำหรับสายการผลิตฟิล์มบางที่ตำแหน่งลูกกลิ้งหลายตำแหน่งส่งผลต่อรอยย่น ไฟฟ้าสถิต แรงดึง และความไวของพื้นผิว, ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม เป็นหน้าแอปพลิเคชันหลักที่ใช้เชื่อมโยงปัญหาเกี่ยวกับการเลือกลูกกลิ้ง.
ไฟฟ้าสถิตทำให้รอยย่นของฟิล์มบางไม่เสถียรขึ้น
ไฟฟ้าสถิตอาจทำให้ฟิล์มบางเกาะติดกับลูกกลิ้ง ดึงดูดฝุ่น กักเก็บอากาศไม่สม่ำเสมอ หรือแยกตัวออกจากพื้นผิวสัมผัสได้ไม่ดี นี่คือเหตุผลที่ฟิล์มอาจทำงานได้ดีที่ความเร็วหรือระดับความชื้นหนึ่ง แต่กลับเกิดรอยย่นมากขึ้นเมื่อความเร็วเพิ่มขึ้น การทำความสะอาดเปลี่ยนไป หรือสภาพแวดล้อมในโรงงานแห้งลง.
รอยย่นที่เกิดจากไฟฟ้าสถิตมักปรากฏพร้อมกับการเกาะติดของฝุ่น การติดของแสง การสั่นไหวของขอบ หรือการปล่อยฟิล์มที่ไม่เสถียร พื้นผิวลูกกลิ้งอาจดูสะอาด แต่พฤติกรรมของฟิล์มจะเปลี่ยนไปเมื่อความเร็วของสายการผลิต ความชื้น การต่อสายดิน หรือวิธีการทำความสะอาดเปลี่ยนแปลงไป.
ในกรณีเหล่านี้ อย่าพิจารณาไฟฟ้าสถิตแยกจากจุดสัมผัสของลูกกลิ้ง ตรวจสอบว่าฟิล์มเกาะติดใกล้กับลูกกลิ้งนำทาง ลูกกลิ้งกระจาย ลูกกลิ้งดึง หรือลูกกลิ้งม้วนหรือไม่ พื้นผิวสัมผัส สภาพการต่อลงดิน ความเรียบของพื้นผิว และทิศทางของวัสดุลูกกลิ้ง ล้วนสามารถนำมาพิจารณาในการตรวจสอบได้.
เมื่อใดควรตรวจลูกกลิ้ง
ควรตรวจสอบลูกกลิ้งเมื่อรอยย่นเกิดขึ้นซ้ำๆ ในตำแหน่งเดิม เปลี่ยนแปลงไปเมื่อปรับแรงกด ปรากฏขึ้นหลังจากเปลี่ยนหรือลับลูกกลิ้ง หรือแย่ลงหลังจากทำความสะอาดแล้วช่วยได้เพียงชั่วคราวเท่านั้น.
สังเกตพื้นผิวลูกกลิ้งเก่าอย่างละเอียด การเกิดคราบมัน การบวม การอ่อนตัว การแข็งตัว รอยแตก การสึกหรอไม่สม่ำเสมอ รอยบุบ รอยตัด การปนเปื้อน หรือการสึกหรอที่ขอบ สามารถเปลี่ยนแปลงลักษณะการไหลของฟิล์มบางเข้าสู่ส่วนกรอได้ ลูกกลิ้งอาจมีวัสดุที่ระบุไว้เหมือนเดิม แต่ยังคงทำงานแตกต่างกันเนื่องจากทิศทางของส่วนผสม การยึดติด การอบแห้ง การเจียร การตกแต่งพื้นผิว การเบี่ยงเบน หรือความโค้งของลูกกลิ้ง.
สำหรับลูกกลิ้งทดแทนทั่วไปที่ใช้งานได้ดีมาเป็นเวลานาน ภาพวาด ขนาด ความแข็ง ตำแหน่งลูกกลิ้ง และรูปถ่าย อาจเพียงพอที่จะดำเนินการต่อไปได้ แต่หากรอยย่นยังคงกลับมาอีกหลังจากปรับแต่ง ทำความสะอาด หรือเปลี่ยนใหม่แล้ว การตรวจสอบควรครอบคลุมถึงจุดสัมผัส ผิวสำเร็จ ความแม่นยำของลูกกลิ้ง และสภาพการผลิตจริง.
ส่งข้อมูลอะไรให้ Wolorin
หากฟิล์มบางเกิดรอยย่นก่อนการกรอ และตำแหน่งของลูกกลิ้งอาจมีส่วนเกี่ยวข้อง โปรดส่งข้อมูลที่เป็นประโยชน์ที่สุดมาก่อน:
- ประเภทของฟิล์ม เช่น BOPP, PET, PE, ฟิล์มป้องกัน, ฟิล์มกันติด หรือฟิล์มลามิเนต
- ความหนาของฟิล์ม ความกว้างของเว็บ ความกว้างของช่องตัด และความเร็วสายการผลิต
- รอยย่นปรากฏขึ้นครั้งแรกตรงจุดไหนก่อนที่จะกรอถอยหลัง
- การตั้งค่าความตึง การตั้งค่าความเรียว และเส้นผ่านศูนย์กลางการกรอเมื่อเริ่มเกิดรอยย่น
- ภาพถ่ายหรือวิดีโอสั้นๆ แสดงเส้นทางการเกิดริ้วรอย
- ตำแหน่งลูกกลิ้ง ขนาดลูกกลิ้ง ความแข็ง ความเรียบของพื้นผิว และภาพถ่ายลูกกลิ้งเก่า
- ไม่ว่าปัญหาจะเปลี่ยนแปลงไปหลังจากการทำความสะอาด การปรับแรงดัน การเปลี่ยนลูกกลิ้ง การเจียร การเปลี่ยนวัสดุ หรือการเพิ่มความเร็ว
คุณไม่จำเป็นต้องเตรียมทุกอย่างให้พร้อมก่อนเริ่มงาน เพียงแค่มีรูปถ่ายที่ชัดเจนของรอยยับ ตำแหน่งของลูกกลิ้ง และสภาพการทำงานในปัจจุบัน ก็สามารถช่วยให้คุณระบุทิศทางการแก้ไขปัญหาที่เกี่ยวข้องกับลูกกลิ้งได้แคบลงแล้ว.
หน้าที่เกี่ยวข้อง
- ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม — สำหรับสายการผลิตฟิล์มบางที่ริ้วรอย ไฟฟ้าสถิต ความไวต่อพื้นผิว และความเสถียรของเส้นทางการพิมพ์มีความสำคัญ.
- ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์ — สำหรับการตรวจสอบการสัมผัสขณะกรอ การเปลี่ยนความตึง การสร้างม้วน และความเสถียรของขอบ.
- ลูกกลิ้งคลี่วัสดุ — สำหรับการเปิดแผ่นวัสดุ ลดรอยยับ และกระจายตัวก่อนการตัดหรือม้วนกลับ.
- ลูกกลิ้งควบคุมแรงตึง — สำหรับการวิ่งของฟิล์มที่ไวต่อแรงตึง การเปลี่ยนแปลงความเรียว และพฤติกรรมที่เกี่ยวข้องกับเส้นผ่านศูนย์กลาง.
- ลูกกลิ้งนำทาง — เพื่อความเสถียรของขอบ การควบคุมเส้นทางของเว็บ และการเข้าสู่จุดที่ไม่สม่ำเสมอก่อนการกรอกลับ.
การผลิตลูกกลิ้งสั่งทำและการควบคุมคุณภาพ
ลูกกลิ้งยางที่มีคุณภาพนั้นไม่ได้ขึ้นอยู่กับขนาดเพียงอย่างเดียว ทิศทางการผสมวัสดุ ความคงตัวของความแข็ง ความหนาของชั้นหุ้ม การตกแต่งพื้นผิว โครงสร้างของเพลา และความแม่นยำในการทำงาน ล้วนส่งผลต่อประสิทธิภาพของลูกกลิ้งในสายการผลิต.
Wolorin ให้บริการทั้งลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งสั่งทำพิเศษที่ต้องการความแม่นยำสูง โดยมีกระบวนการผลิต การตรวจสอบ และการตรวจสอบคุณภาพที่จัดทำเป็นเอกสารให้ตรงตามข้อกำหนดของโครงการ คุณสามารถตรวจสอบขอบเขตการบริการ กระบวนการควบคุมคุณภาพ และประวัติบริษัทของเราได้ด้านล่าง.
ขอใบเสนอราคา
หากคุณมีแบบร่าง ขนาดลูกกลิ้ง ภาพถ่ายลูกกลิ้งเก่า ตัวอย่าง หรือข้อกำหนดที่ชัดเจนอยู่แล้ว คุณสามารถส่งให้ Wolorin ได้โดยตรง เราสามารถดำเนินการผลิตตามสั่ง เสนอราคา หรือยืนยันการผลิตตามเอกสารของคุณได้.
หากข้อมูลยังไม่ครบถ้วน ให้เริ่มต้นด้วยตำแหน่งของลูกกลิ้ง ประเภทฟิล์ม ตำแหน่งที่เกิดรอยย่น เส้นผ่านศูนย์กลางการกรอฟิล์มเมื่อเริ่มเกิดรอยย่น และภาพถ่ายหรือวิดีโอของปัญหาที่เกิดขึ้น จากนั้น Wolorin จะช่วยยืนยันทิศทางที่เกี่ยวข้องกับลูกกลิ้งสำหรับการแปลงฟิล์มหรือความต้องการลูกกลิ้งกรอฟิล์มแบบกำหนดเองได้.