
İnce Film Yeniden Sarımdan Önce Neden Kırışır?
Yeniden sarımdan önceki ince film kırışıklıkları genellikle bant sarım bölgesine girmeden hemen önce çapraz katlanmalar, kenar kıvrılmaları, merkez kırışıklıkları veya bant genişliği boyunca hafif çizgiler olarak ortaya çıkar. BOPP, PET, PE, koruyucu film veya ayrılma (release) filminde kırışıklık yalnızca bobin sarımı başladıktan sonra görünür hale gelebilir ancak ilk değişim çoğunlukla daha önce başlar: bir gerginlik geçişi, açıcı (spreader) merdane, kılavuz merdane, çekiş noktası veya baskı (lay-on) temas alanı çevresinde.
Konumla başlayın. Yeniden sarımdan önceki bir kırışıklığı; açıcı merdaneden önce mi, açıcı merdaneden sonra mı, bir kılavuz merdane yakınında mı, çekiş temasından sonra mı yoksa sarım temas hattı (nip) noktasında mı başladığını bildiğinizde değerlendirmek daha kolaydır. Konum genellikle tek başına bitmiş bobinden daha fazlasını anlatır.
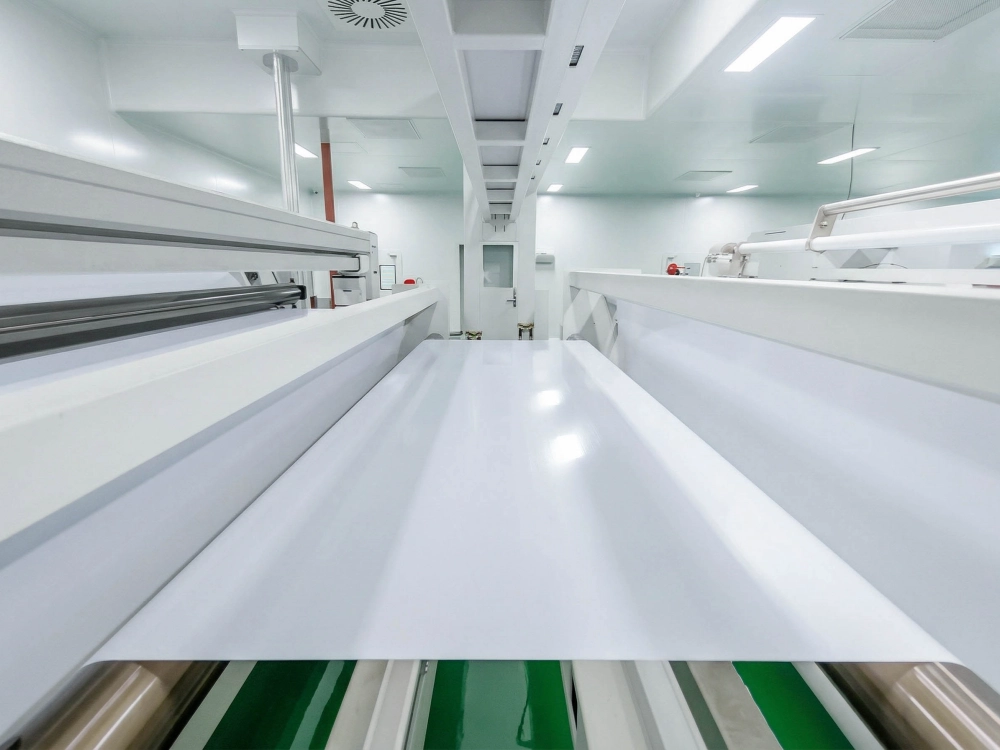
Kırışıklığın İlk Göründüğü Yerden Başlayın
Yalnızca bitmiş bobinle başlamayın. Yeniden sarım bölümünden geriye doğru yürüyün ve ilk görünür kırışıklığı bulun.
Film son kılavuz merdaneden önce düzse ancak ondan sonra kırışıyorsa kılavuz konumu, merdane hizalaması, yüzey durumu ve kenar kararlılığı dikkat gerektirir. Kırışıklık açıcı (spreader) merdaneden önce başlıyor ve açma işleminden sonra yalnızca daha görünür hale geliyorsa bantta zaten genişlik boyunca gerginlik farkı veya gevşek bir kenar olabilir. Kırışıklık yalnızca film sarım temas alanına girdiğinde ortaya çıkıyorsa yeniden sarım basıncı, baskı (lay-on) merdanesi durumu ve bobin çapı değişimi daha önemli hale gelir.
İnce filmde küçük bir kırışıklık hat boyunca ilerleyebilir ve çok daha büyük bir sarım kusuruna dönüşebilir. Pratik kontrol, yalnızca bitmiş bobinin kötü göründüğü yeri değil, ilk katlanmanın ortaya çıktığı makine konumunu işaretlemektir.
Yeniden Sarım Öncesi Kırışıklıklar İçin İlk Kontrol Tablosu
| Kontrol Edilecek Nokta | Yeniden Sarımdan Önce Neden Önemlidir |
|---|---|
| Kırışıklığın ilk göründüğü yer | Önceki bant taşıma sorunlarını sarım teması sorunlarından ayırır |
| Film kalınlığı | Daha ince film gerginlik, statik yük ve temas değişimlerini daha hızlı gösterir |
| Bant genişliği ve dilimleme genişliği | Geniş bantlar ve dar şeritler kılavuz, açıcı ve kenar koşullarına farklı tepki verebilir |
| Gerginlik ayarı ve konik gerginlik (taper) | Sarım öncesindeki ani gerginlik değişimi gevşek bölgeleri veya gergin şeritleri daha görünür hale getirebilir |
| Kırışıklığın başladığı yeniden sarım çapı | Yalnızca daha büyük çapta ortaya çıkan sorunlar sarım basıncına veya konik gerginlik (taper) değişimine işaret edebilir |
| Baskı (lay-on) / temas merdanesi basıncı | Fazla, yetersiz veya düzensiz temas sarım temas hattı (nip) yakınında kırışıklıkları başlatabilir |
| Açıcı (spreader) merdane konumu ve sarım açısı | Zayıf açma, yanlış temas veya kararsız giriş yeniden sarımdan önce kırışıklık bırakabilir |
| Kılavuz merdane yüzeyi ve hizalaması | Film kayabilir, çarpılabilir veya sarım bölgesine düzensiz girebilir |
| Statik yük ve toz davranışı | Statik yük ince filmin tutunmasına, partikül çekmesine veya temiz ayrılmayı kaybetmesine neden olabilir |
Sarım Öncesindeki Gerginlik Değişimini Kontrol Edin
Yeniden sarımdan önceki kırışıklıklar genellikle hattın sonuna yakın yerlerde gerginlik hızla değiştiğinde kötüleşir. Film önceki merdanelerde kabul edilebilir görünebilir, ardından sarıma yaklaşırken gevşek bir şerit, gergin bir şerit, kenar katlanması veya çapraz kırışıklık oluşturmaya başlayabilir.
Kırışıklığın başlangıç gerginliği, çalışma gerginliği, konik gerginlik (taper tension), hızlanma, yavaşlama veya bobin çapı ile değişip değişmediğini kontrol edin. Yalnızca bobin belirli bir çapa ulaştıktan sonra ortaya çıkan bir kırışıklık tek başına film kalitesinden kaynaklanmayabilir; bobin büyüdükçe hattın gerginliği ve temas basıncını nasıl değiştirdiğinden kaynaklanabilir.
İnce film işleme hatlarında kırışıklık hız, konik gerginlik (taper), çap veya gerginlik ayarı ile değiştiğinde Gergi Kontrol Merdaneleri kontrol edilmeye değerdir. Merdane tek neden olmayabilir ancak yüzeyi, çalışma hassasiyeti ve temas kararlılığı bandın son gerginlik bölgesinden ne kadar düzgün geçtiğini etkileyebilir.
Kılavuz Merdaneler Küçük Kenar Kırışıklıklarını Başlatabilir
Yeniden sarımdan önce film genellikle birkaç kılavuz veya avare (idler) konumdan geçer. Küçük bir hizalama sorunu, düzensiz merdane yüzeyi, kirlenmiş yüzey, aşınmış rulman veya kenar teması yalnızca daha sonra belirginleşen bir kırışıklığı başlatabilir.
İnce PET, BOPP, koruyucu film ve ayrılma (release) filmi küçük yol değişimlerine karşı hassas olabilir. Bir kenar yeniden sarımdan önce tekrar tekrar katlanıyorsa yalnızca gerginliği artırmayın. Kenarın yeniden sarımdan önce zaten hareket edip etmediğini kontrol edin. Ayrıca filmin son kılavuz merdaneye dik/düzgün girip girmediğini kontrol edin.
Kılavuz Merdaneler Kırışıklık; kenar hareketi, düzensiz giriş, yana kayma veya aynı kılavuz konumu yakınında tekrarlayan katlanma ile bağlantılı olduğunda yararlı bir inceleme noktası haline gelir. Bu durumlarda merdane salgısı, yüzey kalitesi, mil durumu ve montaj hassasiyetinin tümü bant yolunu etkileyebilir.
Yeniden Sarım Öncesi Çekiş Teması ve Yüzey Tutuşu
Bazı kırışıklıklar çekiş temasından sonra başlar. Film hafifçe kayabilir, düzensiz esneyebilir veya genişlik boyunca farklı zamanlarda merdaneden ayrılabilir. Hat üzerinde bu durum çapraz kırışıklıklar, hafif gerginlik bantları, kenar hareketi veya yeniden sarım bölümüne kararsız giriş gibi görünebilir.
Çekiş merdanesinin yüzey tutuşunu kontrol edin. Parlamış, sertleşmiş, kirlenmiş, şişmiş, yapışkanlaşmış veya düzensiz aşınmış bir merdane yüzeyi filmin hareket biçimini değiştirebilir. Çok az tutuş kaymaya izin verebilir. Çok fazla tutuş ise filmi fazla güçlü tutabilir ve gerginlik değişimini daha görünür hale getirebilir.
Sarım öncesinde film hareketi, hız senkronizasyonu veya kayma görülen konumlarda Çekici Merdaneler gerginlik ayarı ve yüzey durumuyla birlikte kontrol edilmelidir. Yararlı soru basittir: basınç, hız, temizlik veya merdane yüzey durumu değiştiğinde kırışıklık değişiyor mu?
Yeniden Sarım Çapı, Baskı (Lay-On) Basıncı ve Kenar Durumu
Yeniden sarımdan önce başlayan bir kırışıklık yine de yeniden sarım bölümü tarafından tetikleniyor olabilir. Bobin çapı büyüdükçe sarım temas koşulu değişir. Baskı (lay-on) basıncı, konik gerginlik, hava sıkışması, bobin sertliği ve kenar kalınlaşması (edge build-up) gelen küçük bir kırışıklığı görünür hale getirebilir.
Kırışıklığın başladığı çapı kontrol edin. İlk birkaç metre iyiyse ancak bobin büyüdükten sonra kırışıklıklar ortaya çıkıyorsa sarım basıncına ve konik gerginlik değişimine bakın. Bir kenar gevşiyor, yükseliyor veya dalgalanıyorsa dilimleme kenar kalitesini, şerit gerginliğini ve bitmiş bobinin eşit sarılıp sarılmadığını kontrol edin.
Daha geniş yeniden sarım bölümü kontrolleri için Dilme ve Yeniden Sarım Hattı Merdaneleri daha güçlü destek sayfasıdır. Birden fazla merdane konumunun kırışıklığı, statik yükü, çekişi ve yüzey hassasiyetini etkilediği ince film hatlarında ise sorunu merdane seçimiyle ilişkilendirmek için ana uygulama sayfası Film İşleme Merdaneleri sayfasıdır.
Statik Yük İnce Film Kırışıklıklarını Daha Kararsız Hale Getirir
Statik yük ince filmin merdanelere tutunmasına, toz çekmesine, havayı düzensiz tutmasına veya bir temas yüzeyinden zayıf ayrılmasına neden olabilir. Bir filmin bir hızda veya nem seviyesinde iyi çalışıp hız arttıktan, temizlik değiştikten veya atölye daha kuru hale geldikten sonra daha fazla kırışmasının nedeni budur.
Statik kaynaklı kırışıklıklar genellikle toz toplama, hafif yapışma, kenar çırpınması veya kararsız film ayrılması (bırakma) ile birlikte ortaya çıkar. Merdane yüzeyi temiz görünebilir ancak hat hızı, nem, topraklama veya temizleme yöntemi değiştiğinde film davranışı değişir.
Bu durumlarda statik yüke merdane temasından ayrı bakmayın. Filmin bir kılavuz, açıcı, çekiş veya sarım temas merdanesi yakınında tutunup tutunmadığını kontrol edin. Temas yüzeyi, topraklama durumu, yüzey kalitesi ve merdane malzeme yönünün tümü incelemenin bir parçası haline gelebilir.
Merdane Ne Zaman Kontrol Edilmeye Değerdir
Kırışıklık aynı konum yakınında tekrarlandığında, basınç ayarıyla değiştiğinde, merdane değişimi veya taşlama sonrasında ortaya çıktığında ya da temizlik yalnızca kısa bir süre yardımcı olduktan sonra kötüleştiğinde merdane kontrol edilmeye değer hale gelir.
Eski merdane yüzeyine yakından bakın. Parlama, şişme, yumuşama, sertleşme, çatlaklar, düzensiz aşınma, çöküntüler, kesikler, kirlenme veya kenar aşınması ince filmin yeniden sarım bölümüne nasıl girdiğini değiştirebilir. Bir merdane öncekiyle aynı nominal malzemeye sahip olabilir ancak bileşik yönü, yapışma (bonding), kürlenme, taşlama, yüzey kalitesi, salgı veya bombe nedeniyle yine de farklı çalışabilir.
Uzun süre iyi çalışmış normal bir yedek merdane için teknik resimler, ölçüler, sertlik, merdane konumu ve fotoğraflar ilerlemek için yeterli olabilir. Kırışıklık ayar, temizlik veya değişim sonrasında geri dönmeye devam ediyorsa inceleme; temas noktasını, yüzey kalitesini, merdane hassasiyetini ve gerçek üretim koşulunu içermelidir.
Wolorin’e Neler Gönderilmeli
İnce film yeniden sarımdan önce kırışıyorsa ve merdane konumu işin içinde olabilirse önce en yararlı bilgileri gönderin:
- BOPP, PET, PE, koruyucu film, ayrılma (release) filmi veya lamine film gibi film tipi
- Film kalınlığı, bant genişliği, dilimleme genişliği ve hat hızı
- Yeniden sarımdan önce kırışıklığın ilk göründüğü yer
- Gerginlik ayarı, konik gerginlik (taper) ayarı ve kırışıklığın başladığı yeniden sarım çapı
- Kırışıklık yolunun fotoğrafları veya kısa videoları
- Merdane konumu, merdane ölçüleri, sertlik, yüzey kalitesi ve eski merdane fotoğrafları
- Sorunun temizlik, basınç ayarı, merdane değişimi, taşlama, malzeme değişimi veya hız artışından sonra değişip değişmediği
Başlamak için her kalemin hazır olması gerekmez. Kırışıklığın net bir fotoğrafı, merdane konumu ve mevcut çalışma koşulu bile merdane ile ilgili yönü daraltmaya yardımcı olabilir.
İlgili Sayfalar
- Film İşleme Merdaneleri — Kırışıklıkların, statiğin, yüzey hassasiyetinin ve şerit (web) yolu kararlılığının önemli olduğu ince film hatları için.
- Dilme ve Yeniden Sarım Hattı Merdaneleri — Yeniden sarım teması, gerginlik geçişi, bobin sarım yapısı ve kenar kararlılığı kontrolleri için.
- Açıcı Merdaneler — Dilimleme veya yeniden sarım öncesinde bant açma, kırışıklık azaltma ve yayma işlemleri için.
- Gergi Kontrol Merdaneleri — Gerginliğe duyarlı film çalışması, konik gerginlik (taper) değişimleri ve çapa bağlı davranışlar için.
- Kılavuz Merdaneler — Yeniden sarım öncesinde kenar kararlılığı, bant yolu kontrolü ve düzensiz giriş için.
Özel Merdane Üretimi ve Kalite Kontrol
Güvenilir bir kauçuk merdane yalnızca boyuttan ibaret değildir. Bileşim yönü, sertlik dengesi, kaplama kalınlığı, yüzey kalitesi, mil yapısı ve çalışma hassasiyetinin tümü merdanenin hattaki performansını etkiler.
Wolorin, proje gereksinimlerine uygun üretim, muayene ve kayıtlı kalite kontrolleriyle hem rutin yedek merdaneleri hem de daha zorlu özel merdane projelerini destekler. Hizmet kapsamımızı, kalite kontrol sürecimizi ve şirket geçmişimizi aşağıda inceleyebilirsiniz.
Teklif İsteyin
Halihazırda teknik resimleriniz, merdane ölçüleriniz, eski merdane fotoğraflarınız, numuneleriniz veya net şartnameleriniz varsa bunları doğrudan Wolorin’e gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı süreçlerini yürütebiliriz.
Bilgiler henüz tam değilse merdane konumu, film tipi, kırışıklık konumu, kırışıklığın başladığı yeniden sarım çapı ve mevcut sorunun fotoğrafları veya videoları ile başlayın. Buradan hareketle Wolorin, özel film işleme veya yeniden sarım merdanesi gereksinimleri için merdane ile ilgili yönü doğrulamaya yardımcı olabilir.