
Defectos en la superficie de la película en las líneas de conversión
En la película pueden aparecer repentinamente líneas finas, marcas leves, arañazos, motas de polvo, vetas de recubrimiento e impresiones de presión, incluso cuando la línea parece estable. A veces, el defecto solo se aprecia por el reflejo de la luz. Otras veces, aparece después del recubrimiento, la laminación, cerca de un punto de limpieza o solo después del rebobinado. El primer paso útil consiste en registrar dónde se hace visible el defecto por primera vez, si se repite a una distancia fija y si cambia tras ajustar la presión, la velocidad, la limpieza o la tensión.
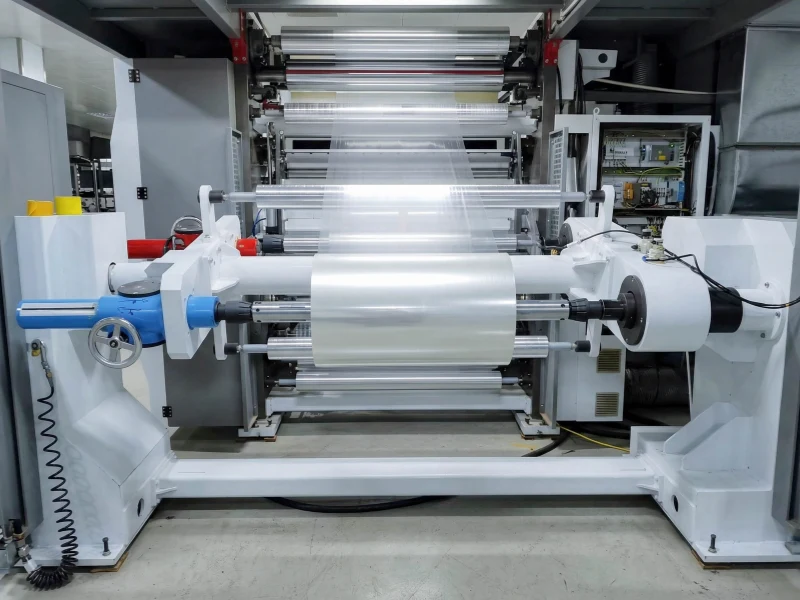
Comience con el patrón de defectos antes de cambiar la línea.
Antes de modificar varios ajustes a la vez, separe el defecto según su apariencia y comportamiento. Una línea superficial que discurre en la dirección de la máquina se comprueba de forma diferente a una marca de presión repetitiva. El polvo estático se comprueba de forma diferente a las partículas incrustadas. Una raya de recubrimiento puede originarse por el flujo del recubrimiento, el contacto de transferencia, el alisado, el secado o la presión de laminación.
Para las líneas de conversión de película, la revisión relacionada con los rodillos generalmente comienza cuando el defecto permanece cerca de un punto de contacto, cambia con la presión de presión, aparece después del reemplazo o rectificado del rodillo, o se repite cerca de la circunferencia del rodillo. Rodillos para conversión de película Esta página es la página principal de soporte de la aplicación para las posiciones de contacto de guía de película, tracción, presión, limpieza, antiestático y rebobinado.
| Defecto visible en la película | ¿Qué grabar primero? | Datos útiles para enviar | Señal relacionada con el rodillo |
|---|---|---|---|
| Línea fina o marca superficial | Dirección, anchura, posición en la web | Ancho del defecto, espaciado, espesor de la película, velocidad de la banda | Aparece después de un punto de contacto o sigue una superficie de rodillo. |
| Impresión de presión | Repetir el intervalo y comprobar si coincide con un punto de pellizco. | Repetir la distancia, cambiar la presión de los dientes, foto del rodillo antiguo | Cambia cuando cambia la presión o la posición del rodillo. |
| Rascar | Ya sea que el material se retire o solo se marque visualmente. | Fotografía del arañazo bajo luz, lado de contacto, ancho afectado | Comienza después de un deslizamiento, residuos, rebabas superficiales o un desajuste de velocidad. |
| Polvo estático | Ubicación del polvo y si vuelve a aparecer después de la limpieza. | Requisito o medición de la resistencia superficial, humedad, fotos | El polvo se acumula cerca del mismo rodillo o sección de limpieza por contacto. |
| Contaminación por partículas | Tamaño de partícula, color y primera posición visible | Fotos de cerca, muestra, ubicación aguas arriba/aguas abajo | Las partículas se transfieren desde la superficie del rodillo o se acumulan después de la limpieza. |
| Raya de recubrimiento o laminación | Aspecto húmedo o seco, comportamiento en la dirección de la máquina | Lado de recubrimiento, velocidad de la banda, posición de recubrimiento/laminación | Las vetas cambian con la transferencia, la presión o el estado de la superficie del rodillo. |
| Marca de contacto de bobinado | Si aparece solo después de rebobinar | Diámetro del rollo, presión de bobinado, intervalo de repetición | La marca se refiere al contacto por contacto, presión o superficie contaminada. |
Líneas y marcas en la película
Las líneas en la película suelen parecer simples, pero su origen puede ser diverso. Una línea continua en la dirección de la máquina puede deberse a una pequeña partícula atrapada en un punto de contacto, una ranura en la superficie del rodillo, un borde desgastado, residuos del recubrimiento o una diferencia de presión localizada. Una banda opaca más ancha puede deberse a un contacto irregular, vitrificación de la superficie, contaminación o compresión localizada.
Cuando la línea aparece inmediatamente después de un punto de presión o de contacto, compruebe si el lado de la película que toca el rodillo coincide con el lado defectuoso. Para un contacto de presión controlado, Rodillos de presión Deben revisarse junto con la dureza, el acabado superficial, la curvatura, la excentricidad y el equilibrio de presión. Un rodillo de presión puede parecer limpio, pero aun así dejar marcas en la película si el contacto se concentra demasiado en un área estrecha.
Si la línea tiene una distancia de repetición fija, mida el intervalo de repetición y compárelo con la circunferencia del rodillo. Esta simple comprobación permite determinar rápidamente si un rodillo requiere una revisión más exhaustiva. Si la limpieza elimina la línea solo temporalmente, el problema podría estar relacionado con el estado de la superficie, la transferencia de residuos o la acumulación de partículas en esa posición.
Arañazos en la película
Un arañazo es más grave que una marca leve, ya que puede que el material ya se haya desprendido o desplazado. En el caso de películas sensibles a los arañazos, compruebe el contacto, la fuerza, el movimiento relativo, los residuos y la dureza de la superficie alrededor del origen del defecto. Un rodillo, una guía fija, una capa de bobinado, un punto de contacto sucio o una partícula dura pueden provocar el primer arañazo.
Busque el punto de inicio del arañazo. Si el arañazo es visible antes de que la película llegue al rodillo de goma, su origen se encuentra en la parte anterior del proceso. Si comienza después del punto de contacto con el rodillo, examine la superficie del rodillo con luz intensa, no solo al tacto. Pequeñas zonas duras, partículas incrustadas, goma desgastada, bordes metálicos expuestos, cojinetes dañados o irregularidades en la superficie pueden ser suficientes para marcar una película sensible.
La diferencia de velocidad también importa. Si la velocidad de la película y la superficie del rodillo no se mantienen sincronizadas en el punto de contacto, el deslizamiento puede aumentar el riesgo de abrasión. En posiciones de la película donde la sincronización del agarre y la velocidad son parte del trabajo, Rodillos de tracción Puede ser necesario revisar el acabado superficial, la dureza, el ángulo de envoltura, el estado del rodamiento y la tensión de la línea.
Contaminación por polvo estático y partículas
El polvo estático suele aparecer como polvo suelto, partículas finas o motas dispersas que reaparecen rápidamente tras la limpieza. Las superficies de la película pueden atraer polvo cuando se acumula carga durante el contacto, la separación, el desenrollado, el recubrimiento, el secado o el rebobinado. Si el patrón de polvo sigue una posición del rodillo o un lado de contacto, se deben revisar simultáneamente la superficie del rodillo y la conexión a tierra.
Para posiciones sensibles a la estática, Rodillos de caucho antiestáticos / conductores Puede ser relevante cuando el rodillo necesita controlar la carga y garantizar un contacto más limpio. La información útil incluye el tipo de película, el lado de contacto, la velocidad de la línea, el requisito de resistencia existente (si está disponible), la configuración de la conexión a tierra y si el polvo varía con la humedad o la velocidad.
La contaminación por partículas requiere una verificación diferente. Las partículas sueltas pueden provenir del polvo de corte, residuos de recubrimiento, cubierta de rodillo dañada, limpieza deficiente, cojinetes desgastados, polvo en suspensión o la propia película. Cuando el trabajo consiste en eliminar la contaminación suelta antes de un paso de proceso sensible, Rodillos de limpieza y rodillos adhesivos Puede ser útil, pero la superficie debe ser la adecuada. Un rodillo demasiado agresivo puede provocar transferencias secundarias, adherencia o nuevas marcas.
Rayas en el recubrimiento o laminación
Las rayas de recubrimiento y de laminación suelen seguir la dirección de la máquina. Pueden deberse al flujo del recubrimiento, la dosificación, el contacto de transferencia, las burbujas de aire, la contaminación, el comportamiento del adhesivo, el estado del disolvente, el secado o una presión de laminación desigual. La primera comprobación útil consiste en determinar si la raya ya está presente en el recubrimiento húmedo, aparece después del secado o se hace visible solo después de la laminación.
Si la raya cambia con la presión de contacto o transferencia, la superficie del rodillo pasa a formar parte de la revisión. En líneas de recubrimiento y laminado, Rodillos para líneas de recubrimiento y laminación Puede ser necesario comprobar su comportamiento de liberación, la acumulación de adhesivo, la exposición a disolventes, la hinchazón, el acabado superficial y la uniformidad de la presión.
Una superficie de rodillo que se ve bien durante el apagado puede comportarse de manera diferente bajo calor, disolvente, adhesivo o presión. Si las rayas empeoran con la velocidad, la temperatura o un tiempo de funcionamiento prolongado, no repita el mismo procedimiento de reemplazo con demasiada frecuencia. Compruebe si el rodillo viejo presenta hinchazón, reblandecimiento, endurecimiento, vitrificación, agrietamiento, desgaste en los bordes o acumulación de adhesivo.
Marcas de contacto para rebobinado y bobinado
Algunas marcas en la superficie de la película no son claras durante el proceso de conversión, pero se hacen visibles después del rebobinado. Estas marcas pueden deberse a la presión de bobinado, el contacto superficial, partículas atrapadas, cambios en la dureza del rodillo, transferencia superficial o un punto de presión que se repite a medida que se acumula el rollo. Si la marca aparece solo en ciertos diámetros de rollo, registre el rango de diámetros y las condiciones de bobinado.
Una marca de contacto de bobinado suele ser más fácil de identificar al medir el intervalo de repetición. Si el intervalo coincide con la circunferencia de un rodillo, es posible que uno de ellos esté involucrado. Si la marca cambia con la acumulación de material en el rollo, la presión de apoyo o la tensión de bobinado, conviene prestar atención a las condiciones de contacto en torno al rebobinado.
Para películas brillantes, recubiertas, con tratamiento antiadherente o sensibles a superficies protectoras, incluso un rodillo de aspecto limpio puede dejar una impresión opaca si la dureza, el acabado superficial, la curvatura o la distribución de la presión no coinciden con la película. La verificación debe ser práctica: una foto del defecto, el lado de contacto, la posición del rodillo, el ajuste de presión y el estado de la superficie del rodillo antiguo son más útiles que una larga lista de materiales.
Cuándo comprobar el contacto del rodillo, la presión, la superficie y la limpieza.
Los defectos superficiales de la película no deben atribuirse únicamente a los rodillos de goma. La propia película, el sistema de recubrimiento, los residuos de corte, las condiciones de secado, la electricidad estática, la limpieza de la sala y la configuración del bobinado pueden generar problemas superficiales. La revisión de los rodillos cobra sentido cuando el patrón de campo indica contacto.
Examine con más detenimiento el lado del rodillo cuando:
- La línea o marca aparece después de un punto de contacto del rodillo;
- El defecto cambia después del ajuste de la presión de apriete;
- La distancia de repetición es cercana a la circunferencia de un rodillo;
- El polvo vuelve rápidamente después de la limpieza y permanece prácticamente en la misma posición;
- El problema aparece después de la sustitución, el recubrimiento o el rectificado de los rodillos;
- La superficie del rodillo está pegajosa, vidriada, hinchada, endurecida, agrietada, contaminada o desgastada de forma irregular;
- El problema se agrava con mayor velocidad, calor, disolvente, adhesivo o mayor tiempo de funcionamiento.
Para aplicaciones que requieren mayor atención, la revisión puede incluir la dirección del compuesto, la adhesión, el espesor de la capa, la dureza, el rectificado, la rugosidad superficial, la excentricidad, la curvatura y la estabilidad del contacto. Para un rodillo de repuesto estándar que ha funcionado correctamente durante mucho tiempo, los planos, las dimensiones, la dureza, la posición del rodillo y las fotos del rodillo antiguo pueden ser suficientes para determinar la dirección.
Cuando la confianza en la inspección es importante, Wolorin's Control de calidad Esta página muestra comprobaciones comunes como dureza, dimensiones clave, estado de la superficie, rugosidad de la superficie y revisión de la excentricidad, según los requisitos del proyecto.
Qué enviar para una revisión relacionada con rodillos
Para defectos en la superficie de la película, una breve descripción clara suele ser más útil que una extensa. Envíe fotos del defecto con luz normal y reflexión angular. Marque el punto donde aparece el defecto por primera vez en la línea. Si el defecto se repite, mida el intervalo. Si hay electricidad estática o polvo, incluya cualquier dato sobre la resistencia superficial, detalles de la conexión a tierra, condiciones de humedad o fotos de partículas que ya tenga.
Para obtener detalles sobre el rodillo, envíe la posición, el diámetro, la longitud de la cara, la dureza (si se conoce), el acabado superficial, el material de contacto, la velocidad de la línea, la presión o tensión ajustada y fotos del rodillo antiguo. Si el rodillo ha sido recubierto, rectificado, limpiado con disolvente o reemplazado recientemente, incluya también ese historial.
Páginas relacionadas
- Rodillos para conversión de película — Para las posiciones de contacto de guía de película, tracción, limpieza, antiestático, presión y rebobinado.
- Rodillos de presión — Para impresiones de presión, contacto de mordida, uniformidad de contacto y marcas superficiales relacionadas con la presión.
- Rodillos de caucho antiestáticos / conductores — Para condiciones de contacto con alta sensibilidad a la estática, atracción de polvo y protección de superficies.
- Rodillos de limpieza y rodillos adhesivos — Para la eliminación de partículas sueltas, la limpieza por contacto y el control de la contaminación antes de las etapas de proceso delicadas.
- Rodillos para líneas de recubrimiento y laminación — Para marcas de recubrimiento, marcas de laminación, contacto con adhesivo, transferencia y posiciones de rodillos relacionadas con el desprendimiento.
- Rodillos de tracción — Para mejorar el agarre, la igualación de velocidad, los daños superficiales relacionados con el deslizamiento y el movimiento de la película alrededor de los puntos de contacto impulsados.
Fabricación de rodillos a medida y control de calidad
Un rodillo de caucho fiable no solo depende de su tamaño. La dirección del compuesto, la estabilidad de la dureza, el grosor de la cubierta, el acabado superficial, la estructura del eje y la precisión de funcionamiento influyen en el rendimiento del rodillo en la línea de producción.
Wolorin ofrece servicios tanto para el reemplazo rutinario de rodillos como para proyectos personalizados más exigentes, con procesos de fabricación, inspección y controles de calidad documentados que se ajustan a los requisitos de cada proyecto. A continuación, puede consultar nuestro alcance de servicios, nuestro proceso de control de calidad y nuestra trayectoria empresarial.
Solicitar presupuesto
Si ya dispone de planos, medidas, muestras o especificaciones claras, puede enviárnoslos directamente. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción basándonos en su documentación.
Si la información aún no está completa, puede comenzar con la posición del rodillo, el tipo de película, fotos de defectos, lado de contacto, velocidad de la banda, condición de presión o tensión y fotos de rodillos antiguos.