
ชั้นหุ้ม reel drum ของเครื่องผลิตกระดาษ: ข้อพิจารณาในการเปลี่ยน
ก่อนเสนอราคา paper-machine reel drum ให้ยืนยันว่าเป็นดรัมม้วนกระดาษที่ปลายเครื่องผลิตกระดาษ ซึ่งสัมผัสกับ parent reel ที่กำลังโต ไม่ใช่ downstream winder drum, reel spool หรือ pressure roll สำหรับงาน rewinding
ตรวจสอบพื้นผิวเดิมก่อนสั่งซื้อ หากดรัมที่หุ้มด้วยยางเคยให้ม้วนที่ยอมรับได้ภายใต้สภาวะที่ไม่เปลี่ยนแปลง สเปกเดิมเป็นจุดเริ่มต้นที่เหมาะสม ดรัมที่เคลือบแข็งต้องใช้กระบวนการหุ้มที่ต่างออกไป ควรตรวจการเปลี่ยนเกรดกระดาษ โหลดม้วน หรือประสิทธิภาพการสัมผัสก่อนนำการออกแบบฝาครอบยางเดิมมาใช้ซ้ำ
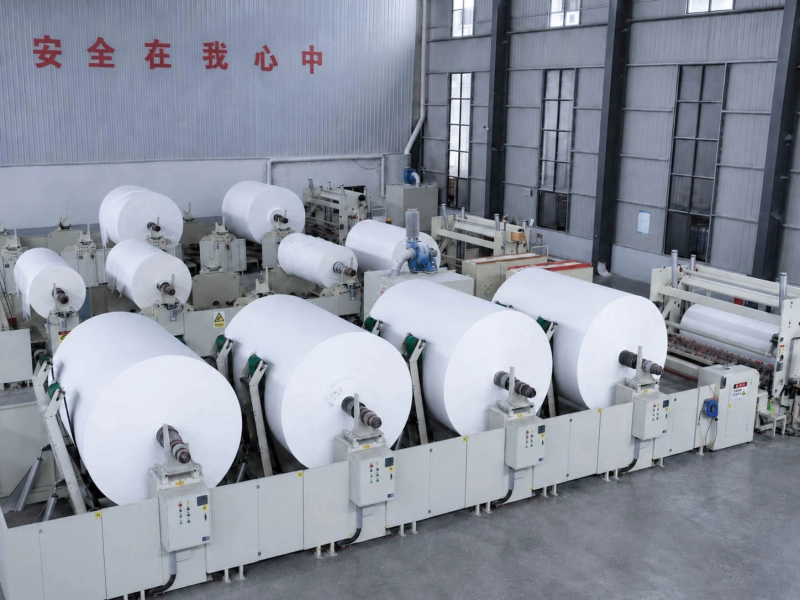
ยืนยันดรัมและผิวเดิม
แบบที่เขียนเพียง “reel drum cover” อาจไม่ได้บอกวัสดุผิว ให้ตรวจ original equipment drawing, part number หรือภาพตำแหน่งติดตั้ง
reel drum บางแบบใช้ยางที่ยอมตัว บางแบบใช้ hard surface coating และ hard coating บางชนิดทำด้วย thermal spray โครงสร้างและข้อกำหนดผิวต่างกัน การเปลี่ยนจากระบบหนึ่งไปอีกระบบต้องเป็นการเปลี่ยนแบบที่ได้รับอนุมัติ
ชิ้นส่วนที่กำลังเปลี่ยนคืออะไร
| ชิ้นส่วนเดิม | แนวทางเปลี่ยน |
|---|---|
| reel drum หุ้มยาง | ใช้แบบเดิมและสเปกยาง |
| reel drum เคลือบแข็ง | ยืนยัน coating และ surface finish เดิม หากจะเปลี่ยนเป็นยางต้องมีการอนุมัติแบบ |
| Reel spool | ใช้แบบและสเปกของ spool โดยเฉพาะ |
เมื่อใดสามารถทำซ้ำชั้นยางเดิม
หากดรัมเดิมทำงานได้ดีเป็นเวลานานกับชนิดกระดาษและเงื่อนไขเดิม สเปกที่พิสูจน์แล้วเป็นฐานทดแทนที่ดี
แบบและบันทึกเก่าอาจระบุวัสดุ ความแข็ง ความหนาชั้นยาง ผิวสำเร็จ และ OD สำเร็จอยู่แล้ว ข้อมูลเหล่านี้มีประโยชน์กว่าการเลือก hardness จากดรัมที่คล้ายกัน
อย่าสับสนระหว่างสเปกเดิมกับสภาพปัจจุบันของดรัม
ชั้นยางที่สึกอาจบางลง การเจียรหลายครั้งอาจเปลี่ยน OD และผิว หากค่าที่วัดปัจจุบันต่างจากแบบ ให้ยืนยัน intended finished dimensions ก่อนผลิต
เมื่อชั้นหุ้มเดิมไม่ทำงานเหมือนเดิม
สมมติว่าโรงงานเปลี่ยนไปใช้กระดาษเคลือบที่เรียบกว่า และเกิด surface mark เฉพาะเกรดใหม่ แต่เกรดเดิมยังเดินได้ดี
ให้เปรียบเทียบชนิดกระดาษ สภาพสัมผัส และชั้นหุ้มเดิม การเปลี่ยนกระดาษอาจเปลี่ยนข้อกำหนด contact
หาก mark เริ่มหลัง re-covering หรือ grinding ให้ตรวจผิวใหม่ OD สำเร็จ และบันทึกชั้นหุ้ม
การสึกก่อนเวลา รอยแตก หรือความแข็งผิวที่เปลี่ยนก็เป็นเหตุผลให้ทบทวนชั้นหุ้มก่อนสั่ง
ในกรณีนี้ การอิงสเปกเดิมและ service history มีความน่าเชื่อถือกว่าการคัดลอกวัสดุหรือ hardness จากเครื่องอื่น
ชนิดกระดาษและอากาศมีผลต่อ reel drum contact อย่างไร
อากาศถูกพาเข้ามาพร้อม web สู่บริเวณสัมผัสระหว่าง reel drum กับ parent reel ที่กำลังโต
เมื่อความเร็วสูงขึ้นและกระดาษเรียบ/มีความพรุนต่ำ อากาศอาจระบายออกยากขึ้น อากาศที่สะสมด้านหน้า contact หรือถูกกักในม้วนสามารถสัมพันธ์กับ wrinkle และ winding defect
ชั้นยางที่ยอมตัวช่วยรับความเปลี่ยนแปลงของผิวม้วน และ groove ที่ออกแบบไว้สามารถสร้างทางระบายอากาศได้ในบางโครงสร้าง ชั้นหุ้มและ groove layout ต้องเข้ากับเกรดกระดาษและ reel design จริง
กระดาษเรียบและแน่น
กระดาษเคลือบหรือ calendered grade อาจไวต่อ surface mark และ crepe wrinkle ที่ความเร็วสูง
หาก wrinkle เกิดเฉพาะเมื่อเดินกระดาษเคลือบที่ความเร็วสูงขึ้น ให้ตรวจ incoming paper และ winding condition ฝั่งดรัมให้ตรวจ groove wear, surface finish และสภาพชั้นยาง
หากผิวดรัมยังตามสเปกและปัญหาตามการเปลี่ยนกระดาษหรือ reel load ให้แก้ปัจจัยการเดินเครื่องก่อนกำหนดชั้นหุ้มใหม่
อย่าเลือกยางที่นิ่มกว่าโดยอัตโนมัติเพียงเพราะเห็น wrinkle
กระดาษ bulk สูงและ board grade
สำหรับเกรดที่มี bulk สูง ต้องตรวจว่ากระดาษตอบสนองต่อการอัดอย่างไร
contact load สูงเกินไปอาจลด bulk ที่ต้องการ หากโรงงานเพิ่ม reel load การเปลี่ยน hardness อย่างเดียวไม่ใช่การแก้เงื่อนไขการเดินเครื่องนั้น
ฐานที่มีประโยชน์สำหรับการเปลี่ยนคือเกรดกระดาษเดิม ผลการม้วนที่ดี และสเปกชั้นหุ้มที่พิสูจน์แล้ว หาก product mix เปลี่ยน ให้เปรียบเทียบความต้องการของเกรดใหม่กับช่วงที่ชั้นหุ้มเดิมเคยทำงานได้ดี
ทำไมร่องเดิมและ OD สำเร็จจึงสำคัญ
reel drum บางแบบมี groove เพื่อระบายอากาศจากตำแหน่งต่าง ๆ ใน contact region
ในบาง design vent groove ช่วยปล่อยอากาศที่สะสมระหว่าง web กับ drum ก่อน nip และ shallow chevron groove ช่วยระบายอากาศที่เกี่ยวกับม้วนที่กำลังโต
ฟังก์ชันเหล่านี้ขึ้นกับ design ของดรัม ไม่ใช่ทุกเครื่องจะต้องใช้ groove แบบเดียวกัน
ดรัมเก่าที่ผ่านการเจียรหลายครั้งอาจทำให้เข้าใจผิดได้
เพราะ shallow groove อาจหายไป แต่ deep groove ยังอยู่ ทำให้ดูเหมือนยังมี groove ทั้งที่ฟังก์ชันระบายอากาศบางส่วนสูญหาย
เมื่อเปลี่ยนชั้นยาง ให้เปรียบเทียบ approved groove drawing กับสภาพปัจจุบัน ถ้า design เดิมยังใช้ ให้คืน pattern และ dimension ตามสเปก ไม่ใช่คัดลอกรูปร่องที่สึกจากภาพ
OD สำเร็จก็ต้องตรงกับ intended specification
ตัวอย่าง หาก shell เท่าเดิมแต่เพิ่มความหนาชั้นหุ้ม OD สำเร็จจะใหญ่ขึ้นและเปลี่ยน contact geometry ใน reel mechanism
ใช้ finished OD, cover face length และ cover thickness ที่ได้รับอนุมัติ หากแบบกับค่าที่วัดได้ต่างกัน ให้แก้ความต่างก่อนผลิต
ตรวจโครงสร้างดรัม น้ำหนัก และการส่งมอบ
หากผลิต reel drum ใหม่ทั้งชิ้น shell, shaft ends, journals, bearings และ mounting interfaces ต้องตรงกับเครื่องเดิม
หากเพิ่ม parent reel size หรือ operating load แบบและ load record เดิมยิ่งสำคัญ ต้องยืนยัน structural requirement จาก approved drawing ก่อนผลิต assembly ใหม่
หากคอร์เดิมเหมาะสม สามารถพิจารณา re-covering ได้
สำหรับดรัมขนาดใหญ่ ต้องตรวจ manufacturing และ transport feasibility ตั้งแต่ต้น
OD, overall length, weight และ shaft ends ที่ยื่นมีผลต่อการกลึง การยก บรรจุ และขนส่ง อุปกรณ์ unloading และทางเข้าหน้างานอาจจำกัดวิธีส่งมอบได้
แบบและน้ำหนักโดยประมาณเป็นข้อมูลเริ่มต้นที่ดี ส่วนการรับรองขั้นสุดท้ายเรื่องผลิต การยก และการส่ง ต้องอิงดรัมจริงและเงื่อนไข logistics
หน้าที่เกี่ยวข้อง
งานลูกกลิ้งยางในกระบวนการแปรรูปและ rewinding ปลายน้ำ
หากยืนยันว่าเป็น reel drum หุ้มยาง ให้ส่งแบบ ขนาด และภาพดรัมเก่าเพื่อขอราคา หากข้อมูลไม่ครบ ให้เริ่มจากตำแหน่ง เกรดกระดาษ ปัญหาชั้นหุ้ม และสำหรับดรัมใหญ่ให้รวมข้อมูลน้ำหนักและการขนส่ง