
ปัญหาที่พบบ่อยในการแปรรูปบรรจุภัณฑ์แบบอ่อน
ข้อบกพร่องของบรรจุภัณฑ์แบบยืดหยุ่นมักจะปรากฏให้เห็นตั้งแต่ขั้นตอนสุดท้าย เพราะเป็นจุดที่มองเห็นข้อบกพร่องได้ง่าย รอยสัมผัสบางๆ อาจเริ่มปรากฏใกล้กับจุดตัดของเครื่องพิมพ์ ชัดเจนขึ้นหลังจากสัมผัสกับกาว เปลี่ยนไปอีกครั้งหลังจากความร้อนจากการเคลือบ และสุดท้ายปรากฏเป็นรอยม้วนบนม้วนบรรจุภัณฑ์ที่เสร็จสมบูรณ์.
วิธีที่ดีกว่าในการตรวจสอบปัญหาคือการย้อนกลับไปดูต้นตอ เริ่มจากกระบวนการแรกที่พบข้อบกพร่อง จุดสัมผัสลูกกลิ้งแรกก่อนหน้านั้น และดูว่ารอยนั้นเปลี่ยนแปลงไปหรือไม่เมื่อได้รับแรงกด ความเร็ว ความร้อน กาว ไฟฟ้าสถิต หรือแรงดึงกลับ.
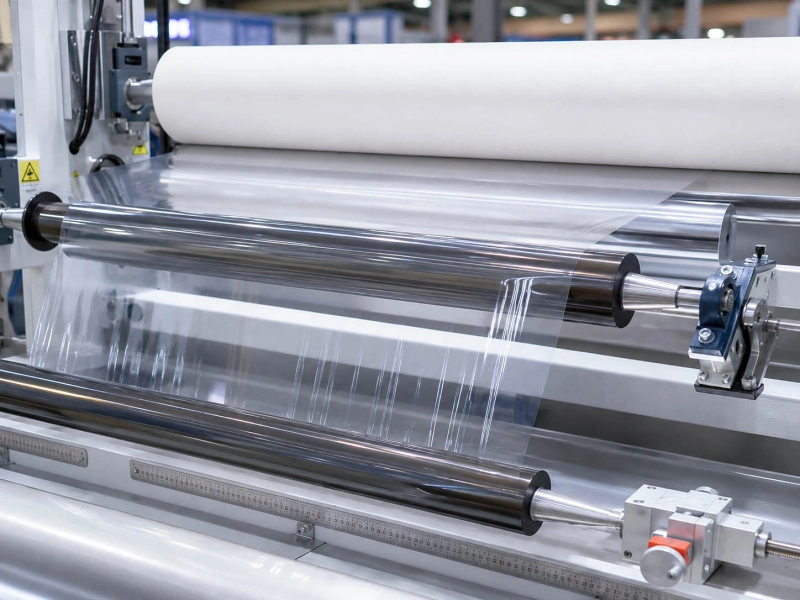
เริ่มจากจุดที่ข้อบกพร่องเริ่มเห็น
ฟิล์มบรรจุภัณฑ์แบบยืดหยุ่นไม่ได้มีสภาพพื้นผิวคงที่ตลอดทั้งสายการผลิต หลังจากการพิมพ์ ด้านใดด้านหนึ่งอาจไวต่อการดึงหรือแรงกดมากกว่าด้านอื่น หลังจากการเคลือบกาว พื้นผิวอาจเหนียวหรือลอกออกยากขึ้น หลังจากการเคลือบฟิล์มบาง โครงสร้างของฟิล์มอาจแข็งขึ้น หนาขึ้น หรือไวต่ออากาศที่ติดอยู่และแรงกดมากขึ้น หลังจากการตัดและม้วนใหม่ ข้อบกพร่องเล็กๆ น้อยๆ ก่อนหน้านี้อาจกลายเป็นรอยซ้ำที่มองเห็นได้ชัดเจน หรือปัญหาด้านลักษณะของม้วนฟิล์ม.
สำหรับอุปกรณ์ม้วนฟิล์มบรรจุภัณฑ์ที่หลากหลายยิ่งขึ้น Wolorin's ลูกกลิ้งสำหรับบรรจุภัณฑ์แบบอ่อน หน้าเว็บนี้เป็นข้อมูลอ้างอิงหลักของแอปพลิเคชัน สำหรับขั้นตอนการแก้ไขปัญหานี้ จุดเริ่มต้นที่มีประโยชน์คือรูปแบบข้อบกพร่องที่มองเห็นได้.
| ข้อบกพร่องจะปรากฏชัดเจนหลังจาก… | อะไรเปลี่ยนแปลงไปก่อนที่มันจะปรากฏให้เห็น | สิ่งที่ควรตรวจสอบก่อน |
|---|---|---|
| การพิมพ์ | ชั้นหมึก, ความไวต่อการพิมพ์, การสัมผัสของชิ้นงานพิมพ์, การอบแห้ง | การสัมผัสด้านพิมพ์ครั้งแรก แรงกดในการพิมพ์ ความสะอาดในการถ่ายโอน |
| การเคลือบกาว | ความเหนียว, ตัวทำละลาย, น้ำหนักการเคลือบ, พื้นผิวเปียกหรือกึ่งแห้ง | ลูกกลิ้งสัมผัสแบบมีกาว, พฤติกรรมการปลดปล่อย, การสะสมตัว, การบวม |
| การเคลือบ | ความร้อน แรงกด การเชื่อมประสาน อากาศที่ถูกกัก ความแข็งแกร่งของหลายชั้น | จุดสัมผัส, พื้นผิวลูกกลิ้งกด, ความโค้ง, การเบี่ยงเบน, ความแข็ง |
| การผ่า | ความตึงของเลนแคบ สภาพขอบทาง ฝุ่นละออง และอิทธิพลของมีด | รูปแบบเลนเดียวเทียบกับรูปแบบหลายเลน ความเสถียรของขอบ แรงกดสัมผัสเฉพาะจุด |
| ย้อนกลับไป | ความแข็งของลูกรีด แรงกดขณะรีด การขยายตัวของเส้นผ่านศูนย์กลางลูกรีด โปรไฟล์แรงดึง | ระยะห่างซ้ำ, การสัมผัสแบบวาง, แรงกดในการพัน, แหล่งที่มาของเครื่องหมายก่อนหน้า |
การตรวจสอบที่มีประโยชน์คือการแยก “นาฬิกา” ออกเป็นสามส่วน ได้แก่ นาฬิกาของกระบวนการ นาฬิกาของการสัมผัส และนาฬิกาของลูกกลิ้ง นาฬิกาของกระบวนการถามว่าข้อบกพร่องเริ่มปรากฏให้เห็นเมื่อใด นาฬิกาของการสัมผัสถามว่าลูกกลิ้งใดสัมผัสกับด้านนั้นของแผ่นวัสดุก่อนที่ข้อบกพร่องจะปรากฏขึ้น และนาฬิกาของลูกกลิ้งถามว่าระยะห่างของการทำซ้ำตรงกับเส้นรอบวงของลูกกลิ้งหรือไม่ หรือเปลี่ยนแปลงไปตามเส้นผ่านศูนย์กลางของลูกกลิ้ง.
รอยบนผิวฟิล์มที่พิมพ์หรือลามิเนตแล้ว
ร่องรอยบนพื้นผิวอาจปรากฏเป็นเส้นบางๆ แถบหมองคล้ำ การเปลี่ยนแปลงความเงา รอยบุ๋มตื้นๆ รอยกด หรือรอยลูกกลิ้ง บนฟิล์มธรรมดา การสัมผัสแบบเดียวกันอาจไม่ทิ้งร่องรอยที่เห็นได้ชัด หลังจากพิมพ์หรือเคลือบแล้ว ฟิล์มอาจทนต่อร่องรอยได้ยากขึ้น เนื่องจากพื้นผิวที่มองเห็นได้ไม่ใช่เพียงแค่ฟิล์มพื้นฐานอีกต่อไป.
ตรวจสอบด้านข้างก่อน รอยบนด้านที่พิมพ์แล้วบ่งชี้ถึงการสัมผัสในการพิมพ์ สภาพการอบแห้ง การสัมผัสกับตัวนำทางด้านล่าง หรือแรงกดที่ชั้นหมึก รอยบนด้านกาวหรือด้านเคลือบอาจบ่งชี้ถึงแรงกดในการยึดติด ความไม่สม่ำเสมอของความหนาของกาว อากาศที่ติดอยู่ หรือจุดสัมผัสที่บีบอัดโครงสร้างก่อนที่รอยจะปรากฏให้เห็น.
หากพบข้อบกพร่องซ้ำ ให้วัดระยะห่างระหว่างรอยแต่ละรอย สำหรับการตรวจสอบที่เกี่ยวข้องกับลูกกลิ้ง ให้เปรียบเทียบระยะห่างนั้นกับเส้นรอบวงของลูกกลิ้งที่อยู่ใกล้บริเวณที่สงสัย การคำนวณอย่างง่ายในภาคสนามจะช่วยได้: เส้นรอบวงของลูกกลิ้งประมาณเท่ากับเส้นผ่านศูนย์กลางของลูกกลิ้ง × 3.14 ตัวอย่างเช่น ลูกกลิ้งขนาด 120 มม. จะมีเส้นรอบวงประมาณ 377 มม. หากระยะห่างของรอยใกล้เคียงกับค่านี้ พื้นผิวลูกกลิ้งนั้นควรได้รับการตรวจสอบก่อนที่ทีมจะเปลี่ยนหมึก กาว หรือการตั้งค่าแรงตึง.
สำหรับการจัดการพื้นผิวที่พิมพ์แล้ว, ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์ สามารถสนับสนุนการตรวจสอบได้ สำหรับเครื่องหมายที่เกี่ยวข้องกับแรงดัน, ลูกกลิ้งกด ควรตรวจสอบอยู่เสมอเมื่อเครื่องหมายเปลี่ยนไปหลังจากปรับแรงกด ความร้อน หรือความเร็วของเว็บ.
รอยจากลามิเนต: แรงกด การยึดติด และการคงรูปเดิมของชั้นวัสดุ
รอยจากการเคลือบมักปรากฏเป็นเส้นกด รอยแถบทึบ รอยริ้วขุ่น ความแตกต่างระหว่างขอบกับกึ่งกลาง หรือรอยกดทับด้านที่ติดกัน การตรวจสอบรอยเหล่านี้อาจทำได้ยาก เนื่องจากข้อบกพร่องที่มองเห็นได้อาจเกิดจากหลายปัจจัยพร้อมกัน เช่น การกระจายตัวของกาว การสัมผัสความร้อน แรงกด การเปลี่ยนแปลงความหนาของฟิล์ม และวิธีการที่ชั้นต่างๆ กลับคืนสู่สภาพเดิมหลังจากถูกบีบอัด.
ความแข็งแรงของรอยปิดผนึกและการยึดติดของลามิเนตมักถูกควบคุมโดยกระบวนการบรรจุภัณฑ์ ไม่ใช่แค่ลูกกลิ้งเพียงอย่างเดียว มาตรฐาน ASTM F88 อธิบายความแข็งแรงของรอยปิดผนึกว่าเป็นมาตรวัดเชิงปริมาณที่ใช้สำหรับการตรวจสอบความถูกต้องของกระบวนการ การควบคุมกระบวนการ และความสามารถของกระบวนการ หน้าเดียวกันของ ASTM ยังระบุว่า ASTM F904 วัดความแข็งแรงของการยึดติดหรือการยึดเกาะของชั้นลามิเนตที่ทำจากวัสดุที่ยืดหยุ่นได้ เช่น กระดาษ ฟิล์มพลาสติก และฟอยล์ สิ่งนี้มีประโยชน์สำหรับการตัดสินใจในภาคสนาม: เมื่อปัญหาที่เห็นได้ชัดคือการยึดติดที่ไม่ดี การเกิดโพรง การแยกชั้น หรือการเสียรูปด้านรอยปิดผนึก การตรวจสอบลูกกลิ้งควรเชื่อมโยงกับข้อมูลการยึดติดและการปิดผนึกแทนที่จะถือว่าเป็นเพียงรอยบนพื้นผิวเท่านั้น.
สำหรับปัญหาที่เกี่ยวข้องกับการเคลือบฟิล์ม, ลูกกลิ้งสำหรับไลน์เคลือบและลามิเนต หน้านี้เป็นหน้าสนับสนุนที่เกี่ยวข้องมากที่สุด ในการตรวจสอบลูกกลิ้ง ให้เน้นที่ระยะห่างระหว่างลูกกลิ้งกับแผ่นลามิเนต สภาพของลูกกลิ้งแรงดัน ความเสถียรของความแข็งของยาง ความโค้ง การเบี่ยงเบน ความเรียบของพื้นผิว และว่าลูกกลิ้งสร้างการสัมผัสที่สม่ำเสมอทั่วความกว้างของแผ่นลามิเนตหรือไม่.
รอยกดที่เห็นได้ชัดที่สุดบริเวณขอบด้านใดด้านหนึ่ง อาจบ่งชี้ถึงความไม่ตรงกันของรูปทรงลูกกลิ้ง การโก่งตัวของลูกกลิ้ง การรับน้ำหนักที่ไม่สม่ำเสมอ หรือความหนาของวัสดุที่เปลี่ยนแปลงไป ส่วนรอยที่ปรากฏตลอดความกว้างหลังจากให้ความร้อน อาจบ่งชี้ถึงแรงกดที่จุดประกบ การตกแต่งพื้นผิว หรือวัสดุหุ้มที่เสื่อมสภาพลงภายใต้อุณหภูมิและการสัมผัสกับกาว รอยที่ปรากฏเฉพาะในโครงสร้างลามิเนตบางชนิด อาจบ่งชี้ถึงปฏิกิริยาระหว่างชั้นมากกว่าความบกพร่องของพื้นผิวลูกกลิ้งเพียงอย่างเดียว.
คราบกาว การเกาะติด และการสะสมบนผิวลูกกลิ้ง
คราบกาวเป็นหนึ่งในข้อบกพร่องที่มีประโยชน์ที่สุดสำหรับการติดตามประวัติการสัมผัส หากพบคราบกาวบนลูกกลิ้งตัวใดตัวหนึ่งก่อน ตำแหน่งนั้นมักจะอยู่ใกล้กับจุดเริ่มต้นของปัญหามากกว่าสถานีปลายทางที่ผลิตภัณฑ์ถูกปฏิเสธ.
การตรวจสอบภาคสนามควรแยกเงื่อนไขออกเป็นสี่ประการ:
| รูปแบบสารตกค้าง | สิ่งที่มันบ่งบอก | ทิศทางการรีวิวลูกกลิ้ง |
|---|---|---|
| คราบสกปรกกลับมาเร็วหลังจากทำความสะอาด | พื้นผิวเริ่มยึดติดอีกครั้งแล้ว | ความเรียบของพื้นผิว ความสามารถในการทำความสะอาด ทิศทางของสารประกอบ ความเข้ากันได้กับกาว |
| คราบตกค้างจะปรากฏขึ้นเมื่ออุณหภูมิสูงขึ้นเท่านั้น | ความร้อนทำให้ความเหนียวหรือพฤติกรรมของพื้นผิวลูกกลิ้งเปลี่ยนแปลงไป | การตอบสนองต่อความร้อน พื้นผิวปลดปล่อย การเปลี่ยนแปลงความแข็ง |
| คราบตกค้างปรากฏอยู่ด้านใดด้านหนึ่งหรือเลนใดเลนหนึ่ง | ปัญหาแรงดันในพื้นที่หรือปัญหาเส้นทางเว็บ | ความขนาน การกระจายแรงดัน สภาพขอบ |
| เศษเหลือกลายเป็นเครื่องหมายซ้ำ | คราบสะสมหรือตำหนิบนพื้นผิวจะหมุนไปพร้อมกับลูกกลิ้ง | การจับคู่เส้นรอบวง, ความเสียหายที่พื้นผิว, รอยขัด, การบวมเฉพาะจุด |
การสัมผัสกับของเหลวและตัวทำละลายไม่ควรตัดสินจากชื่อของยางเพียงอย่างเดียว มาตรฐาน ASTM D471 ครอบคลุมขั้นตอนการเปรียบเทียบความสามารถของยางและวัสดุที่คล้ายยางในการทนต่อของเหลว มาตรฐานเดียวกันนี้ระบุว่าการทดสอบเร่งความเร็วแบบควบคุมสามารถสนับสนุนการตัดสินได้ แต่ผลลัพธ์อาจไม่สัมพันธ์โดยตรงกับประสิทธิภาพการใช้งานจริงของชิ้นส่วน เนื่องจากสภาพการใช้งานแตกต่างกันอย่างมาก สำหรับการตรวจสอบลูกกลิ้งแบบ Wolorin นั้น สิ่งนี้สนับสนุนประเด็นสำคัญในทางปฏิบัติ: ควรตรวจสอบสารที่สัมผัส อุณหภูมิ เวลาในการสัมผัส วิธีการทำความสะอาด และตำแหน่งของลูกกลิ้งจริงไปพร้อมกัน.
สำหรับตำแหน่งการถ่ายโอนกาว หมึก น้ำยาเคลือบ และวัสดุอื่นๆ, ลูกกลิ้งถ่ายโอน มักเป็นส่วนหนึ่งของการตรวจสอบ เมื่อการปล่อย การให้ความร้อน หรือการสัมผัสอย่างอ่อนโยนมีความสำคัญมากกว่าการดึงอย่างรุนแรง, ลูกกลิ้งซิลิโคนชนิดแข็ง อาจคุ้มค่าที่จะตรวจสอบเป็นแนวทางเพิ่มเติม ขึ้นอยู่กับประเภทของกาว อุณหภูมิ ความดัน และข้อกำหนดของพื้นผิว.
รอยพิมพ์และรอยถ่ายโอนที่เห็นชัดภายหลัง
รอยพิมพ์หรือรอยถ่ายโอนบางอย่างอาจมองข้ามได้ง่ายในขั้นตอนการพิมพ์ รอยเหล่านั้นอาจดูดีหลังจากการพิมพ์ แต่จะชัดเจนขึ้นหลังจากกระบวนการเคลือบ การสัมผัสความร้อน การระบายความร้อน แรงกดจากการตัด หรือการบีบอัดจากการม้วนกลับ.
เริ่มต้นด้วยการถามว่ารอยนั้นปรากฏเฉพาะในบริเวณที่พิมพ์หรือไม่ หากรอยนั้นเกิดขึ้นตามบริเวณที่มีหมึกหนา สีเฉพาะ บริเวณเคลือบ หรือเฉพาะด้านที่พิมพ์เท่านั้น การตรวจสอบเบื้องต้นควรเน้นไปที่การสัมผัสระหว่างตัวส่งผ่าน การกดพิมพ์ การอบแห้ง และลูกกลิ้งตัวแรกที่สัมผัสกับพื้นผิวที่พิมพ์.
หากรอยปรากฏทั้งในบริเวณที่พิมพ์และไม่ได้พิมพ์ ปัญหาอาจเกิดจากแรงเสียดทาน การสัมผัสกับตัวนำ การสัมผัสจากแรงกด ฝุ่น หรือการม้วนกลับ หากรอยจางลงหรือกว้างขึ้นหลังจากเคลือบ รอยหนีบที่เกิดขึ้นภายหลังอาจทำให้ความผิดปกติบนพื้นผิวที่พิมพ์ก่อนหน้านี้ขยายใหญ่ขึ้น หากรอยปรากฏเป็นช่วงๆ เฉพาะหลังจากม้วนกลับ การสัมผัสจากการม้วนกลับอาจทำให้การเปลี่ยนแปลงเล็กน้อยบนพื้นผิวกลายเป็นรูปแบบซ้ำๆ.
ข้อผิดพลาดที่พบบ่อยคือการตรวจสอบเฉพาะม้วนสุดท้ายเท่านั้น สำหรับแผ่นฟิล์มบรรจุภัณฑ์ที่พิมพ์และเคลือบแล้ว ม้วนสุดท้ายมักจะเป็นจุดที่ความแตกต่างของสีชัดเจนที่สุด ไม่ใช่จุดที่เริ่มมีข้อบกพร่องครั้งแรก.
การสลิต ความเสถียรของแนว และรอยจากการรีไวน์ขั้นสุดท้าย
การตัดและม้วนกลับจะเปลี่ยนแผ่นวัสดุที่กว้างและค่อนข้างคงที่ให้กลายเป็นช่องแคบๆ ทำให้มองเห็นความไม่สม่ำเสมอเล็กๆ น้อยๆ ในแนวขวางได้ง่ายขึ้น เช่น ช่องหนึ่งอาจหลวม ขอบหนึ่งอาจไม่เรียบร้อย หรือม้วนที่เสร็จแล้วม้วนหนึ่งอาจมีรอยตำหนิ ในขณะที่ม้วนข้างเคียงดูปกติดี.
เอกสารอ้างอิงเกี่ยวกับการจัดการเว็บสนับสนุนตรรกะนี้ เอกสารเกี่ยวกับการจัดการเว็บของ TJWalker ระบุว่า ความหย่อนยานหลังจากตัดอาจทำให้เว็บเคลื่อนที่ไปมา และแรงดึงดูดของกาวหรือไฟฟ้าสถิตระหว่างเว็บกับลูกกลิ้งอาจทำให้ลูกกลิ้งพันกันหรือเกิดความแปรปรวนในการติดตาม เอกสารเดียวกันนี้ยังอธิบายถึงวิธีการที่ความแปรผันของเส้นผ่านศูนย์กลางและการจัดเรียงของลูกกลิ้งปลายทางหรือลูกกลิ้งม้วนสามารถเปลี่ยนทิศทางการเคลื่อนที่ด้านข้างของเว็บได้.
สำหรับข้อร้องเรียนเกี่ยวกับม้วนกระดาษสำเร็จรูป, ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์ เป็นหน้าสนับสนุนหลักที่เกี่ยวข้อง การตรวจสอบควรแยกกรณีเหล่านี้:
| อาการม้วนเสร็จ | ทิศทางที่มีแนวโน้มมากกว่า |
|---|---|
| ช่องแคบช่องหนึ่งมีรอย ส่วนช่องอื่นๆ ไม่มี | ตำแหน่งความกว้างเฉพาะจุด, พื้นที่ใบมีด, แรงตึงเลน, พื้นผิวลูกกลิ้งเฉพาะจุด |
| เลนทั้งหมดมีเครื่องหมายซ้ำที่คล้ายกัน | หน้าสัมผัสต้นน้ำทั่วไป, ลูกกลิ้งร่วม, หน้าสัมผัสขดลวด |
| ระยะห่างของเครื่องหมายตรงกับเส้นรอบวงของลูกกลิ้ง | ข้อบกพร่องบนพื้นผิว, การสะสมตัว, การเปลี่ยนแปลงความแข็งเฉพาะจุด, การเบี่ยงเบน |
| ระยะห่างของเครื่องหมายจะเปลี่ยนแปลงไปเมื่อเส้นผ่านศูนย์กลางของม้วนเพิ่มขึ้น | แรงดันการกรอ, การสัมผัสแบบวาง, โปรไฟล์แรงดึงการม้วน |
| รอยย่นหรือการหดตัวของขอบปรากฏขึ้นหลังจากการตัด | ความตึงของเลน คุณภาพขอบ การสัมผัสของตัวนำ การจัดแนว |
| ฟิล์มจับตัวเป็นก้อนหรือเป็นแท่งหลังจากม้วนเสร็จแล้ว | ความร้อน การบ่มกาว การปลดปล่อยพื้นผิว แรงกดในการม้วน |
เอกสารการแก้ไขปัญหาบรรจุภัณฑ์แบบยืดหยุ่นของ TAPPI ระบุระดับแรงดึงทั่วไปที่แตกต่างกันสำหรับฟิล์มต่างๆ เช่น โพลีเอสเตอร์ โพลีโพรพีลีน โพลีเอทิลีน ฟอยล์อลูมิเนียม เซลลูโลส และไนลอน ค่าเหล่านี้ไม่ใช่ข้อกำหนดของลูกกลิ้ง แต่แสดงให้เห็นว่าเหตุใดโครงสร้าง PET, PP, PE, ฟอยล์ และไนลอน จึงไม่ควรได้รับการปฏิบัติราวกับว่าพวกมันตอบสนองต่อแรงดึงในลักษณะเดียวกัน.
ไฟฟ้าสถิต ฝุ่น อนุภาค และการปนเปื้อนผิว
ปัญหาไฟฟ้าสถิตและฝุ่นละอองเป็นเรื่องปกติในบรรจุภัณฑ์แบบยืดหยุ่น เนื่องจากแผ่นฟิล์มสัมผัสและแยกตัวออกจากลูกกลิ้ง สถานีเคลือบ ส่วนการพิมพ์ เครื่องตัด และพื้นผิวการม้วนซ้ำๆ เอกสารควบคุมไฟฟ้าสถิตของ TAPPI ระบุว่าประจุไฟฟ้าสถิตเกิดขึ้นเมื่อแผ่นฟิล์มเคลื่อนผ่านกระบวนการแปรรูป เช่น การม้วน การตัด การเคลือบ การลามิเนต การทำถุง และการตัดเป็นแผ่น และประจุเหล่านี้สามารถดึงดูดอนุภาคและส่งผลต่อความสม่ำเสมอของการพิมพ์หรือการเคลือบ นอกจากนี้ยังระบุว่าประจุสามารถเกิดขึ้นได้เมื่อฟิล์มสัมผัสและแยกตัวออกจากลูกกลิ้งรองรับ ลูกกลิ้งหนีบ และลูกกลิ้งพิมพ์หรือลูกกลิ้งเคลือบ.
เมื่อมีฝุ่นสะสมอยู่บริเวณตำแหน่งลูกกลิ้งเดิมซ้ำๆ อย่าตรวจสอบแค่ตารางการทำความสะอาดเท่านั้น ควรตรวจสอบสภาพพื้นผิว การต่อสายดิน เส้นทางของวัสดุที่อยู่ใกล้เคียง ความเร็วของวัสดุ ความชื้น ฝุ่นจากการตัด คราบกาว และดูว่าพื้นผิวยังคงมีอนุภาคเกาะอยู่หรือไม่หลังจากสัมผัสซ้ำๆ.
สำหรับหน้าสัมผัสที่ไวต่อไฟฟ้าสถิต, ลูกกลิ้งยางป้องกันไฟฟ้าสถิต / นำไฟฟ้า อาจเป็นส่วนหนึ่งของทิศทางการตรวจสอบ เป้าหมายไม่ใช่เพียงแค่ทำให้ลูกกลิ้งนำไฟฟ้าได้ ลูกกลิ้งยังคงต้องมีคุณสมบัติพื้นผิวที่เหมาะสม การตอบสนองต่อแรงกด ความสามารถในการทำความสะอาด และความเข้ากันได้กับด้านที่พิมพ์หรือเคลือบที่สัมผัสกับมัน.
ชั้นพิมพ์ กาว ความร้อน และชั้นซีลเปลี่ยนคำถามเกี่ยวกับลูกกลิ้งอย่างไร
ลูกกลิ้งตัวเดียวกันอาจทำงานได้ดีกับฟิล์มที่เข้ามา แต่จะใช้งานไม่ได้เมื่อโครงสร้างของฟิล์มเปลี่ยนไป บรรจุภัณฑ์แบบยืดหยุ่นทำให้เกิดปัญหานี้ได้บ่อย เนื่องจากลูกกลิ้งไม่ได้สัมผัสกับพื้นผิววัสดุเพียงด้านเดียวอีกต่อไป.
ชั้นพิมพ์อาจทำให้แผ่นวัสดุมีความไวต่อแรงดึง การเปลี่ยนแปลงความมันเงา และแรงกดมากขึ้น การสัมผัสของกาวอาจทำให้การหลุดออกจากพื้นผิวและการทำความสะอาดมีความสำคัญมากขึ้น ความร้อนอาจเปลี่ยนแปลงความเหนียว พฤติกรรมของพื้นผิวที่เป็นยาง และการคืนตัวของชั้นพิมพ์ ชั้นปิดผนึกอาจมีพฤติกรรมแตกต่างจากด้านนอกที่พิมพ์หรือด้าน PET ในระหว่างการม้วน.
ด้วยเหตุนี้ การตรวจสอบลูกกลิ้งจึงไม่ควรหยุดอยู่แค่ “NBR, ซิลิโคน, PU หรือ FKM” ชื่อวัสดุเป็นเพียงแนวทางแรกเท่านั้น สำหรับข้อบกพร่องที่เกิดขึ้นซ้ำๆ การตรวจสอบที่มีประโยชน์มักจะรวมถึง:
- ทิศทางการผสมภายใต้กาว หมึก ตัวทำละลาย หรือน้ำยาทำความสะอาด;
- ความคงตัวของความแข็งหลังความร้อนและความดัน;
- พื้นผิวเรียบสำหรับหยิบจับ ปล่อย หรือสัมผัสเบาๆ;
- การยึดติดระหว่างชั้นยางหุ้มและแกนกลางเมื่อมีความร้อนหรือตัวทำละลายอยู่;
- การเบี่ยงเบนของล้อ รูปทรง และคุณภาพการเจียร เมื่อรอยกดซ้ำกัน;
- สัญญาณบ่งชี้ความเสียหายของลูกกลิ้งเก่า เช่น การเป็นฝ้า การบวม การอ่อนตัว การแตกร้าว พื้นผิวเหนียว การสึกหรอไม่สม่ำเสมอ หรือรอยบุ๋มเฉพาะจุด.
สำหรับลูกกลิ้งทดแทนทั่วไปหลายๆ รุ่น การวาดภาพ ขนาด ความแข็ง ตำแหน่งลูกกลิ้ง และภาพถ่ายลูกกลิ้งเก่า อาจเพียงพอที่จะเริ่มต้นได้ การตรวจสอบอย่างละเอียดจะมีความสำคัญมากขึ้นเมื่อพบข้อบกพร่องเดิมซ้ำอีกหลังจากทำความสะอาด ปรับแรงดัน เจียร หุ้มใหม่ หรือเปลี่ยนใหม่แล้ว.
ข้อมูลที่ช่วยให้เลือกทิศทางลูกกลิ้งได้เร็ว
ข้อมูลโครงการที่มีประโยชน์ที่สุดไม่ใช่คำอธิบายที่ยาวเหยียด แต่เป็นการเชื่อมโยงที่ชัดเจนระหว่างข้อบกพร่อง ขั้นตอนกระบวนการ และจุดติดต่อ.
| จะส่งอะไรไป | เหตุผลที่มันช่วยได้ |
|---|---|
| โครงสร้างและความหนาของฟิล์ม | แสดงความไวต่อแรงดัน ความร้อน และการหมุน |
| ด้านพิมพ์, ด้านเคลือบ, ด้านปิดผนึก | ระบุว่าพื้นผิวใดสัมผัสกับลูกกลิ้งใด |
| หมึก, กาว, สารเคลือบ, ตัวทำละลาย, น้ำยาทำความสะอาด | ช่วยตรวจสอบการยึดเกาะ การบวม การคลายตัว และทิศทางการผสม |
| อุณหภูมิเตาอบหรือจุดสัมผัสความร้อน | ช่วยในการประเมินพฤติกรรมการเกิดรอย การอ่อนตัว และการคลายตัวที่เกี่ยวข้องกับความร้อน |
| ความเร็วของเว็บและแรงดึงในการใช้งาน | ช่วยเชื่อมโยงการลื่นไถล การติดตาม และความไม่เสถียรของแรงกด |
| ความตึงในการกรอและความแข็งของม้วน | ช่วยในการประเมินรอยม้วนสุดท้าย การบล็อก และรูปแบบการทำซ้ำ |
| ภาพถ่ายแสดงข้อบกพร่องก่อนและหลังการเคลือบหรือการม้วนใหม่ | ช่วยแยกจุดที่มองเห็นได้จุดแรกออกจากจุดตรวจสอบสุดท้าย |
| เว้นระยะห่างของเครื่องหมายซ้ำ | ช่วยในการเปรียบเทียบกับพฤติกรรมของเส้นรอบวงลูกกลิ้งหรือเส้นผ่านศูนย์กลางลูกกลิ้ง |
| รูปถ่ายลูกกลิ้งเก่า | แสดงให้เห็นร่องรอยการสึกหรอที่พื้นผิว การบวม การเคลือบเงา การสะสมของสิ่งสกปรก รอยบุบ และรอยแตก |
สำหรับการเปลี่ยนชิ้นส่วนที่ไม่ซับซ้อน ภาพวาดที่มีอยู่ ขนาดลูกกลิ้ง ความแข็ง รายละเอียดของเพลา และตำแหน่งการใช้งาน มักจะเพียงพอที่จะดำเนินการต่อไปได้ แต่สำหรับข้อบกพร่องของฟิล์มบรรจุภัณฑ์ที่เกิดขึ้นซ้ำๆ ตำแหน่งข้อบกพร่องที่มองเห็นได้ครั้งแรกและสภาพพื้นผิวลูกกลิ้งเก่า มักจะมีค่ามากกว่าคำอธิบายทั่วไปที่ยาวเหยียดของสายการผลิตทั้งหมด.
หน้าที่เกี่ยวข้อง
การผลิตลูกกลิ้งสั่งทำและการควบคุมคุณภาพ
ลูกกลิ้งยางที่มีคุณภาพนั้นไม่ได้ขึ้นอยู่กับขนาดเพียงอย่างเดียว ทิศทางการผสมวัสดุ ความคงตัวของความแข็ง ความหนาของชั้นหุ้ม การตกแต่งพื้นผิว โครงสร้างของเพลา และความแม่นยำในการทำงาน ล้วนส่งผลต่อประสิทธิภาพของลูกกลิ้งในสายการผลิต.
Wolorin ให้บริการทั้งลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งสั่งทำพิเศษที่ต้องการความแม่นยำสูง โดยมีกระบวนการผลิต การตรวจสอบ และการตรวจสอบคุณภาพที่จัดทำเป็นเอกสารให้ตรงตามข้อกำหนดของโครงการ คุณสามารถตรวจสอบขอบเขตการบริการ กระบวนการควบคุมคุณภาพ และประวัติบริษัทของเราได้ด้านล่าง.
ขอใบเสนอราคา
หากมีแบบ ขนาด ตัวอย่าง หรือข้อกำหนดชัด สามารถส่งให้ Wolorin เพื่อผลิตสั่งทำ เสนอราคา หรือยืนยันการผลิต
หากข้อมูลยังไม่ครบถ้วน คุณสามารถเริ่มต้นด้วยตำแหน่งลูกกลิ้ง โครงสร้างฟิล์ม สารสัมผัส ภาพถ่ายข้อบกพร่อง ระยะห่างของเครื่องหมายซ้ำ และปัญหาที่คุณต้องการแก้ไขได้.