
¿Por qué se arruga la película delgada antes de rebobinarla?
Las arrugas en películas delgadas antes del rebobinado suelen aparecer como pliegues diagonales, dobleces en los bordes, arrugas centrales o líneas transversales tenues justo antes de que la banda entre en la zona de bobinado. En BOPP, PET, PE, películas protectoras o películas de liberación, la arruga puede hacerse visible solo después de que comience la formación del rollo, pero el primer cambio suele comenzar antes: alrededor de una transición de tensión, un rodillo esparcidor, un rodillo guía, un punto de tracción o un área de contacto de colocación.
Comencemos por la posición. Es más fácil evaluar una arruga antes del rebobinado si se sabe si comienza antes del separador, después del separador, cerca de un rodillo guía, después del contacto de tracción o en el punto de bobinado. La ubicación suele ser más reveladora que el rollo terminado por sí solo.
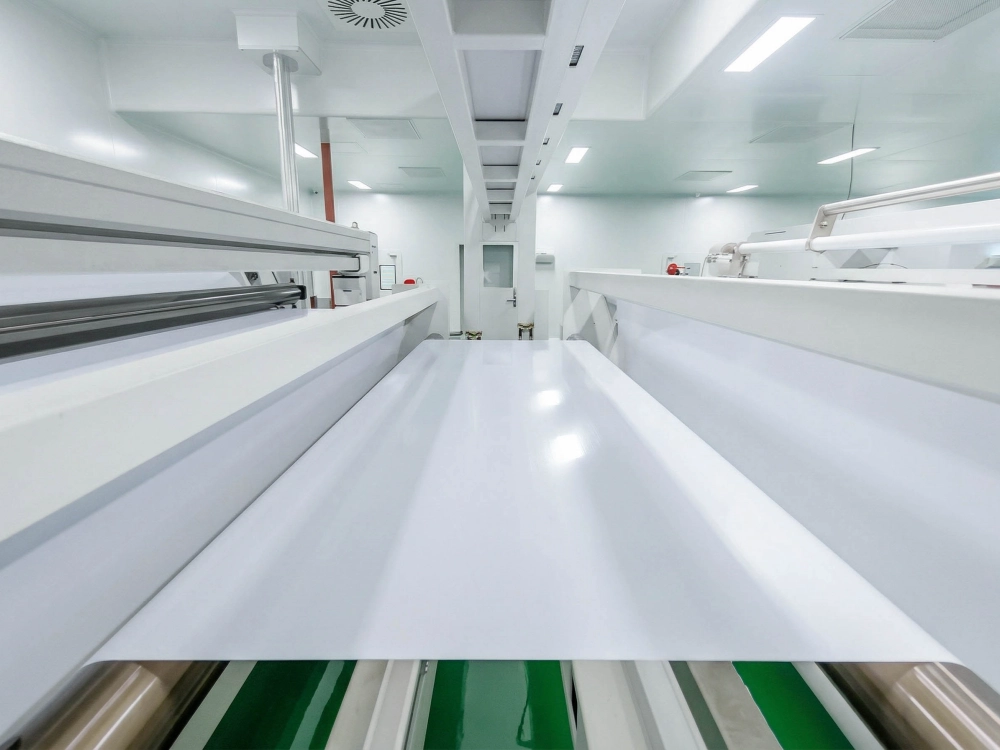
Comience por donde aparece la primera arruga.
No empieces solo con el rollo terminado. Retrocede desde la sección de rebobinado y busca la primera arruga visible.
Si la película está plana antes del último rodillo guía, pero se arruga después, es necesario revisar la posición de la guía, la alineación de los rodillos, el estado de la superficie y la estabilidad de los bordes. Si la arruga comienza antes del rodillo de extensión y solo se hace más visible después de extender la película, es posible que ya presente variaciones en la tensión transversal o un borde suelto. Si la arruga aparece solo cuando la película entra en la zona de contacto de bobinado, la presión de rebobinado, el estado de los rodillos de apoyo y el cambio de diámetro del rollo cobran mayor importancia.
En el caso de películas delgadas, una pequeña arruga puede propagarse y convertirse en un defecto de bobinado mucho mayor. La comprobación práctica consiste en marcar la posición de la máquina donde aparece el primer pliegue, no solo donde el rollo terminado presenta un aspecto deficiente.
Primero, revise la tabla para detectar arrugas antes de rebobinar.
| Qué comprobar | Por qué es importante antes de rebobinar |
|---|---|
| Dónde aparece la arruga por primera vez | Separa los problemas de manejo de la banda aguas arriba de los problemas de contacto de bobinado. |
| Espesor de la película | Las películas más delgadas muestran cambios de tensión, estática y contacto más rápidamente. |
| Ancho de la banda y ancho de la ranura | Las redes anchas y los carriles estrechos pueden reaccionar de manera diferente a las condiciones de guía, esparcidor y borde. |
| Ajuste de tensión y conicidad | Un cambio repentino de tensión antes del bobinado puede hacer que las zonas flojas o los carriles estrechos sean más visibles. |
| Diámetro de rebobinado cuando comienza la arruga | Los problemas que aparecen solo en diámetros mayores pueden indicar presión de bobinado o cambio de conicidad. |
| Presión del rodillo de contacto/apoyo | Un contacto excesivo, insuficiente o desigual puede provocar arrugas cerca del punto de unión. |
| Posición del rodillo esparcidor y envoltura | Una mala aplicación, un contacto incorrecto o una entrada inestable pueden dejar arrugas antes del rebobinado. |
| Superficie y alineación del rodillo guía | La película puede desviarse, torcerse o entrar en la zona de bobinado de forma desigual. |
| Comportamiento estático y del polvo | La electricidad estática puede hacer que la película delgada se adhiera, atraiga partículas o pierda una separación limpia. |
Compruebe el cambio de tensión antes de enrollar.
Las arrugas antes del rebobinado suelen empeorar cuando la tensión cambia bruscamente cerca del final de la línea. La película puede parecer aceptable al pasar por los rodillos anteriores, pero luego comienza a formar una línea suelta, una línea tensa, un pliegue en el borde o una arruga diagonal al acercarse al rebobinado.
Compruebe si la arruga cambia con la tensión inicial, la tensión de funcionamiento, la tensión de conicidad, la aceleración, la desaceleración o el diámetro del rollo. Una arruga que aparece solo después de que el rollo alcanza un diámetro determinado puede no deberse únicamente al tipo de película. Puede deberse a cómo la línea varía la tensión y la presión de contacto a medida que el rollo se enrolla.
Para líneas de conversión de película delgada, Rodillos de control de tensión Vale la pena revisarlo cuando la arruga cambia con la velocidad, la conicidad, el diámetro o el ajuste de tensión. El rodillo puede no ser la única causa, pero su superficie, la precisión de su funcionamiento y la estabilidad de su contacto pueden afectar la suavidad con la que la banda pasa por la última zona de tensión.
Los rodillos guía pueden comenzar a eliminar pequeñas arrugas en los bordes.
Antes de rebobinar, la película suele pasar por varias posiciones de guía o rodillo tensor. Un pequeño problema de alineación, una superficie irregular del rodillo, una superficie contaminada, un cojinete desgastado o un contacto en el borde pueden provocar una arruga que solo se hace evidente más tarde.
Las películas delgadas de PET, BOPP, película protectora y película de liberación pueden ser sensibles a pequeños cambios de trayectoria. Si un borde se pliega repetidamente antes de rebobinar, no se limite a aumentar la tensión. Compruebe si el borde ya se está moviendo antes de rebobinar. Además, verifique que la película entre correctamente en el último rodillo guía.
Rodillos guía Se convierte en un punto de revisión útil cuando la arruga está relacionada con el movimiento del borde, la entrada irregular, la desviación lateral o el plegado repetido cerca de la misma posición de guía. En estos casos, la excentricidad del rodillo, el acabado de la superficie, el estado del eje y la precisión de la instalación pueden afectar la trayectoria de la banda.
Contacto de tracción y agarre de la superficie antes de rebobinar.
Algunas arrugas comienzan después del contacto por tracción. La película puede deslizarse ligeramente, estirarse de forma irregular o desprenderse del rodillo en distintos momentos a lo largo de su ancho. En la línea de producción, esto puede manifestarse como arrugas diagonales, bandas de tensión leves, movimiento de los bordes o entrada inestable en la sección de rebobinado.
Compruebe el agarre de la superficie del rodillo de tracción. Una superficie vidriada, endurecida, contaminada, hinchada, pegajosa o con desgaste irregular puede alterar el movimiento de la película. Un agarre insuficiente puede provocar deslizamientos. Un agarre excesivo puede sujetar la película con demasiada fuerza y hacer más visibles las variaciones de tensión.
Para posiciones donde el movimiento de la película, la sincronización de velocidad o el deslizamiento aparecen antes del bobinado, Rodillos de tracción Debe comprobarse junto con el ajuste de tensión y el estado de la superficie. La pregunta clave es sencilla: ¿cambia la arruga al variar la presión, la velocidad, la limpieza o el estado de la superficie del rodillo?
Diámetro de rebobinado, presión de apoyo y estado del borde
Una arruga que se inicia antes del rebobinado aún puede ser causada por la sección de rebobinado. A medida que aumenta el diámetro del rollo, las condiciones de contacto del bobinado cambian. La presión de contacto, la tensión cónica, el atrapamiento de aire, la dureza del rollo y la acumulación en los bordes pueden hacer que una pequeña arruga entrante se vuelva visible.
Compruebe el diámetro cuando comience a aparecer la arruga. Si los primeros metros están bien, pero aparecen arrugas a medida que el rollo crece, revise la presión de bobinado y el cambio de conicidad. Si un borde se afloja, se levanta o se ondula, compruebe la calidad del borde cortado, la tensión de la línea y si el rollo terminado se está formando de manera uniforme.
Para comprobaciones más amplias de la sección de rebobinado, Rodillos para líneas de corte longitudinal y rebobinado son la página de soporte más fuerte. Para líneas de película delgada donde múltiples posiciones de rodillos afectan arrugas, estática, tracción y sensibilidad de la superficie, Rodillos para conversión de película es la página principal de la aplicación para conectar el problema con la selección del rodillo.
La electricidad estática hace que las arrugas de las películas delgadas sean más inestables.
La electricidad estática puede provocar que la película delgada se adhiera a los rodillos, atraiga polvo, retenga el aire de forma irregular o se separe mal de la superficie de contacto. Por eso, una película puede funcionar bien a una velocidad o nivel de humedad determinados, pero arrugarse más al aumentar la velocidad, cambiar la limpieza o cuando el taller se vuelve más seco.
Las arrugas causadas por la electricidad estática suelen aparecer junto con la acumulación de polvo, la adherencia de la luz, el aleteo de los bordes o la liberación inestable de la película. La superficie del rodillo puede parecer limpia, pero el comportamiento de la película cambia cuando varían la velocidad de la línea, la humedad, la conexión a tierra o el método de limpieza.
En estos casos, no analice la estática por separado del contacto con los rodillos. Compruebe si la película se adhiere cerca de un rodillo guía, esparcidor, de tracción o de bobinado. La superficie de contacto, las condiciones de conexión a tierra, el acabado superficial y la dirección del material del rodillo pueden formar parte de la revisión.
Cuándo merece la pena revisar el rodillo
Conviene revisar el rodillo cuando la arruga se repite cerca de la misma posición, cambia al ajustar la presión, aparece después de reemplazar o rectificar el rodillo, o empeora después de que la limpieza solo ayuda durante un corto tiempo.
Observe detenidamente la superficie del rodillo antiguo. El vitrificado, la hinchazón, el ablandamiento, el endurecimiento, las grietas, el desgaste irregular, las abolladuras, los cortes, la contaminación o el desgaste de los bordes pueden alterar la forma en que la película delgada ingresa a la sección de rebobinado. Un rodillo puede tener el mismo material nominal que antes, pero aun así funcionar de manera diferente debido a la dirección del compuesto, la unión, el curado, el rectificado, el acabado superficial, la excentricidad o la curvatura.
Para un rodillo de repuesto normal que ha funcionado bien durante mucho tiempo, los planos, las dimensiones, la dureza, la posición del rodillo y las fotos pueden ser suficientes para proceder. Si la arruga reaparece después del ajuste, la limpieza o el reemplazo, la revisión debe incluir el punto de contacto, el acabado superficial, la precisión del rodillo y las condiciones reales de producción.
Qué enviar a Wolorin
Si la película delgada se arruga antes de rebobinarse y la posición del rodillo puede influir, envíe primero la información más útil:
- Tipo de película, como BOPP, PET, PE, película protectora, película de liberación o película laminada
- Espesor de la película, ancho de la banda, ancho de corte y velocidad de la línea
- Donde aparece la arruga por primera vez antes de rebobinar
- Ajuste de tensión, ajuste de conicidad y diámetro de rebobinado cuando comienza la arruga.
- Fotos o vídeos cortos del recorrido de las arrugas
- Posición del rodillo, dimensiones del rodillo, dureza, acabado superficial y fotos de rodillos antiguos
- Ya sea que el problema haya cambiado después de la limpieza, el ajuste de presión, el reemplazo de rodillos, el rectificado, el cambio de material o el aumento de velocidad.
No es necesario tener todo listo antes de empezar. Una foto clara de la arruga, la posición del rodillo y las condiciones actuales de funcionamiento pueden ayudar a determinar la dirección del problema.
Páginas relacionadas
- Rodillos para conversión de película — Para líneas de película delgada donde las arrugas, la estática, la sensibilidad de la superficie y la estabilidad del recorrido de la banda son importantes.
- Rodillos para líneas de corte longitudinal y rebobinado — Para comprobaciones de contacto de rebobinado, transición de tensión, acumulación de rollo y estabilidad de los bordes.
- Rodillos ensanchadores — Para abrir la banda, reducir las arrugas y extenderla antes de cortarla o rebobinarla.
- Rodillos de control de tensión — Para aplicaciones de películas sensibles a la tensión, cambios de conicidad y comportamiento relacionado con el diámetro.
- Rodillos guía — Para la estabilidad de los bordes, el control de la trayectoria de la banda y la entrada irregular antes del rebobinado.
Fabricación de rodillos a medida y control de calidad
Un rodillo de caucho fiable no solo depende de su tamaño. La dirección del compuesto, la estabilidad de la dureza, el grosor de la cubierta, el acabado superficial, la estructura del eje y la precisión de funcionamiento influyen en el rendimiento del rodillo en la línea de producción.
Wolorin ofrece servicios tanto para el reemplazo rutinario de rodillos como para proyectos personalizados más exigentes, con procesos de fabricación, inspección y controles de calidad documentados que se ajustan a los requisitos de cada proyecto. A continuación, puede consultar nuestro alcance de servicios, nuestro proceso de control de calidad y nuestra trayectoria empresarial.
Solicitar presupuesto
Si ya dispone de planos, dimensiones de rodillos, fotos de rodillos antiguos, muestras o especificaciones claras, puede enviárnoslas directamente a Wolorin. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción basándonos en su documentación.
Si la información aún no está completa, comience con la posición del rodillo, el tipo de película, la ubicación de la arruga, el diámetro de rebobinado cuando comienza la arruga y fotos o videos del problema actual. A partir de ahí, Wolorin puede ayudar a confirmar la dirección del rodillo para determinar los requisitos de rodillos para la conversión o rebobinado de películas a medida.