
웹 소재에 반복 자국이 생기는 이유
반복 자국은 권취, 리와인딩, 슬리팅, 코팅, 라미네이팅 또는 최종 검사 후 발견되는 경우가 많습니다. 웹의 일부 구간은 정상으로 보이지만 같은 짧은 자국, 음영, 탁한 점, 압력 밴드 또는 작은 표면 결함이 롤 길이 방향으로 다시 나타날 수 있습니다.
필름, 종이, 포일, 부직포, 라벨 원단과 연포장 소재에서는 이런 자국을 무작위 스크래치나 일반적인 표면 오염과 구분해 확인해야 합니다. 무작위 스크래치는 취급, 먼지, 절단 또는 일회성 접촉에서 생길 수 있지만 반복 자국에는 대개 일정한 주기가 있습니다.
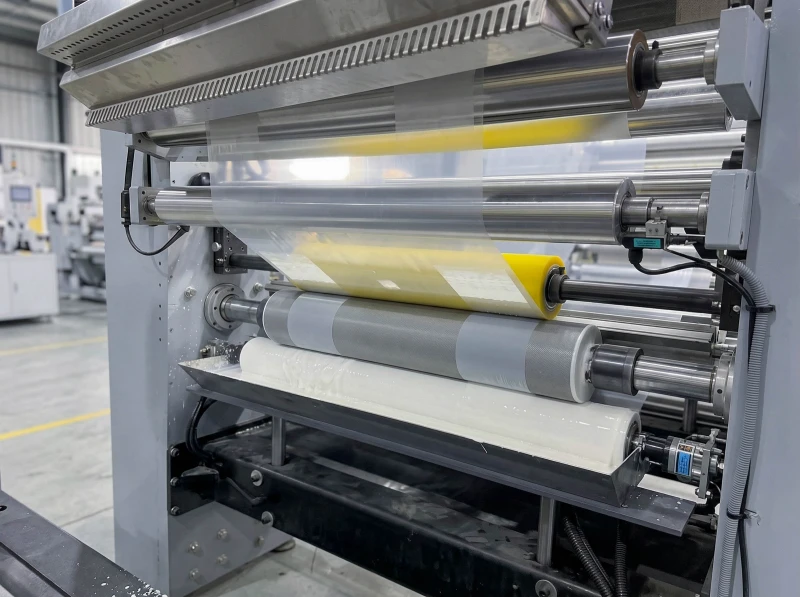
자국이 처음 보이는 위치부터 시작하십시오. 그런 다음 웹 경로를 거슬러 권취 접촉, 니프 압력, 가이드 또는 트랙션 롤러, 압력 롤러, 레이-온 롤러와 소재에 반복 접촉하는 모든 롤러 표면을 확인합니다. 자국이 회전 부품의 주기를 따르거나 리와인딩 후 더 뚜렷해진다면 단순한 표면 얼룩으로 보기 전에 롤러 위치와 접촉 조건을 먼저 확인해야 합니다.
반복 자국은 어떻게 보이는가
반복 자국이 항상 깊거나 뚜렷한 것은 아닙니다. 일부는 측면광에서만 보이고, 짧은 압력 자국처럼 보이기도 합니다. 가벼운 광택 변화, 탁한 패치, 작은 눌림, 반복되는 오염점 또는 웹 폭을 가로지르는 희미한 밴드로 나타날 수도 있습니다.
고광택 필름이나 코팅 표면에서는 반복 자국이 작은 광학적 결함처럼 보일 수 있습니다. 종이나 부직포에서는 국부 압축 또는 표면 질감 변화에 더 가깝게 나타날 수 있습니다. 포일이나 증착 소재는 표면 반사가 뚜렷하기 때문에 작은 압력 차이도 눈에 보이는 자국이 될 수 있습니다.
대표적인 징후는 다음과 같습니다:
- 같은 자국이 롤 길이 방향으로 다시 나타남;
- 리와인딩 후 자국이 더 뚜렷해짐;
- 특정 슬릿 레인이나 한쪽 가장자리에서 자국이 더 심함;
- 압력, 속도 또는 장력 조정 후 자국이 변함;
- 가벼운 진동, 트래킹 이동 또는 권취 불안정과 함께 자국이 나타남;
- 기존 롤러 표면에 국부적으로 손상되거나 광택이 나고, 팽윤되거나 오염된 구역이 있음.
이 점이 일반적인 표면 자국과 가장 큰 차이입니다. 반복 자국에서는 모양도 유용하지만 주기와 위치가 더 중요합니다.
반복 간격과 롤러 원주
자국이 반복된다는 것이 확인되면 한 자국에서 다음 동일한 자국까지의 거리를 측정합니다. 가능하면 여러 구간을 측정한 뒤 문제 구역 주변 롤러의 직경과 비교합니다.
간단한 첫 확인 방법은 다음과 같습니다:
반복 거리 ≈ 3.14 × 롤러 직경
빠른 참고값은 다음과 같습니다:
| 롤러 직경 | 대략적인 원주 |
|---|---|
| 100mm | 314mm |
| 150mm | 471mm |
| 200mm | 628mm |
| 250mm | 785mm |
| 300mm | 942mm |
자국 간격이 특정 롤러 원주와 비슷하다면 그 롤러를 먼저 확인해야 합니다. 숫자가 완전히 일치할 필요는 없습니다. 웹 두께, 장력, 니프 압축, 미끄러짐, 고무 피복 변형과 권취 적층 상태가 실제 간격을 바꿀 수 있습니다.
자국이 거리보다 시간 주기로 나타난다면 라인 속도와 자국 발생 빈도를 기록합니다. 간격은 다음 식으로 추정할 수 있습니다:
자국 간격 ≈ 라인 속도 ÷ 자국 발생 빈도
~ 안에 슬리팅 및 리와인딩 라인 롤러, 이 검사는 견인 롤러, 가이드 롤러, 압력 롤러, 레이온 롤러 및 되감기 접촉 부위 주변에서 유용합니다. 되감기 전에 표시가 생길 수 있으며, 감는 압력 후에 더 잘 보이게 됩니다. 또한 감는 접촉 지점에 직접 표시가 생길 수도 있습니다.
간격이 어떤 롤러 원주와도 맞지 않는다면 구동축, 벨트, 기어, 권취 롤 직경, 코팅 반복 주기, 인쇄 반복 주기, 라벨 반복 주기 또는 속도 관련 진동까지 계속 확인합니다. 롤러는 여전히 핵심 점검 대상이지만 전체 회전 경로를 함께 봐야 합니다.
권취 접촉과 니프 압력
많은 반복 자국은 리와인딩 후 더 뚜렷해집니다. 주된 이유는 접촉 압력입니다. 권취 전에는 미세했던 표면 차이가 층간 압력, 레이-온 접촉 또는 니프 압력을 받은 뒤 롤에서 더 선명하게 나타날 수 있습니다.
자국이 어디에서 보이기 시작하는지 확인합니다:
- 권취 구간 전;
- 니프 직후;
- 리와인딩 후에만;
- 보관 후에만;
- 주로 외층 부근;
- 주로 코어 부근;
- 특정 슬릿 레인에서만.
자국이 주로 리와인딩 후 나타난다면 레이-온 롤러, 압력 롤러, 권취 압력, 롤 경도, 갇힌 공기와 접촉 폭을 확인합니다. 작은 돌출점, 단단한 오염물, 국부 플랫 스폿, 손상된 고무 피복 또는 불균일한 압력 구역이 롤이 감기면서 소재에 반복 자국을 만들 수 있습니다.
감광 필름, 이형 필름, 코팅지, 호일, 라벨 용지 및 라미네이트 재료의 경우 접촉면 압력 롤러 특히 중요한 것은 경도, 표면 마감, 피복 탄력성, 원형도 및 압력 분포입니다. 이 모든 요소는 미세한 접촉 차이가 눈에 띄게 나타나는지 여부에 영향을 미칩니다.
깨끗해 보이는 롤러도 반복 자국을 만들 수 있습니다. 표면은 깨끗해도 런아웃, 편심, 국부 경도 변화, 연삭 불량, 베어링 움직임 또는 불균일한 니프 하중 때문에 접촉이 불안정할 수 있습니다.
런아웃, 편심 또는 국부 표면 결함
롤러의 특정 부분이 나머지와 다르게 회전하면 웹에 반복적인 압력 변화가 생길 수 있습니다. 롤러 표면이 겉보기에는 정상이어도 이런 현상이 발생할 수 있습니다.
대표적인 원인은 다음과 같습니다:
- 롤러 런아웃;
- 롤러 본체 편심;
- 굽은 축 또는 마모된 축단;
- 베어링 움직임;
- 불균일한 연삭;
- 국부 플랫 스폿;
- 고무 피복의 국부 팽윤 또는 경화;
- 피복의 손상·절단 또는 돌출된 국부 구역.
런아웃과 편심은 흔히 압력의 주기적 변화로 나타납니다. 롤러가 한 바퀴 돌 때마다 웹이 한 번씩 조금 더 강하게 접촉할 수 있습니다. 거친 표면이나 요구 수준이 낮은 소재에서는 큰 문제가 아닐 수 있지만 고광택 필름, 포일, 코팅지, 라벨 원단 또는 청정 접촉 소재에서는 같은 압력 주기가 눈에 보이는 자국이 될 수 있습니다.
기존 롤러를 면밀히 확인해야 합니다. 특정 구역이 더 매끄럽게 연마되었거나 더 많이 마모되고, 더 단단하거나 부드럽고, 팽윤·광택화되었거나 국부 손상되었는지 살펴봅니다. 축단, 베어링 끼워맞춤, 롤러 진원도와 롤러가 회전할 때 접촉 폭이 변하는지도 확인합니다.
고속 또는 표면 민감 라인에서는 작은 롤러 정밀도 문제도 제품에 나타날 수 있습니다. 롤러 교체나 세척 후에도 자국이 다시 생긴다면 다음 롤러를 제작하기 전에 런아웃, 축 상태, 연삭 정밀도와 접촉 안정성을 확인해야 합니다.
고정 위치의 오염 또는 손상
일부 반복 자국은 롤러 표면의 고정된 한 지점에서 발생합니다. 그 지점이 매우 작더라도 롤러와 함께 회전하면서 웹에 반복 접촉합니다.
대표적인 고정점 원인은 다음과 같습니다:
- 접착제 빌드업;
- 코팅 잔류물;
- 피복에 눌려 박힌 먼지 또는 단단한 입자;
- 테이프 잔류물;
- 세정제 잔류물;
- 작은 절단, 흠집 또는 눌림;
- 돌출된 고무 가장자리;
- 국부 광택화;
- 웹 가장자리 경로 부근의 금속 버 또는 손상 부품.
이런 자국은 오염처럼 보일 수 있지만 일반 세척으로는 잠시만 개선될 수 있습니다. 접착제, 코팅액, 먼지, 정전기 또는 이형 거동 때문에 같은 구역에 물질이 계속 돌아온다면 세척 직후에도 자국이 다시 나타날 수 있습니다.
~ 안에 필름 가공용 롤러, 작은 고정점은 BOPP, PET, PE, 보호 필름, 이형 필름 및 이와 유사한 얇은 웹 재료에서 명확하게 나타날 수 있습니다. 동일한 문제는 코팅지, 호일 및 라미네이트 재료에서도 표면이 압력, 광택 변화 또는 작은 입자에 민감한 경우 발생할 수 있습니다.
검사는 롤러 전체 원주를 대상으로 해야 합니다. 롤러를 세척한 뒤 천천히 돌리면서 측면광으로 확인하십시오. 위에서 보이는 부분만 검사해서는 안 됩니다. 손상 부위가 아래쪽이나 웹 가장자리 경로 근처에 있어 고정점 결함을 놓치는 경우가 많습니다.
롤러 정밀도와 품질 관리 방향을 확인할 때
제품 표면이 민감하거나 라인 속도가 높고, 결함이 슬리팅, 리와인딩, 코팅, 인쇄, 라미네이팅 또는 고객의 품질 판정에 영향을 준다면 반복 자국을 더 면밀히 확인해야 합니다. 요구 수준이 낮은 위치에서는 허용될 수 있는 옅은 자국도 고광택 필름, 포일, 이형 소재, 라벨 원단, 코팅지 또는 고부가가치 웹 제품에서는 허용되지 않을 수 있습니다.
가장 수집하기 쉬운 정보부터 시작합니다:
- 반복 자국 사진;
- 여러 자국과 자가 함께 보이는 사진 한 장;
- 자국 간격;
- 제품 종류;
- 라인 속도;
- 롤러 위치;
- 롤러 직경;
- 웹 경로 사진;
- 기존 롤러 표면 사진;
- 압력 또는 니프 위치;
- 자국이 리와인딩 전 또는 후에 나타나는지;
- 세척, 압력 조정, 속도 변경 또는 롤러 교체가 자국을 변화시키는지.
근처 위치의 채용 정보 가이드 롤러, 마크가 가장자리 움직임, 트래킹 불안정 또는 반복적인 측면 접촉과 함께 나타나는지 확인하십시오. 압력 및 권선 위치의 경우 접촉 폭, 압력 균형, 기존 커버 상태, 런아웃, 표면 조도 및 베어링 상태를 확인하십시오.
많은 표준 교체 롤러는 기존 도면, 치수, 경도, 롤러 위치와 기존 롤러 사진만으로 검토를 시작할 수 있습니다. 요구 수준이 높은 위치라면 피복 재질 방향, 접착, 연삭 정밀도, 표면 마감, 진원도, 런아웃, 축단, 베어링 끼워맞춤, 밸런스와 압력 접촉까지 더 깊게 확인해야 합니다.
Wolorin의 품질 관리 여기서 방향은 중요한데, 반복되는 자국은 처음에는 작게 나타나는 경우가 많기 때문입니다. 롤러 교체 전에 롤러의 정밀도, 표면 상태 및 접촉 상태를 점검하지 않으면 새 롤러를 설치한 후에도 동일한 자국이 다시 나타날 수 있습니다.
실무 점검표
| 웹에서 보이는 현상 | 주로 시사하는 원인 | 첫 번째 확인 |
| 같은 자국이 롤 길이 방향으로 반복됨 | 반복 접촉 또는 회전 원인 | 간격을 측정해 인근 롤러 원주와 비교 |
| 리와인딩 후 자국이 더 뚜렷해짐 | 권취 접촉 또는 층간 압력 | 레이-온 롤러, 압력 롤러, 롤 경도, 공기 혼입, 권취 압력 확인 |
| 니프 압력을 높이면 자국이 심해짐 | 압력 접촉 문제 | 니프 폭, 압력 균형, 피복 경도, 표면 마감 확인 |
| 롤러 한 바퀴마다 자국 발생 | 국부 표면점, 런아웃, 편심 또는 축 문제 | 전체 롤러 원주, 런아웃, 축단, 베어링 끼워맞춤, 기존 피복 상태 확인 |
| 세척 후 잠시 자국이 개선됨 | 빌드업 또는 오염 반복 | 접착제, 코팅 잔류물, 먼지, 정전기, 이형 거동, 세척 방법 확인 |
| 진동 또는 주기적 소음과 함께 자국 발생 | 기계적 주기 또는 불균형 | 롤러 밸런스, 편심 축, 베어링 상태, 구동 주기, 속도 관련 변화 확인 |
| 트래킹 이동과 함께 자국 발생 | 가이드 또는 경로 안정성 문제 | 가이드 롤러 위치, 가장자리 접촉, 웹 경로, 측면 마찰 확인 |
| 한 슬릿 레인에서만 자국 발생 | 국부 레인 압력 또는 국부 롤러 표면 문제 | 해당 레인의 롤러 접촉, 가장자리 먼지, 블레이드 구역, 롤러 표면 확인 |
| 라인 속도에 따라 자국 간격이 변함 | 속도 관련 진동, 구동 또는 공정 주기 | 라인 속도, 자국 발생 빈도, 회전 부품 속도 기록 |
| 자국 간격이 특정 롤러 원주와 계속 비슷함 | 해당 롤러가 원인일 가능성 | 재질 방향을 바꾸기 전에 해당 롤러부터 확인 |
관련 페이지
- 슬리팅 및 리와인딩 라인 롤러 — 반복 표시, 권선 접촉, 장력 변화 및 되감기 관련 롤러 위치에 사용합니다.
- 압력 롤러 — 찝힘, 압력 분포, 압력 자국 및 민감한 표면 접촉에 사용됩니다.
- 품질 관리 — 롤러 검사 방향, 표면 검사, 치수 검사 및 출하 전 확인용.
- 필름 가공용 롤러 — 얇은 필름, 보호 필름, 이형 필름 및 롤러 자국에 민감한 기타 웹 재료에 사용합니다.
- 가이드 롤러 — 웹 경로 제어, 가장자리 안정성, 움직임 추적 및 반복적인 측면 접촉에 사용됩니다.
맞춤 롤러 제작 및 품질 관리
신뢰할 수 있는 고무 롤러는 치수만 맞는 것으로 끝나지 않습니다. 배합 방향, 경도 안정성, 피복 두께, 표면 마감, 샤프트 구조, 회전 정밀도가 모두 라인에서의 롤러 성능에 영향을 줍니다.
Wolorin은 일반 교체 롤러부터 요구 수준이 높은 맞춤 롤러 프로젝트까지 지원하며, 프로젝트 요구에 맞춰 제작, 검사 및 기록 기반 품질 확인을 진행합니다. 아래에서 서비스 범위, 품질 관리 과정과 회사 정보를 확인할 수 있습니다.
견적 요청
도면, 치수, 샘플 또는 명확한 사양이 있다면 그대로 보내주십시오. 제공 자료를 기준으로 맞춤 제작 검토, 견적 또는 제작 가능 여부 확인을 진행할 수 있습니다.
정보가 아직 완전하지 않더라도 기존 롤러 사진, 롤러 위치, 제품 종류, 접촉 매체, 반복 자국 간격과 현재 문제부터 보내주시면 됩니다. 여러 반복 자국과 자가 함께 보이는 사진은 특히 유용합니다.