
Şerit (Web) Malzemelerde Tekrarlayan İzler Neden Oluşur?
Tekrarlayan bir iz genellikle sarım, yeniden sarma, dilme, kaplama, laminasyon veya son muayene sonrasında ortaya çıkar. Şerit (web) bazı bölgelerde normal görünebilir, ardından bobin boyunca aynı kısa iz, gölge, mat nokta, basınç bandı veya küçük yüzey kusuru tekrar görünür.
Film, kağıt, folyo, nonwoven, etiketlik malzeme ve esnek ambalaj malzemeleri için bu tür bir iz, rastgele çiziklerden veya genel yüzey kirinden farklı şekilde kontrol edilmelidir. Rastgele bir çizik taşımadan, tozdan, kesimden veya tek seferlik temastan kaynaklanabilir. Tekrarlayan bir izin arkasında ise genellikle bir ritim vardır.
İzin ilk görünür olduğu yerden başlayın. Ardından şerit yolu boyunca geriye doğru bakın: sarım teması, temas hattı (nip) basıncı, kılavuz veya çekiş merdaneleri, basınç merdaneleri, baskı (lay-on) merdaneleri ve malzemeye tekrar tekrar temas eden herhangi bir merdane yüzeyi. İz dönen bir parçayı takip ediyorsa veya yeniden sarma sonrasında belirginleşiyorsa, basit bir yüzey lekesi olarak ele alınmadan önce merdane pozisyonu ve temas koşulu kontrol edilmelidir.
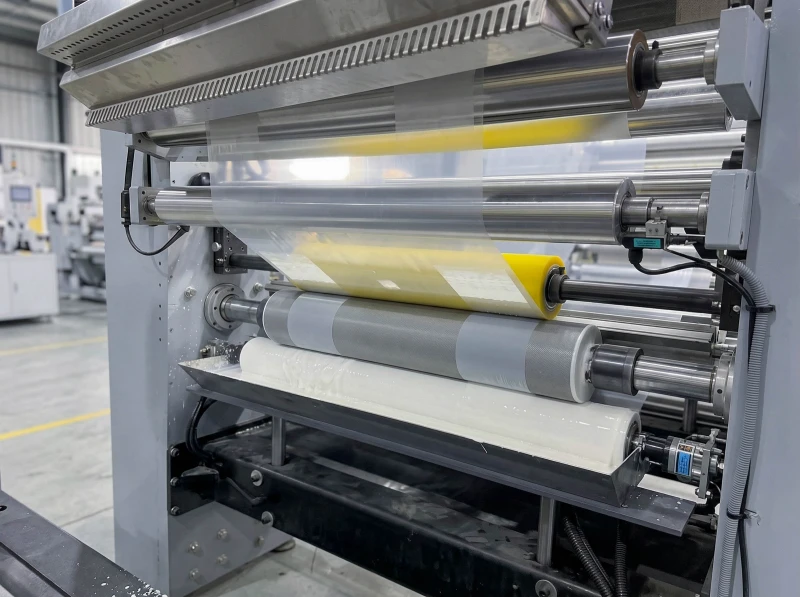
Tekrarlayan izler nasıl görünür?
Tekrarlayan izler her zaman derin veya belirgin değildir. Bazıları yalnızca yan ışık altında görülebilir. Bazıları kısa basınç izleri gibi görünür. Bazıları ise hafif bir parlaklık değişimi, mat bir bölge, küçük bir ezik, tekrarlayan bir kir noktası veya şerit boyunca soluk bir bant gibi görünür.
Parlak film veya kaplamalı yüzeylerde tekrarlayan bir iz küçük bir optik kusur gibi görünebilir. Kağıt veya nonwoven üzerinde daha çok bölgesel sıkışma veya yüzey dokusu değişimi gibi görünebilir. Folyo veya metalize malzemede ise yüzey ışığı net bir şekilde yansıttığı için zayıf bir basınç farkı bile görünür hale gelebilir.
Tipik işaretler şunları içerir:
- aynı izin bobin boyunca tekrar ortaya çıkması;
- izin yeniden sarma sonrasında daha net hale gelmesi;
- izin tek bir dilme şeridinde veya bir kenar yakınında daha güçlü olması;
- izin basınç, hız veya gerginlik ayarından sonra değişmesi;
- izin hafif titreşim, gezinme (tracking) hareketi veya sarım dengesizliği ile birlikte ortaya çıkması;
- eski merdane yüzeyinde bölgesel olarak hasarlı, parlak, şişmiş veya kirlenmiş bir alan bulunması.
Sıradan yüzey izlerinden temel farkı budur. Tekrarlayan izlerde şekil faydalıdır ancak ritim ve pozisyon daha önemlidir.
Tekrar aralığı ve merdane çevresi
İzin tekrarlandığı doğrulandıktan sonra, bir izden bir sonraki benzer ize kadar olan mesafeyi ölçün. Mümkünse birkaç aralığı ölçün. Ardından bu aralığı sorunlu alan yakınındaki merdanelerin çapıyla karşılaştırın.
Basit bir ilk kontrol şöyledir:
tekrar mesafesi ≈ 3.14 × merdane çapı
Hızlı referans için:
| Merdane çapı | Yaklaşık çevre |
|---|---|
| 100 mm | 314 mm |
| 150 mm | 471 mm |
| 200 mm | 628 mm |
| 250 mm | 785 mm |
| 300 mm | 942 mm |
İz aralığı merdane çevrelerinden birine yakınsa, önce o merdane kontrol edilmelidir. Sayının birebir eşleşmesi gerekmez. Şerit kalınlığı, gerginlik, temas hattı (nip) sıkışması, kayma, kauçuk kaplama deformasyonu ve sarım büyümesinin tümü gerçek aralığı kaydırabilir.
İz mesafeye göre değil zamana göre ortaya çıkıyorsa, hat hızını ve izin ne sıklıkta göründüğünü kaydedin. Aralık şu şekilde tahmin edilebilir:
iz aralığı ≈ hat hızı ÷ iz frekansı
Dilme ve Yeniden Sarım Hattı Merdaneleri içinde bu kontrol; çekiş merdaneleri, kılavuz merdaneler, basınç merdaneleri, baskı (lay-on) merdaneleri ve yeniden sarma temas pozisyonları çevresinde faydalıdır. Bir iz yeniden sarma öncesinde oluşup sarım basıncından sonra daha görünür hale gelebilir. Doğrudan sarım temas noktasında da oluşturulabilir.
Aralık herhangi bir merdane çevresiyle eşleşmiyorsa; tahrikli milleri, kayışları, dişlileri, sarım bobini çapını, kaplama tekrarını, baskı tekrarını, etiket tekrarını veya hıza bağlı bir titreşimi kontrol etmeye devam edin. Merdane yine kilit bir kontrol noktasıdır ancak tüm dönen yol dikkate alınmalıdır.
Sarım teması ve temas hattı (nip) basıncı
Birçok tekrarlayan iz yeniden sarma sonrasında daha net hale gelir. Bunun nedeni genellikle temas basıncıdır. Küçük bir yüzey farkı sarım öncesinde hafif olabilir; ancak katmanlar arası basınçtan, baskı (lay-on) temasından veya temas hattı (nip) basıncından sonra bobin üzerinde daha net görünebilir.
İzin nerede görünür hale geldiğini kontrol edin:
- sarım bölümünden önce;
- bir temas hattından (nip) hemen sonra;
- yalnızca yeniden sarmadan sonra;
- yalnızca depolamadan sonra;
- esas olarak dış katmanların yakınında;
- esas olarak metal gövde (çekirdek) yakınında;
- yalnızca tek bir dilme şeridinde.
İz esas olarak yeniden sarmadan sonra ortaya çıkıyorsa; baskı (lay-on) merdanesini, basınç merdanesini, sarım basıncını, bobin sertliğini, hapsolmuş havayı ve temas genişliğini kontrol edin. Küçük bir kabarık nokta, sert kirlenme, bölgesel düz nokta, hasarlı kauçuk kaplama veya düzensiz basınç alanı bobin büyüdükçe malzeme üzerinde tekrarlanabilir.
Hassas film, ayırma (release) filmi, kaplamalı kağıt, folyo, etiketlik malzeme ve lamine malzemeler için Basınç Merdaneleri temas yüzeyi özellikle önemlidir. Sertlik, yüzey kalitesi, kaplama esnekliği, yuvarlaklık ve basınç dağılımının tümü küçük bir temas farkının görünür hale gelip gelmeyeceğini etkiler.
Temiz görünen bir merdane bile tekrarlayan izler oluşturabilir. Yüzey temiz olabilir ancak salgı, eksantriklik, bölgesel sertlik değişimi, zayıf taşlama, rulman boşluğu veya düzensiz temas hattı (nip) yüklemesi nedeniyle temas dengesiz olabilir.
Salgı, eksantriklik veya yüzey kusuru noktası
Merdanenin bir kısmı geri kalanından farklı çalışıyorsa, şerit tekrarlayan bir basınç değişimi alabilir. Bu durum, merdane yüzeyi ilk bakışta kabul edilebilir görünse bile meydana gelebilir.
Yaygın nedenler şunlardır:
- merdane salgısı;
- eksantrik merdane gövdesi;
- eğilmiş mil veya aşınmış mil ucu;
- rulman hareketi;
- düzensiz taşlama;
- bölgesel düz nokta;
- kauçuk kaplamanın bölgesel şişmesi veya sertleşmesi;
- kaplama üzerinde hasarlı, kesik veya kabarık bir alan.
Salgı ve eksantriklik genellikle kendisini basınç ritmi olarak gösterir. Şerit her devirde bir kez biraz daha fazla temas görebilir. Kaba veya düşük değerli bir yüzeyde bu durum çok önemli olmayabilir. Parlak film, folyo, kaplamalı kağıt, etiketlik malzeme veya temiz temas malzemelerinde ise aynı basınç ritmi görünür bir ize dönüşebilir.
Eski merdane dikkatlice kontrol edilmelidir. Daha parlak, daha aşınmış, daha sert, daha yumuşak, şişmiş, camlaşmış veya bölgesel olarak hasar görmüş bir alan olup olmadığına bakın. Ayrıca mil uçlarını, rulman geçmesini, merdane yuvarlaklığını ve merdane dönerken temas genişliğinin değişip değişmediğini kontrol edin.
Yüksek hızlı veya yüzeye duyarlı hatlarda küçük merdane hassasiyeti sorunları ürün üzerinde görülebilir. Merdaneyi değiştirdikten veya temizledikten sonra iz geri gelirse, bir sonraki merdaneyi üretmeden önce salgı, mil durumu, taşlama hassasiyeti ve temas dengesi kontrol edilmelidir.
Sabit noktada kirlenme veya hasar
Bazı tekrarlayan izler merdane yüzeyindeki sabit bir noktadan kaynaklanır. Nokta çok küçük olabilir, ancak merdane ile birlikte döner ve şeride tekrar tekrar temas eder.
Yaygın sabit nokta kaynakları şunları içerir:
- yapıştırıcı birikimi;
- kaplama kalıntısı;
- kaplamaya bastırılmış toz veya sert partiküller;
- bant kalıntısı;
- temizlik kimyasalı kalıntısı;
- küçük bir kesik, çentik veya ezik;
- kabarık bir kauçuk kenarı;
- bölgesel parlama (camlaşma);
- şerit kenarı yolu yakınında bir metal çapağı veya hasarlı parça.
Bu tür bir iz kirlenme gibi görünebilir ancak normal temizlik bunu yalnızca kısa bir süre için iyileştirebilir. Yapıştırıcı, kaplama sıvısı, toz, statik elektrik veya ayrılma (bırakma) davranışı malzemeyi sürekli aynı alana geri getiriyorsa, iz temizlikten kısa süre sonra geri dönebilir.
Film İşleme Merdaneleri içinde küçük sabit noktalar BOPP, PET, PE, koruyucu film, ayırma (release) filmi ve benzeri ince şerit malzemelerinde net bir şekilde görülebilir. Yüzey basınca, parlaklık değişimine veya küçük partiküllere duyarlı olduğunda aynı sorun kaplamalı kağıt, folyo ve lamine malzemelerde de ortaya çıkabilir.
Muayene tüm çevreyi kapsamalıdır. Merdaneyi temizleyin, yavaşça döndürün ve yan ışık altında kontrol edin. Yalnızca görünür üst alanı muayene etmeyin. Birçok sabit nokta kusuru, hasarlı alan alt tarafta veya şerit kenarı yolu yakınında olduğu için gözden kaçar.
Merdane hassasiyeti / kalite kontrol yönü ne zaman incelenmelidir?
Ürün yüzeye duyarlı olduğunda, hat hızı yüksek olduğunda veya kusur dilme, yeniden sarma, kaplama, baskı, laminasyon ya da müşteri kabulünü etkilediğinde tekrarlayan izler daha dikkatli kontrol edilmelidir. Düşük gereksinimli bir pozisyonda geçebilecek hafif bir iz; parlak film, folyo, ayırma malzemesi, etiketlik malzeme, kaplamalı kağıt veya yüksek değerli şerit ürünlerinde kabul edilemez olabilir.
Toplanması en kolay bilgilerle başlayın:
- tekrarlayan iz fotoğrafları;
- birkaç izi cetvelle birlikte gösteren bir fotoğraf;
- iz aralığı;
- ürün tipi;
- hat hızı;
- merdane pozisyonu;
- merdane çapı;
- şerit yolu fotoğrafı;
- eski merdane yüzeyi fotoğrafları;
- basınç veya temas hattı (nip) pozisyonu;
- izin yeniden sarmadan önce mi yoksa sonra mı göründüğü;
- temizlik, basınç ayarı, hız değişimi veya merdane değişiminin izi değiştirip değiştirmediği.
Kılavuz Merdaneler yakınındaki pozisyonlar için izin kenar hareketi, gezinme dengesizliği veya tekrarlayan yan temasla birlikte ortaya çıkıp çıkmadığını kontrol edin. Basınç ve sarım pozisyonları için temas genişliğini, basınç dengesini, eski kaplama durumunu, salgıyı, yüzey kalitesini ve rulman durumunu kontrol edin.
Birçok standart yedek merdane mevcut teknik resimlerden, boyuttan, sertlikten, merdane pozisyonundan ve eski merdane fotoğraflarından başlayabilir. Daha yüksek gereksinimli pozisyonlar için kontrol; kaplama malzemesi yönü, bağlanma, taşlama hassasiyeti, yüzey kalitesi, yuvarlaklık, salgı, mil uçları, rulman geçmesi, balans ve basınç teması konularında daha derine inmelidir.
Wolorin’in Kalite Kontrol yönü burada önemlidir; çünkü tekrarlayan izler başlangıçta genellikle küçüktür. Değişim öncesinde merdane hassasiyeti, yüzey durumu ve temas davranışı kontrol edilmezse, yeni merdane takıldıktan sonra aynı iz geri dönebilir.
Pratik Kontrol Tablosu
| Şerit üzerinde gördüğünüz durum | Genellikle işaret ettiği neden | İlk kontrol |
| Aynı iz bobin boyunca tekrar ortaya çıkıyor | Tekrarlayan temas veya dönen kaynak | Aralığı ölçün ve yakındaki merdane çevresiyle karşılaştırın |
| İz yeniden sarma sonrasında daha netleşiyor | Sarım teması veya katman basıncı | Baskı (lay-on) merdanesini, basınç merdanesini, bobin sertliğini, hava hapsolmasını ve sarım basıncını kontrol edin |
| Temas hattı (nip) basıncı arttığında iz ağırlaşıyor | Basınç teması sorunu | Temas hattı (nip) genişliğini, basınç dengesini, kaplama sertliğini ve yüzey kalitesini kontrol edin |
| İz her merdane devrinde bir kez görülüyor | Yüzey noktası, salgı, eksantriklik veya mil sorunu | Tüm merdane çevresini, salgıyı, mil uçlarını, rulman geçmesini ve eski kaplama durumunu muayene edin |
| Temizlik izi kısa bir süre için iyileştiriyor | Birikim veya kirlenme döngüsü | Yapıştırıcıyı, kaplama kalıntısını, tozu, statik elektriği, ayrılma (bırakma) davranışını ve temizleme yöntemini kontrol edin |
| İz titreşim veya periyodik sesle birlikte görülüyor | Mekanik ritim veya balanssızlık | Merdane balansını, eksantrik mili, rulman durumunu, tahrik ritmini ve hıza bağlı değişimleri kontrol edin |
| İz gezinme hareketiyle birlikte görülüyor | Kılavuz veya yol dengesi sorunu | Kılavuz merdane pozisyonunu, kenar temasını, şerit yolunu ve yan sürtünmeyi kontrol edin |
| İz yalnızca tek bir dilme şeridinde görülüyor | Bölgesel şerit basıncı veya bölgesel merdane yüzeyi sorunu | O şeridin merdane temasını, kenar tozunu, bıçak alanını ve merdane yüzeyini kontrol edin |
| İz aralığı hat hızıyla birlikte değişiyor | Hıza bağlı titreşim, tahrik veya proses ritmi | Hat hızını, iz frekansını ve dönen bileşen hızını kaydedin |
| İz aralığı bir merdane çevresine yakın kalıyor | Şüpheli merdane kaynağı | Malzeme yönünü değiştirmeden önce o merdaneyi kontrol edin |
İlgili Sayfalar
- Dilme ve Yeniden Sarım Hattı Merdaneleri — Tekrarlayan izler, sarım teması, gerginlik değişimleri ve yeniden sarma ile ilgili merdane pozisyonları için.
- Basınç Merdaneleri — Temas hattı (nip) teması, basınç dağılımı, basınç izleri ve hassas yüzey teması için.
- Kalite Kontrol — Merdane muayene yönü, yüzey kontrolleri, boyutsal kontroller ve sevkiyat öncesi doğrulama için.
- Film İşleme Merdaneleri — İnce film, koruyucu film, ayırma (release) filmi ve merdane izlerine duyarlı diğer şerit malzemeleri için.
- Kılavuz Merdaneler — Şerit yolu kontrolü, kenar dengesi, gezinme hareketi ve tekrarlayan yan temas için.
Özel Merdane Üretimi ve Kalite Kontrol
Güvenilir bir kauçuk merdane yalnızca boyuttan ibaret değildir. Bileşim yönü, sertlik dengesi, kaplama kalınlığı, yüzey kalitesi, mil yapısı ve çalışma hassasiyetinin tümü merdanenin hattaki performansını etkiler.
Wolorin, proje gereksinimlerine uygun üretim, muayene ve kayıtlı kalite kontrolleriyle hem rutin yedek merdaneleri hem de daha zorlu özel merdane projelerini destekler. Hizmet kapsamımızı, kalite kontrol sürecimizi ve şirket geçmişimizi aşağıda inceleyebilirsiniz.
Teklif İsteyin
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa, bunları doğrudan bize gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı ile ilerleyebiliriz.
Bilgiler henüz eksiksiz değilse; eski merdane fotoğrafları, merdane pozisyonu, ürün tipi, temas ortamı, tekrarlayan iz aralığı ve mevcut sorun ile yine de başlayabilirsiniz. Birkaç tekrarlayan izi cetvelle birlikte gösteren fotoğraflar özellikle faydalıdır.