
Nonwoven İşleme Hatlarında Yaygın Şerit (Web) Yönlendirme Sorunları
Bir nonwoven şerit (web) çözücüde dengeli görünebilir, ardından hattın bir bölümünden sonra basınç izleri, düzleşmiş lif alanları, toz bantları, statik elektriklenme, kenar dalgalanması veya yüzey deseni değişimi göstermeye başlayabilir. Nonwoven malzeme pürüzsüz bir film veya dokuma bir kumaş değil, lifli bir şerit olduğundan bu sorunların yanlış yorumlanması kolaydır. Gramaj (birim ağırlık), bağlama yöntemi, kalınlık, kabarıklık (loft), nem, yüzey dokusu ve gerginliğin tümü şeridin temastan sonra nasıl davrandığını etkiler.
Değişimin nerede başladığını bularak işe başlayın. Sorun merdane temasından önce zaten görünür durumdaysa; gelen bobini, şerit oluşumunu, dilme kenarını, nemi, depolama koşulunu veya önceki (upstream) yönlendirmeyi kontrol edin. Bir kılavuz bölümünden, basınç noktasından, temizleme temasından, statik elektriğe duyarlı alandan, kalandırlama noktasından veya sarım temasından sonra ortaya çıkıyorsa; merdane durumu şerit ve hat ayarlarıyla birlikte kontrol edilmelidir.
İlk faydalı ipuçları genellikle şerit tipi, gramaj, genişlik, hat hızı, gerginlik ayarı, merdane pozisyonu ve temas noktasından önceki ve sonraki fotoğraflardır. Hatta temiz temas, düşük hav (tüy) bırakma, antistatik veya yüzey direnci gereksinimleri varsa bu gereksinimleri de ekleyin.
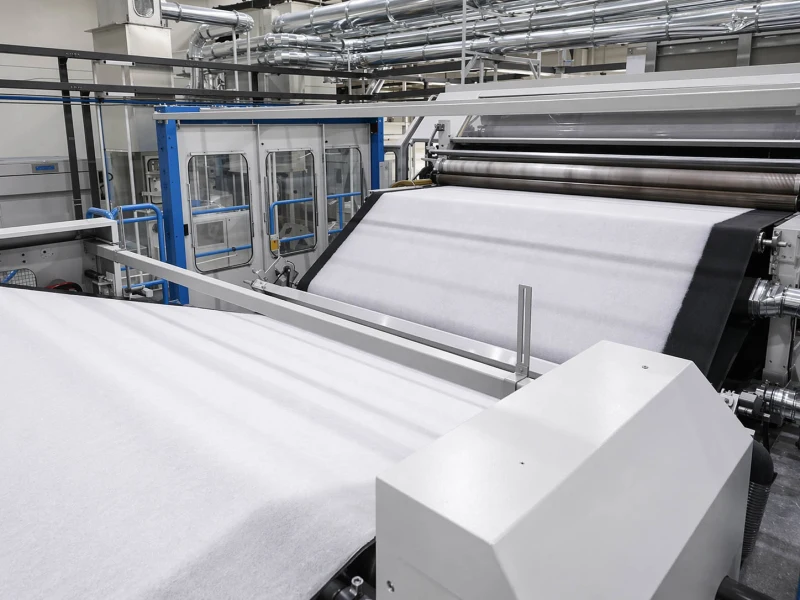
Basınç izleri veya lif sıkışması
Basınç izleri ve lif sıkışması genellikle yumuşak veya hacimli bir nonwoven şerit; çok sert, çok dar, düzensiz, kirli veya bölgesel olarak yüksek bir temas noktasından geçtikten sonra ortaya çıkar. Şerit; bir temas hattından (nip), kalandırlama noktasından, basınç merdanesinden veya sarım noktasından sonra düzleşmiş şeritler, parlak bantlar, kabarıklık (loft) kaybı, ezilmiş lif alanları veya belirgin bir temas izi gösterebilir.
Aynı temas basıncı farklı nonwoven şeritlerde çok farklı davranabilir. Hafif bir spunbond şerit dar bir basınç çizgisi gösterebilir. Hacimli bir iğnelemeli (needle-punched) veya havalı serme (airlaid) malzeme kalınlık kaybedebilir. Bir hijyen, medikal veya silme bezi alt tabakası temastan önce kabul edilebilir görünebilir, ardından bir merdane pozisyonundan sonra parlak veya düzleşmiş bir alan gösterebilir.
Yaygın bir saha modeli basittir: iz çözücüde görünmez, ancak bir basınç merdanesinden sonra veya sarımdan önce ortaya çıkar. Operatörler basıncı azaltır ve iz hafifler, ancak bu kez besleme veya sarım dengesiz hale gelir. Bu durum genellikle sorunun yalnızca “çok fazla basınç” olmadığı anlamına gelir. Merdane sertliği, temas genişliği, yüzey kalitesi, temas hattı (nip) homojenliği ve şerit gerginliğinin birlikte kontrol edilmesi gerekir.
Merdane ile ilgili kontroller için Basınç Merdaneleri ile başlayın. Merdanenin genişlik boyunca eşit yük uygulayıp uygulamadığına, bir tarafın daha sert kapanıp kapanmadığına, kauçuk kaplamanın şerit için fazla sert olup olmadığına, yüzeyin parlayıp parlamadığına veya kirlenip kirlenmediğine ve salgının veya bölgesel bir yüksek noktanın izi tekrarlayıp tekrarlamadığına bakın. İz sabit bir aralıkta tekrarlanıyorsa, tekrar mesafesini merdane çevresiyle karşılaştırın.
Temiz veya hassas nonwoven pozisyonları için sıradan kauçuk teması her zaman en iyi yön değildir. Medikal nonwoven, hijyen malzemesi, filtrasyon medyası ve düşük iz bırakan yüzey katmanları genellikle daha temiz temasa, daha yumuşak ayrılma (bırakma) davranışına ve daha dengeli yüzey tutarlılığına ihtiyaç duyar.
Bu alandaki merdane ile ilgili incelemeler için ana uygulama sayfası sayfasıdır: Nonwoven (Dokunmamış Kumaş) İşleme Merdaneleri.
Toz veya lif döküntüsü kirlenmesi
Nonwoven hatlarında toz ve lif döküntüsü yaygındır, ancak kaynak her zaman merdane değildir. Gevşek lifler; şerit yapısından, kenar kesiminden, dilmeden, kesimden, kuru sürtünmeden, kenar hasarından, zayıf bölgesel emişten veya halihazırda hav (lint) oluşturan önceki bir prosesten gelebilir.
Döküntü tek bir merdane üzerinde toplandığında, kirli bantlar oluşturduğunda, şeride geri aktarıldığında veya belirli bir temas noktasından sonra kötüleştiğinde merdane önemli hale gelir. Toz dilme veya kenar kesimi yakınında en güçlü seviyedeyse, kesilen kenar lif döküntüsü üretiyor olabilir. Tekrarlayan kuru temastan sonra ortaya çıkıyorsa sürtünme ve statik elektrik söz konusu olabilir. Toz bandı merdane yüzey alanıyla eşleşiyorsa, merdane yüzeyi lif tutuyor olabilir.
Yaygın bir model, operatörlerin merdaneyi sürekli temizlemesi ancak kirli bandın hızla geri gelmesidir. Bu durumda soru yalnızca merdanenin nasıl temizleneceği değildir. Yüzeyin yapışkan, pürüzlü, açık gözenekli, çatlamış, parlamış hale gelip gelmediğini veya yapıştırıcı, yağ, temizleme sıvısı ya da lif tozu ile kirlenip kirlenmediğini kontrol edin. Fazla açık bir yüzey hav tutabilir. Fazla yapışkan bir yüzey lifleri çekebilir. Fazla pürüzsüz veya parlamış bir yüzey ise döküntünün görünür bir bant halinde sıvanmasına izin verebilir.
Görev kontrollü toz giderme veya daha temiz temas olduğunda Temizleme ve Yapışkan Merdaneler uygun olabilir. Ancak her toz sorunu güçlü şekilde yapışkan bir yüzey gerektirmez. Bazı nonwoven hatları için daha iyi yön, lifleri çok agresif bir şekilde yakalamayan temiz ve düşük kirlenme eğilimli bir merdane yüzeyidir. Statik kaynaklı toz tutma için Antistatik / İletken Kauçuk Merdaneler seçeneğinin de kontrol edilmesi gerekebilir.
Medikal veya hijyen nonwoven hatları için toz ve hav kontrolü bir görünüm sorunundan daha fazlası olabilir. Partikül döken, lifleri yakalayan, kalıntı tutan veya temizlenmesi zor hale gelen bir merdane; sonraki adımların temizliğini ve ürün kabulünü etkileyebilir. Bu pozisyonlarda merdane yüzeyi, tekrarlayan temas ve temizlik sonrasında dengeli kalmalıdır. Wolorin; düşük iz bırakma, temiz ayrılma (bırakma) ve yüzey tutarlılığının önemli olduğu sıvı silikon kalandırlama ve temas merdaneleri de dahil olmak üzere, medikal nonwoven hatları için temiz temaslı merdane yönlerinde olgunlaşmış deneyime sahiptir.
Statik elektriklenme
Statik elektriklenme genellikle toz çekimi, şerit yapışması, bir merdaneden zayıf ayrılma (bırakma), kenar dalgalanması, dengesiz besleme veya aynı temas alanına sürekli geri dönen lif döküntüsü olarak ortaya çıkar. Hafif nonwoven şeritlerde statik elektrik; şeridin, gevşek liflerin ve partiküllerin kontrolünü zorlaştırdığı için toz ve gezinme sorunlarının daha rastgele görünmesine neden olabilir.
Statik belirtisinin nerede başladığını kontrol edin. Şerit çözülme, kuru sürtünme, yüksek hızlı temas, dilme, katlama veya sarım sonrasında yapışmaya başlıyorsa, hat koşulu nedenin bir parçasıdır. Belirti tek bir merdane çevresinde yoğunlaşıyorsa; merdane yüzey temizliğini, topraklamayı, yüzey direnci yönünü ve kauçuk yüzeyin hala amaçlandığı gibi çalışıp çalışmadığını kontrol edin.
Kirli veya yalıtkanlaşmış bir temas yüzeyi, antistatik bir merdanenin pratik etkisini azaltabilir. Bir merdane hala antistatik olarak adlandırılabilir; ancak yüzey toz, yapıştırıcı kalıntısı, yağ veya temizlik filmi ile kaplıysa şerit artık işlevsel yüzeye düzgün şekilde temas etmiyor olabilir.
Tipik bir saha modeli, şeridin bir mevsimde veya atölye koşulunda kabul edilebilir şekilde çalışması, ardından kuru havalarda kontrolünün zorlaşmasıdır. Toz tutma artar, hafif şeritler merdanelere yapışır ve kenar daha az dengeli hale gelir. Kontrol edilecek tek unsur merdane değildir, ancak merdane temas noktası genellikle belirtinin görünür hale geldiği yerdir.
Statik elektriğe duyarlı nonwoven pozisyonları için merdane yönü; düşük yüklenme davranışı, iletken veya dağıtıcı (dissipative) temas, temiz yüzey durumu ve topraklama etrafında ele alınmalıdır. Hatta halihazırda bir yüzey direnci hedefi varsa bu hedefi gönderin. Belirtilen bir hedef yoksa; belirtiden, merdane pozisyonundan, topraklama durumundan, biliniyorsa nemden ve sorunun hız veya temizlikle değişip değişmediğinden başlayın.
Bazı statik kontrol görüşmelerinde standarda, malzemeye ve temas gereksinimine bağlı olarak 10^5–10^9 Ω/sq gibi aralıklar veya daha geniş dağıtıcı aralıklar kullanılır. Bu değer, her nonwoven şerit için sabit bir yanıt olarak değil, erken bir proje yönü olarak ele alınmalıdır. Uygulamada faydalı sonuç; şeride, merdane yüzeyine, temizliğe, topraklama yoluna ve statik yükün nerede üretildiğine bağlıdır.
Düşük gerginlikte gezinme (tracking) dengesizliği
Düşük gerginlikte gezinme dengesizliği yaygın bir nonwoven sorunudur; çünkü birçok şerit sadece düz gitmesini sağlamak amacıyla daha sert çekilemez. Daha yüksek gerginlik şeridin kısa bir süre için daha dengeli görünmesini sağlayabilir; ancak aynı zamanda şeridi esnetebilir, genişliği daraltabilir, lif yapısını bozabilir veya kenar deformasyonu oluşturabilir.
Hareket yolu ile başlayın. Bir gezinme sorunu önceki (upstream) bölümden sonraki (downstream) bölüme doğru takip edilmelidir. Şerit ilk temas alanından önce zaten hareket ediyorsa; çözücüyü, gelen bobin kalitesini, şerit profilini, kenar durumunu ve hava akışını kontrol edin. Şerit bir kılavuz merdaneden, tahrikli merdaneden, temas hattından (nip), açıcı (spreader) bölümden veya sarım temasından sonra kaymaya başlıyorsa merdane alanı daha yakından incelenmelidir.
Tipik bir model, dilme veya yeniden sarma öncesinde yavaş kenar hareketidir. Operatör gerginliği ayarlar ve şerit geçici olarak daha dengeli hale gelir; ancak hız değiştiğinde veya bobin çapı değiştiğinde kenar sorunu geri döner. Bu durum; düşük şerit rijitliği, düzensiz sürtünme, gerginlik değişimi ve merdane temas dengesinin bir birleşimine işaret eder.
Merdane incelemesi için, kenar hareketi bir kılavuz bölümünden sonra başladığında kontrol edilecek ilk yer Kılavuz Merdaneler sayfasıdır. Hizalamaya, merdane düzlüğüne, mil geçmesine, rulman durumuna, yüzey aşınmasına ve şeridin merdaneye eşit şekilde girip girmediğine bakın. Hafif bir nonwoven şerit, merdane yüzeyi boyunca oluşan küçük sürtünme farklarıyla yana doğru çekilebilir.
Sorunun sarım, dilme veya bir hız geçişi yakınında değiştiği durumlarda Gergi Kontrol Merdaneleri de kontrolün bir parçası olabilir. Merdane gerginlik sisteminin yerini almaz; ancak yüzey sürtünmesi, yuvarlaklık, düzlük ve temas tutarlılığı şeridin o bölümden düzgün geçip geçmeyeceğini etkiler.
Kenar deformasyonu
Kenar deformasyonu; kıvrılmış kenarları, dalgalı kenarları, ezilmiş kenarları, saçaklanmayı, esnemiş yanları veya temastan sonra değişen kenar kalınlığını içerir. Nonwoven işlemede kenar genellikle şeridin orta kısmından daha zayıftır. Kesme, kenar alma, yanal yükleme, sarım basıncı, hava akışı ve düzensiz gerginliğin tümü kenarı dengesiz hale getirebilir.
Önemli olan iki durumu birbirinden ayırmaktır. Kenar merdaneden önce zaten hasar görmüşse, merdane yalnızca hasarın görülmesini kolaylaştırıyor olabilir. Kenar bir basınç noktasından, kılavuz bölümünden, sıkma bölümünden veya sarım temasından sonra değişiyorsa; merdane teması kenara çok ağır yük bindiriyor veya onu merkezden farklı şekilde sürüklüyor olabilir.
Faydalı bir saha modeli, dilme sonrasında dalgalı veya tüylü bir kenar ve ardından sarım sonrasında daha ciddi bir deformasyon görülmesidir. Bu durumda dilme kenarı durumu ve sarım temasının her ikisi de önemlidir. Merdane uç alanı aşınmışsa, daha sertse, kirlenmişse veya şerit yoluyla hizalı değilse, kenar şeridin orta kısmından farklı bir basınç alabilir.
Yalnızca merkezi değil, merdane uçlarını da kontrol edin. Yan aşınma, düzensiz sertlik, bölgesel kirlenme, kenar basıncı yoğunlaşması, rulman gevşekliği, mil geçmesi ve merdane yüzeyinin tam şerit genişliği için uygun olup olmadığına bakın. Sıkma veya susuzlaştırma pozisyonları için Sıkma ve Susuzlaştırma Merdaneleri basınç homojenliği, esneklik (resilience), yüzey durumu ve kenarın ne kadar sıkıştırıldığı açısından incelenmelidir.
Hatta ıslak temas, yıkama, buhar veya nem varsa kauçuk yönünün de daha yakından kontrol edilmesi gerekir. Merdane yüzeyi; şişmeden, yumuşamadan, yapışkan hale gelmeden veya kenardaki dengeli basıncı kaybetmeden temas koşulunu yönetmelidir.
Yüzey deseni değişimi
Yüzey deseni değişimi basınç izlerine yakındır ancak her zaman belirgin bir iz değildir. Şerit temastan sonra daha düz, daha parlak, daha tüylü, daha pürüzlü, daha az homojen veya görsel olarak farklı hale gelebilir. Hijyen, ıslak mendil, filtrasyon, medikal, ambalaj ve teknik nonwoven malzemeler için bu tür bir değişim sonraki muayene, bağlama, katlama, sarım veya müşteri kabulünü etkileyebilir.
Yüzey değişimini şekline göre okuyun. Düzleşmiş veya parlak bir şerit genellikle basınca, sert temasa, parlamaya veya bölgesel yüksek noktalara işaret eder. Tüylü veya kalkmış bir yüzey genellikle sürüklenmeye, kaba temasa, aşırı sürtünmeye, statik elektriğe veya uygun olmayan bir yüzey kalitesine işaret eder. Kirli veya sıvanmış bir desen ise toza, yapıştırıcıya, yağa, temizleme sıvısına veya merdane yüzeyi kirlenmesine işaret eder.
Yaygın bir saha modeli, bitmiş bobinin temel boyut kontrollerinden geçmesi ancak belirli bir bölümden sonra yüzey görünümünün değişmesidir. Operatörler ilk olarak malzeme partisinden şüphelenebilir. Bu mümkündür; ancak değişim her seferinde aynı merdane pozisyonundan sonra başlıyorsa, tüm malzeme yönünü değiştirmeden önce merdane yüzeyi ve temas koşulu kontrol edilmelidir.
Temiz temaslı nonwoven pozisyonları daha dikkatli bir merdane yönü gerektirir. Bu durum özellikle medikal nonwoven, hijyen malzemesi, filtrasyon medyası ve hav (lint), yüzey izleri, merdane kalıntısı ve ayrılma (bırakma) davranışının nihai ürünü etkilediği diğer hatlar için geçerlidir. Bu pozisyonlarda merdanenin şeride temiz bir şekilde temas etmesi, lifleri çekmeden ayrılması ve tekrarlayan çalışma ve temizlik sonrasında dengeli bir yüzey koruması gerekir.
Sıvı Silikon Merdaneler düşük iz bırakan, temiz temaslı ve ayrılmaya (bırakma) duyarlı nonwoven pozisyonları için genellikle güçlü bir yöndür.
Bazı projeler için sıvı silikon yönü yeterlidir. Daha zorlu hatlar için bileşim yönü, yüzey kalitesi, sertlik, bağlanma ve merdane hassasiyeti birlikte eşleştirilmelidir. İki merdanenin her ikisi de silikon, sıvı silikon, EPDM, NBR, PU veya antistatik kauçuk olarak adlandırılabilir; ancak bileşim yönü, taşlama, yüzey kalitesi, bağlanma ve çalışma hassasiyeti farklı olduğunda yumuşak lifli bir şerit üzerindeki davranışları çok farklı olabilir.
Daha Hızlı Bir Merdane İncelemesi İçin Ne Göndermelisiniz?
Sorun bir merdane pozisyonu yakınında tekrarlanıyorsa genellikle en çok şu detaylar yardımcı olur:
- Nonwoven tipi: spunbond, meltblown, iğnelemeli (needle-punched), havalı serme (airlaid), ıslak serme (wetlaid), silme bezi alt tabakası, filtrasyon medyası, hijyen malzemesi, medikal nonwoven veya diğer tipler.
- g/m² cinsinden gramaj (birim ağırlık) ve şerit genişliği.
- Varsa hat hızı ve gerginlik ayarı.
- Merdane pozisyonu: kılavuz, basınç, temas hattı (nip), kalandırlama, temizleme, sıkma/susuzlaştırma, sarım veya başka bir pozisyon.
- Biliniyorsa mevcut merdane boyutu, yüzey uzunluğu, mil detayları ve Shore A cinsinden kaplama sertliği.
- Merdaneden önceki, merdaneden sonraki ve eski merdane yüzeyine ait fotoğraflar.
- Sorunun hız, basınç, temizlik, nem veya bobin çapı ile değişip değişmediği.
- Belirtilmişse herhangi bir statik kontrol, temiz temas, düşük hav bırakma veya yüzey direnci gereksinimi.
Özel Merdane Üretimi ve Kalite Kontrol
Güvenilir bir kauçuk merdane yalnızca boyuttan ibaret değildir. Bileşim yönü, sertlik dengesi, kaplama kalınlığı, yüzey kalitesi, mil yapısı ve çalışma hassasiyetinin tümü merdanenin hattaki performansını etkiler.
Wolorin, proje gereksinimlerine uygun üretim, muayene ve kayıtlı kalite kontrolleriyle hem rutin yedek merdaneleri hem de daha zorlu özel merdane projelerini destekler. Hizmet kapsamımızı, kalite kontrol sürecimizi ve şirket geçmişimizi aşağıda inceleyebilirsiniz.
Teklif İsteyin
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa, bunları doğrudan bize gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı ile ilerleyebiliriz.
Bilgiler henüz eksiksiz değilse; eski merdane fotoğrafları, merdane pozisyonu, ürün tipi, temas ortamı ve mevcut sorun ile yine de başlayabilirsiniz. Nonwoven şerit yönlendirme sorunları için merdane temas noktasından önceki ve sonraki fotoğraflar özellikle faydalıdır.