
Nonwoven Termal Bağlama Kusurları: Zayıf Bağlama, Aşırı Bağlama, Sertlik ve İğne Delikleri
Zayıf bağlama, sert tuşe (el hissi), parlak bağ noktaları, iğne delikleri (pinholes) veya küçük hasarlı noktalar genellikle termal bağlama veya kalandır bağlama bölümünden hemen sonra ortaya çıkar. En hızlı faydalı kontrol, makine ayarını değiştirmeden önce kusurun nerede göründüğünü işaretlemektir.
Tam genişlikte zayıflık, tek taraflı zayıflık, tek bir sert şerit, rastgele iğne delikleri ve tekrarlayan iğne delikleri farklı yerlere işaret eder. Kusur haritası netleştiğinde inceleme sırasıyla ilerleyebilir: gelen tülbent (web), elyaf karışımı, ısı, basınç, hat hızı, kalandır deseni, soğutma ve ardından merdane temas sinyalleri.
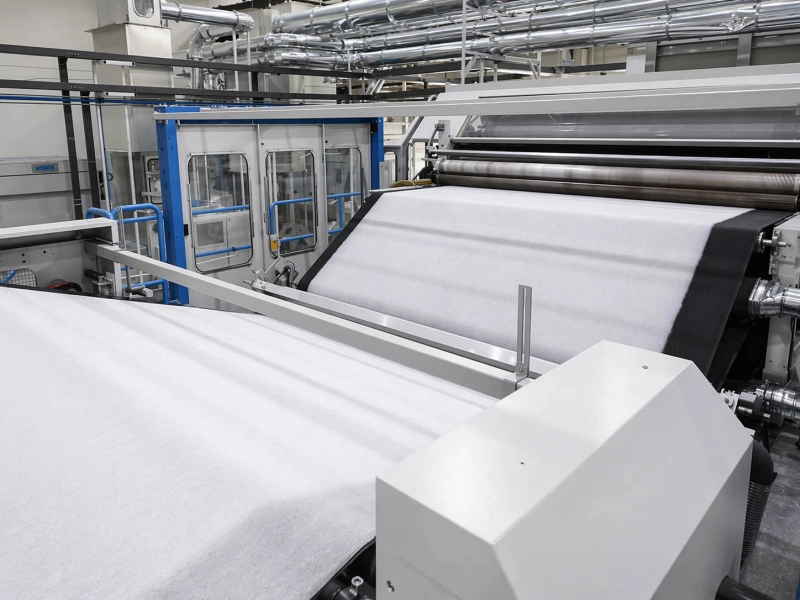
Kusurun göründüğü yerden başlayın
Termal bağlama, tülbenti ısı ve basınç yoluyla sabitler. Noktasal bağlamada desenli temas alanları küçük bağ noktaları oluşturur. Bu bağ noktaları mukavemeti, yumuşaklığı, kalınlığı, nefes alabilirliği ve yüzey hissini etkiler.
İlk ayrımı ürünün kendi üzerinde yapın.
| Kusur deseni | Daha iyi ilk yön |
|---|---|
| Tam genişlik boyunca zayıf bağlama | Isı seviyesi, hat hızı, elyaf karışımı, genel basınç ayarı |
| Tek tarafta zayıf bağlama | Genişlik boyunca sıcaklık veya basınç farkı |
| Tek bir zayıf şerit veya tek bir sert şerit | Bölgesel temas, bölgesel tülbent kalınlığı, desen alanı, merdane yüzey durumu |
| Tam genişlikte sert tuşe | Çok fazla bağlama etkisi, uzun sıcak temas süresi, yüksek basınç, soğutma değişimi |
| Rastgele iğne delikleri | İnce tülbent alanları, elyaf topakları, toz, kirlilik |
| Tekrarlayan iğne delikleri veya tekrarlayan sert noktalar | Desen noktası, merdane yüzey lekesi, tekrarlayan temas izi |
Bu basit harita yaygın bir üretim hatasını önler: zayıf görünen her alan için ısıyı artırmak. Tam genişlikte zayıf bir tülbent daha etkili bağlamaya ihtiyaç duyabilir. Zayıf bir şerit düzensiz temastan kaynaklanabilir. Rastgele iğne delikleri gelen tülbentten kaynaklanabilir. Tekrarlayan iğne delikleri ise bir desen noktasından kaynaklanabilir.
Bağlama bölümü dışındaki daha geniş nonwoven merdane konumları için Wolorin’in Nonwoven (Dokunmamış Kumaş) İşleme Merdaneleri sayfası kılavuzlama, çekiş, basınç teması, dilme, aktarma (sarma) ve ilgili tülbent taşıma alanlarını kapsar.
Zayıf bağlama: elyafların kilitlenmek için yeterli şansı olup olmadığını kontrol edin
Zayıf bağlama genellikle gevşek elyaflar, zayıf soyulma mukavemeti, düşük çekme mukavemeti, zayıf şeritler veya sonraki dönüştürme işlemleri sırasında kopma olarak ortaya çıkar. Ürün ilk başta kabul edilebilir görünebilir, ardından sarma, dilme, taşıma veya kullanım sırasında açılabilir.
Zayıf bağlamayı genişliğe göre okuyun.
Tam genişlikte zayıf bağlama genellikle bağlama penceresinden kaynaklanır. Elyafların daha etkili ısıya, daha kararlı basınca, daha yavaş hat hızına veya farklı bir elyaf tepkisine ihtiyacı olabilir. Tülbent yakın zamanda farklı bir gramaja, tedarikçi partisine, bikomponent elyaf oranına veya elyaf karışımına geçirildiyse eski ayar artık yapıyı iyi tutmuyor olabilir.
Tek taraflı zayıf bağlama daha çok genişlik boyunca farka işaret eder. Kenar daha az ısı, daha az basınç veya daha az kararlı temas alıyor olabilir. Sol, merkez ve sağ bağ mukavemetini karşılaştırın. Aynı aydınlatma altında bağ noktası görünümüne bakın. Zayıf bir taraf normal tarafa göre genellikle biraz açık, daha az belirgin veya daha az bastırılmış görünür.
Tek şeritli zayıf bağlama, şeridin kendisinin daha yakından incelenmesini gerektirir. O şeridin bağlamadan önce zaten ince, gevşek, tozlu veya düzensiz olup olmadığını kontrol edin. Ardından şeridi kalandır deseni ve merdane yüzey konumuyla karşılaştırın.
Zayıf bağlama için faydalı kontroller:
- bir hız değişikliğinden önceki ve sonraki ürün mukavemeti;
- sol, merkez ve sağ boyunca bağ noktası görünümü;
- gelen tülbent kalınlığı ve ince şeritler;
- elyaf karışımı veya bikomponent elyaf değişimi;
- mevcutsa ısıtılan alan boyunca sıcaklık kaydı;
- mevcutsa basınç veya merdane aralığı kaydı;
- zayıf noktanın aynı mesafede tekrarlayıp tekrarlamadığı.
Aşırı bağlama ve sertlik: ne kadar yapının kilitlendiğini kontrol edin
Aşırı bağlama her zaman hasar gibi görünmez. Çoğu zaman çok düz, çok parlak, çok yoğun veya çok sert bir ürün gibi görünür. Tülbent mukavemet testini geçebilir ve yine de tuşesi değiştiği için müşteri kabulünden geçemeyebilir.
Tam genişlikte sert bir tülbent genellikle bağlama etkisinin mevcut malzeme için çok güçlü olduğu anlamına gelir. Tülbent sıcak temas alanında çok uzun süre kalıyor, çok fazla basınç alıyor veya daha sert bir yapıyı sabitleyecek şekilde soğuyor olabilir.
Sert bir şerit bölgesel temasa işaret eder. Şerit konumunu kalandır deseni, basınç bölgesi ve herhangi bir yüzey birikimiyle karşılaştırarak kontrol edin. Sert şerit bir basınç ayarından veya merdane temizliğinden sonra başladıysa temas durumu dikkati hak eder.
Aşırı bağlama genellikle şu durumlarda ortaya çıkar:
- yavaş çalışma;
- devreye alma ve deneme üretimi;
- sık dur-kalk çalışma;
- daha yüksek sıcaklık ayarları;
- daha yüksek basınç ayarları;
- daha hafif veya ısıya daha duyarlı tülbent değişiklikleri;
- desen merdanesi değişiklikleri veya bakımı.
Sertlik, kalınlık ve bağ noktası görünümüyle karşılaştırılmalıdır. Bağlamadan sonra incelen ve sertleşen bir tülbent genellikle çok fazla etkili sıkıştırma almıştır. Kalınlığını koruyan ancak sert hissedilen bir tülbent ise ısıya, soğutmaya veya elyaf hassasiyetine daha fazla tepki veriyor olabilir.
İğne delikleri ve bölgesel hasar: rastgele noktaları tekrarlayan noktalardan ayırın
İğne delikleri bir konum haritası gerektirir. Harita olmadan aynı kelime iki farklı sorunu tanımlayabilir.
Rastgele iğne delikleri genellikle tülbentle başlar. İnce bir nokta, elyaf açıklığı, elyaf topağı, toz partikülü, yağ lekesi veya sert bir kirletici, tülbent sıcak basınç temasına girdikten sonra küçük bir deliğe dönüşebilir. Bu durumda aynı kusur sabit bir mesafe olmaksızın farklı yerlerde ortaya çıkabilir.
Tekrarlayan iğne delikleri daha çok tekrarlayan temasa işaret eder. İğne delikleri arasındaki mesafeyi ölçün. Bunu merdane çevresiyle, desen yerleşimiyle ve genişlik boyunca tekrarlayan konumla karşılaştırın. Hasarlı bir desen noktası, bölgesel birikim, sert nokta veya küçük bir yüzey kusuru her devirde tülbentte iz bırakabilir.
Bölgesel yanık görünümlü noktalar ısı ve kirlilik kontrolünü hak eder. Polimer kalıntısı, toz birikimi, temizlik kalıntısı, yağ veya bölgesel sıcak temas küçük bir hasarlı nokta oluşturabilir. Nokta temizlik, bakım veya malzeme değişikliğinden sonra ortaya çıkarsa kusur başladıktan sonraki ilk merdane temas alanını karşılaştırın.
Basit bir iğne deliği kontrolü iyi sonuç verir:
- tekrarlayan delikler arasındaki makine yönü mesafesini işaretleyin;
- genişlik boyunca şeridi işaretleyin;
- bağlamadan önce gelen tülbenti ışık altında kontrol edin;
- kusur aralığını merdane çevresiyle karşılaştırın;
- eşleşen konumdaki desen noktasını ve düz merdane yüzeyini inceleyin;
- temas alanı yakınında kalan toz, elyaf topakları, yağ, kalıntı veya temizlik kimyasalı olup olmadığını kontrol edin.
Isı, basınç, hız ve soğutmayı üretim değişiklikleri üzerinden okuyun
Tülbent, temas sırasında gerçekte aldığı ısı ve basınca tepki verir. Kontrol ekranı ayarları verir. Ürün ise sonucu gösterir.
Hat hızı genellikle eksik halkadır. Daha yüksek hız temas süresini kısaltır. Daha düşük hız sıcak temas alanında geçen süreyi uzatır. Devreye alma, yavaş çalışma veya dur-kalk çalışma sırasında aynı sıcaklık ayarı tülbent üzerinde daha agresif etki gösterebilir.
Aramayı daraltmak için yakın zamanlı değişiklikleri kullanın.
| Yakın zamanlı değişiklik | İzlenecek ürün değişimi |
|---|---|
| Hız artırıldı | Zayıf bağlama, gevşek elyaflar, zayıf soyulma mukavemeti |
| Hız düşürüldü | Sert tuşe, parlak noktalar, aşırı bağlama |
| Sıcaklık artırıldı | Sertlik, çekme (büzülme), iğne delikleri, bölgesel hasar |
| Basınç artırıldı | Düzleşme, sert şeritler, hacim kaybı |
| Soğutma değişti | Kıvrılma, düzensiz tuşe, çekme, kenar değişimi |
| Elyaf karışımı değişti | Aynı ayarlar farklı mukavemet veya yumuşaklık üretir |
| Tülbent gramajı değişti | İnce alanlar daha kolay hasar görür, kalın alanlar düzensiz bağlanır |
Ürün sıcak bölgeden ayrıldıktan sonra değiştiğinde soğutma önemlidir. Tülbent temas hattı (nip) çıkışında kabul edilebilir görünebilir, ardından hat sonunda kıvrılabilir, çekebilir veya düzensiz hissedilebilir. Soğutma havasını, soğutma merdanesi temasını, bağlama sonrası tülbent yolunu ve sıcak bölümden sonraki gerginliği kontrol edin.
Merdane teması ne zaman kontrol edilmeli?
Termal bağlama ve kalandır bağlama; ısıtılmış çelik merdaneleri, gravürlü (desenli) kalandır merdanelerini, düz merdaneleri, kauçuk kaplamalı basınç veya temas merdanelerini, kılavuz merdanelerini, gerginlik merdanelerini ve soğutma tarafı temas merdanelerini içerebilir.
Kusur net bir temas deseni gösterdiğinde merdane teması olası bir faktör haline gelir:
- kusur sabit bir mesafede tekrarlar;
- bir şerit her zaman zayıf, sert, parlak veya hasarlıdır;
- sol, merkez ve sağ taraf farklı bağlama gösterir;
- kusur basınç ayarından sonra belirgin şekilde değişir;
- kusur merdane temizliği, taşlama, parlatma, değişim veya desen merdanesi bakımından sonra ortaya çıkar;
- bağlama bölümü yakınındaki kauçuk kaplamalı bir merdane parlama, sertleşme, şişme, yapışma, birikim, düzensiz aşınma veya ısı hasarı gösterir;
- tülbent bir merdane konumu yakınında kayar, gezer, kırışır veya bağlama alanına düzensiz girer.
Isıtılmış veya yüklü temas noktaları yakınındaki kauçuk kaplamalı merdaneler için; ısı, sıkıştırma, ayrılma (bırakma) ve yüzey koruması sorunun bir parçası olduğunda Isı ve Basınç Teması İçin Kauçuk Merdaneler yardımcı olabilir. Endişe ağırlıklı olarak kontrollü basınç temasıysa Basınç Merdaneleri daha ilgili yöndür. Bağlamadan önce tülbent girişi kararsızsa hat başındaki Kılavuz Merdaneleri ve Gerginlik Kontrol Merdaneleri sürece dahil olabilir.
Net bir bağlama kalitesi değişimi olmaksızın düzleşmiş bantlar veya elyaf ezilme izleri için sayfasına bakın: Nonwoven Tülbentlerde Neden Basınç İzleri Görülür?.
Merdane odaklı bir talep için ne kaydedilmeli?
Bağlama kusurları için faydalı bilgiler, ürün belirtisini merdane konumu ve temas koşuluyla ilişkilendirmelidir. Uzun bir süreç raporu genellikle net fotoğraflardan ve doğru merdane detaylarından daha az faydalıdır.
Elinizde olanları hazırlayın:
- kauçuk kaplamalı merdanenin teknik resimleri veya ölçüleri;
- özellikle yüzeyi, kenarları, aşınma alanlarını ve mil uçlarını gösteren eski merdane fotoğrafları;
- hattaki merdane konumu;
- biliniyorsa merdane çapı, gövde boyu, mil detayları ve mevcut kaplama kalınlığı;
- mevcutsa güncel sertlik veya önceki merdane şartnamesi;
- temas ortamı: sıcak tülbent, elyaf tozu, polimer kalıntısı, temizlik sıvısı, yağ, soğutma nemi veya merdaneye dokunan diğer malzemeler;
- merdane yakınındaki çalışma koşulu: biliniyorsa sıcaklık, basınç/temas yükü, hız ve temizlik yöntemi;
- mevcut kauçuk merdane sorunu: sertleşme, yumuşama, şişme, yapışma, yüzey birikimi, düzensiz aşınma, kayma, iz bırakma, zayıf ayrılma (bırakma) veya ısı hasarı;
- merdane konumundan önceki ve sonraki kusur fotoğrafları;
- kusurun sabit bir mesafede tekrarlayıp tekrarlamadığı veya tek bir şeritte kalıp kalmadığı;
- yakın zamandaki merdane temizliği, taşlama, değişim veya ayar değişikliği.
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa bunları doğrudan Wolorin ile paylaşabilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı süreçleriyle ilerleyebiliriz.
Bilgiler hala eksikse merdane konumu, eski merdane fotoğrafları, ana ölçüler, temas ortamı ve mevcut kauçuk merdane kaynaklı sorun ile başlayın. İlk üretim görüşmesi için bu genellikle yeterlidir.