Batarya Elektrodu Dilme Sorunları: Çapaklar, Kenar Kopması ve Parçacık Oluşumu

Kaplanmış ve kalenderlenmiş bir batarya elektrodu ana bobin üzerinde kabul edilebilir görünebilir, ardından dilme ünitesinden kalkık bir metal kenar, kırık kaplama veya gevşek parçacıklarla çıkabilir. Bu kusurlar genellikle aynı alanda bulunur, ancak elektrodun farklı kısımlarında başlarlar.

Metal çapaklar alüminyum veya bakır akım toplayıcıda oluşur. Kaplama kopması yeni oluşturulan aktif katman kenarında başlar. Kesim parçacıkları akım toplayıcıdan, kaplamadan veya her ikisinden gelebilir, ardından fire kenarı, emiş hava akışı, statik yük veya akış yönündeki temasla birlikte hareket edebilir.

Elektrodu üretimin izin verdiği ölçüde bıçak çıkışına en yakın yerde inceleyin. Orada halihazırda görünür olan bir kusur önce bıçağa, kesme ilişkisine, elektrot yapısına, bölgesel desteğe, gerginliğe, titreşime veya emişe işaret eder. Kenar bıçaktan temiz çıkıyor ve daha sonraki bir temastan sonra değişiyorsa, bir sonraki kılavuz, çekiş, temizleme veya yeniden sarma konumu dikkate alınmalıdır.

batarya separatör filmi merdane hattı

Üç Kusur Nerede Oluşur

Kusur Oluştuğu yer Taşıyan veya büyüten etken En çok yardımcı olan kanıt
Metal çapak Alüminyum veya bakır akım toplayıcının kesim kenarı Kararsız bıçak teması, akım toplayıcı hareketi, bölgesel titreşim, zayıf destek, sonraki kenar sürtünmesi Kesimin her iki tarafı, çapak yönü, bıçak konumu, mevcutsa ölçülen yükseklik
Kaplama kenarı kopması Yeni kesimin yanındaki aktif katman kenarı Kaplama kırılması, bölgesel yapışma kaybı, bıçak darbesi, bant hareketi, akış yönündeki kenar teması Kopma genişliği, açıkta kalan akım toplayıcı, parça şekli, kesimin etkilenen tarafı
Kesim parçacıkları Bıçak bölgesi; akım toplayıcı parçalarından, kaplama parçalarından veya her ikisinden Emiş hava akışı, fire kenarı hareketi, statik, makine yüzeyleri, kılavuzlar, çekiş teması, yeniden sarma İlk görünür konum, bıçak çevresindeki birikimler, parçacık görünümü ve bileşimi

En yoğun birikime sahip konum yalnızca bir toplanma noktası olabilir. Akış yönündeki bir kılavuz, bıçakta oluşan parçacıkları toplayabilir. Yeniden sarma işlemi gevşek kalıntıları kaplamanın içine bastırabilir ve kirlenmenin görülmesini kolaylaştırabilir.

Basit bir üç konumlu karşılaştırma genellikle net bir yön verir:

  1. bıçaktan önce;
  2. bıçaktan hemen sonra;
  3. akış yönündeki ilk önemli temastan sonra.

Bıçaktan önce halihazırda mevcut olan parçacıklar daha güçlü şekilde gelen kirlenmeye aittir. Bıçak çıkışında ortaya çıkan parçacıklar daha güçlü şekilde kesime aittir. Bir temastan sonra değişen temiz bir bıçak çıkışı numunesi ise akış yönünde toplamaya, aktarıma, dökülmeye veya yeniden birikmeye işaret eder.

Elektrot kaplama, kalenderleme, dilme, temiz taşıma ve sarma konumlarının daha geniş seti için sayfasına bakın: Lityum Pil Hattı Merdaneleri.

Akım Toplayıcı Kenarında Metal Çapaklar Neden Oluşur

Bir metal çapak, akım toplayıcının deforme olmuş bir parçasıdır. Alüminyum veya bakırdan uzanan kalkık bir dudak, katlanmış bir folyo kenarı, keskin bir çıkıntı veya ince bir iğne olarak görünebilir.

Bıçak, metal tamamen ayrılmadan önce folyoya yük bindirir ve onu deforme eder. Dengeli bir kesim bu deformasyonu sınırlı tutar. Bıçak aşınması, küçük bir kenar çentiği, kaplama birikimi, tutucu hareketi veya kararsız temas, kesimden çıkarken folyoyu esnetebilir veya katlayabilir.

Bir katot dilme çapağı ve bir anot dilme çapağı, akım toplayıcı malzemesi ve elektrot yapısı farklı olsa bile her ikisi de akım toplayıcı kenarı kusurlarıdır. Folyoyu çevreleyen kaplama yine de sonucu etkiler çünkü bıçak çıplak metal yerine katmanlı bir elektrodu kesmektedir.

Çapak Yönünü ve Şerit (Lane) Modelini Okuyun

Çapağın dağılımı genellikle genel görünümünden daha fazlasını anlatır.

Eğer 3. ve 5. şeritler dengeli kalırken 4. şeritte yoğun bir çapak varsa; dördüncü bıçak konumu, tutucusu, bölgesel birikimler ve yakındaki destek ile başlayın. Bu aşamada komple dilme ünitesi ayarını değiştirmek bölgesel bir arızayı gizleyebilir.

Aynı kesimin her iki tarafını ayrı ayrı fotoğraflayın. Bir taraf katlanmış bir çıkış kenarı gösterirken karşı taraf nispeten temiz kalabilir. Bu model; asimetrik bıçak yüklemesini, düzensiz bir bıçak ilişkisini veya kesim boyunca bir destek farkını yansıtabilir.

Bıçak çalışma süresi de önemlidir. Çalışma sırasında kademeli olarak büyüyen bir çapak, aşınmaya veya birikime işaret eder. Bakımdan sonra ani bir değişim ise daha doğrudan montaja, tutucu konumuna, bıçak temasına veya kirlenmeye işaret eder.

Kontrollü bir bıçak konumu değişimi güçlü kanıt sağlayabilir. Kusur bıçakla birlikte hareket ettiğinde, bıçak veya tutucu ana yön haline gelir. Aynı şeritte kaldığında ise bölgesel destek, bant girişi veya makine konumu faktörleri daha fazla dikkat gerektirir.

Kesme Modu, Bindirme (Overlap) ve Boşluk (Clearance) Birlikte Okunmalıdır

Makaslama (shear), ezme (crush), jilet (razor) ve diğer kesme sistemleri elektroda farklı şekilde yük bindirir. Her sistemin bıçak konumu, bindirme, boşluk, destek ve bant girişi arasında kendine özgü bir ilişkisi vardır.

Başka bir hattan kopyalanan bir ayar, her iki hat da bakır anotları veya alüminyum katotları işlese bile farklı bir kenar üretebilir. Akım toplayıcı kalınlığı, kaplama kalınlığı, kalenderlenmiş rijitlik, bıçak geometrisi, tutucu hassasiyeti, hız ve bölgesel destek sonucu değiştirebilir.

Faydalı karşılaştırmalar şunları içerir:

  • etkilenen bıçak ile yakın zamanda bakımı yapılmış bir bıçak;
  • sorunlu şerit ile en yakın iyi şerit;
  • aynı kesimin her iki tarafı;
  • bıçak temizliğinden önce ve sonra kenar;
  • tutucu çalışmasından önce ve sonra aynı bıçak;
  • bıçak çalışma süresinin başlangıcı ve sonraki kısmı.

Her seferinde tek bir ana koşulu değiştirin. Gerginlik, hız, bindirme, temizlik ve destekteki eşzamanlı değişiklikler sonucun yorumlanmasını zorlaştırır.

Ayrılma Sırasında Akım Toplayıcı Dengeli Kalmalıdır

İnce folyo, bıçağın ona yük bindirdiği ve ayırdığı kısa an sırasında hareket edebilir. Bölgesel kalkma, çırpınma (flutter), titreşim, değişen giriş açısı, düzensiz enine gerginlik veya bir destek boşluğu kesimi değiştirebilir.

Etkilenen şeridi yakından gözlemleyin. İyi bir çalışma ve kötü bir çalışma sırasında aynı açıdan çekilen kısa bir video, hareketsiz görüntülerde görülmesi zor olan hareketi ortaya çıkarabilir.

Daha yüksek gerginlik elektrodun daha düz görünmesini sağlayabilir, ancak aşınmış bir bıçağı eski haline getiremez veya bir destek boşluğunu ortadan kaldıramaz. Birkaç şerit gerginlikle birlikte değiştiğinde, ortak gerginlik bölgesini ve destek düzenini inceleyin. Aynı koşullar altında tek bir şerit anormal kaldığında, o bıçak konumuna geri dönün.

Dilme bölümü çevresindeki kılavuz, destek, gerginlik ve taşıma konumları için sayfasına bakın: Dilme ve Yeniden Sarım Hattı Merdaneleri.

Aktif Kaplama Kesim Kenarı Boyunca Neden Kırılır

Kaplama kenarı kopması; dar bir eksik şerit, düzensiz kırık bir kenar, açıkta kalan akım toplayıcı, gevşek pullar veya kesimin yanında pudramsı bir hat olarak görünebilir.

Alttaki metal kenar hala kabul edilebilir durumda olabilir. Bu durumda hasar aktif katman içinde veya kaplama-akım toplayıcı arayüzünde yer alır.

Kaplama, metal folyo gibi deforme olmaz. Aktif malzeme parçacıkları, iletken malzeme, bağlayıcı ve iç gözeneklerden oluşan sıkıştırılmış bir yapıdır. Dilme sırasında kendi kalınlığı içinde çatlayabilir, akım toplayıcıdan bölgesel olarak ayrılabilir veya küçük bir folyo parçasıyla birlikte kırılabilir.

Kohezif Kırılma ve Arayüz Ayrılması Farklı Görünür

İki yaygın kenar modelini birbirinden ayırmaya değerdir.

Kohezif kırılma kaplamanın içinde meydana gelir. Kenar genellikle taneli, pudramsı veya düzensiz görünür. Kaplamanın bir kısmı akım toplayıcıya bağlı kalırken ince pullar kopabilir.

Arayüz ayrılması kaplama ile akım toplayıcı arasında meydana gelir. Kesimin yanında daha temiz bir açıkta kalan folyo şeridi bırakabilir. Bir anotta bu durum kenar delaminasyonu olarak tanımlanabilir. Kesim sırasında bölgesel arayüz desteğini kaybettiğinde bir katotta da benzer ayrılma ortaya çıkabilir.

Kaplama ve küçük bir metal parçası içeren bir parça, birleşik hasarı gösterir. Akım toplayıcı ve aktif katman birlikte bozulmuştur.

Net yakın çekim görüntüler genellikle bu ilk ayrım için yeterli bilgi sağlar. “Kaplama dökülüyor” gibi genel açıklamalar hasarın şeklini, tarafını ve genişliğini dışarıda bırakır.

Kopma Modeli Sorunun Bölgesel mi Yoksa Daha Geniş mi Olduğunu Gösterir

Bir bıçak konumunun yanındaki kesintisiz dar bir şerit; bölgesel bir bıçak, destek veya giriş koşuluna daha güçlü şekilde işaret eder.

Birkaç şerit boyunca rastgele kopmalar, elektrotta veya bıçak bölgesinde daha geniş bir değişime işaret eder. Yeni bir kaplama partisinden veya kalenderleme koşulundan sonra tüm şeritler değişirse, gelen elektrot yapısını karşılaştırın. Bıçak çalışmasından sonra tek bir şerit değişirse, o bıçağın çevresinde kalın.

Etkilenen taraf da önemlidir:

  • tek taraflı kopma, asimetrik bıçak yüklemesini veya desteğini takip edebilir;
  • her iki taraftaki benzer hasar, daha geniş bir kaplama veya bıçak bölgesi koşulunu yansıtabilir;
  • ince toz, yüzey kırılmasına veya sürtünmeye daha güçlü şekilde işaret eder;
  • ince pullar, aktif katman içindeki parçalanmaya işaret eder;
  • temiz bir açıkta kalan akım toplayıcı şeridi, bölgesel arayüz ayrılmasına işaret eder;
  • karışık metal ve kaplama parçaları, birleşik kenar hasarını gösterir.

Kalenderleme Bıçağa Ulaşan Yapıyı Değiştirir

Kalenderleme elektrot kalınlığını azaltır, kaplamayı sıkıştırır ve komple elektrodun rijitliğini değiştirir. Bir bant makine boyunca dengeli şekilde çalışabilir ve yeni bir kenar oluşturulduğunda yine de keskin şekilde kırılabilir.

Daha yoğun bir kaplama daha net bir kırılma hattı üretebilir. Bölgesel olarak zayıf bir arayüz, kesim yan desteği ortadan kaldırana kadar ana bobin üzerinde gizli kalabilir. Bu durum, yanında dar bir kaplama kaybı bandı olan dengeli bir metal kenar bırakabilir.

Aynı bıçak kurulumu elektrot partileri arasında farklı sonuçlar ürettiğinde, kaplama ve kalenderleme durumunu kaydedin. Amaç, her elektroda tek bir standart ayar uygulamak yerine bıçağa giren yapının değişip değişmediğini doğrulamaktır.

Bıçağa Ulaşmadan Önce Elektrodu Kontrol Edin

Çatlaklar, bölgesel delaminasyon, taşıma hasarı veya zayıf kaplama kenarları dilmeden önce halihazırda mevcut olabilir.

Bıçaktan önceki ve hemen sonraki aynı şeritten alınan numuneleri karşılaştırın. Akış yönünün gerisinde halihazırda mevcut olan hasar; kaplama, kurutma, kalenderleme veya daha önceki taşımaya aittir. İlk kez bir bıçak konumunda ortaya çıkan hasar ise o kesime aittir.

Bıçaktan önceki son Kılavuz Merdaneler , elektrot açılı girdiğinde, yana doğru hareket ettiğinde veya eşitsiz kenar gerginliği gösterdiğinde önem kazanır. Hızlanma, yavaşlama veya gerginlik bölgesi hareketi sırasında birkaç şerit birlikte değiştiğinde ise Gergi Kontrol Merdaneleri daha ilgili hale gelir.

Separatör filmi farklı bir yapıya ve arıza modeline sahiptir. Separatör kırışıklıkları, tüylü kenarlar, statik ve kesim tozu sayfasında ele alınmaktadır: Batarya Separatör Filmi Dilme ve Yeniden Sarma Sorunları.

Kesim Parçacıkları Nasıl Oluşur ve Akış Yönünde İleriye Taşınır

Elektrot kesim parçacıkları metalik, metalik olmayan veya karışık yapıda olabilir.

İnce parlak parçalar genellikle akım toplayıcıya işaret eder. Koyu veya açık renkli toz genellikle aktif kaplamadan gelir, ancak renk tek başına kaynağı doğrulayamaz. Daha büyük pullar, küçük bir folyo parçasına bağlı kaplama içerebilir.

Parçacık bileşimi mevcut olduğunda faydalıdır. Metal, kaplama malzemesi ve ilgisiz kirlenme arasındaki temel bir ayrım bile araştırmayı kısaltabilir. Üretim kanıtları, laboratuvar analizinden önce kaynağı yine de daraltabilir.

Parçacıkları Bıçağın Ürettiğini Gösteren İşaretler

Kesim kaynaklı parçacıklar genellikle tanınabilir bir model izler:

  • bir bıçak konumunun altında veya yanında taze birikimler ortaya çıkar;
  • parçacık miktarı bıçak çalışma süresi boyunca artar;
  • birikimler hasarlı bir kesim kenarına yakın kalır;
  • temizlikten sonra parçacıklar önce bıçak çevresinde geri döner;
  • bileşim akım toplayıcı veya kaplama ile eşleşir;
  • bıçak temizliği, bıçak değişimi, tutucu çalışması veya destek ayarından sonra durum değişir.

Örneğin, 6. şerit kesildikten hemen sonra ortaya çıkan, komşu şeritlerde düşük kalan ve o bıçakta kaplama biriktikçe artan toz, bölgesel bir kesim kaynağına işaret eder.

Dilmeden önce tam elektrot boyunca halihazırda yayılmış olan parçacıklar, akış yönünün gerisinde bir kirlenme incelemesi gerektirir.

Emiş Sistemi Parçacıkları Çıkış Noktasında Yakalamalıdır

Bir emiş fanı çalışırken kesim noktasındaki bölgesel toplama zayıf kalabilir.

Davlumbaz konumunu, emiş yolunu, iç birikimleri, tıkalı bölümleri, kesimden olan mesafeyi ve fire kenarıyla olan etkileşimi inceleyin. Küçük bir bant yolu değişikliği, parçacık çıkış noktasını emiş açıklığından uzaklaştırabilir.

Hava yönü önemlidir. Hava akışı kalıntıları uzaklaştırmak yerine kesimin üzerinden geçtiğinde, hafif kaplama parçacıkları bitişik bir şeride geçebilir. Bu durumda komşu şerit daha fazla kirlenme alırken bir bıçak nispeten temiz görünebilir.

Bıçağı ve emiş alanını temizledikten sonra ilk yeni birikimin nerede ortaya çıktığını gözlemleyin. İlk geri dönüş noktası, uzun bir çalışmadan sonra toplanan toplam miktardan genellikle daha faydalıdır.

Kaçan Parçacıklar Elektroda Geri Dönebilir

Emişten kaçan parçacıklar şunları yapabilir:

  • fire kenarıyla birlikte hareket edebilir;
  • bir destek plakasına veya makine gövdesine yerleşebilir;
  • statik yoluyla elektroda tutunabilir;
  • bir kılavuz veya çekiş merdanesinde toplanabilir;
  • bir şeritten diğerine aktarılabilir;
  • sonraki temas sırasında elektroda geri dönebilir;
  • yeniden sarma sırasında kaplamanın içine bastırılabilir.

Tozlu bir merdane yüzeyi, merdanenin parçacık yolunda bulunduğunu doğrular. Merdanenin kalıntı mı topladığını, onu aktardığını mı yoksa ikincil hasara mı neden olduğunu belirlemek için o temastan önceki ve sonraki elektrodu karşılaştırın.

Prosesin izin verdiği yerlerde, Temizleme ve Yapışkan Merdaneler akış yönündeki hassas bir temastan önce gevşek parçacıkları uzaklaştırabilir. Yüzey temiz ve dengeli kalmalıdır. Dökülme, kalıntı aktarımı, aşırı yapışkanlık veya yüksek sürüklenme direnci başka bir sorun yaratabilir.

Antistatik / İletken Kauçuk Merdaneler Yük birikimi ve topraklama yolu parçacık hareketini açıkça etkilediğinde önem kazanır. Statik kontrol, bıçakta üretilmeye devam eden metal veya kaplama parçalarını ortadan kaldıramaz.

Elektrot bıçaktan temiz çıkıyor ve bir merdane temasından sonra çizikler, parçacık izleri veya mikro sıkışma geliştiriyorsa sayfasına bakın: Merdane Temasından Sonra Batarya Elektrodu Bant Yüzeyi Kusurları.

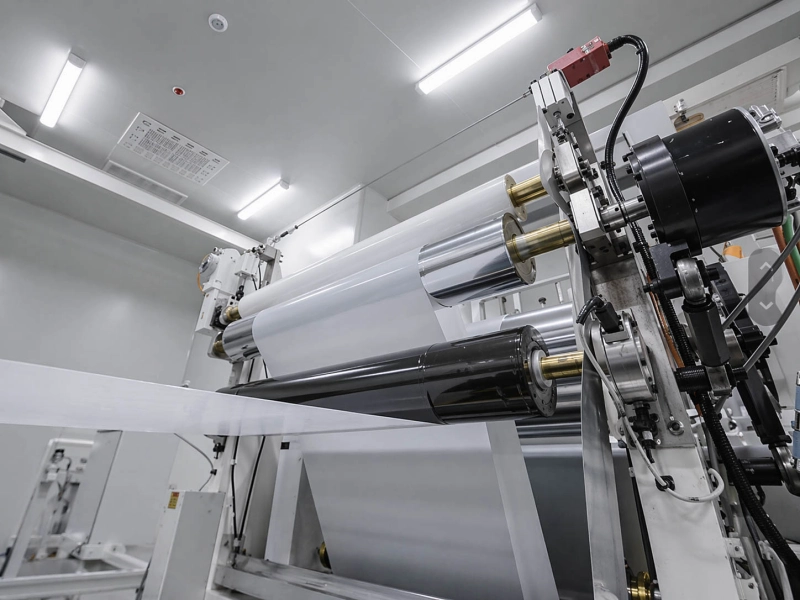
Dilme Ünitesi Çevresindeki Merdaneler Ne Zaman Kontrol Edilmeye Değerdir

Çapaklar, kaplama kopması veya taze parçacıklar bıçak çıkışında halihazırda görünür olduğunda bıçak ve elektrot ana konular olarak kalır.

Merdaneler, kanıtlar belirli bir temas konumu çevresinde değiştiğinde kontrol edilmeye değerdir.

Merdane konumu Neyi etkileyebilir Faydalı saha sinyali
Bıçaktan önceki kılavuz veya destek Giriş açısı, bölgesel kalkma, çırpınma, yanal hareket, enine gerginlik dağılımı Bir kılavuzdan sonra elektrodun hareket etmeye başlaması veya bir şeridin bıçağa farklı girmesi
Bıçaktan sonraki kılavuz veya çekiş Şerit yolu, kenar sürtünmesi, parçacık aktarımı, ikincil kopma Temiz bir kesim kenarının bir temastan sonra değişmesi
Temizleme veya antistatik temas Gevşek parçacıkların uzaklaştırılması, çekilmesi veya bırakılması (ayrılması) Parçacıkların aynı yüzey çevresinde toplanması veya temizlikten sonra geri dönmesi
Yeniden sarma teması Gevşek kalıntıların sıkıştırılması ve zayıf kenarların görünürlüğü Parçacıkların veya kenar hasarının yalnızca bobin sarımından sonra daha kötü görünmesi

Belirli bir merdane şu durumlarda daha yakından incelenmeyi hak eder:

  • elektrot bıçaktan önce gözle görülür şekilde hareket ettiğinde;
  • birkaç şerit tek bir gerginlik teması konumu yakınında birlikte değiştiğinde;
  • temiz bir kenar akış yönündeki bir temastan sonra koptuğunda;
  • parçacıklar aynı merdane yüzeyinde tekrar tekrar toplanıp oradan geri döndüğünde;
  • bir şerit daha yüksek sürüklenme direnci veya farklı bir çalışma yolu gösterdiğinde;
  • sorun merdane değişimi, taşlama, rulman çalışması veya hizalama ayarından sonra başladığında.

Komple hat yerine o merdaneyi inceleyin. Serbest dönüşe, rulman direncine, hizalamaya, salgıya, yüzey temizliğine, bant giriş ve çıkış açısına ve birikimlerin veya aşınmanın şerit konumuna bakın.

Bir destek merdanesi bölgesel dengeyi iyileştirebilir. Aşınmış bir bıçağı eski haline getiremez. Bir temizleme merdanesi gevşek parçacıkları uzaklaştırabilir. Etkili bıçak bölgesi emişinin yerini alamaz. Bir antistatik merdane, elektriksel yol uygun olduğunda parçacık çekimini etkileyebilir. Kesim parçalarının oluşmasını durduramaz.

Wolorin’in rolü, kanıtlar bizzat merdane konumuna işaret ettiğinde başlar: değişime, farklı bir kaplama veya yüzey yönüne ya da gerçek temas koşulu için özel üretime ihtiyaç duyan bir kılavuz, destek, çekiş, temizleme, antistatik veya yeniden sarma teması merdanesi.

Nedeni Doğrulamayı Kolaylaştıran Kanıtlar

Faydalı bir numune paketi; kusurun nasıl göründüğünü, ilk nerede ortaya çıktığını ve hangi şerit veya temas konumunun dahil olduğunu göstermelidir.

Kanıt Dahil edilmeye değer detaylar
Kesim kenarı fotoğrafları Kesimin her iki tarafı, şerit numarası, makine yönü, bıçak konumu, mümkün olan yerlerde görünür akım toplayıcı ve kaplama
Çapak bilgileri Yön, etkilenen uzunluk, mevcutsa ölçülen yükseklik
Kopma bilgileri Genişlik, konum, açıkta kalan akım toplayıcı, parça şekli, kesimin etkilenen tarafı
Parçacık bilgileri İlk görünür konum, birikim konumu, görünüm ve biliniyorsa bileşim
Elektrot detayları Katot veya anot, akım toplayıcı malzemesi ve kalınlığı, kaplama durumu, kalenderleme durumu
Bıçak detayları Bıçak tipi, kesme modu, bıçak konumu, çalışma süresi, temizlik ve yakın zamanlı bakım
Bıçak bölgesi durumu Destek yerleşimi, gerginlik davranışı, görünür titreşim, çırpınma, yanal hareket, giriş açısı
Emiş durumu Davlumbaz konumu, emiş durumu, birikimler, tıkalı bölümler, fire kenarı etkileşimi
Kesim sonrası yol Kılavuz, çekiş, temizleme, antistatik ve yeniden sarma temasları; ilk yeniden birikme noktası
Merdane bilgileri Teknik resim veya temel boyutlar, tam konum, yüzey fotoğrafları, biliniyorsa malzeme ve sertlik, yakın zamanlı onarım veya değişim

Kenar fotoğraflarını karşılaştırırken aydınlatmayı, büyütmeyi ve bakış yönünü tutarlı tutun. Makine yönünü ve kesimin tam tarafını işaretleyin.

Konuma özel etiketler genel açıklamalardan çok daha faydalıdır. “4. şeridin operatör tarafı kenarı, bıçaktan hemen sonra” ifadesi başka bir numuneyle karşılaştırılabilir. “Düşük dilme kalitesi” ifadesi karşılaştırılamaz.

Aynı durum parçacıklar için de geçerlidir. “Koyu renkli toz ilk olarak 4. şerit bıçağından sonra ve 1. kılavuzdan önce ortaya çıkıyor” ifadesi kullanılabilir bir sıralama verir. “Bitmiş bobin üzerinde toz” ifadesi kirlenmenin ne zaman başladığını göstermez.

Ölçülen çapak yüksekliği, kopma genişliği, parçacık miktarı, gerginlik, bindirme ve boşluk proje kanıtı olarak kaydedilebilir. Bunların anlamı elektrot yapısına, bıçak sistemine, makine tasarımına ve müşterinin kendi kalite gereksinimlerine bağlı kalmalıdır.

İlgili Sayfalar

Merdane Üretimi ve Kalite Bilgileri

  • Hizmetler — Özel merdane üretimi, değişim ve üretim onayı.
  • Kalite Kontrol — Merdane boyutlarının, sertliğinin, yüzey durumunun, salgısının ve projeye özel gereksinimlerin muayenesi.
  • Wolorin Hakkında — Wolorin’in endüstriyel merdane üretimi ve tedarik yönü.

Teknik Resimleri veya Mevcut Merdane Detaylarını Gönderin

Wolorin; bir kılavuz, destek, çekiş, temizleme, antistatik veya yeniden sarma teması merdanesinin değişime ya da özel üretime ihtiyaç duyduğu durumlarda bir batarya elektrodu dilme projesinin merdaneyle ilgili kısmını destekleyebilir.

Halihazırda teknik resimleriniz, boyutlarınız, numuneleriniz veya net bir merdane şartnameniz varsa bunları doğrudan gönderin. Bu belgelere dayanarak fiyat teklifi, özel üretim veya üretim onayı süreçleriyle ilerleyebiliriz.

Mevcut bir merdane için en faydalı başlangıç bilgileri şunlardır:

  • merdane teknik resmi veya temel boyutlar;
  • dış çap, yüzey boyu, mil ve rulman boyutları;
  • hattaki tam merdane konumu;
  • her iki uç ve tam çalışma yüzeyi dahil eski merdane fotoğrafları;
  • elektrodun hangi tarafının merdaneye temas ettiği;
  • temas ortamı ve temizleme ortamı;
  • biliniyorsa mevcut kaplama malzemesi, sertliği ve yüzey bitişi;
  • görünür birikimler, kesikler, ezikler, düzensiz aşınma, şişme veya yüzey hasarı;
  • parçacık aktarımı, kenar sürtünmesi, kararsız destek, zayıf dönüş veya tekrarlanan kirlenme gibi merdaneyle ilgili mevcut sorun.

Bilgiler eksikse eski merdane fotoğrafları, ana boyutlar, merdane konumu, temas ortamı ve o merdane yakınında görülen sorun ile başlayın. Bu detaylar normal bir değişim veya özel üretim görüşmesini başlatmak için yeterlidir.