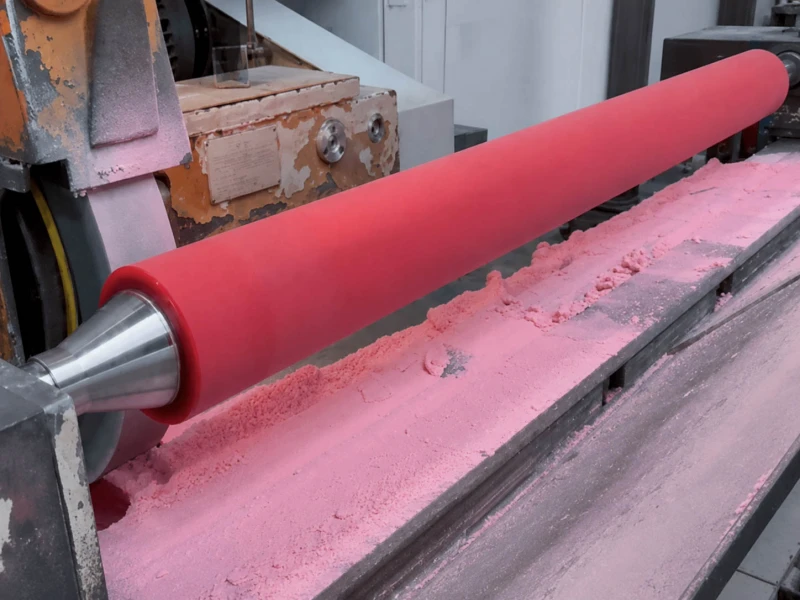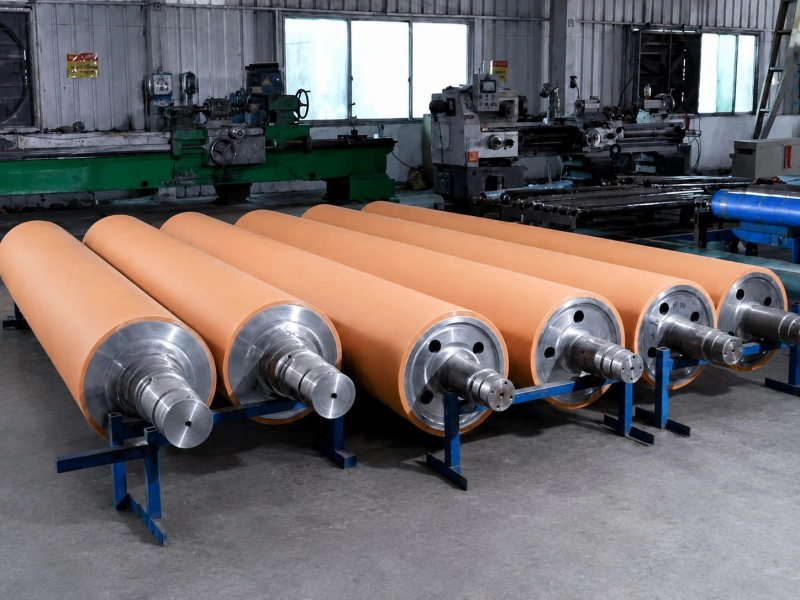
Besleme kararlılığı
Kayma, kısa giriş besleme tutarsızlığı ve aktarım tekrarlanabilirliği

Kıstırma (pinch) merdaneleri, malzemelerin kontrollü bir temas noktası üzerinden tutulması, beslenmesi ve yönlendirilmesi gereken yerlerde kullanılır.
Genellikle başka bir merdaneyle birlikte çalışarak kontrollü bir temas hattı (nip) teması oluştururlar ve film, kağıt, etiket stoğu, ambalaj filmi, baskılı alt tabakalar ve diğer şerit (web) malzemelerin hattın bir sonraki bölümüne daha düzenli girmesine yardımcı olurlar.
Üretimde bir kıstırma merdanesinin ana rolü; malzemeyi doğru temas noktasında tutmak, istasyona veya istasyon içinden beslemek ve kayma, ezilme izi, yönlendirme bozulması ya da yüzey izi riskini azaltırken senkronize hareket etmesini sağlamaktır.
Halihazırda mevcut bir merdane ölçünüz, teknik resminiz, numuneniz veya merdane şartnameniz varsa doğrudan bize gönderebilirsiniz.
Malzeme, sertlik veya yüzey henüz netleşmemişse, merdane konumundan ve çözmeye çalıştığınız sorundan da başlayabiliriz.
Temas hattı (nip) merdanesi veya kıstırmalı besleme merdanesi olarak da adlandırılan kıstırma merdanesi; malzeme bir makine bölümüne girerken, içinden geçerken veya çıkarken kontrollü tutma ve besleme teması sağlar.
Yaygın konumlar şunları içerir:
Giriş ve çıkış besleme bölümleri
Baskı, kaplama veya laminasyon istasyonlarından önce ya da sonra
Dilme ve yeniden sarma bölümleri çevresi
Etiket, film, kağıt ve esnek ambalaj şerit (web) yolları
Kararlı tutma temasının gerektiği kısa mesafeli besleme noktaları
Bir kıstırma merdanesi hattaki en görünür merdane olmayabilir, ancak malzemenin kritik bir proses bölümüne ulaşmadan önce ne kadar kararlı olduğunu doğrudan etkileyebilir.
Kıstırma teması kararsız olduğunda, hatta kayma, düzensiz besleme, kırışma, ezilme izi veya şerit yönlendirme bozulması görülebilir.
Bu tür bir gereksinim genellikle önce bir fonksiyon sayfası olarak incelenir. Aynı proje daha geniş şerit (web) taşıma koşullarıyla güçlü bir şekilde bağlantılı olduğunda, doğal olarak sayfasıyla da ilişkilendirilebilir: Film İşleme Merdaneleri.
Aynı kıstırma merdanesi mantığı her istasyonda aynı şekilde davranmaz.
Temel endişe genellikle bir sonraki bölüm malzemeyi etkilemeye başlamadan önce malzemenin düzenli bir şekilde yakalanıp yakalanamayacağıdır.
Tipik endişeler:
kararsız giriş
ilk kalkış sırasında kısa süreli kayma
şeridin (web) düz girmemesi
bir tarafın diğerinden daha erken beslenmesi
Temasın genellikle kararlı kalması gerekir, ancak aynı zamanda nazik kalması da şarttır.
Tipik endişeler:
alt akış kalitesini etkileyen giriş kararsızlığı
hassas yüzeylerde bölgesel izler
genişlik boyunca basınç farkı
bir sonraki bölümden önce besleme uyumsuzluğu
Bu konum genellikle daha güçlü besleme kontrolüne ihtiyaç duyar, ancak basınç sonuçları olmadan rastgele artırılamaz.
Tipik endişeler:
hız artışından sonra kayma
dar malzemelerin öncekinden daha az kararlı çalışması
ince veya yumuşak alt tabakalarda iz bırakma
sarım öncesinde kararsız aktarım
Bu konumlar genellikle insanların beklediğinden daha fazla tekrarlanabilir tutuş geri kazanımına bağlıdır.
Tipik endişeler:
yeniden başlatma sırasında bölgesel kayma
tutarsız besleme uzunluğu
aynı temas noktasında tekrarlanan iz bırakma
tekrarlanan döngülerden sonra kararsız yakalama
Basıncı artırmak her zaman doğru yanıt değildir, çünkü çok fazla basınç ezilme izi veya malzeme deformasyonu yaratabilir.
Ana belirti yüzey hasarı ise; basınç dağılımı, yüzey pürüzlülüğü ve temas homojenliği birlikte kontrol edilmelidir.
Kıstırma merdanesi malzemeyi bir sonraki bölümden önce dengelemezse; baskı, kaplama, laminasyon, dilme veya yeniden sarma da etkilenebilir.
Bu tür bir sorun; alt akış çekişi, gergi ve şerit (web) yönlendirme koşullarıyla birlikte kontrol edilmelidir.
Bu durumda sorunu değerlendirmek için yalnızca malzeme yeterli değildir. Mekanik hizalama ve temas homojenliğinin de gözden geçirilmesi gerekir.
Bir kıstırma merdanesinin genellikle aynı anda dört şeyi kontrol etmesi gerekir:
Kayma, kısa giriş besleme tutarsızlığı ve aktarım tekrarlanabilirliği
İzler, ezilme izi, uzama ve yüzey hasarı
Tutuş, ayrılma (bırakma), kirlenme eğilimi ve malzeme koruması
Tek taraflı sıkılık, bölgesel basınç farkı ve yüzey boyunca düzensiz yakalama
İyi bir kıstırma merdanesi en yüksek basınca sahip olan değildir. Teması malzeme için kararlı ve yönetilebilir tutarken yeterli tutma kuvveti sağlayan merdanedir.
Kıstırma merdanelerinin genellikle tutuş, deformasyon ve yüzey korumasını dengelemesi gerekir.
Birçok endüstriyel kıstırma / temas hattı (nip) temas konumu için kauçuk kaplama sertliği yaygın olarak 40–90 Shore A aralığında seçilir..
| Uygulama Hedefi | Yaygın Sertlik Yönelimi |
|---|---|
| Daha yumuşak tutma teması ve daha düşük iz bırakma riski | Yaklaşık 40–60 Shore A |
| Ambalaj, baskı, etiket veya şerit (web) malzemeler için genel besleme | Yaklaşık 60–80 Shore A |
| Daha yüksek tutuş, daha yüksek aşınma veya daha ağır temas yükü | Yaklaşık 80–95 Shore A |
| Isı, ayrılma (bırakma) veya yapışmaz temas | Karışıma ve yüzey işlemine bağlıdır |
Yaklaşık 40–60 Shore A
Yaklaşık 60–80 Shore A
Yaklaşık 80–95 Shore A
Karışıma ve yüzey işlemine bağlıdır
Bu aralıklar yalnızca başlangıç noktalarıdır.
Aynı Shore A sertliği; temas hattı (nip) basıncına, kaplama kalınlığına, merdane çapına, hat hızına ve malzeme yüzeyine bağlı olarak farklı davranabilir.
Bir kıstırma merdanesini tasarlarken veya değiştirirken aşağıdaki noktaların genellikle birlikte kontrol edilmesi gerekir:
Önceki temas düzenli çalıştığında ve hat koşulları değişmediğinde eski merdaneyi kopyalamak genellikle yeterlidir.
Hat hızı, alt tabaka yüzeyi, malzeme kalınlığı, gergi ayarı veya karşı merdane durumu değişmişse, eski şartname nihai yanıt olarak değil bir referans olarak ele alınmalıdır.
Bu durumlarda merdane ölçüsü yine başlangıç noktası olarak kullanılabilir, ancak üretimden önce malzeme, sertlik, yüzey kalitesi ve temas koşulu tekrar kontrol edilmelidir.
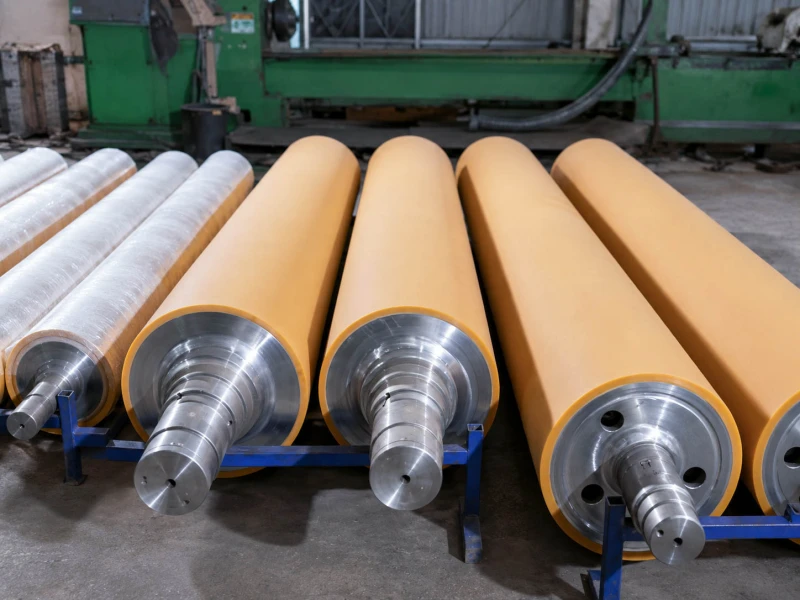
Malzeme seçimi yalnızca alışkanlıktan değil, istasyon gereksiniminden başlamalıdır.
poliüretan kauçuk merdaneler daha güçlü çekiş hissi, kesilme direnci ve daha uzun aşınma ömrünün önemli olduğu yerlerde genellikle ilk olarak değerlendirilir.
NBR / nitril kauçuk merdaneler yağ, mürekkep, yapıştırıcı kaynaklı maruziyet veya genel endüstriyel besleme koşullarının söz konusu olduğu yerlerde sıklıkla değerlendirilir.
katı silikon merdaneler ayrılma (bırakma) davranışının, ısı direncinin veya daha düşük yüzey agresifliğinin maksimum çekişten daha önemli hale geldiği yerlerde sıklıkla değerlendirilir.
EPDM; nemin, ozonun veya daha açık ortam maruziyetinin daha önemli olduğu yerlerde değerlendirilebilir.
FKM, HNBR, CSM, bütil veya diğer karışımların varsayılan bir malzeme alışkanlığından ziyade gerçek çalışma koşuluna göre değerlendirilmesi gerekebilir.
Malzeme yine de kararın yalnızca bir parçasıdır. Kıstırma merdanelerinde sertlik, yüzey kalitesi, kaplama yapısı, eşleşen merdane durumu ve gerçek istasyon davranışı çoğu zaman sonucu en az malzeme kadar değiştirir.
Her besleme sorunu ilk olarak bir kıstırma merdanesi sorunu olarak değerlendirilmemelidir.
Sorun kısa bir bölgesel tutma noktasında başlıyorsa
Malzeme bir sonraki bölüme kararsız giriyorsa
Kayma tam olarak temas hattı (nip) noktasında ortaya çıkıyorsa
Eşleşen temasın uygulandığı yerde izler oluşuyorsa
Malzeme zayıf bir şekilde yakalanıyor, aktarılıyor veya yeniden başlatılıyorsa
Ana sorun sürekli çekme ve hız senkronizasyonu ise → çekiş merdaneleri
Ana sorun daha geniş bir temas bölgesi boyunca basınç dağılımı veya yüzey koruması ise → basınç merdaneleri
Kıstırma noktası yalnızca görünür belirti ise ve asıl kararsızlık hattın başka bir yerinde başlıyorsa
Konum, uygulama düzeyinde inceleme de gerektiren daha geniş bir ince şerit (web) taşıma prosesinin parçasıysa → Film İşleme Merdaneleri
Yalnızca bir kıstırma merdanesini değiştirmek; gerçekte çekişle ilgili, basınç dağılımıyla ilgili veya bölgesel temas noktasından daha geniş kapsamlı olan bir hat sorununu tam olarak çözmeyecektir.
Kayma; yüzey sürtünmesi, sertlik, temas hattı (nip) basıncı, malzeme yüzey durumu veya hız senkronizasyonu ile ilgili olabilir.
Basıncı artırmak her zaman doğru yanıt değildir, çünkü çok fazla basınç ezilme izi veya malzeme deformasyonu yaratabilir.
Bu sorunlar uygun olmayan sertlikten, aşırı basınçtan, pürüzlü merdane yüzeyinden, bölgesel basınç değişiminden veya hassas bir malzeme yüzeyinden kaynaklanabilir.
Ana belirti yüzey hasarı ise; basınç dağılımı, yüzey pürüzlülüğü ve temas homojenliği birlikte kontrol edilmelidir.
Kıstırma merdanesi malzemeyi bir sonraki bölümden önce dengelemezse; baskı, kaplama, laminasyon, dilme veya yeniden sarma da etkilenebilir.
Bu tür bir sorun; alt akış çekişi, gergi ve şerit (web) yönlendirme koşullarıyla birlikte kontrol edilmelidir.
Bu durum merdane paralelliği, montaj basıncı, kaplama durumu, bombe (crown) profili veya merdane hassasiyeti ile ilgili olabilir.
Bu durumda sorunu değerlendirmek için yalnızca malzeme yeterli değildir. Mekanik hizalama ve temas homojenliğinin de gözden geçirilmesi gerekir.
Daha güçlü tutuş, tokluk ve aşınma direnci gerektiğinde sıklıkla değerlendirilir.
NBR / Nitril Kauçuk MerdanelerGenel endüstriyel besleme, yağ, mürekkep veya yapıştırıcı ile ilişkili temas için sıklıkla değerlendirilir.
Katı Silikon MerdanelerDaha nazik temas veya daha düşük iz bırakma eğilimi daha önemli olduğunda sıklıkla değerlendirilir.
Basınç MerdaneleriTemel soru bölgesel kıstırma tutuşundan ziyade daha geniş basınç dağılımı olduğunda faydalıdır.
Çekici MerdanelerHat sorunu daha çok sürekli çekme ve hız senkronizasyonu ile ilgili olduğunda faydalıdır.
Film İşleme MerdaneleriKıstırma noktası daha geniş bir ince şerit (web) taşıma prosesinin parçası olduğunda faydalıdır.
Esnek Ambalaj MerdaneleriBaskı, laminasyon, besleme ve yeniden sarmanın aynı hatta birbirini etkilediği durumlarda faydalıdır.
Dilme ve Yeniden Sarım Hattı MerdaneleriAna sorun dilme girişinde veya yeniden sarma aktarımında ortaya çıktığında faydalıdır.
Güvenilir bir kauçuk merdane, ölçü uyumundan daha fazlasına bağlıdır. Karışım formülasyonu, sertlik kararlılığı, kaplama kalınlığı, yüzey kalitesi, mil yapısı ve çalışma hassasiyetinin tümü merdanenin hattınızda nasıl performans gösterdiğini etkiler.
Wolorin, köklü imalat deneyimi, üretim ekipmanları, muayene ekipmanları, mevcut sertifikaları ve belgelendirilmiş kalite kontrolleri ile hem rutin yedek merdane projelerini hem de daha zorlu özel endüstriyel kauçuk merdane projelerini destekler. Kauçuk karışım formülasyon sistemimiz farklı çalışma gereksinimlerine uyarlanabilir.
Sevkiyattan önce kaplama sertliği, mil detayları, yüzey durumu ve çalışma hassasiyeti gibi temel kalemler proje gereksinimlerine göre kontrol edilebilir.
Aşağıdaki sayfalar aracılığıyla üretim kapsamımızı, kalite kontrol sürecimizi ve şirket geçmişimizi inceleyebilirsiniz.
Wolorin, mevcut merdane ölçülerinize, teknik resimlerinize, numunelerinize veya gerçek istasyon gereksinimlerinize göre özel kıstırma merdaneleri üretebilir.
Mevcut merdane kayıyor, iz bırakıyor veya kararsız besleme yapıyorsa; malzeme, sertlik, yüzey ve değişim yönelimini doğrulamamıza yardımcı olmak için merdane detaylarını veya uygulama bilgilerini bize gönderebilirsiniz.