서비스
고난도 위치에 필요한 맞춤 고무 롤러 제작 및 교체 검토입니다.

고무 롤러는 저속에서는 부드럽게 회전하다가 라인 속도가 올라가면 진동, 소음, 베어링 발열 또는 옅은 반복 자국이 나타날 수 있습니다. 고속 롤러, 긴 면장 롤러, 무거운 고무 피복 롤러, 광폭 웹 라인, 슬리팅·리와인딩 설비, 필름 가공 라인, 구동 롤러 위치에서 자주 나타납니다.
동적 밸런싱은 롤러의 회전 질량이 사용 속도에 적합한지 확인하는 데 도움이 됩니다. 단순 저속 교체 롤러라면 정확한 치수, 적절한 경도, 양호한 연삭, 허용 가능한 런아웃만으로 충분할 수 있습니다. 더 빠르고 길고 무겁거나 표면 민감도가 높은 위치에서는 밸런스와 함께 롤러 런아웃, 샤프트 지지, 베어링 끼워맞춤, 고무 피복 균일도, 최종 조립 상태를 함께 검토해야 합니다.
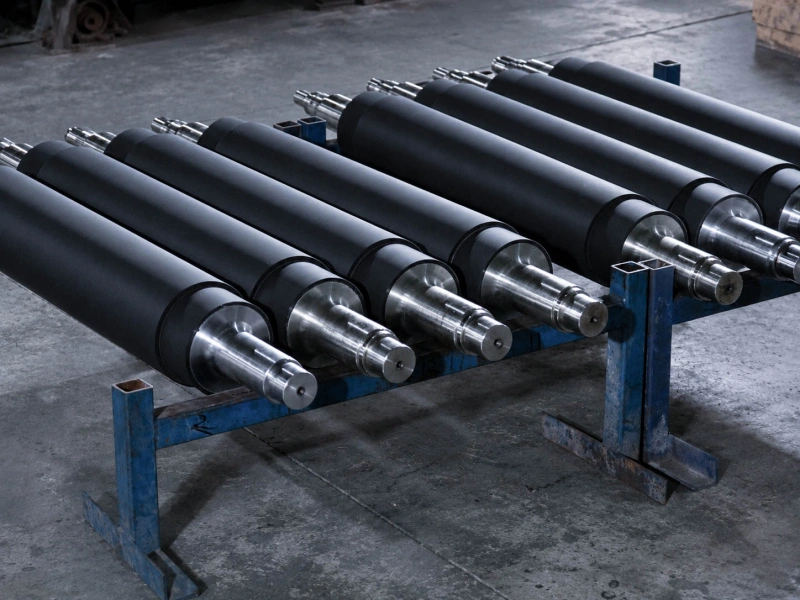
속도가 높아지면 작은 롤러 차이도 쉽게 드러납니다. 저 rpm에서는 보이지 않던 미세한 질량 차이가 고속에서 뚜렷해질 수 있습니다. 라인 소음이 커지고 베어링 부위가 뜨거워지거나 한 롤러 주변에서 웹이 떨리기 시작할 수 있습니다.
라인 속도와 롤러 rpm은 함께 봐야 합니다. 같은 웹 속도에서도 작은 직경 롤러는 큰 직경보다 더 빨리 회전합니다. 그래서 작은 트랙션 롤러, 구동 롤러및 가이드 롤러 도 높은 rpm 부품이 될 수 있습니다.
생산 중 롤러는 실제 접촉 하중도 받습니다. 필름, 종이, 포일, 부직포, 코팅 웹, 고무 시트 또는 다른 롤러와 접촉할 수 있습니다. 진동이 접촉점까지 전달되면 압력, 그립, 권취 접촉, 표면 자국 또는 베어링 하중에 영향을 줄 수 있습니다.
동적 밸런싱은 롤러 질량이 회전 중 어떻게 거동하는지 확인합니다. 고무 피복 롤러의 회전 질량에는 스틸 코어, 고무 피복, 샤프트 끝단과 경우에 따라 슬리브, 기어, 풀리, 커플링 또는 기타 장착 부품이 포함됩니다.
밸런스 상태에는 다음 항목이 영향을 줄 수 있습니다.
밸런싱에서 확인할 핵심 질문은 간단합니다.
이 완성 롤러가 요구 운전 속도에서 눈에 띄는 진동, 추가 베어링 하중 또는 불안정한 접촉 없이 회전할 수 있는가?
일부 고객 도면에는 ISO 1940 또는 ISO 21940 밸런싱 요구가 표시돼 있을 수 있습니다. 고무 롤러 프로젝트에서는 해당 요구가 베어 롤러, 고무 피복 롤러, 최종 회전 조립체 중 어디에 적용되는지 확인하는 것이 중요합니다. 밸런스 요구는 롤러 기능, 운전 속도, 구조, 도면 요구사항을 따라야 합니다.
롤러 속도가 높고 무겁거나 작업 면장이 길고 접촉 역할이 민감할수록 동적 밸런싱의 중요성이 커집니다.
| 롤러 조건 | 밸런스가 더 중요한 이유 |
|---|---|
| 고속 롤러 | rpm이 높을수록 작은 회전 차이가 쉽게 드러남 |
| 긴 면장 롤러 | 길이가 진동, 휨, 지지 상태 차이를 더 뚜렷하게 만들 수 있음 |
| 무거운 고무 피복 롤러 | 밸런스가 좋지 않으면 큰 질량이 베어링 하중을 증가시킬 수 있음 |
| 광폭 웹 라인 | 진동이 더 넓은 작업 면의 접촉에 영향을 줄 수 있음 |
| 슬리팅·리와인딩 라인 | 운전 불안정이 권취 자국, 압력 변화, 에지 품질 문제로 나타날 수 있음 |
| 필름 가공 라인 | 얇거나 광택 있는 필름은 불안정한 롤러 접촉으로 옅은 자국이 생길 수 있음 |
| 트랙션 또는 구동 롤러 | 속도 전달, 그립, 샤프트 구조, 회전 밸런스가 함께 작용함 |
짧고 느리며 경부하인 롤러는 동적 밸런싱을 특별 요구사항으로 둘 필요가 없을 수 있습니다. 하지만 고속으로 회전하거나 질량이 크거나 표면 민감 소재와 접촉한다면 밸런스를 제조 검토에 포함해야 합니다.
표면에 민감한 적용 분야로는 연포장용 롤러 또는 리튬 배터리 라인용 롤러작은 롤러 접촉 변화도 제품 표면에서 더 뚜렷하게 나타날 수 있습니다.
밸런스 관련 문제는 대개 운전 거동에서 먼저 나타납니다. 롤러 표면은 정상처럼 보여도 가속 후 기계 소음이 커지고 베어링 부위가 더 뜨거워지거나 한 롤러 근처에서 웹이 떨릴 수 있습니다. 반복 자국은 생산 속도에 도달한 뒤에만 나타날 수도 있습니다.
이런 징후는 유용하지만 다른 롤러 및 기계 상태와 함께 판단해야 합니다.
| 라인 징후 | 시사하는 가능성 | 함께 확인할 항목 |
|---|---|---|
| 속도와 함께 진동 증가 | 밸런스 검토 필요 | 베어링 끼워맞춤, 샤프트 정렬, 기계 프레임 |
| 베어링 부위 소음 또는 발열 | 회전 하중이 높을 수 있음 | 베어링 상태, 저널 끼워맞춤, 윤활 |
| 고속에서 반복 자국 발생 | 접촉이 불안정할 수 있음 | 롤러 원주, 런아웃, 표면 국부점, 니프 압력 |
| 한 롤러 부근에서 웹 떨림 | 롤러 접촉이 웹을 흔들 수 있음 | 장력, 평행도, 가이드 설정 |
| 재피복 또는 연삭 후 문제 발생 | 롤러 상태가 바뀌었을 수 있음 | 피복 두께, 런아웃, 표면 마감 |
| 부품 추가 후 구동 롤러 진동 | 조립체 밸런스가 바뀌었을 수 있음 | 커플링, 기어, 풀리, 슬리브, 키웨이 |
반복 자국의 간격이 롤러 원주와 가깝다면 롤러를 점검 대상에 포함합니다. 국부 표면점, 런아웃, 압력 변화, 권취 접촉, 베어링 상태, 회전 밸런스가 모두 원인이 될 수 있습니다. 더 넓은 확인은 웹 소재에 주기적인 반복 자국이 생기는 원인 | Wolorin.
웹 펄럭임이 속도 변화나 불안정한 접촉 압력과 함께 나타나면 텐션 컨트롤 롤러 도 주변 롤러 위치와 함께 확인해야 할 수 있습니다.
동적 밸런스, 런아웃, 설치 상태는 모두 운전 안정성에 영향을 주지만 확인하는 항목은 서로 다릅니다.
동적 밸런스는 회전 질량을 보고, 런아웃은 회전 중 표면이나 샤프트가 얼마나 흔들리는지 봅니다. 설치 상태는 롤러가 기계에 올바르게 장착됐는지를 확인합니다.
| 점검 항목 | 확인되는 내용 | 대표적인 생산 영향 |
|---|---|---|
| 동적 밸런스 | 회전 중 질량 분포가 적절한지 | 속도 관련 진동, 베어링 하중, 불안정 운전 |
| 런아웃 / TIR | 회전 중 표면 또는 샤프트가 흔들리는지 | 주기적 압력 변화, 반복 자국, 불균일 접촉 |
| 동심도 | 관련 직경이 올바른 중심을 공유하는지 | 끼워맞춤 문제, 불균일 회전, 조립 문제 |
| 진원도 | 롤러 표면이 실제로 원형인지 | 국부 접촉 변화, 압력 변동 |
| 베어링과 저널 끼워맞춤 | 롤러가 올바르게 지지되는지 | 소음, 발열, 진동, 불안정 회전 |
| 설치 정렬 | 기계에서 롤러가 곧고 평행하게 장착됐는지 | 측면 마모, 웹 트래킹 변화, 불균일 압력 |
밸런스가 맞는 롤러도 표면 진원도가 부족하면 자국을 만들 수 있습니다. 검사 속도에서 런아웃이 양호해도 회전 질량이 적절하지 않으면 높은 생산 속도에서 진동할 수 있습니다. 잘 제작된 롤러도 베어링 끼워맞춤이나 설치 정렬이 잘못되면 운전이 불안정할 수 있습니다.
고속 또는 정밀도가 중요한 위치에서는 이 항목들을 하나의 운전 안정성 검토로 함께 다루는 편이 좋습니다.
고무 롤러의 밸런스는 최종 검사 이전 제조 단계부터 영향을 받습니다. 코어 설계, 고무 피복, 가황, 연삭, 샤프트 끝단 세부 사항이 모두 완성 롤러의 회전에 영향을 줍니다.
스틸 코어는 롤러 길이, 중량, 샤프트 구조, 운전 속도에 맞아야 합니다. 고무 피복은 균일한 두께와 양호한 접착 상태로 적용돼야 합니다. 연삭에서는 외경, 표면 마감, 런아웃을 관리해야 합니다. 기어, 커플링, 슬리브 또는 기타 회전 부품이 있다면 밸런싱 시점도 중요합니다.
흔한 문제 중 하나는 최종 부품 장착 전에 롤러를 밸런싱하는 것입니다. 커플링, 기어, 풀리, 슬리브 또는 키웨이 구성이 추가되면 회전 조립체의 거동이 달라질 수 있습니다. 구동 롤러에서는 베어 롤러만 판단하는 것보다 최종 조립 상태를 보는 편이 더 유용한 경우가 많습니다.
도면, 치수, 샘플 또는 명확한 사양이 있다면 바로 보내주십시오. Wolorin은 제공 자료를 기준으로 맞춤 제작 검토, 견적 또는 제작 가능 여부 확인을 진행할 수 있습니다.
세부 정보가 아직 충분하지 않다면 기존 롤러 사진, 기본 치수, 롤러 위치, 라인 속도 또는 rpm, 그리고 진동, 소음, 베어링 하중, 반복 자국, 불안정한 웹 접촉 같은 현재 운전 문제부터 보내 주십시오.