엠보싱/패턴 전사 위치
이 위치는 그레인 선명도와 패턴 깊이에 직접 영향을 줍니다. 폭 방향 접촉이 균일하지 않으면 한쪽은 무늬가 약하고 다른 쪽은 지나치게 강할 수 있습니다. 열이 함께 작용하면 들러붙음과 국부 압력 편차가 문제를 더 키울 수 있습니다.

가죽·합성피혁 라인에서 롤러 문제는 먼저 표면 결과로 나타나는 경우가 많습니다. 라인은 계속 돌아가더라도 엠보 무늬가 고르지 않거나 일부 폭에서 패턴이 약해지고, 코팅 표면이 달라붙거나 이송 중 자국이 생길 수 있습니다.
따라서 이 롤러의 역할은 소재를 다음 구간으로 이동시키는 것만이 아닙니다. 많은 위치에서 엠보싱 균일성, 가열 접촉에서의 이형, 표면 보호, 주행 안정성에도 영향을 줍니다.
Wolorin은 천연가죽, 합성피혁, 코팅된 직물 기재, 엠보싱 가죽형 표면, 장식 표면 가공 라인용 롤러를 맞춤 제작합니다. 대표적인 위치에는 엠보싱 접촉, 가열 구간, 코팅 지지, 라미네이션 니프, 가이드, 후단 이송 롤러가 있습니다.
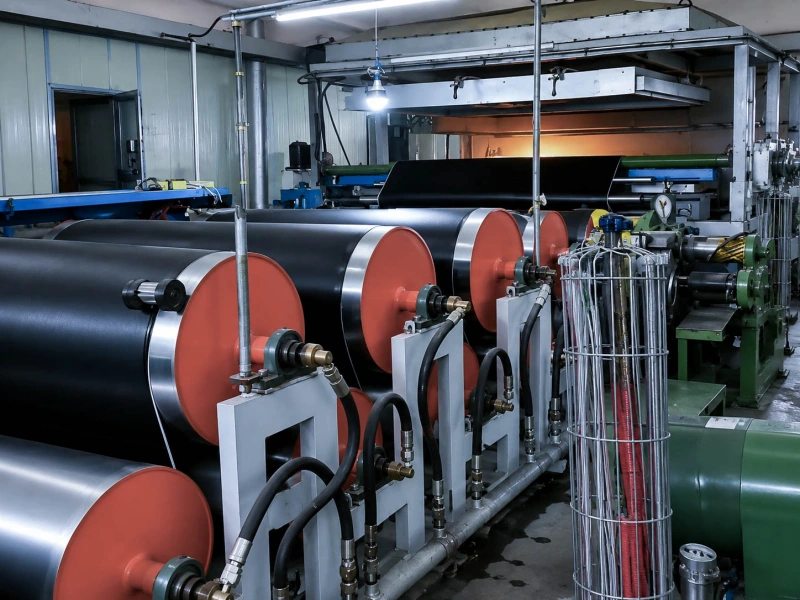
이 적용 분야는 표면 외관, 텍스처, 그레인 또는 장식 패턴의 재현을 제어해야 하는 천연가죽, 합성피혁, 코팅 직물 기재와 기타 가죽형 소재를 포함합니다.
일부 생산 라인은 천연 가죽 표면을 사용합니다. 다른 라인은 PU, PVC 또는 기타 코팅된 소재를 가공하여 가죽과 유사한 마감, 엠보싱 처리된 질감 또는 장식적인 표면 효과를 만들어냅니다.
어떤 라인은 엠보싱이 주 공정이고, 다른 라인은 코팅, 가열, 라미네이션, 패턴 전사, 이미 민감해진 표면의 후단 이송까지 포함합니다. 고객이 최종적으로 판단하는 것은 눈에 보이는 표면 품질입니다. 패턴이 선명한지, 폭 방향 깊이가 균일한지, 표면이 깨끗하게 이형되는지, 완성품 외관이 일정한지가 중요합니다.
이 위치는 그레인 선명도와 패턴 깊이에 직접 영향을 줍니다. 폭 방향 접촉이 균일하지 않으면 한쪽은 무늬가 약하고 다른 쪽은 지나치게 강할 수 있습니다. 열이 함께 작용하면 들러붙음과 국부 압력 편차가 문제를 더 키울 수 있습니다.
가열 접촉은 성형이나 표면 전사를 돕지만 들러붙음, 잔류물 축적, 광택 변화, 이형 불량 위험도 높입니다. 이 위치에서는 경도 자체보다 실제 표면 거동이 더 중요한 경우가 많습니다.
이 롤러들은 코팅 처리 또는 직물 안감 처리된 소재를 장식 처리 전후에 지지하는 데 사용됩니다. 일반적으로 안정적인 움직임을 위해 충분한 접지력이 필요하지만, 지나치게 강해서는 안 됩니다. 표면에 자국을 남기거나 표면을 손상시키다.
적층 작업 시에는 압력을 일정하게 유지해야 하지만, 윗면은 이미 민감한 상태일 수 있습니다. 일반적인 적층 작업에 적합한 롤러는 이러한 재질 구조에는 적합하지 않을 수 있습니다.
가이드 롤러는 소재가 다음 공정으로 얼마나 안정적으로 진입하는지에 영향을 줍니다. 가이드가 불안정하면 이후 엠보싱 편차, 사행 또는 표면 자국으로 나타날 수 있습니다.
코팅, 엠보싱, 라미네이션 후에도 소재가 따뜻하거나 점착성이 있거나 자국에 민감할 수 있습니다. 이송 롤러는 새로운 표면 결함을 만들지 않으면서 라인을 안정적으로 움직여야 합니다.
한쪽은 그레인이 선명하고 다른 부분은 약하게 보일 수 있습니다. 대개 폭 방향 압력 불균일, 불안정한 접촉 또는 실제 공정에 맞지 않는 피복 응답을 확인해야 합니다.
한쪽 패턴이 더 얕거나 흐리다면 엠보 롤 자체만의 문제가 아닐 수 있습니다. 기하 정밀도, 강성, 크라운 설계, 면장 전체의 피복 압축 응답이 결과에 영향을 줄 수 있습니다.
가죽형 텍스처는 만들어지지만 마감이 흐리거나 선명도가 낮거나 일관되지 않을 수 있습니다. 이런 경우 롤러 표면이 실제 소재 상태와 충분히 맞지 않을 가능성을 검토해야 합니다.
코팅된 합성 가죽은 다음과 같을 수 있습니다. 달라붙거나, 끌리거나, 잔여물을 남기다 따뜻한 접촉 부위에서 그렇습니다. 일단 그런 현상이 시작되면 릴리스가 불안정해지고 라인을 일정하게 유지하기가 더 어려워집니다.
코팅, 라미네이션, 엠보싱 이후 표면은 여전히 자국에 민감할 수 있습니다. 이송 롤러의 접촉이 현재 마감 상태에 지나치게 강하면 눈에 보이는 자국이나 광택 편차가 나타날 수 있습니다.
가죽과 유사한 소재는 일반 필름 웹처럼 항상 흐르는 것은 아닙니다. 직물로 보강된 구조물, 코팅된 표면 및 엠보싱 마감재는 미끄러지거나, 이동하거나, 다음 부분으로 고르지 않게 들어갈 수 있습니다.
엠보싱 위치에서는 폭 방향 압력을 균일하게 유지하도록 도와 패턴 외관이 일정하게 유지되어야 합니다.
롤러 표면은 디테일을 눌러 없애거나 과도하게 압착하지 않으면서 텍스처를 선명하게 전사할 수 있어야 합니다. 유사 적용에는 검증된 사양을 재사용할 수 있지만 최종 적합성은 실제 위치와 운전 조건으로 확인해야 합니다.
따뜻한 접촉 위치에서는 들러붙음, 끌림, 잔류물 축적을 줄여 이형을 안정적으로 유지해야 합니다.
코팅 지지, 라미네이션, 가이드, 후단 이송 위치에서는 트랙션과 낮은 자국 위험의 균형이 필요할 수 있습니다.
엠보싱과 가열 구간은 롤러에 하중과 열을 동시에 가할 수 있습니다. 피복과 구조는 시작 시점뿐 아니라 실제 운전 조건 동안 안정성을 유지해야 합니다.
라인 한 구간에서 잘 작동하는 롤러가 다른 구간에서도 반드시 적합한 것은 아닙니다. 가이드 위치, 가열 접촉, 코팅 가죽형 표면은 동일한 공칭 크기의 롤러에도 매우 다른 요구를 줄 수 있습니다.
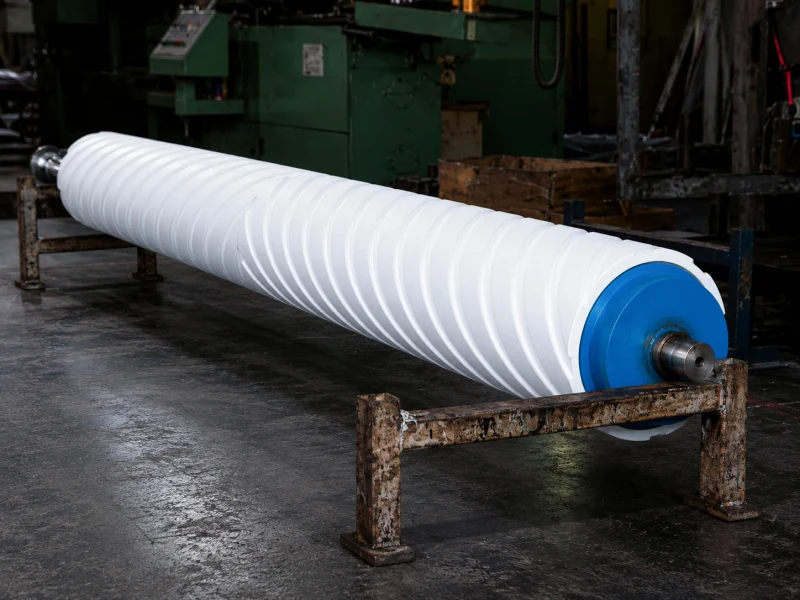
가죽 및 합성 가죽 가공 라인의 경우, 가장 적합한 롤러 방향은 라인의 실제 구간에 따라 다릅니다.
주로 압력 분포, 접촉 안정성, 열 조건, 하중을 받을 때 피복이 어떻게 반응하는지가 중요합니다. 롤러가 실제 엠보싱 조건과 맞지 않으면 폭 방향 패턴이 불균일해지거나 시간이 지나며 재현성이 떨어질 수 있습니다.
압력이 좌우로 균일하게 전달되지 않는 경우가 많습니다. 롤러 기하 정밀도, 강성, 크라운 설계, 피복 압축성, 운전 중 온도 변화가 모두 영향을 줄 수 있습니다.
실제 열, 압력, 접촉 시간의 조합에서 표면이 연화되거나 점착성이 높아질 때 주로 발생합니다. 들러붙기 시작하면 잔류물 축적과 불안정한 이형이 이어지는 경우가 많습니다.
롤러 위치, 소재 구조, 코팅 또는 라미네이트 상태, 온도, 압력, 가능한 경우 라인 속도, 실제 라인 결함을 확인하는 것이 중요합니다. 공칭 치수만 복제하지 말고 실제 사용 역할을 기준으로 교체 사양을 검토해야 합니다.
제조 역량, 검사 방식 및 회사 배경에 대한 자세한 내용은 여기에서 확인하실 수 있습니다.
이미 치수, 도면 또는 샘플이 있으시면 직접 보내주시면 맞춤 제작해 드립니다. 없으시더라도 작동 조건을 바탕으로 검토해 드릴 수 있습니다.